Hogar > Conformado en frío y extrusión Troqueles de troquelado y perforación
Guía técnica para la selección de aceros para matrices de extrusión en frío
✔100% Control de calidad probado mediante ultrasonidos
✔Disponible en ESR, LF+VD Fusión
✔Precios competitivos directamente de fábrica
En la manufactura moderna, la extrusión en frío es un proceso central para la producción en masa de componentes de precisión en los sectores automotriz, aeroespacial y de maquinaria industrial. La vida útil de los troqueles de extrusión en frío a menudo determina directamente la rentabilidad de una empresa. Seleccionar el acero para herramientas más adecuado para punzones y matrices representa una decisión estratégica crítica para la rentabilidad. La lista reducida grado por grado para punzones, matrices y piezas de soporte se encuentra en la guía de aceros para matrices de extrusión en frío, encabezado en frío y laminado de roscas.
La extrusión en frío, también conocida como forjado en frío o extrusión por impacto en frío, se realiza normalmente a temperaturas inferiores a 200 °C (390 °F). El proceso general consiste en colocar una pieza metálica en bruto dentro de una matriz fija, donde un punzón de alta velocidad fuerza al metal a fluir plásticamente, logrando finalmente la forma deseada.
Este proceso impone requisitos extremadamente exigentes a los materiales de las herramientas y matrices. El acero para matrices debe soportar esfuerzos de compresión extremos, un desgaste abrasivo severo y cargas de fatiga dinámica en un plazo de tiempo extremadamente corto.
El acero de uso general ya no cumple con los requisitos anteriores; se debe utilizar acero para herramientas y matrices tratado térmicamente. La razón fundamental para seleccionar acero para herramientas y matrices es lograr un equilibrio entre alta dureza y alta tenacidad.
Las exigencias críticas de las herramientas de extrusión en frío
Las matrices de extrusión en frío se enfrentan a tres desafíos fundamentales.
1. Presión extrema y esfuerzo de compresión
La extrusión en frío funciona induciendo el flujo plástico en el metal a temperatura ambiente. Para forzar el metal a través de una cavidad específica de la matriz, esta debe soportar una enorme fuerza de reacción. Los punzones y matrices de calidad deben soportar presiones máximas de hasta 2415 MPa (350 ksi). Bajo tal presión, el acero común se deforma como la arcilla. La resistencia a la compresión es la consideración principal para el acero de herramientas y matrices, ya que garantiza que la matriz no sufra deformación plástica ni colapse bajo presión extrema.
2. Resistencia al desgaste
Bajo alta presión, las superficies de la pieza metálica en bruto y del troquel experimentan un intenso deslizamiento relativo, lo que provoca desgaste abrasivo y adhesivo. La resistencia al desgaste determina directamente la vida útil del troquel y la precisión dimensional del producto final. Por ello, los aceros para herramientas con alto contenido de carbono y cromo, como la serie D, se utilizan ampliamente en este sector.
3. Resistencia y fatiga
Para soportar altas presiones y desgaste, es necesario aumentar la dureza; sin embargo, una dureza excesiva vuelve el acero quebradizo. La extrusión en frío es un proceso cíclico dinámico. En particular, para punzones delgados con una elevada relación longitud-diámetro, una tenacidad insuficiente ante impactos repetidos los hace altamente susceptibles a la fractura por fatiga o al astillamiento prematuro.
Principales categorías de aceros para herramientas utilizados en la extrusión en frío.
En resumen, los requisitos para la selección de materiales en los procesos de extrusión en frío son alta dureza, alta resistencia al desgaste y suficiente tenacidad.
1. Aceros de alta velocidad (HSS)
El acero de alta velocidad no solo se utiliza para herramientas de corte; también destaca en matrices de extrusión en frío, en particular en punzones e insertos de matrices.
El acero rápido (HSS) presenta una dureza excepcional en caliente, manteniendo una alta dureza hasta los 600 °C. Durante la extrusión a alta velocidad, donde se producen altas temperaturas instantáneas, los bordes de trabajo de las matrices de HSS no se ablandan.
Ejemplo: El acero M2 es la opción estándar para punzones de extrusión en frío. Tiene una resistencia al desgaste de 7 y una tenacidad de 3.
El acero M4 es adecuado para aplicaciones de extrusión en frío que requieren una mayor resistencia al desgaste. Tiene una clasificación de resistencia al desgaste de 9 y una clasificación de tenacidad de 3.
El acero T15 es adecuado para aplicaciones de extrusión en frío que requieren una mayor resistencia al desgaste. Posee un índice de resistencia al desgaste de 9 y un índice de tenacidad de 1. El T15 ofrece una resistencia al desgaste de primer nivel, pero a costa de una menor tenacidad. Es idóneo para matrices de precisión que operan en condiciones extremadamente estables con fuerzas laterales mínimas, pero que experimentan un desgaste severo.
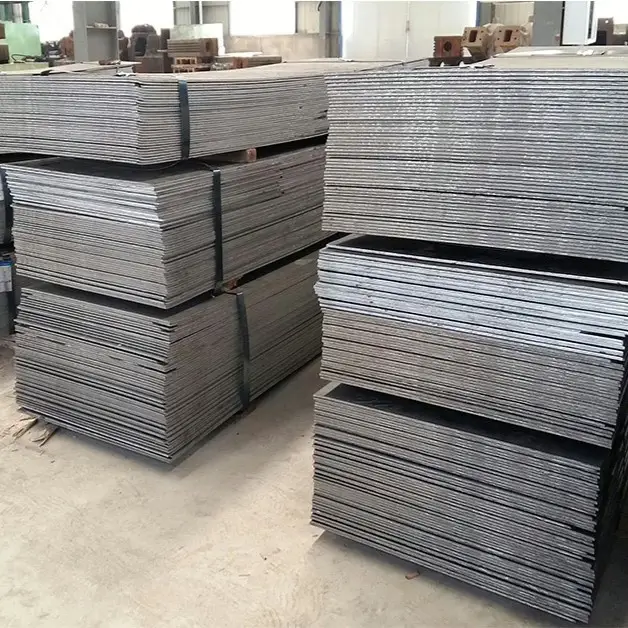
Acero rápido M2
El acero rápido M2 es un material ideal para punzones de extrusión en frío. Tras un tratamiento térmico a 62-64 HRC, su resistencia a la compresión puede superar los 2068 MPa (300 ksi). Este material presenta una excepcional resistencia al desgaste, manteniendo la precisión dimensional durante la producción en grandes volúmenes y resistiendo la deformación plástica.
2. Aceros para herramientas de trabajo en frío (series D y A)
Para los compradores e ingenieros en el campo del conformado en frío, las opciones más comunes suelen girar en torno a tres materiales: AISI D2 (1,2379), AISI A2 (1,2363) y AISI O1 (1,2510).
El acero AISI D2 (1.2379) es un acero para herramientas de trabajo en frío con alto contenido de carbono y cromo, que se distingue por su excepcional resistencia al desgaste y al reblandecimiento. Obtiene una calificación de 8 en resistencia al desgaste y 2 en tenacidad. El D2 es la opción óptima para matrices de producción de alto volumen y larga duración. Se utiliza ampliamente en matrices de extrusión en frío, matrices de punzonado y diversas cuchillas de corte.
Cuando los troqueles D2 presentan astillamiento o fractura durante su uso, el acero AISI A2 suele ser la alternativa óptima. Obtiene una puntuación de 6 en resistencia al desgaste y 5 en tenacidad, ofreciendo una combinación equilibrada de estas propiedades. El A2 es un acero versátil para conformado en frío que conserva una buena resistencia al desgaste y una resistencia al impacto superior a la del D2, lo que lo hace adecuado para aplicaciones ligeramente más exigentes.
El acero para herramientas AISI O1, de bajo costo y endurecible al aceite, sigue disponible en el mercado. Obtiene una calificación de 4 en resistencia al desgaste y 8 en tenacidad. Si bien su resistencia al desgaste es menor que la del D2, su tenacidad es excepcional. Si sus matrices fallan principalmente por fractura en lugar de desgaste, o si necesita un material para herramientas de bajo costo, el O1 ofrece una opción muy rentable.
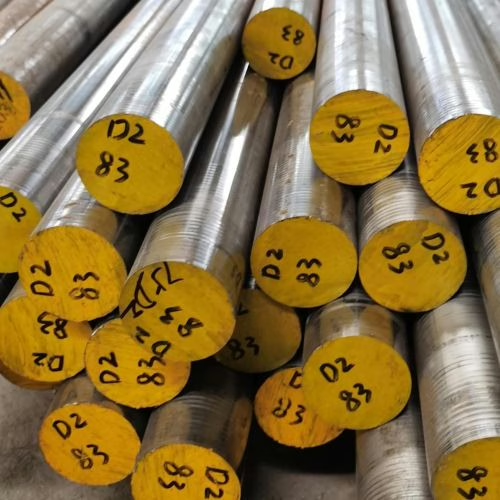
Acero para herramientas de trabajo en frío D2 | 1.2379 | SKD11
El acero para herramientas de trabajo en frío D2 combina una alta resistencia al desgaste con una excepcional resistencia a la compresión, lo que lo convierte en la opción ideal para insertos de matrices de extrusión. Este material ofrece una dureza de 60-62 HRC y una excelente templabilidad profunda; sus propiedades de endurecimiento al aire controlan eficazmente la distorsión por tratamiento térmico, asegurando que la matriz mantenga una precisión dimensional estable y tolerancias de precisión durante ciclos de producción prolongados y de alto desgaste.
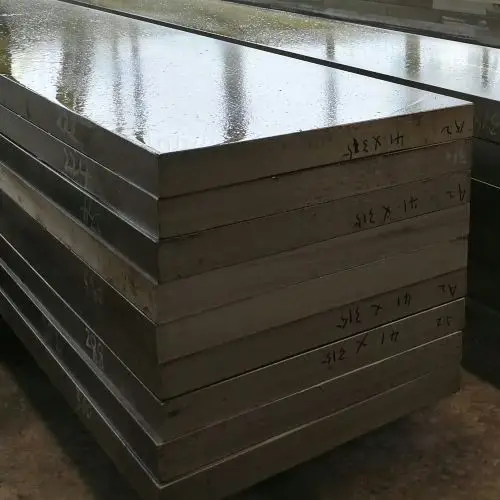
Acero para herramientas de trabajo en frío A2 | 1.2363 | SKD12
El acero para herramientas A2, endurecible al aire, combina una alta tenacidad con resistencia al desgaste, lo que lo convierte en una opción ideal para punzones y matrices de extrusión. Su dureza en estado templado suele oscilar entre 56 y 58 HRC, con una gran templabilidad y una distorsión extremadamente baja. Cuando el acero D2 presenta fractura frágil, el A2 es una excelente alternativa: soporta tensiones de compresión extremadamente altas y previene eficazmente el astillamiento bajo fuertes cargas de impacto.
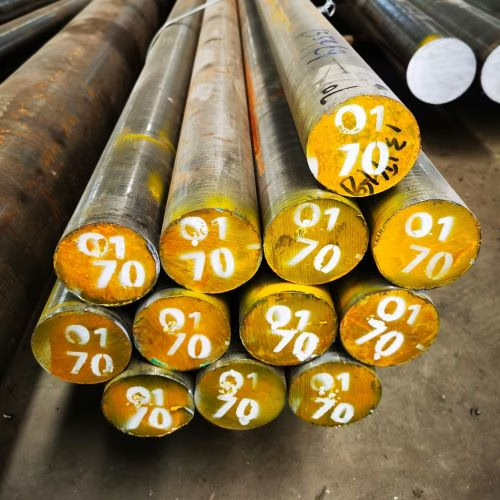
Acero para herramientas de trabajo en frío O1 | 1.2510 | SKS3
El acero para herramientas O1, endurecible al aceite, ofrece una solución rentable para matrices de extrusión en frío de lotes pequeños. Con una dureza de 58-62 HRC, equilibra la resistencia al desgaste y la tenacidad, lo que lo convierte en un material muy utilizado en la fabricación de envases mediante punzonado y troquelado.
3. Aceros para herramientas de trabajo en caliente (serie H)
En aplicaciones de extrusión en frío, la dureza es crucial, pero no el único factor. Cuando las matrices se enfrentan a entornos de tensión extremadamente complejos o extruyen aceros de alta resistencia, una dureza excesivamente alta puede provocar una fractura frágil instantánea. En tales casos, se requiere una estrategia de selección de materiales diferente. Para lograr la resistencia a la fractura necesaria, aunque se sacrifique algo de resistencia a la compresión, recomendamos encarecidamente el uso de H11 o H13. Estos aceros absorben la energía del impacto como resortes, en lugar de romperse como el vidrio. Los aceros para herramientas de trabajo en caliente de carbono medio, como el H11/H13, alcanzan una tenacidad de 9.
El H11/H13 también cumple otra función. Para evitar la rotura de costosos insertos de carburo o acero para herramientas de alta dureza dentro de la matriz, se pueden colocar uno o más anillos de contracción de H11 o H13 (1.2344) alrededor del exterior de los insertos. Esta configuración se denomina matriz compuesta pretensada. Aprovechando la expansión y contracción térmica, los anillos de H11/H13 se calientan y se colocan sobre el inserto. Al enfriarse, esto crea una importante pretensión interna. Esta fuerza contrarresta la tensión de tracción externa durante la extrusión en frío, evitando el agrietamiento del inserto. Para esta aplicación, el H11/H13 no requiere una dureza extremadamente alta; un tratamiento térmico a 46-48 HRC suele ser suficiente. Este rango de dureza garantiza una excelente tenacidad y estabilidad estructural.
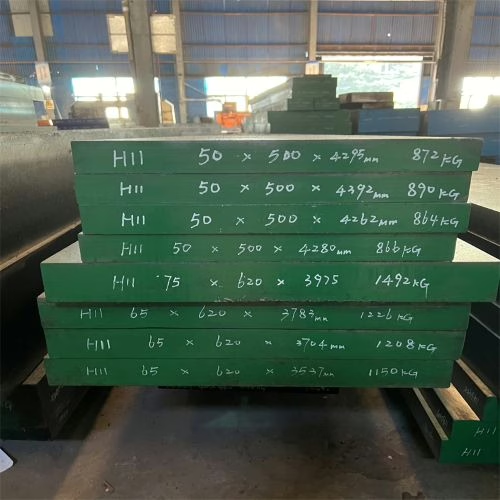
Acero para herramientas H11 | 1.2343 | SKD6
El acero al cromo para trabajo en caliente H11 es un material complementario fundamental para matrices de extrusión en frío, ya que su alta tenacidad previene eficazmente la fractura frágil repentina de la matriz. Este grado de acero se utiliza comúnmente para fabricar anillos de contracción y marcos de matriz con una dureza de 46 a 52 HRC. Su alta ductilidad le permite soportar presiones de ruptura inmensas. En componentes sometidos a altas tensiones que requieren una resistencia superior al impacto, el H11 garantiza la integridad estructural general de las herramientas, superando la fragilidad inherente a los materiales de alta dureza.
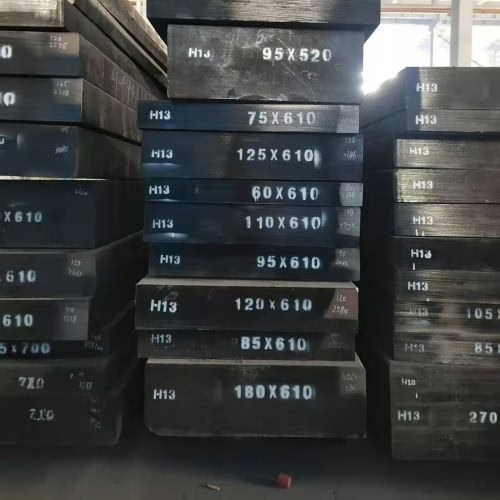
Acero para herramientas H13 | 1.2344 | SKD61
El acero para herramientas H13 ofrece una alta tenacidad y ductilidad, lo que lo convierte en un material ideal para la fabricación de anillos y carcasas de contracción. Al someterse a un tratamiento térmico de 44-48 HRC, este material suprime eficazmente la propagación de grietas bajo cargas de alto impacto. El H13 presenta una excelente templabilidad profunda y mantiene tolerancias dimensionales precisas durante períodos prolongados bajo tensiones de rotura extremadamente altas.
Selección de acero para herramientas por componente de matriz
Cada matriz de extrusión en frío es un ensamblaje de dos grupos de acero. El inserto de trabajo soporta la presión de conformado y el desgaste por deslizamiento; la base de la matriz, el contenedor, las piezas de respaldo, el anillo de contracción y el retenedor soportan la carga y mantienen el inserto bajo precompresión. Los dos grupos se seleccionan por propiedades diferentes. La dureza y la resistencia al desgaste deciden el inserto. La tenacidad y la resistencia de soporte deciden la estructura a su alrededor.
| Componente de soporte | Recommended tool steels | Main requirement |
|---|---|---|
| Base de la matriz | A2, S1, L6 | Tenacidad y soporte mecánico |
| Contenedor | A2, L6, H11, H13 | Resistencia de soporte y resistencia al agrietamiento |
| Piezas de soporte pesadas | S1, L6 | Resistencia al impacto y a la tensión mecánica |
| Anillos de contracción y retenedores | H11, H13 | Mantener el inserto en compresión y resistir la presión de estallido |
S1 es un acero para herramientas resistente a los impactos para componentes expuestos a cargas pesadas, impacto o riesgo de agrietamiento, y L6 se elige cuando la tenacidad es el requisito principal, como en bases de matrices, contenedores y piezas de soporte pesadas. Ninguno es un grado resistente al desgaste, por lo que no deben reemplazar a M2, M4, T15, D2 o D4 en insertos severos. A2 es la opción intermedia, utilizada donde la pieza de soporte aún necesita algo de resistencia al desgaste pero más tenacidad que la que ofrece D2.
Los anillos de contracción y los retenedores se seleccionan por una razón diferente. H11 y H13 no son más resistentes al desgaste que M2 o D2. Mantienen insertos frágiles de alta dureza bajo compresión y reducen el riesgo de fisuración bajo presión interna. H13 añade resistencia, tenacidad y templabilidad profunda, por lo que también se utiliza para contenedores y carcasas a 44-48 HRC.
En el lado del inserto, la serie D cubre la mayoría de los trabajos de larga duración. D2 es la opción práctica predeterminada; D3 se selecciona cuando el desgaste abrasivo es el modo de falla principal y el diseño de la matriz ya controla el riesgo de agrietamiento; D4 se utiliza cuando se necesitan mayor dureza y resistencia al desgaste más fuerte, con el mismo requisito de buen soporte. O1 y O2 se adaptan a trabajos de extrusión menos severos y a trabajos más blandos de metales no ferrosos, donde las cargas son menores y el costo de las herramientas importa más que la máxima vida útil de la matriz. En esas aplicaciones, A2, O1, O2 y D2 suelen ser suficientes, y no se requiere acero rápido.
La selección sigue el modo de falla más que la lista de grados. Si el inserto se desgasta demasiado rápido, aumente la dureza y el contenido de carburo (D2, D3, D4, M2, M4, T15). Si pierde forma bajo presión, la resistencia a la compresión es el límite (M2, M4, T15). Si se desportilla o agrieta, elija A2 y mejore el diseño del soporte de la matriz y del anillo de contracción en lugar de aumentar más la dureza. Si el ensamblaje se fisura o estalla, la estructura de soporte es demasiado débil (H11, H13, S1, L6). La familia completa de grados se enumera en la cold work tool steel página.
Tratamiento térmico y mejora de la superficie
Nuestros clientes se han encontrado con esta situación: los troqueles superan las pruebas de dureza durante la inspección de fábrica, pero se agrietan repentinamente poco después de comenzar a operar la máquina. Esto se debe probablemente a la presencia de austenita retenida. Durante el temple, si la austenita del acero no se transforma completamente en martensita, la porción restante se denomina austenita retenida. Esta fase es inestable y se transforma espontáneamente en martensita frágil durante el funcionamiento del troquel, especialmente bajo altas tensiones o impactos a alta velocidad. Esta transformación implica una expansión de volumen, lo que genera enormes tensiones internas dentro del troquel que, en última instancia, provocan la fractura por fatiga.
Para aplicaciones de alta exigencia, como las matrices de extrusión en frío, nunca se deben realizar solo uno o dos ciclos de revenido para ahorrar costes. La práctica estándar en la industria es el triple revenido. Esto garantiza que la mayor parte de la austenita retenida se transforme correctamente, eliminando la inestabilidad interna de la matriz.
Una vez que el material base alcanza la resistencia y tenacidad suficientes, debemos aplicar una capa protectora al troquel para que resista el desgaste extremo. La nitruración es el método de endurecimiento superficial más común. Mediante este proceso, se forma una capa de compuesto extremadamente duro en la superficie del troquel, lo que mejora aún más su resistencia al desgaste.
| Componente de herramienta | Grados de acero recomendados (ejemplos de selección) | Dureza de trabajo (HRC) | Énfasis en las propiedades clave | Componentes de soporte |
|---|---|---|---|---|
| Puñetazos | T15, M4, D4, M2 | 60–66 | Alta resistencia a la compresión/resistencia al desgaste | Vástago del punzón: A2, O1, S7 (56–58 HRC) |
| Insertos de troquel | T15, M4, D4, M2, D2, Carburo | 58–66+ | Alta dureza/resistencia al desgaste | Anillos de sujeción/retención de matrices: H11, H13 (46–48 HRC) |
| Extrusión extremadamente difícil | H11/H13 o carburo de tungsteno | 46–62+ | Resistencia para evitar el agrietamiento |
Preguntas frecuentes
El acero para herramientas y matrices debe combinar una alta dureza con una alta tenacidad para soportar esfuerzos de compresión extremos y cargas de fatiga dinámica. Además, requiere una alta resistencia al desgaste para soportar un desgaste abrasivo severo durante el proceso.
El acero rápido M2 es la opción estándar para punzones, ya que ofrece un equilibrio entre resistencia al desgaste y tenacidad. Tras un tratamiento térmico a 62-64 HRC, el M2 proporciona una resistencia a la compresión excepcional de 2068 MPa o superior.
Seleccione AISI A2 (1.2363) cuando los troqueles D2 presenten astillamiento o fractura frágil durante su uso. El acero A2 ofrece una resistencia al impacto y una tenacidad superiores a las del D2, a la vez que mantiene una buena resistencia al desgaste para el conformado en frío.
Se recomienda el uso de aceros para herramientas de trabajo en caliente H11 o H13 para los anillos de contracción, con el fin de evitar el agrietamiento de los insertos. Estos materiales absorben la energía del impacto como resortes y generan una precarga interna para contrarrestar la tensión durante la extrusión.
La resistencia a la compresión es el factor principal, ya que los troqueles deben soportar presiones máximas de 2415 MPa (350 ksi). Una alta resistencia a la compresión garantiza que el troquel no sufra deformación plástica ni colapse bajo esta enorme fuerza de reacción.
Los estándares de la industria recomiendan el triple revenido para aplicaciones de alta tensión, como la extrusión en frío. Esto garantiza la transformación completa de la austenita retenida, eliminando la inestabilidad interna que provoca la fractura por fatiga.
El acero AISI O1 es un acero de secado al aceite económico, ideal para matrices de producción en lotes pequeños o aplicaciones que requieren alta tenacidad. Si bien su resistencia al desgaste es menor que la del D2, el O1 es excelente si las matrices fallan principalmente por fractura.