Acero para herramientas P20 en moldes de plástico y aplicaciones de fundición a presión
- Acero para herramientas P20 en moldes de plástico y aplicaciones de fundición a presión
P20 tool steel se utiliza ampliamente en la fabricación de moldes y la fundición a presión. Este acero de baja aleación se suministra típicamente en estado preendurecido (dureza aproximada de 30-40 HRC), lo que permite el mecanizado directo en moldes complejos sin tratamiento térmico adicional de alta temperatura, minimizando así la deformación y los cambios dimensionales. Ofrece excelente maquinabilidad, pulibilidad y resistencia al desgaste. Las aplicaciones principales incluyen cavidades de moldes de inyección de plástico y diversos componentes de herramientas, así como moldes de fundición a presión de aleaciones de zinc y otras aleaciones de bajo punto de fusión. Este artículo proporciona un análisis exhaustivo del acero para herramientas P20, detallando sus propiedades metalúrgicas, ventajas principales y aplicaciones prácticas en el conformado de plásticos y la fundición a presión.
Acero para herramientas P20: una descripción general
La composición química típica del acero P20 (fracciones másicas) incluye: Carbono (C): 0,28% a 0,40%. Azufre (S): ≤ 0,030% Silicio (Si): 0,20% a 0,80%. Manganeso (Mn): 0,60% a 1,00%. Cromo (Cr): 1,40% a 2,00%. Molibdeno (Mo): 0,30% a 0,55%. Fósforo (P): ≤ 0,030%.
El acero P20 se suministra típicamente en condición preendurecida, con un rango de dureza de 30-40 HRC. Es uno de los aceros para moldes más fáciles de mecanizar. Su índice de maquinabilidad es de aproximadamente 65% en comparación con el acero para herramientas de temple al agua recocido W1, que tiene un índice de 100%. El acero P20 también ofrece excelentes propiedades de pulido y es soldable para reparación o modificación, lo que lo convierte en una opción adecuada para aplicaciones de moldes de plástico y fundición a presión.
Acero para herramientas P20 en moldes de inyección de plástico
El acero para herramientas P20 es un material fundamental en la industria del moldeo por inyección de plástico, muy apreciado por su equilibrio entre rentabilidad, durabilidad y características de procesamiento.
Por qué el P20 es la opción preferida
- Rentabilidad para una amplia gama de aplicaciones. Estos aceros se suministran típicamente en condición preendurecida, generalmente alrededor de 32 HRC (aproximadamente 300 HB), lo que permite el mecanizado directo de las cavidades del molde sin tratamiento térmico posterior de alta temperatura. Esto elimina la posible distorsión y las costosas operaciones de acabado posteriores al tratamiento térmico, como el rectificado, reduciendo significativamente los gastos generales de fabricación. El diseño de aleación relativamente austero de los tipos P20 da como resultado menores costos de material, que típicamente representan solo el 10-20% del costo total del molde, con la mayor parte del gasto atribuido al mecanizado y otros pasos de fabricación.
- Durabilidad y vida útil del molde. El P20 ofrece durabilidad suficiente para corridas de producción de longitud intermedia. Su resistencia al desgaste puede mejorarse aún más mediante diversos procesos de postratamiento. La nitruración o el temple por llama de zonas localizadas de desgaste o indentación pueden mejorar la resistencia al desgaste del P20. Para aplicaciones que requieren mayor dureza superficial y resistencia al desgaste, los moldes de P20 pueden someterse a tratamiento de cementación, alcanzando una dureza superficial superior a 55 HRC.
- Estabilidad dimensional. Otra ventaja del material P20 es su estabilidad dimensional durante la fabricación del molde. Dado que se suministra en estado preendurecido, se evita un extenso tratamiento térmico de alta temperatura después del mecanizado de las cavidades del molde, minimizando así la distorsión y los cambios dimensionales no deseados. Esta estabilidad inherente, junto con una estructura uniforme, es vital para lograr dimensiones precisas y predecibles en el molde final, lo que afecta directamente la calidad de las piezas de plástico moldeadas.
Aplicaciones ideales en moldeo de plástico
El P20 es un material muy versátil adecuado para un amplio espectro de aplicaciones de moldeo de plástico, incluidos moldes de inyección y compresión de uso general, incluso para herramientas grandes. También se utiliza en matrices de fundición a presión de zinc y como bloques portadores. Si bien el P20 no se especifica típicamente para componentes ópticos de desgaste extremo o altamente pulidos, sus grados modificados representan actualmente el mayor volumen de aceros para moldes de plástico utilizados en la industria. Para moldes con alto contenido de mecanizado donde las superficies no se pulirán, como componentes macho que contactan regiones no visibles de las piezas, el P20 también es una opción práctica.
P20 vs. aluminio
Los moldes de aluminio se eligen principalmente para producción de bajo volumen, prototipado, o cuando el menor costo posible de utillaje es el factor principal. Son fáciles de mecanizar y ofrecen beneficios de prototipado rápido, pero su menor dureza los hace propensos a rayarse, abollarse y tener una longevidad general más corta. Si bien algunos utillajes de aluminio especializados pueden producir hasta 50.000 piezas de plástico, el P20 supera significativamente al aluminio en resistencia y resistencia al desgaste. Esto convierte al P20 en una opción mucho más robusta para corridas de producción más largas, donde la calidad constante de las piezas y el menor mantenimiento del molde son críticos durante la vida útil del molde.
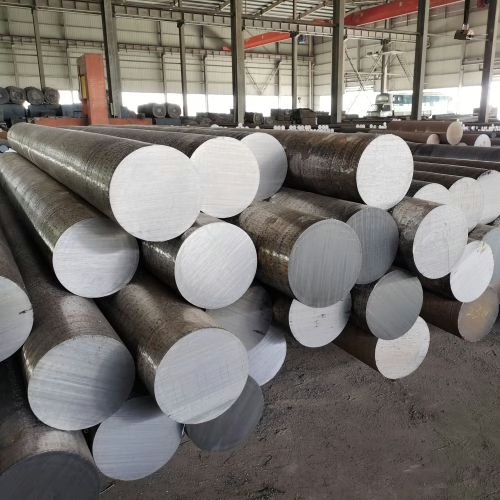
Acero para herramientas P20 en aplicaciones de fundición a presión
El acero para herramientas P20 es un material muy valorado en la industria de fabricación de moldes, y sus propiedades equilibradas y ventajas de mecanizado lo hacen ampliamente utilizado en aplicaciones de fundición a presión. Su selección a menudo se basa en el punto de fusión del metal y las demandas específicas de la corrida de producción.
Idoneidad para la fundición a presión de zinc
El P20 es una opción ideal para la fundición a presión de aleaciones de bajo punto de fusión como las aleaciones de zinc, que típicamente tienen puntos de fusión alrededor de 400 °C (750 °F). Los moldes para metales de bajo punto de fusión rara vez fallan por fatiga térmica. El P20 se suministra típicamente en estado preendurecido con una dureza de aproximadamente 300 HB (Rockwell C 32). Esto permite mecanizar directamente las cavidades del molde sin tratamiento térmico posterior de alta temperatura. Esto elimina la necesidad de costosas operaciones de acabado por tratamiento térmico a la vez que reduce el riesgo de distorsión durante el tratamiento térmico.
Limitaciones en la fundición a presión
- No apto para aleaciones de alta temperatura. A pesar de sus numerosas ventajas, el acero para herramientas P20 generalmente no es adecuado para aleaciones de alta temperatura como el aluminio, magnesio o latón fundidos a presión. Estos metales tienen puntos de fusión significativamente más altos que el zinc. El intenso ciclado térmico inherente a las aleaciones de alta temperatura a menudo provoca agrietamiento por fatiga térmica en las superficies del molde, conocido como “agrietamiento en caliente”. El acero P20 exhibe una pobre resistencia al ablandamiento a temperaturas elevadas, lo que lo hace vulnerable a tales condiciones. Esta susceptibilidad puede resultar en un deterioro rápido y una vida útil del molde acortada.
- Comparación con H13 Steel. Para aplicaciones exigentes de fundición a presión que involucran aluminio, magnesio o latón, el acero para herramientas de trabajo en caliente H13 es el material preferido. El H13 es un acero para herramientas de trabajo en caliente con 5% de cromo diseñado específicamente para aplicaciones de alta temperatura, que ofrece excelente resistencia al calor, al desgaste y a la fatiga termomecánica. A diferencia del P20, el H13 mantiene alta dureza y resistencia a temperaturas elevadas y posee buena resistencia al revenido. Su mayor contenido de vanadio da como resultado una mayor dispersión de carburos de vanadio duros, lo que contribuye a una resistencia al desgaste superior. El H13 también exhibe alta templabilidad, lo que permite su temple al aire, resultando en tensiones residuales mínimas y distorsión reducida. Estas propiedades hacen que el H13 sea mucho más adecuado para soportar las severas tensiones térmicas y mecánicas que se encuentran al fundir aleaciones de mayor punto de fusión, donde el rendimiento constante y la vida útil prolongada de la herramienta son críticos. El North American Die Casting Association (NADCA) incluso proporciona recomendaciones específicas para el uso del acero para herramientas H13 en aplicaciones de fundición a presión de calidad superior.
Trabajar con acero para herramientas P20: pautas prácticas
El acero para herramientas P20 se usa ampliamente en aplicaciones como moldes de inyección de plástico y matrices de fundición a presión de zinc debido a sus propiedades equilibradas. La utilización efectiva del P20 requiere el cumplimiento de las mejores prácticas en mecanizado, tratamiento térmico, soldadura y pulido para garantizar un rendimiento óptimo y la vida útil de la herramienta.
Mecanizado del acero para herramientas P20
El P20 exhibe una excelente maquinabilidad, alcanzando típicamente una dureza de 300 HB o 32 HRC en su estado preendurecido. Esto permite el mecanizado directo de cavidades, cumpliendo con los requisitos básicos de dureza sin tratamiento térmico adicional. Su método de mecanizado implica alta velocidad de rotación combinada con bajas velocidades de avance.
Tratamiento térmico (cuando sea necesario)
Si bien el P20 se utiliza con frecuencia en su estado preendurecido (alrededor de 36-38 HRC después del tratamiento térmico típico), los tratamientos superficiales adicionales pueden mejorar sus propiedades para aplicaciones exigentes específicas.
- Carburización: La cementación se aplica comúnmente a los moldes de P20 en aplicaciones de moldeo de plástico, mejorando significativamente la dureza superficial y la resistencia al desgaste. Este proceso implica calentar el acero en una atmósfera rica en carbono, típicamente mantenida a 870 a 925 °C (1600 a 1700 °F) durante 2 a 24 horas, con la duración determinada por la profundidad de cementación requerida. Los moldes de P20 cementados exhiben una resistencia al desgaste, tenacidad y pulibilidad superiores. Sin embargo, tenga en cuenta que las temperaturas de cementación superiores a 870 °C (1600 °F) pueden afectar negativamente la pulibilidad.
- Nitruración: Otro proceso beneficioso de tratamiento superficial para el acero P20 mejora la dureza superficial, mejora la resistencia a la corrosión y reduce la fricción y el desgaste por adherencia.
- Alivio de tensiones: Después del procesamiento posterior, el P20 debe someterse a un tratamiento de alivio de tensiones.
Técnicas de pulido
El acero P20 exhibe una excelente pulibilidad, particularmente en la condición cementada, que es una propiedad crítica para los moldes de plástico. Sin embargo, las temperaturas de cementación excesivas (superiores a 870 °C / 1600 °F) pueden ser perjudiciales para lograr un buen acabado pulido. Al pulir, se debe tener cuidado de evitar una presión excesiva, que puede causar deformación plástica localizada conocida como “piel de naranja” o picaduras si la presión excede el límite elástico del acero. Los materiales P20 de alta calidad, a menudo producidos mediante procesos de refusión,
Desafíos comunes y cómo superarlos
Los moldes fabricados con acero para herramientas P20 son propensos al desgaste y a defectos superficiales.
El desgaste del molde es una preocupación importante, que a menudo surge de la acción abrasiva de partículas duras o fibras añadidas a las mezclas de plástico. Las altas presiones de contacto y la fricción entre el molde y el material que fluye pueden causar desgaste adhesivo y abrasivo. Las reacciones químicas con plásticos agresivos también contribuyen a la degradación del material. Una lubricación inadecuada o incorrecta exacerba aún más el desgaste.
Los defectos superficiales en los moldes, como rayones, picaduras y acabados inconsistentes, se traducen directamente en defectos en las piezas moldeadas. El pulido excesivo puede provocar “piel de naranja”, lo que afecta negativamente la calidad superficial. El mecanizado por descarga eléctrica (EDM), si no se ejecuta correctamente, puede dejar capas blancas frágiles y microfisuras que comprometen la pulibilidad y la apariencia del producto final.
Para mitigar estos problemas, es esencial una combinación de estrategias. El mantenimiento adecuado implica limpieza de rutina y relubricación para prevenir la acumulación de material y reducir la fricción. El alivio de tensiones o el re-templado regulares pueden extender la vida útil de la herramienta al aliviar las tensiones internas. Los parámetros operativos correctos son cruciales, incluida la optimización de las velocidades de inyección, las temperaturas del molde y las presiones para minimizar el calentamiento localizado y la tensión mecánica en las superficies del molde. La inspección regular es vital para identificar y abordar el desgaste o los defectos a tiempo. Además, la selección de aceros para herramientas de alta calidad con homogeneidad superior y la aplicación de tratamientos superficiales adecuados, como la nitruración o el cromado, pueden mejorar significativamente la resistencia al desgaste y la pulibilidad.