
A2 vs O1 Acero para herramientas: Cómo elegir el grado correcto
A2 es mejor para la estabilidad dimensional, la resistencia al desgaste, la baja distorsión y una mayor vida útil de la herramienta. O1 es preferible para herramientas simples, pequeñas, de fácil mecanizado, sensibles al costo o para series cortas.
Ambos aceros alcanzan una dureza similar, pero resuelven problemas de herramientas diferentes: A2 ofrece estabilidad y menor distorsión en el tratamiento térmico, mientras que O1 ofrece maquinabilidad y un costo inicial más bajo.
Elija O1 para bajo costo y producción simple. Elija A2 para control de distorsión, resistencia al desgaste y estabilidad.
Acero para herramientas A2 y O1 disponible en Aobo Steel
Aobo Steel suministra acero para herramientas de trabajo en frío de temple al aire A2 y acero para herramientas de trabajo en frío de temple al aceite O1 para matrices, calibradores, punzones, cuchillas y herramientas de precisión. Para herramientas de medición, la elección del grado según el tipo de herramienta se establece en la guía de selección de calibradores y herramientas de precisión.
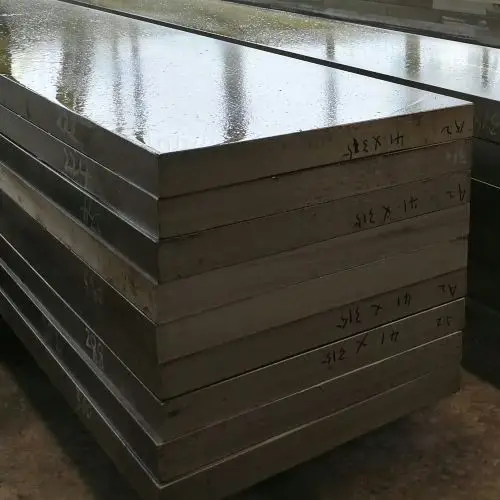
A2 | 1.2363 | SKD12
Acero para herramientas de trabajo en frío de temple al aire para una mejor estabilidad dimensional, resistencia al desgaste, retención del filo, matrices, calibradores y herramientas de precisión.
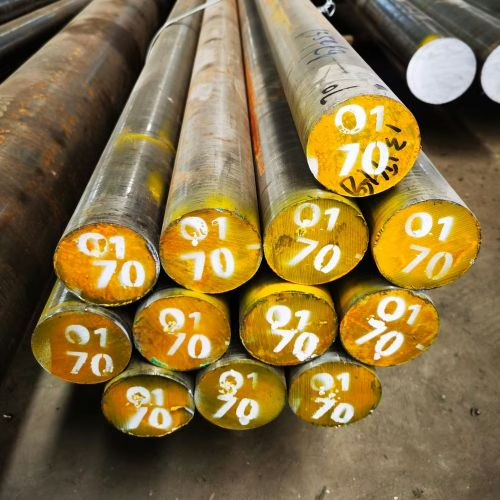
O1 | 1.2510 | SKS3
Acero para herramientas de trabajo en frío de temple al aceite para herramientas económicas, mecanizado más fácil, punzones simples, series cortas y herramientas generales de bajo volumen.
Guía de selección rápida de acero para herramientas A2 vs O1
| Requisito | Mejor opción | Razón |
|---|---|---|
| Mayor estabilidad dimensional tras el tratamiento térmico. | A2 | El temple al aire reduce la tensión de enfriamiento y el movimiento. |
| Geometría compleja, esquinas afiladas o secciones desiguales | A2 | Menor riesgo de agrietamiento y distorsión que el O1 templado al aceite. |
| Series de producción más largas | A2 | Una mayor resistencia al desgaste mejora la vida útil de la herramienta. |
| Mejor resistencia a la abrasión | A2 | Un mayor contenido de cromo forma más carburos resistentes al desgaste. |
| Mecanizado más fácil antes del endurecimiento | O1 | Un diseño de aleación más simple proporciona mejor maquinabilidad. |
| Menor costo inicial de material y procesamiento | O1 | O1 suele ser más económico de comprar y procesar. |
| Herramientas simples con series de producción cortas o medianas | O1 | El rendimiento suele ser suficiente cuando la demanda de desgaste no es severa. |
| Matrices de precisión, calibradores o herramientas de tolerancia ajustada | A2 | Mejor control dimensional después del endurecimiento. |
| Carga de choque fuerte o impacto severo | Ninguno es ideal | Use un grado resistente al choque como S7. |
| Herramientas para alta temperatura | Ninguno es ideal | Usar grados para trabajo en caliente como H11 o H13. |
Grados equivalentes y normas de acero para herramientas A2 vs O1
A2 y O1 son ambos aceros para herramientas de trabajo en frío, pero pertenecen a diferentes tipos de temple. A2 es un acero para herramientas de aleación media de temple al aire. O1 es un acero para herramientas de baja aleación de temple al aceite. Ambos grados están cubiertos por ASTM A681.
| Sistema estándar | Acero para herramientas A2 | Acero para herramientas O1 |
|---|---|---|
| UNS | T30102 | T31501 |
| DIN / W.-Nr. | 1.2363 | 1.2510 |
| JIS | SKD12 | SKS3 |
| B.S. | BA2 | BO1 |
| AFNOR | Z100CDV5 | 90MWCV5 |
| SS14 | 2260 | 2140 |
Los grados equivalentes ayudan a los compradores a comparar materiales entre diferentes normas. La sustitución final aún debe verificarse contra Composición química, los requisitos de tratamiento térmico, el objetivo de dureza y la especificación del pedido.
Comparación de composición química A2 vs O1
La principal diferencia entre A2 y O1 es el diseño de la aleación. A2 contiene mucho más cromo y molibdeno, lo que mejora la templabilidad, la resistencia al desgaste y la estabilidad dimensional. O1 tiene un sistema de aleación más simple con mayor manganeso y algo de tungsteno, lo que lo hace más fácil de mecanizar y más económico de procesar.
| Elemento | A2 (%) | O1 (%) |
|---|---|---|
| Carbono | 0.95–1.05 | 0.85–1.00 |
| Chromium | 4.75–5.50 | 0.40–0.60 |
| Molibdeno | 0.90–1.40 | ~0 |
| Manganese | ≤1.00 | 1.00–1.40 |
| Tungsteno | ~0 | 0.40–0.60 |
| Vanadium | 0.15–0.50 | ≤0.30 |
El mayor contenido de cromo de A2 forma más carburos resistentes al desgaste y favorece un endurecimiento más profundo durante el enfriamiento al aire. Su contenido de molibdeno también mejora templabilidad y reduce la necesidad de un temple severo.
O1 tiene menos carburos de aleación y depende más del carbono y del temple al aceite para alcanzar la dureza. Esto lo hace más fácil de mecanizar antes del endurecimiento, pero es más sensible a la distorsión y al agrietamiento durante el tratamiento térmico.
Comparación de propiedades A2 vs O1
A2 y O1 alcanzan 58–62 HRC en herramientas de trabajo en frío. Las diferencias de rendimiento provienen de la resistencia al desgaste, la maquinabilidad, la estabilidad dimensional y el comportamiento de endurecimiento.
| Propiedad | A2 | O1 |
|---|---|---|
| Tipo de temple | endurecimiento por aire | Temple en aceite |
| Dureza de trabajo | 58–62 HRC | 58–62 HRC |
| Resistencia al desgaste | Alto | Medio |
| Toughness | Media–Alta | Medio |
| estabilidad dimensional | Excelente | Bien |
| Maquinabilidad | Moderada, alrededor del 60 % | Alta, alrededor del 90 % |
| Temple total | Profundo | Limitada, alrededor de 63 mm |
A2 ofrece mejor vida útil al desgaste y control dimensional después del endurecimiento; O1 es más fácil de mecanizar antes del tratamiento térmico.
Para herramientas simples, O1 puede ofrecer suficiente rendimiento a un costo menor. Para herramientas de precisión o series de producción más largas, A2 suele ser la opción más segura.
Tratamiento térmico y estabilidad dimensional
El tratamiento térmico es una de las diferencias más importantes entre A2 y O1. La clave es qué acero puede alcanzar la dureza requerida con una distorsión, riesgo de agrietamiento y movimiento dimensional aceptables.
| Factor | A2 | O1 | Impacto práctico |
|---|---|---|---|
| temperatura de austenización | 950–970°C | 788–816°C | A2 requiere un control más estricto del tratamiento térmico. |
| Método de enfriamiento | Aire | Aceite | O1 tiene mayor tensión térmica. |
| Distorsión | Muy bajo | Moderado | A2 es mejor para piezas de precisión. |
| Riesgo de agrietamiento | Bajo | Más alto | O1 es más sensible a la geometría. |
| Capacidad de sección | Secciones más grandes | Limitada, alrededor de 63 mm | O1 no es ideal para piezas gruesas. |
| Revenido | Doble revenido | Revenido simple | A2 normalmente necesita un control de proceso más estricto. |
A2 se enfría más lentamente al aire, por lo que generalmente tiene menor tensión interna y mejor estabilidad dimensional. Esto es útil para herramientas con geometría compleja, esquinas afiladas, secciones delgadas, secciones desiguales o requisitos dimensionales más estrictos.
O1 necesita temple en aceite para alcanzar la dureza, lo que genera fuertes gradientes térmicos. Por lo tanto, O1 es más propenso a movimientos o agrietamiento durante el temple, especialmente en herramientas con geometría gruesa o desigual.
Ambos aceros deben revenirse inmediatamente después del temple. El revenido retrasado aumenta el riesgo de agrietamiento y reduce la fiabilidad del tratamiento térmico.
Selección basada en la aplicación y el costo
A2 y O1 se superponen en algunos usos, pero se eligen por razones diferentes. La mejor opción depende del volumen, la geometría, la precisión, el costo de mecanizado y el riesgo del tratamiento térmico.
| Condición de la herramienta | Mejor opción | Razón |
|---|---|---|
| Matrices de precisión | A2 | Menor movimiento durante el temple. |
| Calibradores | A2 | Mejor estabilidad dimensional. |
| Matrices de troquelado para series más largas | A2 | Mejor resistencia al desgaste y vida útil de la herramienta. |
| Herramientas de conformado | A2 | Mejor estabilidad y resistencia al desgaste. |
| Herramientas de acuñación | A2 | Mejor control dimensional bajo presión. |
| Herramientas de corte simples | O1 | Mecanizado y acabado más fáciles. |
| Punzones simples | O1 | Menor costo de producción. |
| Herramientas generales de bajo volumen | O1 | Rentable cuando la demanda de desgaste es moderada. |
| Series de producción cortas | O1 | El menor costo inicial suele ser más importante. |
| Series de producción medianas a largas | A2 | Una mayor vida útil de la herramienta puede reducir el tiempo de inactividad y el retrabajo. |
O1 reduce el costo inicial mediante un menor precio y maquinabilidad. A2 puede reducir el costo a largo plazo al aumentar la vida útil de la herramienta y reducir el retrabajo.
| Factor de costo | A2 | O1 |
|---|---|---|
| Costo de materia prima | Más alto | Más bajo |
| Costo de mecanizado | Más alto | Más bajo |
| Riesgo de tratamiento térmico | Más bajo | Más alto |
| Tool life | Más largo | Más corto |
| Maintenance | Más bajo | Más alto |
| Rework risk | Más bajo | Más alto |
| Mejor ventaja de costo | Costo de producción a largo plazo | Costo de fabricación inicial |
Elija O1 cuando la herramienta sea simple, el volumen de producción sea bajo y el costo de mecanizado sea la principal preocupación. Elija A2 cuando la distorsión, el tiempo de inactividad, el desgaste de la herramienta o el retrabajo puedan aumentar el costo real de producción.
Cuándo no usar A2 u O1
| Escenario | O1 | A2 | Mejor dirección |
|---|---|---|---|
| Geometría compleja | No recomendado | Adecuado | A2 es más seguro que O1. |
| Producción de alto volumen | No recomendado | Adecuado | A2 ofrece mejor vida útil al desgaste. |
| Secciones grandes | No recomendado | Usar con precaución por encima de 125–150 mm | Verificar la capacidad de temple y el tamaño de la sección. |
| Temperatura alta superior a 260 °C | No adecuado | No adecuado | Considere H11 o H13. |
| Carga de impacto o choque fuerte | Limitado | Limitado | Considere S7. |
| Abrasión severa o series muy largas | Limitado | Mejor, pero puede no ser suficiente | Considere D2. |
Los límites del O1 incluyen distorsión, agrietamiento, tamaño de sección y resistencia al desgaste moderada. El A2 es limitado cuando se requiere alta resistencia al impacto, resistencia en caliente o resistencia a la abrasión.
Resumen de la selección final
Elija A2 por estabilidad y desgaste
El A2 es la mejor opción para herramientas de precisión, formas complejas, series de producción más largas y aplicaciones donde importan el control de la distorsión y la resistencia al desgaste.
Elija O1 para herramientas simples y económicas
El O1 es la mejor opción para herramientas simples, series cortas, mecanizado más fácil y menor costo inicial.
No elija entre A2 y O1 solo por la dureza. Ambos pueden alcanzar una dureza de trabajo similar, pero el A2 ofrece mejor estabilidad y vida útil al desgaste, mientras que el O1 ofrece mejor maquinabilidad y un costo inicial más bajo.
¿Necesita acero para herramientas A2 u O1 para herramientas de trabajo en frío?
Aobo Steel suministra acero para herramientas A2 y O1 para matrices, punzones, cuchillas, calibradores y herramientas de precisión. Comparta su aplicación, tamaño, cantidad y tolerancia para obtener una sugerencia práctica de material.
Correo electrónico: [email protected] · Teléfono y WhatsApp: +86 180 6294 5370
Páginas relacionadas
Comparaciones relacionadas: A2 contra D2 · A2 vs H13 · A2 contra S7 · O1 vs D2 · O1 vs O2
Páginas de referencia: Propiedades del acero para herramientas A2 · Composición del acero A2
Familias de grados: Grados de acero para herramientas · Buscador de materiales de acero para herramientas
Las cifras de composición y dureza son valores típicos publicados para A2 / 1.2363 / SKD12 y O1 / 1.2510 / SKS3. Confirme el rango exacto con el certificado del fabricante para el lote entregado.