
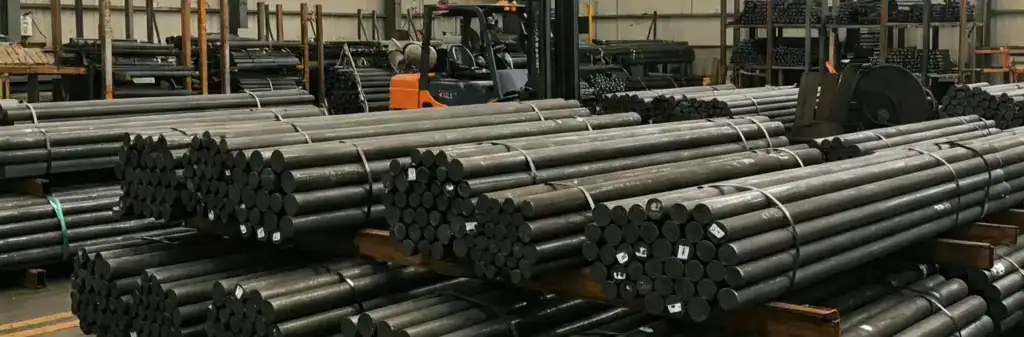
3Cr2W8V es un grado bajo la norma china GB/T, y su grado equivalente es ASTM/AISI H21 en los Estados Unidos. 3Cr2W8V es un acero para herramientas de trabajo en caliente de alta resistencia térmica, comúnmente utilizado para matrices que operan bajo alta temperatura y tensión. Es un acero ledeburítico, lo que significa que tiene una microestructura con grandes carburos primarios, lo que contribuye a su alta resistencia al desgaste a temperaturas elevadas.
1. Chemical Composition
| C | Si | Minnesota | Cr | W | V | P | S |
| 0.30 – 0.40% | ≤0,40% | ≤0,40% | 2.20 – 2.70% | 7.50 – 9.00% | 0.20 – 0.50% | ≤0,030% | ≤0,030% |
2. Propiedades físicas del acero 3Cr2W8V
2.1 Puntos críticos del acero 3Cr2W8V
| Punto crítico | Ac₁ | Ac₃ | Ar₁ | Ar₃ | EM | Mf |
| Temperatura/°C | 850 | 930 | 773 | 835 | 350 | 160 |
2.2 Coeficiente de expansión lineal
| Temperatura/°C | 100 | 200 | 300 | 400 | 500 | 600 | 700 | 800 | 900 | 1000 |
| Coeficiente de expansión lineal α/ × 10⁻⁶ °C⁻¹ | 12.0 | 12.3 | 12.7 | 13.1 | 13.5 | 13.9 | 14.5 | 14.5 | 12.8 | 13.3 |
2.3 Capacidad calorífica específica
| Temperatura/°C | 100 | 200 | 300 | 500 | 800 | 900 |
| Capacidad calorífica específica cₚ/ [J/(kg·K)] | 468.2 | 473 | 478 | 685.5 | 1262.4 | 660.4 |
2.4 Conductividad térmica
| Temperatura/°C | 100 | 200 | 700 | 900 |
| Conductividad térmica λ/[W/(m·K)] | 20.1 | 22.2 | 24.3 | 23.0 |
2.5 Resistividad eléctrica
| Temperatura/°C | 20 | 200 | 500 | 700 | 900 |
|---|---|---|---|---|---|
| Resistividad eléctrica ρ/ × 10⁻⁶ Ω·m | 0.50 | 0.60 | 0.80 | 1.0 | 1.19 |
2.6 Otras propiedades físicas
| Densidad/(g/cm³) | Módulo de elasticidad E/MPa | Módulo de corte G/MPa |
|---|---|---|
| 7.74 | 214 000 | 73 000 |
3. Especificación del proceso de forja en caliente para el acero 3Cr2W8V
| Artículo | Temperatura de calentamiento/°C | Temperatura inicial de forjado/°C | Temperatura final de forjado/°C | Método de enfriamiento ① |
| Lingote de acero | 1150 ~ 1200 | 1100 ~ 1150 | 850 ~ 900 | Enfriamiento al aire primero, luego enfriamiento en pozo o arena |
| Lingote de acero | 1130 ~ 1160 | 1080 ~ 1120 | 850 ~ 900 | Enfriamiento al aire primero, luego enfriamiento en pozo o arena |
① Después de la forja, debe enfriarse relativamente rápido al aire hasta por debajo de Ac₁ (aproximadamente 700 °C), seguido de un enfriamiento lento (enfriamiento en pozo, enfriamiento en arena o enfriamiento en horno), o se puede realizar un recocido a alta temperatura. Si las condiciones lo permiten, se puede realizar un recocido directo al rojo vivo.
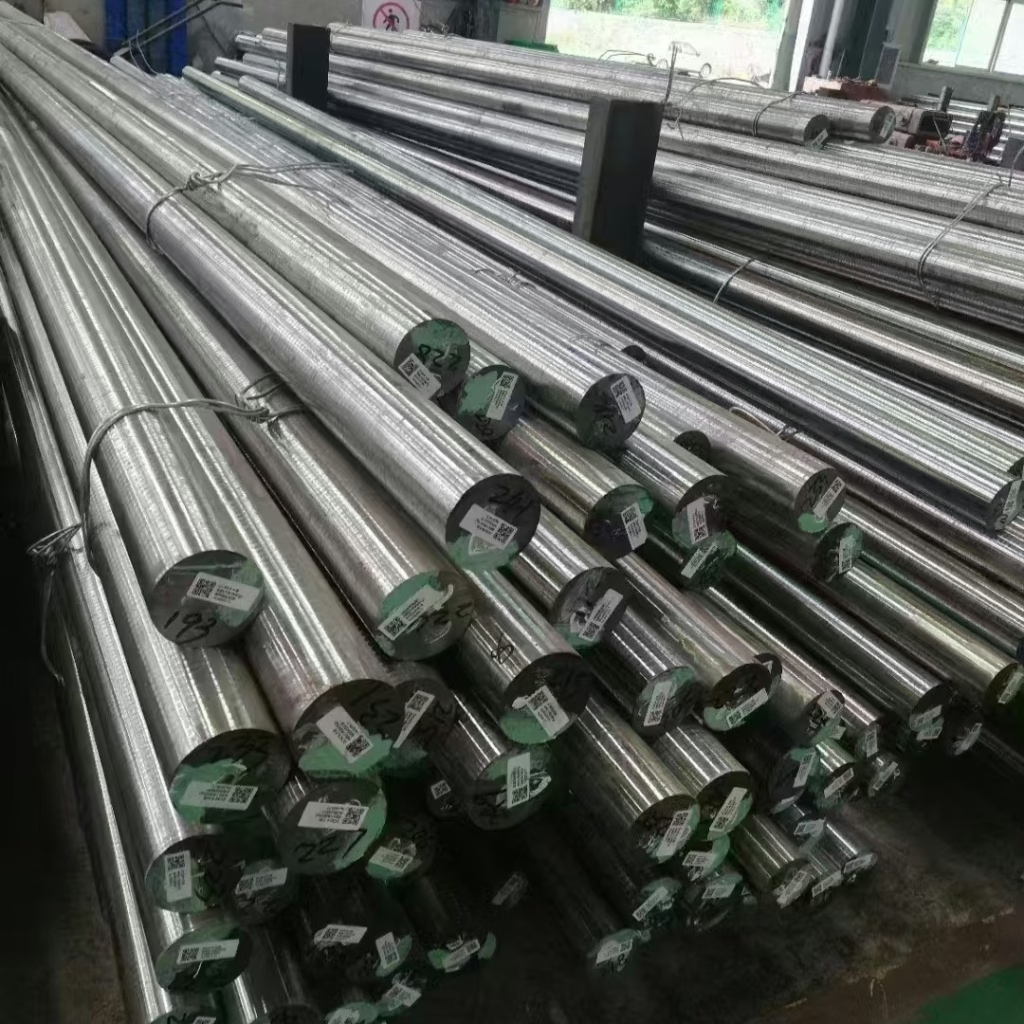
Complete el siguiente formulario de contacto para obtener una cotización del mejor acero 3Cr2W8V(H10).
4. Tratamiento térmico del acero 3Cr2W8V
4.1 Precalentamiento
① Especificación del proceso de tratamiento térmico preliminar
| Plan preliminar de tratamiento térmico | Parámetros del proceso |
| Recocido después de la forja | Temperatura de calentamiento 800 ~ 820 °C, mantenimiento durante 2 ~ 4 h, enfriamiento en horno a < 30 ~ 40 °C/h hasta por debajo de 600 °C, luego enfriamiento al aire. La dureza después del recocido es 207 ~ 255HBW, la microestructura es perlita + carburo. |
| Recocido isotérmico | Temperatura de calentamiento 800 ~ 820 °C, mantenimiento durante 2 ~ 4 h, enfriamiento en horno a < 30 ~ 40 °C/h hasta por debajo de 600 °C, luego enfriamiento al aire. La dureza después del recocido es 207~255HBW, la microestructura es perlita + carburo. |
② Dureza y microestructura después del recocido
| Dureza HBW | Microestructura | |
| Sin recocer | Después del recocido | |
| 207 ~ 255 | Troostita + Martensita | Perlita + Carburo |
4.2 Enfriamiento
① Proceso de temple recomendado
| Temperatura de enfriamiento/°C | Medio de enfriamiento por temple | Temperatura del medio de enfriamiento por temple/°C | Temperatura de mantenimiento isotérmico/°C | Enfriamiento final a 20 °C | Dureza HRC |
| 1050 ~ 1100 | Aceite | 20 ~ 40 | 150 ~ 180 | Refrigeración por aire | 49 ~ 52 |
Notas:
- Para matrices grandes, use el límite superior de la temperatura de calentamiento. Para matrices pequeñas, use el límite inferior.
- Las matrices grandes deben precalentarse a 600-650 °C durante 1-2 horas antes de continuar con el calentamiento.
- Para el calentamiento en horno de llama, mantenga durante 40 ~ 50 minutos por cada 25 mm de espesor de la matriz. Para el calentamiento en horno eléctrico, aumente el tiempo de calentamiento en un 40 % sobre el tiempo requerido para el calentamiento en horno de llama.
② Procesos de temple comunes para el acero 3Cr2W8V
| Plan de extinción | Parámetros del proceso |
| Temple isotérmico ¹ | La temperatura de calentamiento es 1150 °C, seguido de enfriamiento en aceite después de mantener a 350~450 °C. La microestructura es bainita inferior + martensita, con dureza superior a 47HRC. Después del temple isotérmico, se recomienda un revenido a baja temperatura a 340~380 °C. |
| Temple a alta temperatura ² | La temperatura de calentamiento es 1150 °C, seguido de enfriamiento en aceite después de mantener a 350~450 °C. La microestructura consiste en bainita inferior y martensita, con una dureza superior a 47HRC. Después del temple isotérmico, se recomienda un revenido a baja temperatura a 340~380 °C. |
¹ La estructura bainítica obtenida después del temple isotérmico tiene alta resistencia y tenacidad. Su resistencia al revenido también es mucho mejor que la del tratamiento térmico convencional. Tiene alta resistencia al choque térmico y baja deformación de la matriz, lo que puede extender la vida útil de la matriz.
² Aumentar la temperatura de calentamiento del temple del acero 3Cr2W8V aumenta el grado de aleación de la martensita, lo que resulta en una excelente resistencia en caliente pero una tenacidad ligeramente menor. Generalmente se utiliza para fabricar matrices que no están sometidas a fuerzas de impacto significativas pero que requieren alta resistencia en caliente, como matrices de extrusión, matrices de fundición a presión y matrices de conformado por prensado para aleaciones de cobre y aluminio.
③ Relación entre la temperatura de temple y la dureza del acero 3Cr2W8V
| Temperatura de temple /°C | 950 | 1050 | 1100 | 1150 | 1200 | 1250 |
| Dureza HRC | 44 | 49 | 52 | 55 | 56 | 57 |
4.3 Refinación por solución y procesamiento ultrafino
Los desbastes forjados se someten a tratamiento de solución a 1200–1250 °C para disolver los carburos en la austenita, luego se templan en aceite caliente o agua hirviendo, seguido inmediatamente de un revenido a alta temperatura o un tratamiento de esferoidización isotérmica a corto plazo. El revenido a alta temperatura se realiza a 720–850 °C (el límite superior para el procesamiento de desbastes y el límite inferior para matrices terminadas). El tratamiento térmico final puede emplear procesos convencionales, como el temple en aceite a 1100 °C.
4.4 Revenido
① Especificaciones recomendadas para el proceso de templado
| Propósito del templado | Temperatura de calentamiento/°C | Equipo de calefacción | Enfriamiento | Dureza HRC |
| Alivio de tensiones, estabilizar la estructura y las dimensiones | 600 ~ 620 | Horno eléctrico | Air cooling | 40.2 ~ 47.4 |
Notas:
- Los moldes grandes deben revenirse inmediatamente después del temple. Generalmente, se requiere revenido dos veces (a 620 °C y 600 °C, durante 2-3 horas cada vez). Para moldes grandes con formas complejas, se pueden usar tres ciclos de revenido.
- Al revenir el molde, primero colóquelo en el horno a 350 ~ 400 °C durante 1-3 horas, luego eleve la temperatura hasta la temperatura final de revenido.
- El tiempo de mantenimiento del revenido debe calcularse como 40-45 minutos por cada 25 mm de espesor.
② Relación entre la temperatura de revenido y la dureza
| Condición de temple | Dureza HRC a diferentes temperaturas de revenido (°C) | Sin templar | 500(°C) | 550(°C) | 600(°C) | 650(°C) | 670(°C) | 700(°C) |
| Temple en aceite a 1050 °C | Dureza HRC | 49 | 46 | 47 | 43 | 35 | 32 | 27 |
| Temple en aceite a 1075 °C | Dureza HRC | 50 | 47 | 48 | 44 | 36 | 33 | 30 |
| Temple en aceite a 1100 °C | Dureza HRC | 52 | 48 | 49 | 45 | 40 | 36 | 32 |
| Temple en aceite a 1150 °C | Dureza HRC | 55 | 49 | 53 | 50 | 45 | 40 | 34 |
4.5 Tratamiento superficial
Especificación del proceso de nitruración
| Proceso | Temperatura/°C | Tiempo/h | Medio | Capa nitrurada | |
| Profundidad/mm | Dureza HV | ||||
| Nitruración gaseosa | 530 | 3 ~ 6 | Tasa de descomposición de NH₃ 30% ~ 60% | 0.07 ~ 0.12 | 1000 ~ 1160 |
5. Propiedades mecánicas
El acero 3Cr2W8V es un acero para herramientas de trabajo en caliente típico de alta resistencia en caliente. Su alto contenido de elementos W y Cr promueve la formación de carburos, lo que resulta en una resistencia superior a alta temperatura y dureza en caliente, junto con excelentes propiedades mecánicas a alta temperatura. Sin embargo, su tenacidad y plasticidad son relativamente pobres. Este acero exhibe una alta temperatura de transformación de fase y demuestra buena resistencia a la fatiga térmica por ciclos alternados de calor y frío. Presenta buena templabilidad, siendo totalmente templable en secciones de hasta 80 mm de diámetro, y posee una resistencia al revenido relativamente alta.
5.1 Propiedades mecánicas del acero 3Cr2W8V a diferentes temperaturas de revenido
| Temperatura de templado/°C | Rm/MPa | Rp0.2/MPa | Z (%) | A (%) |
| 400 | 1800 | 1400 | 36 | 18 |
| 450 | 4800 | 1420 | 35.5 | 14 |
| 500 | 1800 | 1450 | 35 | 13 |
| 550 | 1760 | 1500 | 35.5 | 12 |
| 600 | 1620 | 1410 | 38 | 8 |
| 650 | 1270 | – | 36 | 12 |
Nota: Temple en aceite a 1100 °C.
5.2 Dureza a alta temperatura del acero 3Cr2W8V
| Temperaturas (°C) | 300 | 450 | 600 | 650 | 700 | 750 |
| Dureza de la probeta original (HRC) | Dureza a alta temperatura (HV) a varias temperaturas (°C) | |||||
| 48.8 ~ 49.1 | 479.5 | 448.5 | 414.5 | 398.5 | 354.5 | 208.5 |
| 42.0 ~ 43.0 | 390 | 386.5 | 332 | 304 | 268 | 203.5 |
5.3 Comparación del rendimiento de fatiga entre el acero 3Cr2W8V y el 4Cr5MoSiV1
| Grado de acero | Número de grietas por fatiga | Longitud de grieta / mm | |
| Longitud total | Longitud promedio | ||
| 3Cr2W8V (H21) | 125 | 2.81 | 0.023 |
| 4Cr5MoSiV1 (H13) | 11 | 0.46 | 0.041 |
6. Aplicaciones
El acero 3Cr2W8V es un acero para herramientas de trabajo en caliente de alta resistencia en caliente adecuado para la fabricación de matrices de trabajo en caliente y matrices que soportan altas tensiones a temperaturas elevadas con cargas de impacto mínimas. Ejemplos incluyen matrices, pasadores de núcleo y pasadores expulsores para matrices de extrusión en caliente; punzones, matrices e insertos para máquinas de forja plana; matrices de extrusión de aleación de cobre, moldes de fundición a presión o matrices de contraextrusión sometidas simultáneamente a importantes tensiones de compresión, flexión y tracción. También se utiliza para herramientas de corte a alta temperatura en aplicaciones de metal en caliente.
Obtenga una cotización competitiva para el acero para herramientas 3Cr2W8V
Con más de 20 años de experiencia en forja, Aobo Steel es su socio de confianza para el acero para herramientas 3Cr2W8V de alto rendimiento. No solo proporcionamos materiales, sino soluciones. Aproveche nuestro profundo conocimiento de la industria y nuestra confiable cadena de suministro para el éxito de su proyecto’s.
✉ Contáctanos rellenando el formulario a continuación.