
Resfriamento Lento e Fragilização por Carboneto no Contorno de Grão em Aço Ferramenta
Um aço ferramenta atinge sua dureza de trabalho facilmente. Os graus usados para ferramentas têm alta temperabilidade, e a dureza após a têmpera é obtida em uma ampla faixa de taxas de resfriamento, mesmo quando a prática de têmpera é inadequada. O que a prática inadequada custa é tenacidade, e a perda fica registrada nos contornos de grão austeníticos prévios. Uma têmpera lenta dá aos carbonetos de liga dissolvidos durante a austenitização o tempo para precipitar novamente como um filme entre os grãos, e também altera o produto da transformação de martensita para bainita. Ambos os efeitos fragilizam a ferramenta, e ambos pioram à medida que a seção aumenta. Esta página apresenta o que é o filme de carboneto, como o tamanho da seção e a temperatura de austenitização determinam quanto dele se forma, e o que a fonte mediu em um grau real.
A dureza sozinha não prova que a têmpera foi correta
Os aços ferramenta geralmente têm alta temperabilidade. A dureza após a têmpera é atingida mesmo se um procedimento inadequado tiver sido aplicado, e uma dureza acima de 500 HV, cerca de 49 HRC, é obtida em uma ampla faixa da curva de transformação por resfriamento contínuo, incluindo resfriamento ao ar para alguns graus. A dureza é necessária, e não é suficiente para o desempenho que uma ferramenta precisa. A fonte afirma o ponto diretamente. A têmpera deve ser tratada como um processo para produzir as propriedades mecânicas requeridas, e não apenas como a etapa que atinge uma dureza especificada.
O filme de carboneto que se forma no resfriamento
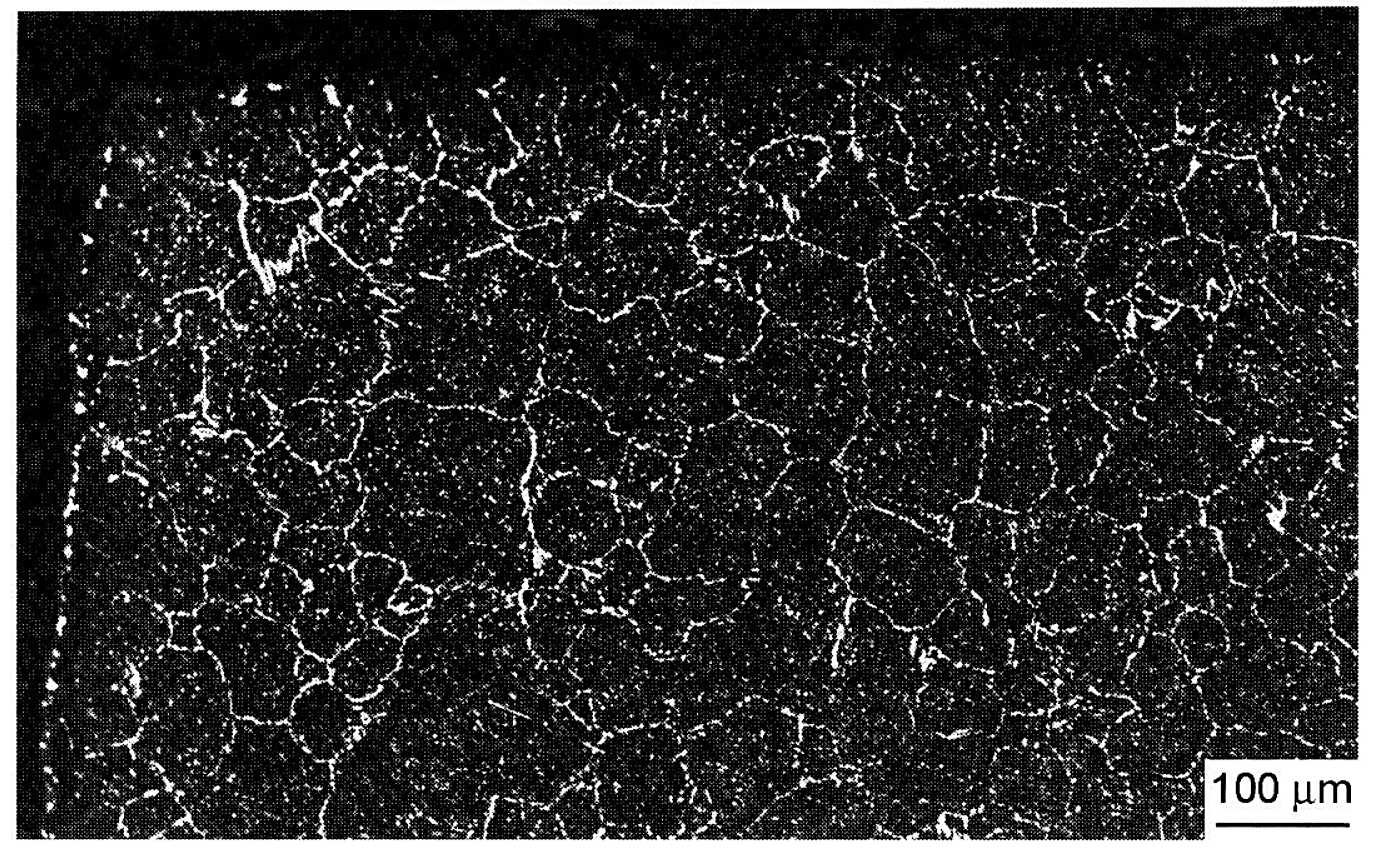
A austenitização dissolve carbonetos de liga, e quanto maior a temperatura de austenitização, mais deles se dissolvem. No resfriamento o processo ocorre ao contrário. O carbono e a liga que entraram em solução têm que sair novamente, e saem nos locais onde a energia é mais alta, que são os contornos de grão austeníticos prévios. O que se forma ali é um filme de carboneto entre os grãos. O filme enfraquece a interface, e um contorno de grão enfraquecido é onde uma trinca começa e como ela se propaga.
No diagrama de transformação por resfriamento contínuo a precipitação é marcada por linhas tracejadas, e a posição dessas linhas é o aviso prático. Aumentar a temperatura de austenitização as desloca para a esquerda, o que significa que o filme de carboneto começa a se formar em taxas de resfriamento que anteriormente teriam sido rápidas o suficiente para evitá-lo. Uma têmpera adequada para uma condição de austenitização não é adequada para uma mais quente.
Duas assinaturas identificam este dano em uma peça falhada. A primeira é um ataque muito forte nos contornos de grão austeníticos prévios, porque a interface entre carboneto e aço corrói mais facilmente que a matriz ao redor. A segunda aparece nos casos mais severos, onde a própria fratura é intergranular e corre ao longo dos antigos contornos de grão em vez de através dos grãos.
Ao microscópio, o filme de carboneto aparece como uma rede contínua nos contornos de grão austeníticos prévios.
Bainita em vez de martensita
O resfriamento lento tem uma segunda consequência, e ela atua na mesma direção. Se a taxa de resfriamento cair o suficiente, o produto da transformação é bainita em vez de martensita, e a bainita tem tenacidade menor que a martensita na mesma dureza. A precipitação necessária para o endurecimento secundário é pouco afetada, então a ferramenta ainda pode revenir até a dureza especificada carregando uma estrutura que trinca facilmente. A leitura de dureza sai dentro da especificação e a tenacidade não.
O tamanho da seção trabalha contra a têmpera
Uma seção maior resfria mais lentamente no mesmo meio, e o núcleo de um bloco grande resfria mais lentamente que sua superfície. A fonte mediu isso em H13 com corpos de prova Charpy V-notch resfriados a taxas que simulam o núcleo de uma barra redonda de 150 mm e de 300 mm, juntamente com um corpo de prova de 25 mm resfriado ao ar, cada um em várias temperaturas de austenitização. A tenacidade caiu à medida que a temperatura de austenitização subiu e que a seção simulada cresceu, e ambas essas mudanças reduzem a taxa de resfriamento. Os ensaios foram realizados à temperatura ambiente e a 425 °C, e a ordem das três condições se mantém em ambos.
| Condição simulada | Taxa de resfriamento | Tenacidade em relação a um pequeno corpo de prova resfriado ao ar | O que significa para uma peça real |
|---|---|---|---|
| 25 mm, resfriado ao ar | A mais rápida das três | A mais alta das três | A condição em que uma ferramenta pequena pode ser temperada. |
| Núcleo de uma barra redonda de 150 mm | Mais devagar | Menor, e menor ainda à medida que a temperatura de austenitização sobe | Um bloco médio já está em risco no núcleo. |
| Núcleo de uma barra redonda de 300 mm | A mais lenta das três | A mais baixa | Nem mesmo um meio de têmpera forte pode proteger o núcleo de um bloco grande. |
Tenacidade Charpy V-notch do H13 resfriado a taxas que simulam o núcleo de barras redondas, à temperatura ambiente e a 425 °C. A queda na tenacidade na maior seção é a razão pela qual ferramentas pesadas são sensíveis à fragilização no núcleo.
O que um estudo de tratamento térmico controlado mediu em H13
A fonte submeteu o mesmo grau a três condições de endurecimento, todas visando 45 HRC, e mediu a tenacidade ao impacto em cada uma. A primeira é o tratamento recomendado, endurecimento a 1020 °C com revenimento duplo a 610 °C. A segunda simula um forno que só consegue atingir 900 °C, então o aço é austenitizado a 890 °C e revenido a 250 °C para manter a dureza. A terceira simula a temperatura de austenitização de um aço rápido, 1150 °C, com revenimento elevado a 640 °C para trazer a dureza de volta a 45 HRC.
| Condição | Endurecimento | Revenimento | Tenacidade em relação ao tratamento recomendado | O que mais mudou |
|---|---|---|---|---|
| Recomendado | 1020 °C | 610 °C, duas vezes por 2 h | A condição de referência | A estrutura para a qual o grau é especificado. |
| Austenitização baixa | 890 °C | 250 °C | Queda de cerca de 40 por cento | A transformação incompleta da austenita deixa uma estrutura heterogênea, e a taxa de amolecimento em serviço é cerca de seis vezes a esperada. |
| Alta austenitização | 1150 °C | 640 °C | Redução de cerca de 90 por cento | Grãos de austenita grosseiros, ASTM 3 a 4 contra os 7 a 10 que o grau deveria apresentar, com carboneto proeutetoide nos contornos de grão. |
Tenacidade ao impacto medida em H13 temperado a 45 HRC sob três condições de têmpera. Ambas as alternativas perdem tenacidade sem qualquer ganho na dureza que era o objetivo.
A condição de alta temperatura merece uma leitura cuidadosa, porque faz uma coisa útil e uma coisa que não é. Dissolver mais carboneto coloca mais liga em solução, o que reforça o endurecimento secundário, então a temperatura de revenimento tem que ser elevada em cerca de 30 °C para atingir a mesma dureza. Isso é um ganho real em resistência ao revenimento. É comprado com um tamanho de grão grosseiro e um filme de carboneto nos contornos de grão, e esses custam muito mais tenacidade do que a resistência vale.
O aço rápido tem uma janela mais estreita
Os aços rápidos são o caso extremo, porque suas temperaturas de têmpera ficam próximas ao solidus. A margem é inferior a 50 °C. O M2 é normalmente temperado a cerca de 1200 °C. Acima de cerca de 1220 °C o aço perde tenacidade sem ganhar dureza, e acima de cerca de 1240 °C forma-se líquido nas áreas ricas em carboneto da microestrutura e o aço é arruinado. Em um grau como este a temperatura de austenitização não é um parâmetro a ser negociado, é um limite a ser respeitado.
Prática que evita a fragilização
Tudo decorre de evitar uma têmpera lenta. Os aços ferramenta para trabalho a quente eram tradicionalmente temperados em óleo, e hoje o tratamento térmico a vácuo com têmpera por nitrogênio pressurizado é comum. Na rota a vácuo a taxa de resfriamento é definida pela pressão do nitrogênio e pela circulação do gás, e o controle tem que estar correto em ambas as direções. Uma têmpera muito forte, ou irregular, distorce a ferramenta ou a trinca completamente. Uma têmpera muito lenta fragiliza os contornos de grão. A fonte aponta para a orientação da North American Die Casting Association para H13, que cobre a prática de têmpera a vácuo e o uso de corpos de prova para testes destrutivos após o tratamento.
A segunda alavanca é a ordem das operações. O risco de fragilização no núcleo aumenta com o tamanho da seção, então uma ferramenta pesada com gravações profundas deve ser tratada termicamente após a usinagem de desbaste e não antes, para que o núcleo fragilizado não seja o material do qual as superfícies de trabalho são cortadas. Os moldes de fundição sob pressão são geralmente tratados termicamente após a usinagem, e mesmo assim a taxa de resfriamento na região superficial tem que ser controlada, porque em um molde a superfície é a região que tem que sobreviver à fadiga térmica.
| Prática | O que ela controla | O que dá errado sem ela |
|---|---|---|
| Controle da taxa de resfriamento em forno a vácuo | Pressão do gás e circulação do gás | Muito forte e muito irregular, distorção ou trincas. Muito lento, um filme de carboneto nos contornos de grão e bainita no núcleo. |
| Tratamento térmico após usinagem de desbaste | Onde o núcleo fragilizado acaba | Tratar termicamente a ferramenta acabada deixa o material fragilizado na região de trabalho. |
| Teste de corpos de prova após a têmpera | Se o tratamento realmente produziu as propriedades | A dureza sozinha aprova um tratamento que não tem mais tenacidade. |
As três práticas que a fonte fornece para ferramentas pesadas. Cada uma é voltada para o mesmo risco, que a dureza esteja dentro da especificação enquanto a tenacidade se foi.
Resfriamento lento e fragilização por carboneto nos contornos de grão, PDF para impressão
O filme de carboneto que se forma nos contornos de grão de austenita prévia em um resfriamento lento, o efeito do tamanho da seção e da temperatura de austenitização, a tenacidade medida em H13 sob três condições de têmpera, e a prática que a evita, em uma folha de referência com nossos dados de contato.
Onde isso deixa uma consulta sobre aço ferramenta
Os meios de resfriamento e as taxas de resfriamento que eles produzem estão reunidos na página de têmpera e taxas de resfriamento do H13, e as trincas que um resfriamento rápido abre estão na página de trincas de têmpera. A microestrutura que um aço ferramenta deve apresentar após um resfriamento correto está na página de microestrutura do H13 e o página de microconstituintes após a têmpera. A bainita e sua dureza em cada tamanho de seção estão no gráfico de austêmpera e bainita. A tenacidade que os graus devem manter está no gráfico de tenacidade ao impacto e o gráfico de tenacidade à fratura, e a janela de austenitização para os graus de trabalho a quente e aço rápido está na página de temperatura de austenitização.
Antes de usar esses valores
Esta página é um resumo de referência de um estudo publicado e não é uma especificação da Aobo Steel. Os valores de tenacidade e as respostas ao tratamento térmico são reproduzidos da fonte, que testou um grau sob um conjunto definido de condições. O filme que se forma nos contornos de grão em uma ferramenta específica também depende da rota de fusão, da análise e do forno em que é tratada. A especificação final é confirmada no trabalho.
Fonte, Failure Analysis of Heat Treated Steel Components (L. C. F. Canale, R. A. Mesquita e G. E. Totten), ASM International, 2008.