
Distorção em Aços Ferramenta e Aços Ferramenta P/M
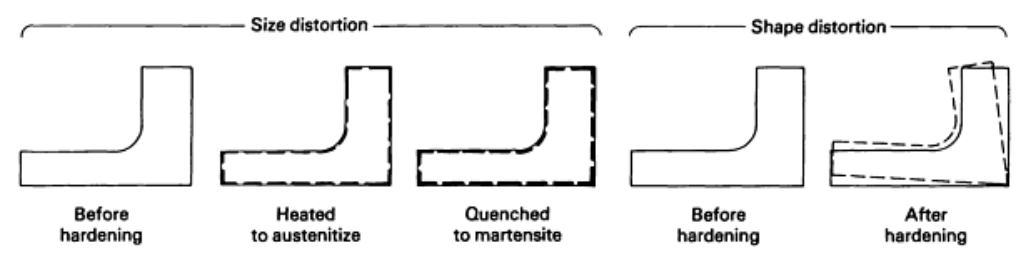
Distorção é a parte do tratamento térmico de aço ferramenta que as tabelas de dureza nunca mostram, e ela se apresenta em duas formas que geralmente são confundidas entre si. Distorção de tamanho é a mudança nas dimensões reais da peça, e é uma propriedade do aço e do ciclo. Distorção de forma é a perda de forma, o empenamento e a ovalização, e vem da maneira como a peça foi aquecida e resfriada. Esta página contém os dados de origem sobre o que a microestrutura após a têmpera contém, quanto uma barra de aço rápido se move, o que a metalurgia do pó proporciona em termos de ovalização, e os tratamentos de envelhecimento para os graus maraging.
Distorção dimensional e distorção de forma são problemas diferentes
A distinção é importante porque as duas têm causas diferentes e soluções diferentes. A distorção dimensional acompanha a mudança de volume do próprio aço, portanto ocorre mesmo em uma peça sem tensões internas e sem variação de uma extremidade à outra. A distorção de forma é onde a peça deixa de corresponder a si mesma, e vem do aquecimento desigual, resfriamento desigual, tensão residual da usinagem e uma seção que muda de espessura mais rápido do que o aço consegue se mover. Uma oficina que mede apenas o comprimento total de um bloco verá a distorção dimensional e perderá completamente a distorção de forma, razão pela qual uma verificação de distorção deve ser feita nas dimensões que importam para a ferramenta acabada.
O que a estrutura contém após a têmpera
A mudança dimensional que um aço ferramenta apresenta na têmpera é determinada por como a estrutura que sai da têmpera difere da estrutura recozida que entrou. Essa estrutura é uma mistura de três coisas, e a tabela abaixo mede todas as três em quatro graus temperados a partir de suas temperaturas de austenitização recomendadas. A coluna interessante não é a dureza. É a divisão entre martensita, austenita retida e carboneto não dissolvido, porque essa divisão conta toda a história do que o revenimento pode e não pode fazer depois. Os graus de baixa liga saem quase inteiramente martensíticos com pouca austenita retida, e um grau de alto carbono e alto cromo como o D2 sai com 40% de austenita retida e 15% de carboneto não dissolvido, o que é um ponto de partida completamente diferente para o revenimento.
| Aço | Tratamento de têmpera | Dureza após têmpera, HRC | Martensita, % vol | Austenita retida, % vol | Carbonetos não dissolvidos, % vol |
|---|---|---|---|---|---|
| W1 | 790 °C (1450 °F), 30 min, WQ | 67.0 | 88.5 | 9 | 2.5 |
| L3 | 845 °C (1550 °F), 30 min, OQ | 66.5 | 90 | 7 | 3.0 |
| M2 | 1225 °C (2235 °F), 6 min, OQ | 64 | 71.5 | 20 | 8.5 |
| D2 | 1040 °C (1900 °F), 30 min, AC | 62 | 45 | 40 | 15 |
Fonte, Tabela 1 de Control of Distortion in Tool Steels. WQ, têmpera em água; OQ, têmpera em óleo; AC, resfriamento ao ar. Os quatro aços foram temperados a partir de suas temperaturas de austenitização recomendadas e os microconstituintes foram medidos na estrutura como temperada.
Quanto uma barra de aço rápido se move
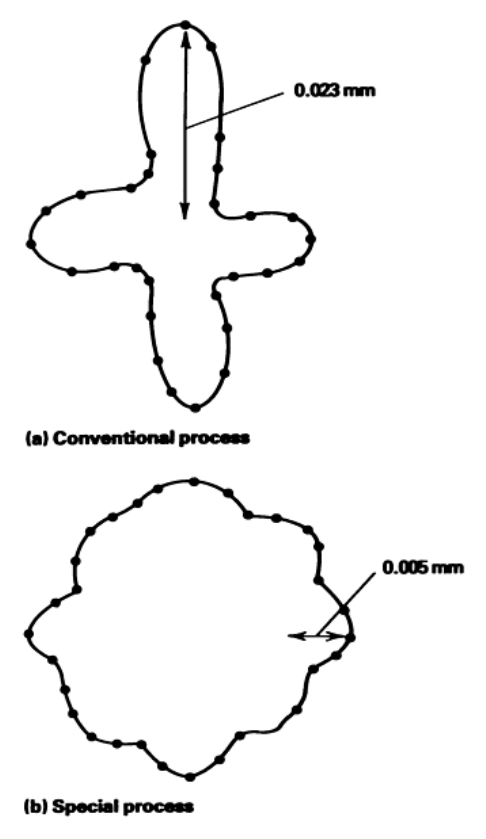
Uma barra não se distorce uniformemente ao longo de sua circunferência, e a diferença entre o maior e o menor diâmetro após a têmpera é uma medida direta de quão uniforme foi o tratamento. A Fig. 2 mostra a mesma seção de barra após duas rotas diferentes. A rota convencional deixa um perfil cujas variações são visíveis a olho nu, e a fonte cita 0,023 mm entre os pontos alto e baixo. O processo especial deixa um perfil muito mais redondo com 0,005 mm, e a consequência prática é que menos material precisa ser deixado na barra para a retificação final.
O que a metalurgia do pó muda
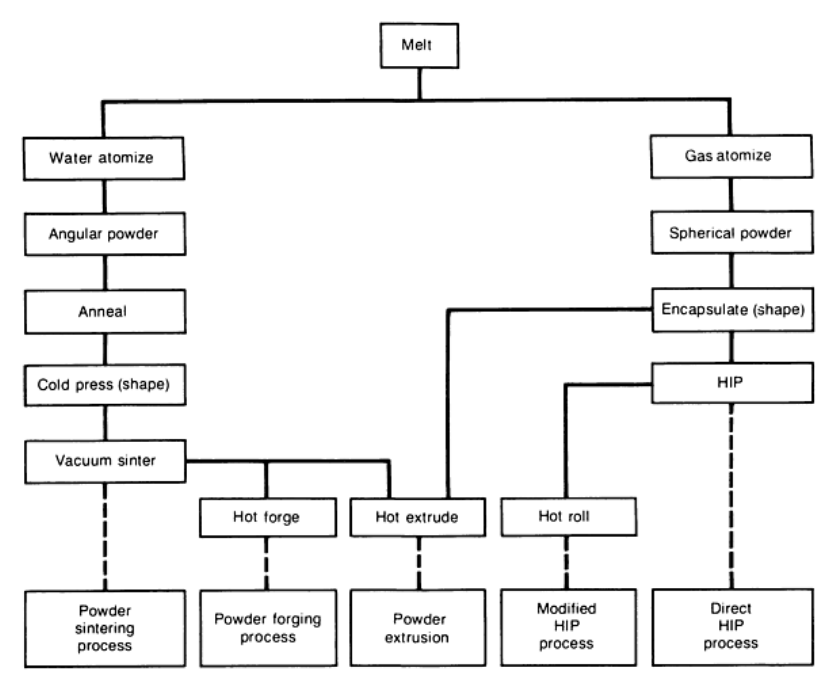
Um aço ferramenta de metalurgia do pó é produzido atomizando o fundido em pó e depois consolidando-o, de modo que a etapa de lingote e sua segregação nunca acontecem. A rota de processo na Fig. 3 vai do fundido através da atomização em água ou a gás, e os dois ramos levam a formas de pó diferentes e, portanto, a métodos de consolidação diferentes. O resultado traz duas vantagens que importam para o ferramenteiro. Não há macrossegregação nem porosidade, e os carbonetos são finos e uniformemente distribuídos em vez de se alinharem em bandas. Ambos proporcionam uma resposta de têmpera mais profunda e uma resposta mais rápida ao tratamento de austenitização, o que é mais importante para os aços rápidos ao molibdênio porque eles descarbonetam rapidamente na temperatura.
A ovalização é a terceira vantagem, e é a que se traduz em dinheiro na barra. A tabela abaixo compara uma barra P/M com uma barra convencional do mesmo grau em três diâmetros, e a barra P/M é entre duas e quatro vezes mais redonda em todos os tamanhos. A diferença aumenta à medida que a barra fica maior, que é onde a fundição convencional tem mais problemas com segregação.
| Diâmetro da barra, mm | Diâmetro da barra, in. | Método de produção | Ovalização típica (a), mm | Ovalização típica (a), in. |
|---|---|---|---|---|
| 75 | 3 | P/M | 0.008 | 0.0003 |
| 75 | 3 | Convencional | 0.020 | 0.0008 |
| 125 | 5 | P/M | 0.013 | 0.0005 |
| 125 | 5 | Convencional | 0.033 | 0.0013 |
| 190 | 7.5 | P/M | 0.015 | 0.0006 |
| 190 | 7.5 | Convencional | 0.051 | 0.0020 |
Fonte, Tabela 4 de Control of Distortion in Tool Steels. (a) Diâmetro máximo menos diâmetro mínimo após o tratamento de têmpera normal. A comparação é entre uma barra de metalurgia do pó e uma barra convencional fundida e forjada do mesmo grau e diâmetro.
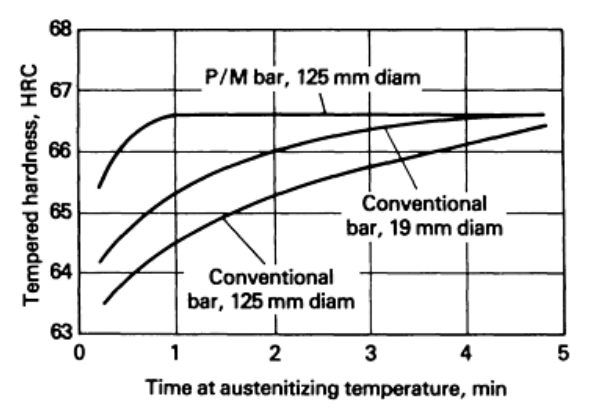
A Fig. 4 mostra o que a distribuição de carbonetos mais fina e mais uniforme faz com a resposta de têmpera. As duas curvas são do mesmo grau, M25, uma produzida por metalurgia do pó e outra fundida e forjada, temperadas em óleo a partir de 1200 °C (2200 °F) e revenidas três vezes a 550 °C (1025 °F). A barra P/M atinge sua dureza em um tempo de austenitização mais curto e mantém uma dureza mais alta no final, e a barra convencional do mesmo diâmetro de 125 mm nunca a alcança.
Aços maraging
Os aços maraging estão na fronteira da família dos aços ferramenta e são a exceção a quase tudo acima, porque não endurecem por têmpera. O aço é recozido macio, usinado na forma e depois envelhecido em uma única temperatura, razão pela qual uma matriz maraging pode ser acabada antes de ser temperada e não se move no processo. O nome do grau carrega sua própria especificação, com um número de três dígitos para a resistência à tração aproximada em ksi e uma letra para o principal elemento de endurecimento, então 18Ni C (250) é um aço com 18% de níquel ligado com cobalto a cerca de 250 ksi. A fonte não recomenda sobreenvelhecimento ou subenvelhecimento, porque ambos custam propriedades, então a temperatura de envelhecimento na tabela é o tratamento em si e não um ponto de partida para ajuste.
| Grau | Tratamento de envelhecimento (a), °C | Tratamento de envelhecimento (a), °F | Dureza nominal, HRC |
|---|---|---|---|
| 18Ni C (200) | 480 | (900) (b) | 44 |
| 18Ni T (200) | 480 | (900) (b) | 44 |
| 18Ni C (250) | 480 | (900) (b) | 50 |
| 18Ni T (250) | 480 | (900) (b) | 50 |
| 18Ni C (300) | 480 | (900) (b) | 53 |
| 18Ni T (300) | 480 | (900) (b) | 53 |
Fonte, Tabela 5 de Control of Distortion in Tool Steels. (a) O tempo de envelhecimento é de 3 a 6 h mais 1 h para cada 25 mm (1 in.) adicionais de seção transversal. (b) Um tratamento de envelhecimento de 530 °C (990 °F) é recomendado para moldes de fundição de alumínio sob pressão, o que resulta em valores de dureza um pouco menores, cerca de 2 HRC abaixo dos valores mostrados.
O que verificar antes da liberação
Vale a pena ter dois números na ficha de rota para qualquer ferramenta cujas dimensões finais sejam importantes. O primeiro é a variação total de tamanho esperada da têmpera e do revenimento, que o fornecedor do aço pode informar para o grau e é por isso que o grau é escolhido antes de definir o sobremetal de usinagem. O segundo é uma medição de primeira peça nas dimensões que controlam a ferramenta acabada, feita após a têmpera e antes da retificação final, porque a distorção de forma não pode ser calculada a partir de uma tabela. Uma peça que sai redonda mas maior que o esperado é um problema de tamanho e muitas vezes pode ser corrigida alterando o sobremetal. Uma peça que sai oval é um problema de forma, e a correção está no forno e na têmpera, não no sobremetal.
Fonte: ASM Handbook, Volume 4, Heat Treating, ASM International, 1991.