
Revenimento e Transformação Isotérmica de Aços Ferramenta
Dois patamares de temperatura diferentes decidem o resultado final de um aço ferramenta, e as micrografias abaixo mostram ambos. O primeiro é o revenimento que segue a têmpera, onde a temperatura e o número de revenimentos fixam a dureza, o tipo de carboneto e quanto de austenita retida resta. O segundo é o patamar isotérmico em banho de sal a uma temperatura acima do início da martensita, que produz perlita ou bainita em vez de martensita e é a rota usada para graus resistentes ao choque como S7 e O1 quando o risco de distorção ou trinca precisa ser reduzido.
Por que um aço ferramenta é revenido logo após a têmpera
Temperar um aço ferramenta até martensita deixa a seção sob tensão de transformação muito alta, e o revenimento é o que a alivia. Um aço ferramenta deixado sem revenimento após a têmpera pode trincar, e o risco aumenta com a velocidade de resfriamento e com qualquer concentrador de tensão na geometria. Os graus temperáveis ao ar estão menos expostos a esse risco, porque o resfriamento lento que forma sua martensita também alivia parte da tensão durante a descida, o que é uma das razões práticas para se escolher um grau temperável ao ar para uma matriz complexa.
O que cada temperatura de revenimento faz
Grande parte da produção de aços ferramenta é revenida entre 175 e 230 °C, e nessas temperaturas o revenimento pouco faz à estrutura além de aliviar a tensão de têmpera. A dureza quase não se altera e a micrografia parece quase a mesma da condição temperada, razão pela qual um revenimento baixo não é a ferramenta para uma matriz que precisa manter a dureza a quente. Aços para trabalho a quente e aços rápidos são levados muito mais alto, porque seu teor de liga lhes permite resistir ao amolecimento, e nessas temperaturas o revenimento produz endurecimento secundário e altera a natureza do carboneto.
O número de revenimentos é definido pelo nível de liga. Os aços ferramenta de liga mais baixa levam um único revenimento, normalmente 2 h para cada 25 mm de espessura de seção. Aços de liga mais alta são geralmente revenidos duas vezes, e aços rápidos três vezes, porque os revenimentos repetidos são o que condiciona e estabiliza a estrutura. A série abaixo é o O1 em quatro temperaturas de revenimento, e o número impresso com cada chapa é a dureza obtida do mesmo corpo de prova.
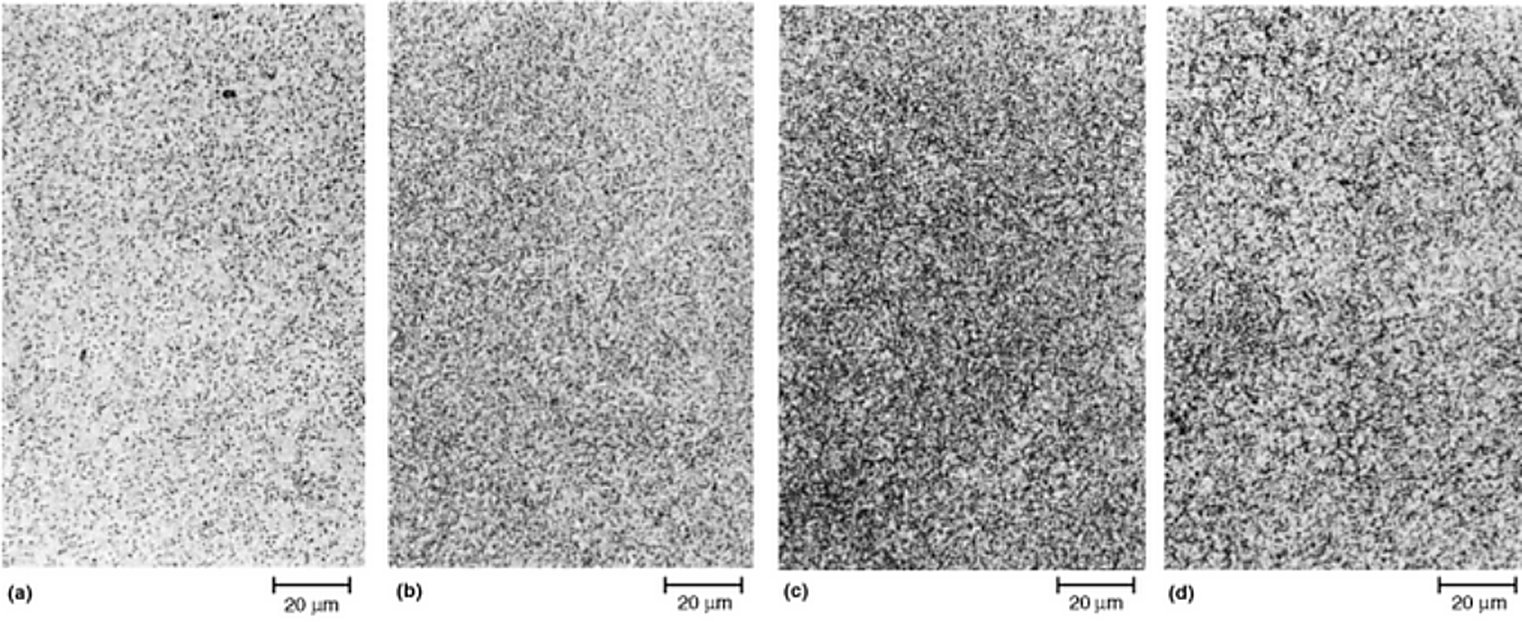
O revenimento a cerca de 540 °C produz apenas diferenças sutis na estrutura como ela aparece ao microscópio óptico. O que muda é a velocidade com que o corpo de prova sofre ataque e a escuridão da matriz. Uma mudança estrutural pronunciada exige um revenimento logo abaixo da temperatura crítica inferior, e um revenimento tão alto não tem uso prático em uma ferramenta ou matriz, a não ser como recozimento.
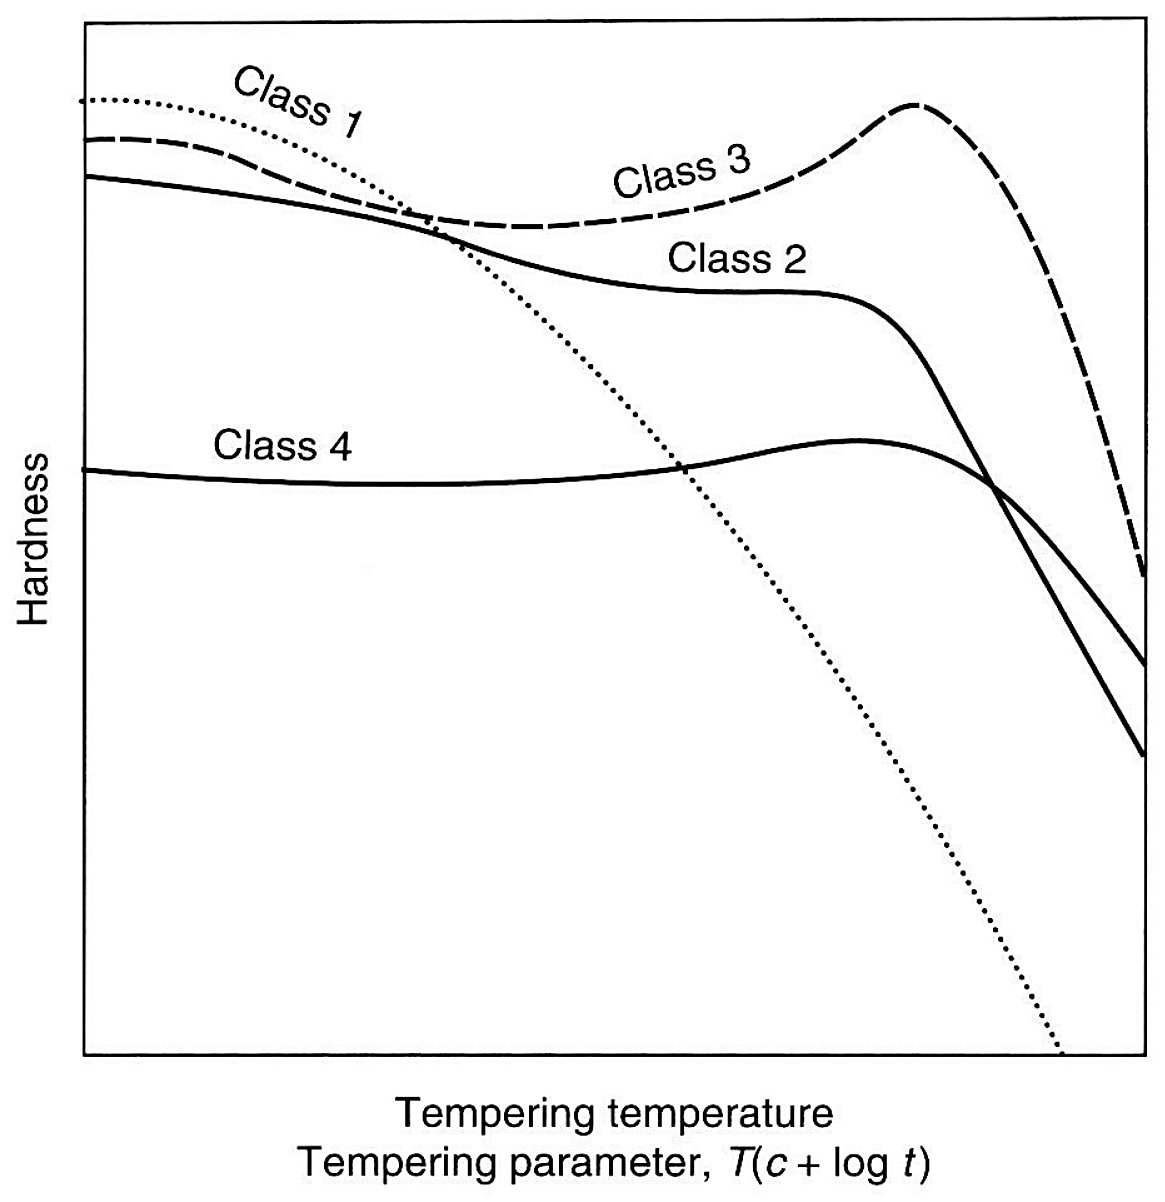
O quanto a dureza cai, e se cai, depende da classe à qual o grau pertence, e as classes são apresentadas em um único gráfico.
Mudanças de carboneto que a microscopia óptica não consegue mostrar
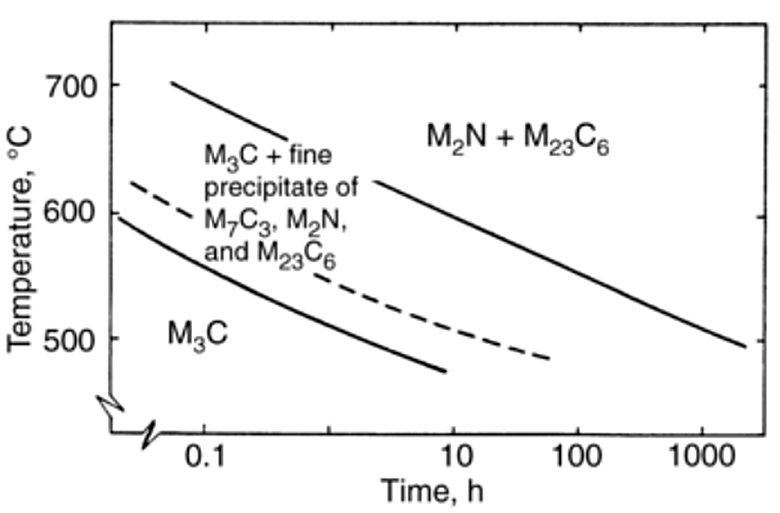
Onde estão presentes elementos fortemente formadores de carbonetos, um revenimento a alta temperatura altera a composição e o tipo de carboneto, e um microscópio óptico não consegue vê-lo. O diagrama abaixo acompanha essa alteração num aço martensítico com 12% de crómio, que é mais fortemente ligado do que o tipo 420 e comporta-se da mesma forma que os aços-ferramenta ao crómio. A baixas temperaturas de revenimento, o carboneto presente é M3C. À medida que a temperatura e o tempo aumentam é substituído por M7C3 e depois por M23C6, e M23C6 é o único que resta no topo do intervalo. Esse aço também apresentava um elevado teor de azoto, e foram encontrados nitretos M2N no mesmo. Nos aços rápidos ao tungsténio a mesma sequência prossegue mais longe, com um forte endurecimento secundário em torno de 600 °C, e o diagrama para esses dois aços está no microestrutura do aço ferramenta página.
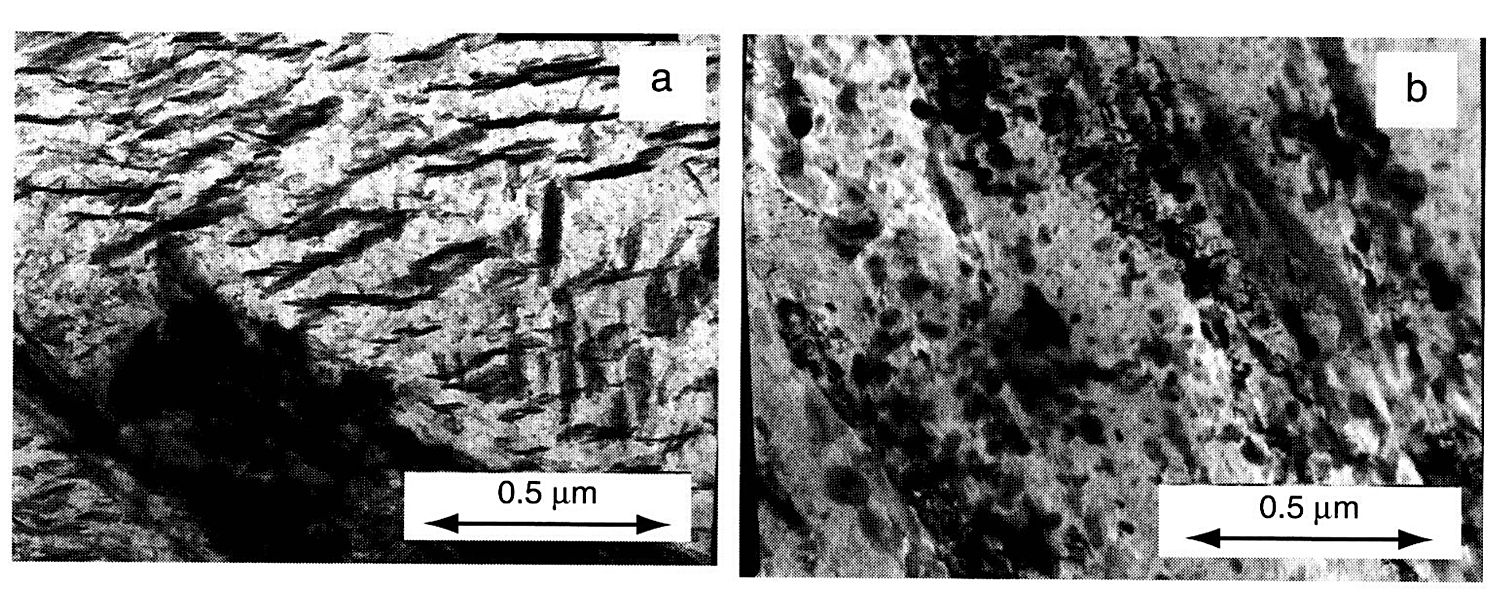
As próprias mudanças de carboneto estão abaixo da resolução do microscópio óptico, por isso são acompanhadas no microscópio eletrônico de transmissão. As duas micrografias abaixo são do mesmo aço temperado, um revenido por 2 min a 300 °C e outro por 1 min a 600 °C.
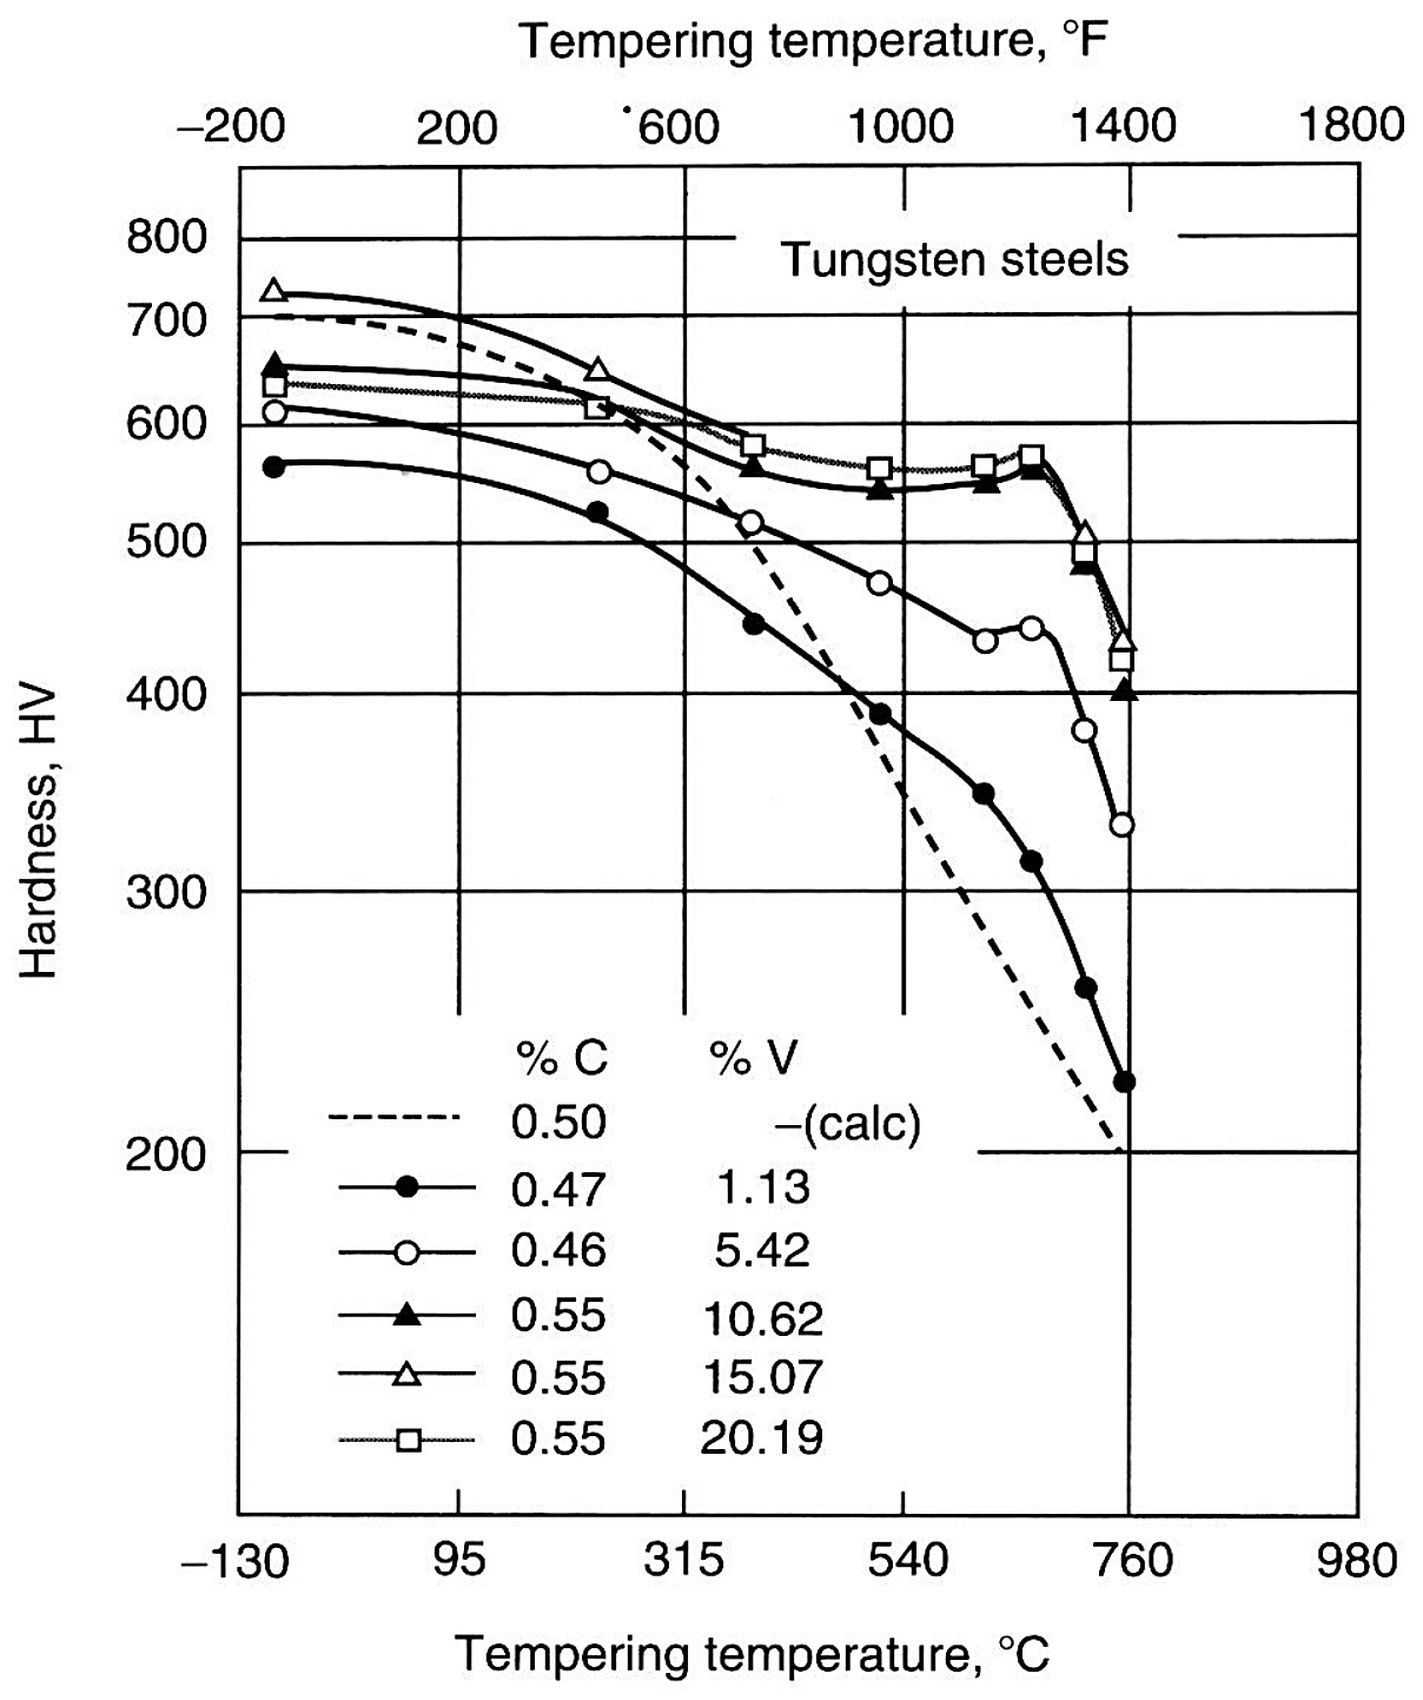
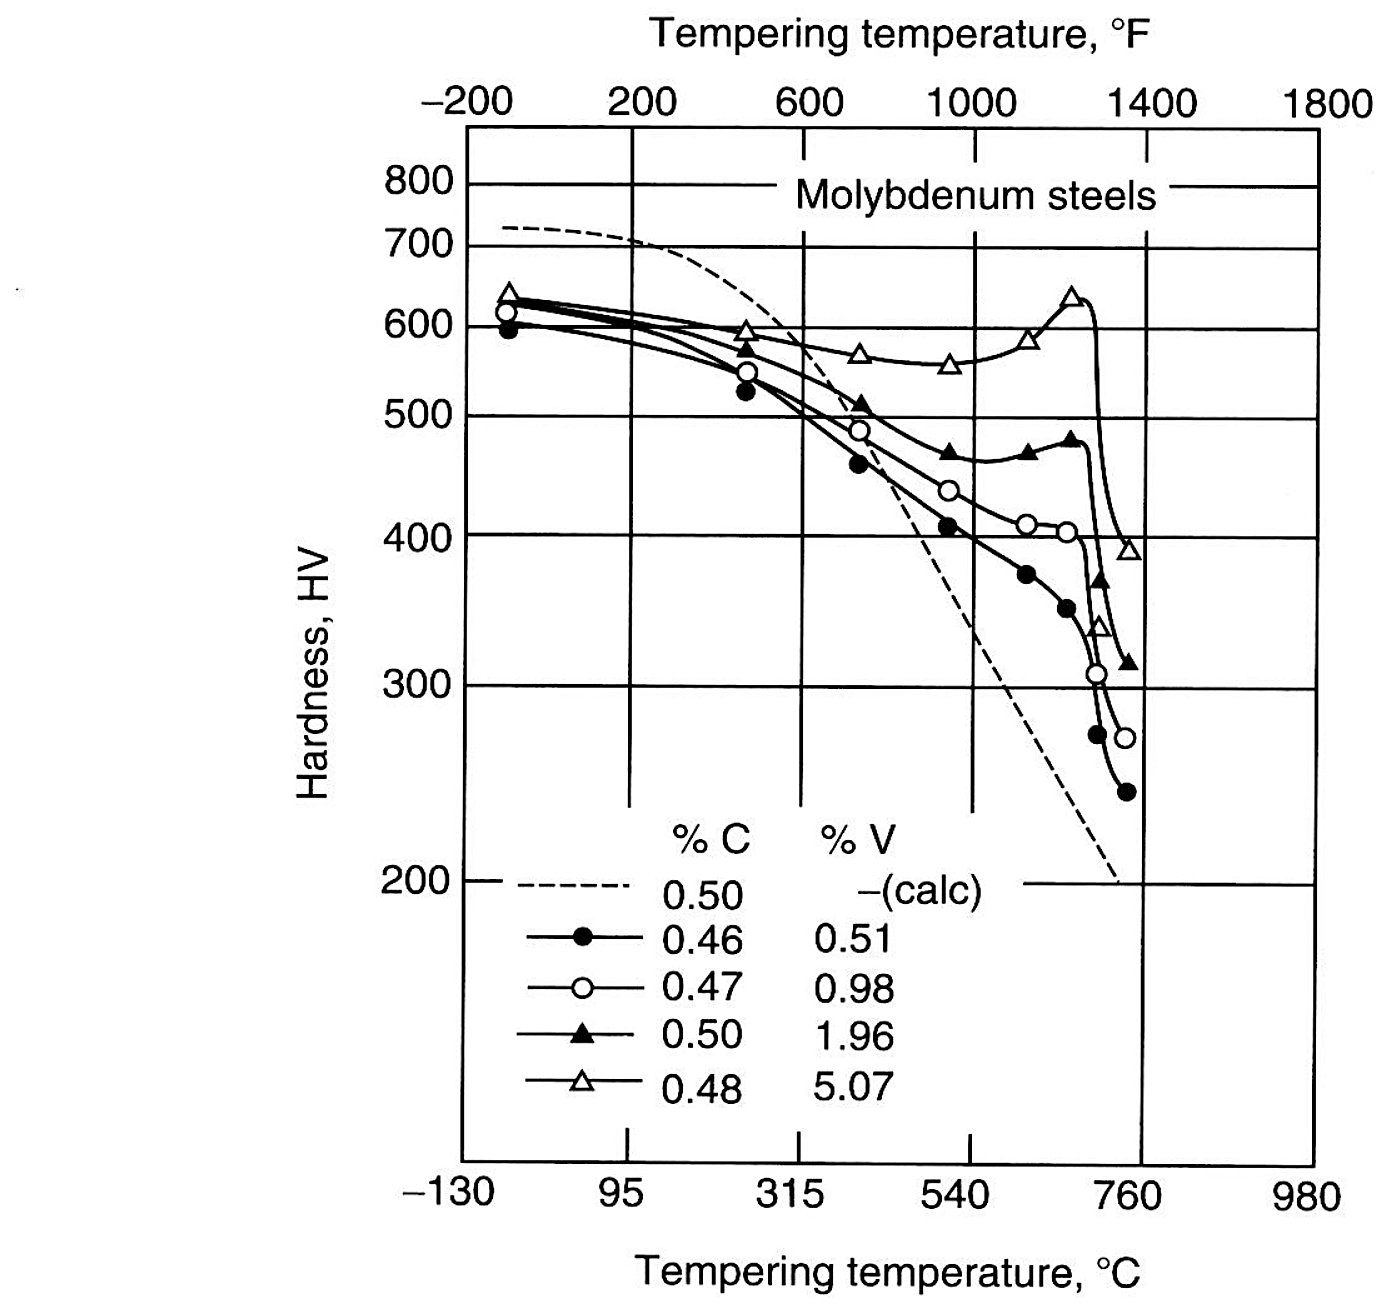
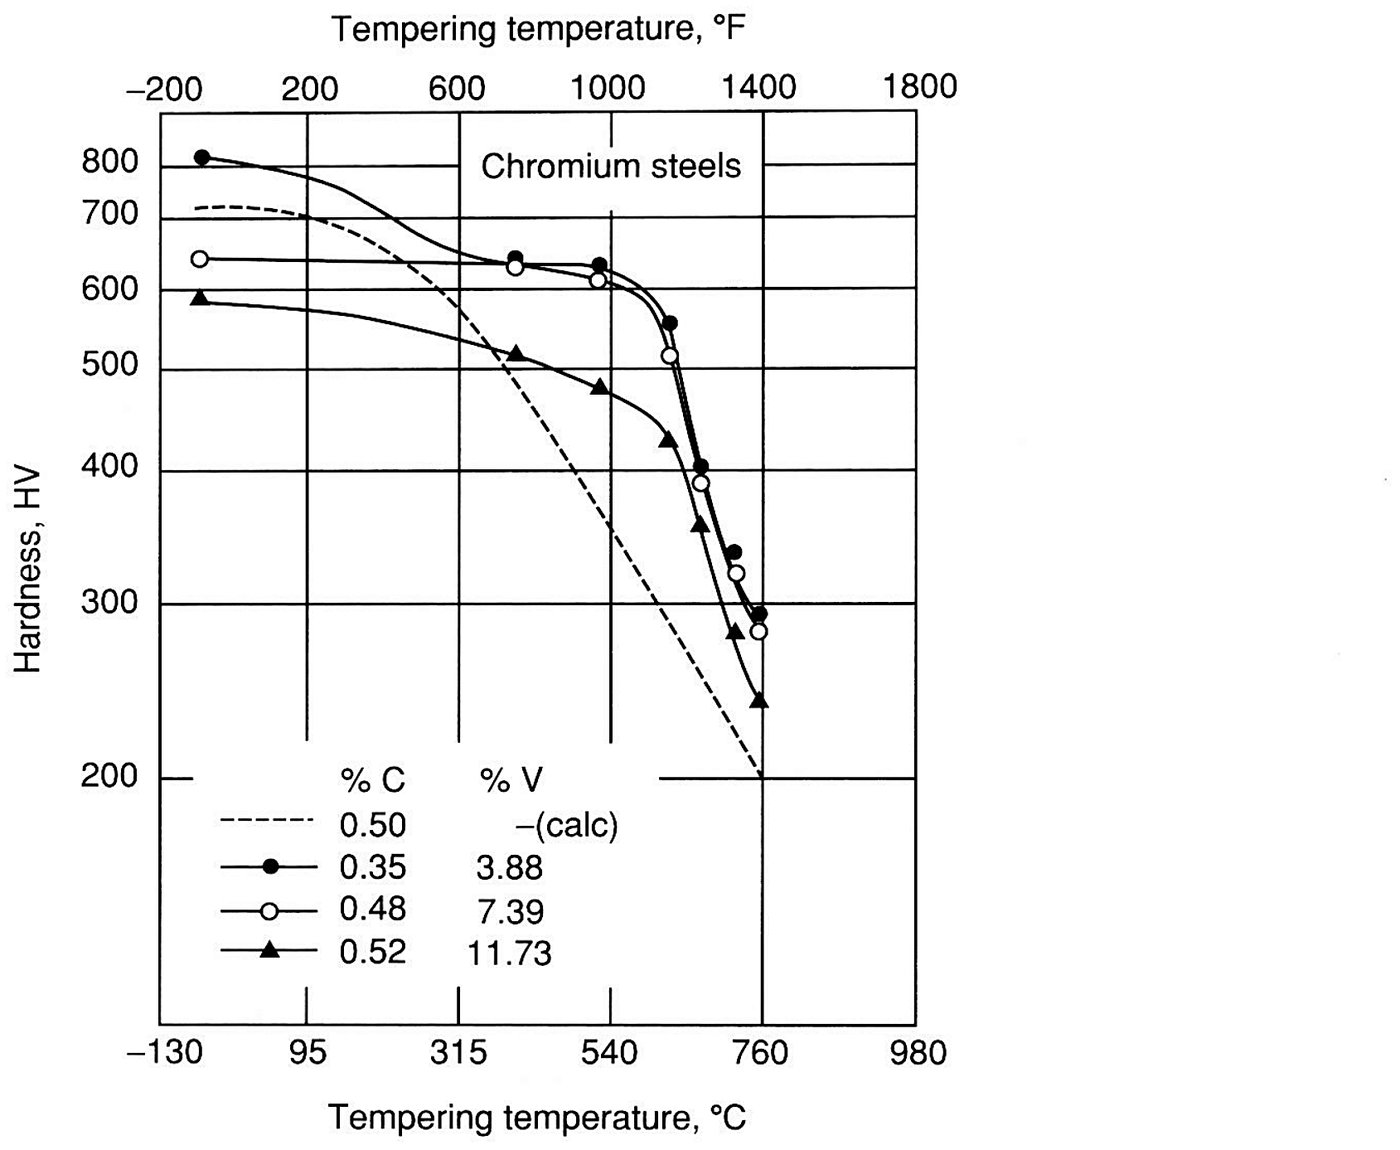
O endurecimento secundário é a razão pela qual um aço rápido é revenido a quente em vez de suavemente, e cada um dos elementos formadores de carbonetos contribui para isso.
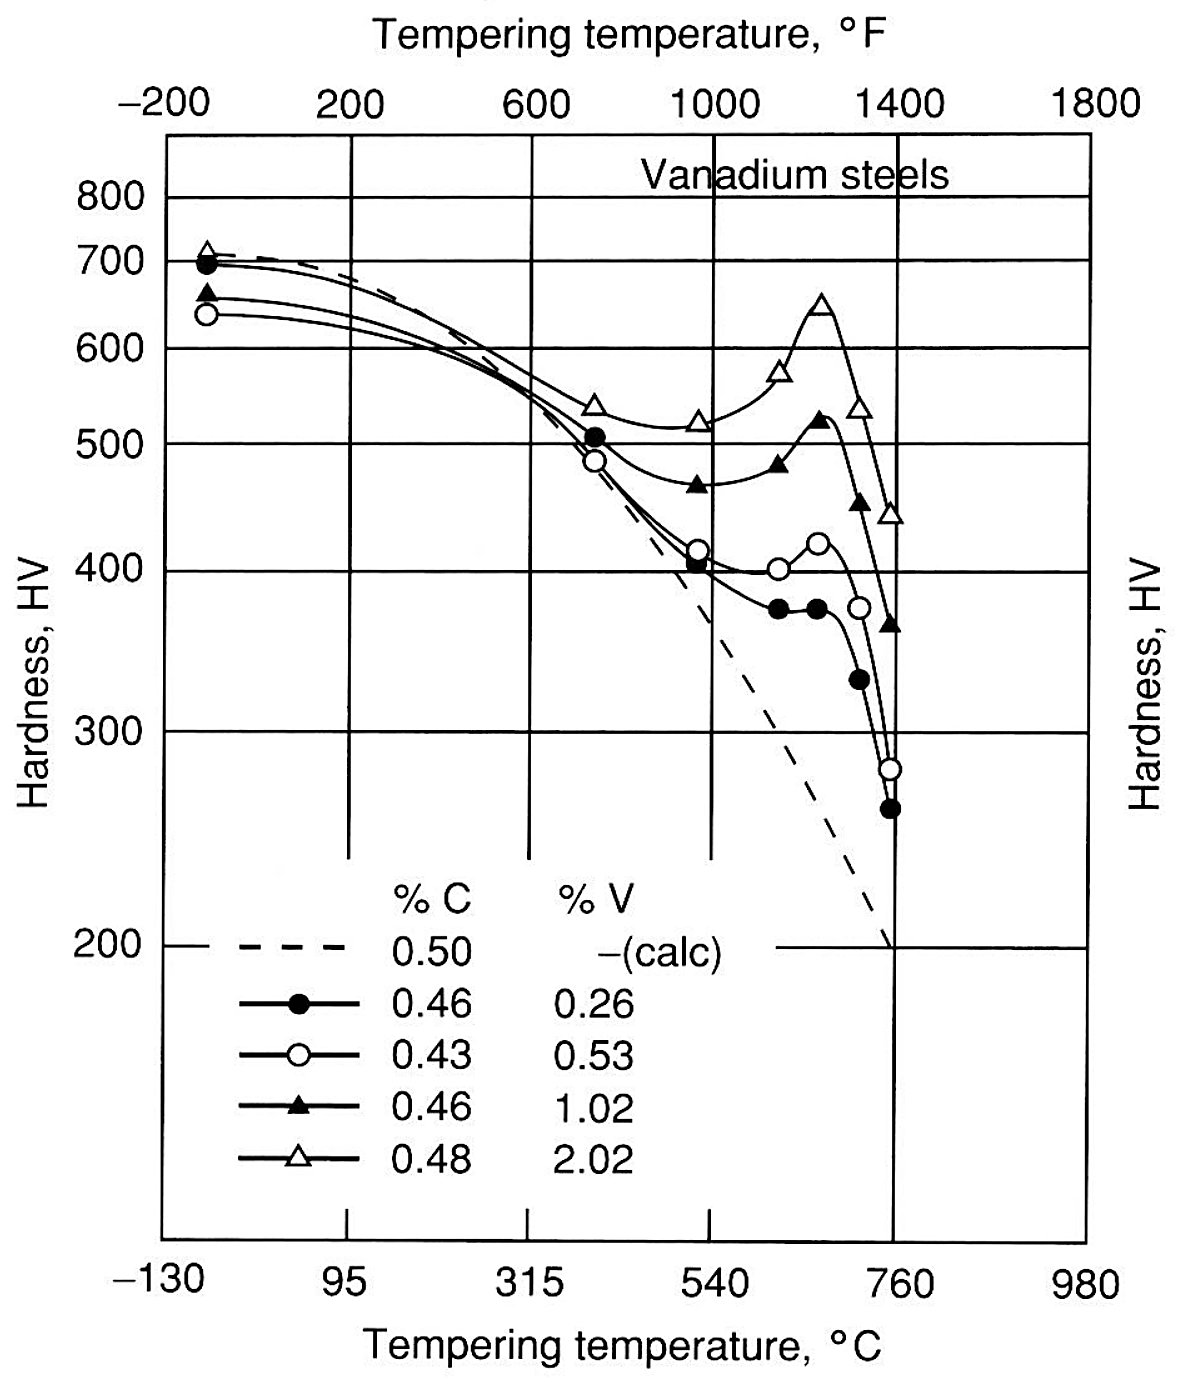
O tungstênio produz o mesmo pico a partir de um carboneto diferente, e seu tamanho depende de quanto tungstênio está em solução.
O molibdênio é o elemento sobre o qual a maioria dos graus de aço-ferramenta é construída, e ele endurece no revenimento nos teores que esses graus contêm.
O cromo contribui para a mesma reação, na maior adição dos quatro formadores de carbonetos.
Austenita retida que ficou na estrutura
Se austenita retida estiver presente em quantidade suficiente para ser vista ao microscópio óptico, o aço foi superaustenitizado. O revenimento não converterá um alto nível de austenita retida em martensita ou bainita a menos que a temperatura de revenimento seja suficientemente alta, e a austenita que permanece não é estável o bastante para sobreviver ao choque que uma ferramenta sofre em serviço. Quando ela se transforma em serviço, a matriz ao redor é dura demais e com ductilidade baixa demais para absorver a tensão de transformação e a ferramenta trinca. Essa é a razão pela qual a temperatura de austenitização é mantida no valor em que o grão é fino, o que a série de austenitização neste site percorre grau por grau.
O que uma têmpera lenta demais deixa para trás
Uma estrutura que não é totalmente martensítica é o outro defeito que se verifica em uma micrografia de aço ferramenta. Ela aparece quando a temperabilidade do grau não é suficiente para o tamanho de seção e o meio de resfriamento escolhidos, e o resultado é perlita ou bainita na estrutura e uma dureza abaixo do valor no desenho. Ferrita também pode estar presente nos poucos graus hipoeutetoides. Os graus temperados em salmoura e em água carregam um segundo risco na forma de pontos moles dentro da camada, causados pela tenaz que segura a peça, que resfria aquela área da superfície mais lentamente, ou por agitação fraca demais para romper as bolsas de vapor formadas pela ebulição localizada do meio de resfriamento.
Um diagrama de resfriamento contínuo conta a mesma história com curvas de resfriamento em vez de patamares, e é o que corresponde a um resfriamento real. O diagrama abaixo contém os campos de ferrita, perlita, bainita e martensita de um aço eutetóide, com um conjunto de taxas de resfriamento traçadas sobre eles.
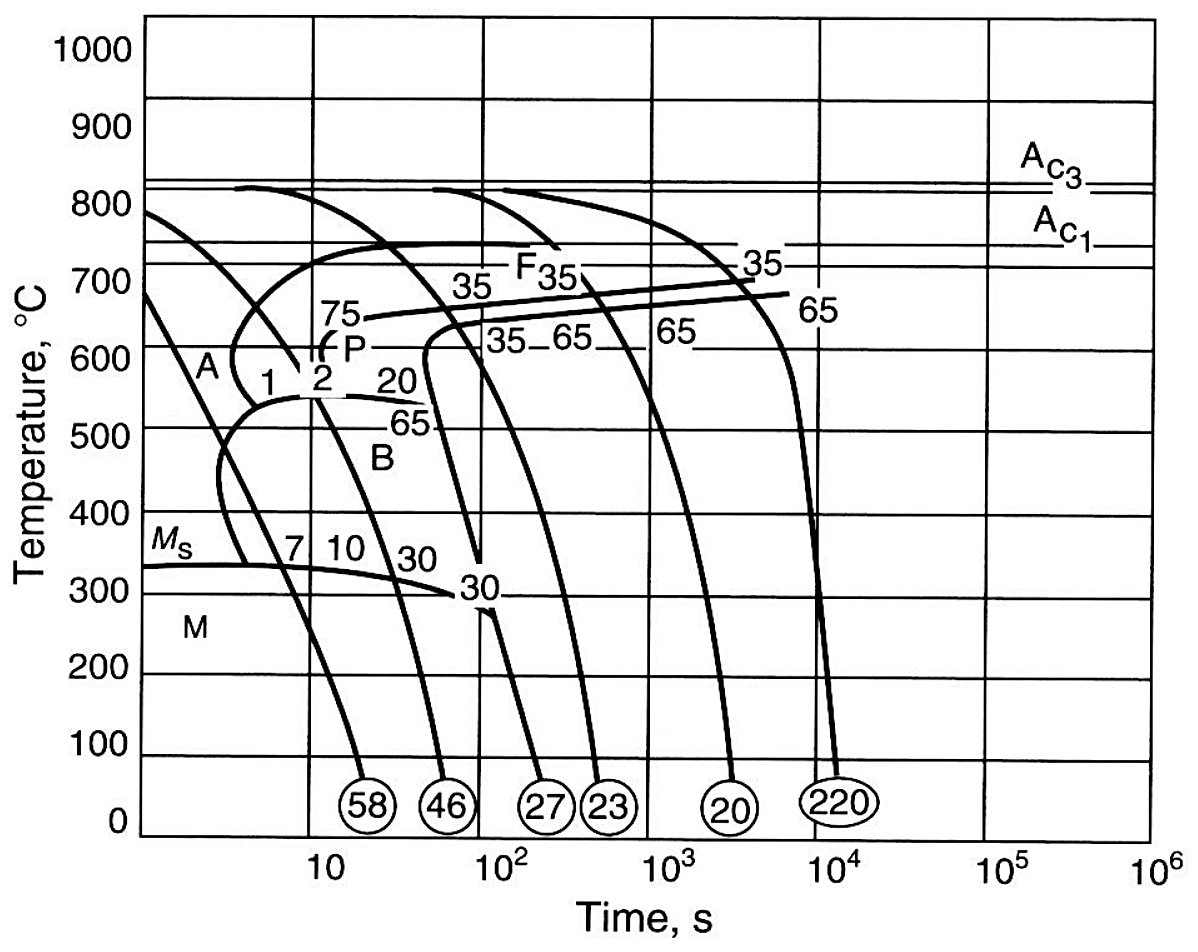
Transformação isotérmica em banho de sal
Manter um aço ferramenta a uma temperatura acima do início da martensita e deixar a transformação terminar ali produz perlita ou bainita em vez de martensita, e a temperatura do patamar escolhe qual delas. As quatro chapas abaixo são de um grau resistente ao choque, S5, levado por essa rota em quatro temperaturas. Um patamar na faixa da perlita a 650 °C por 4 h dá ferrita e perlita grosseira a 23 a 24 HRC, e o mesmo aço mantido a 595 °C por 8 h dá ferrita e perlita fina a 36 HRC. Abaixo do nariz da perlita o produto é bainita, bainita superior a 540 °C onde o patamar foi interrompido antes de a transformação terminar, e bainita inferior a 400 °C em 1 h, que é a mais dura e tenaz das duas, a 37 a 38 HRC.
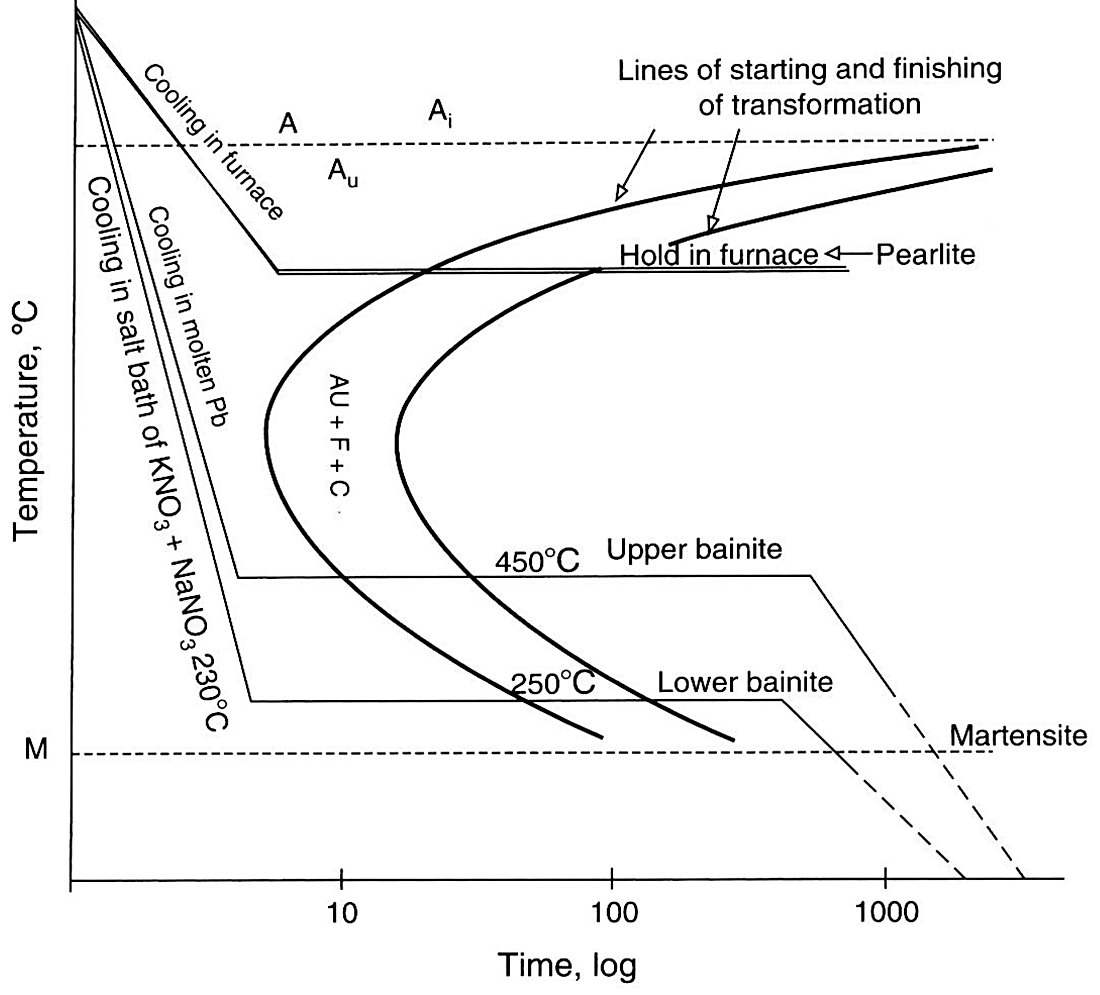
As temperaturas naquele parágrafo vêm de um diagrama de transformação isotérmica. O abaixo é para um aço carbono eutetóide comum, mas a forma é a que todo aço ferramenta segue: um nariz de perlita no topo, uma baía de bainita abaixo dele, e a linha de início de martensita na parte inferior. Leia uma temperatura de patamar nele e o produto segue.
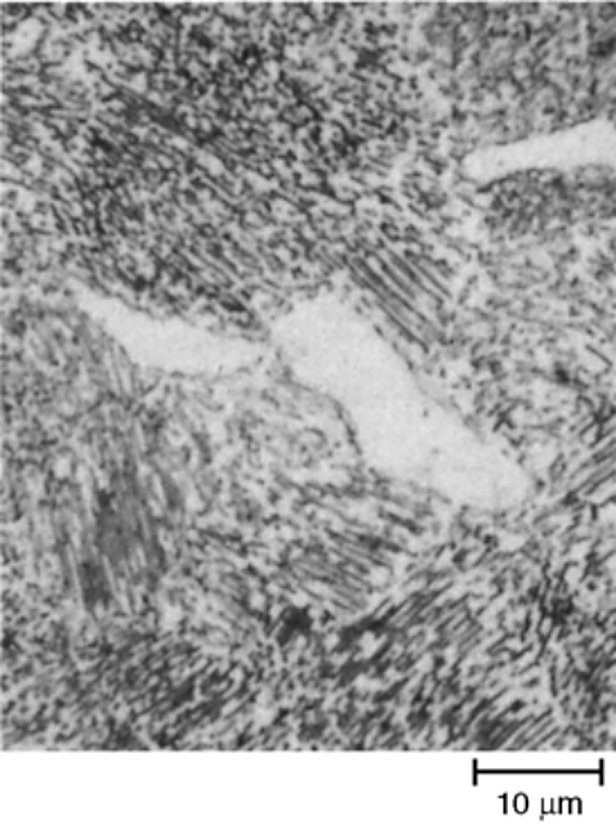
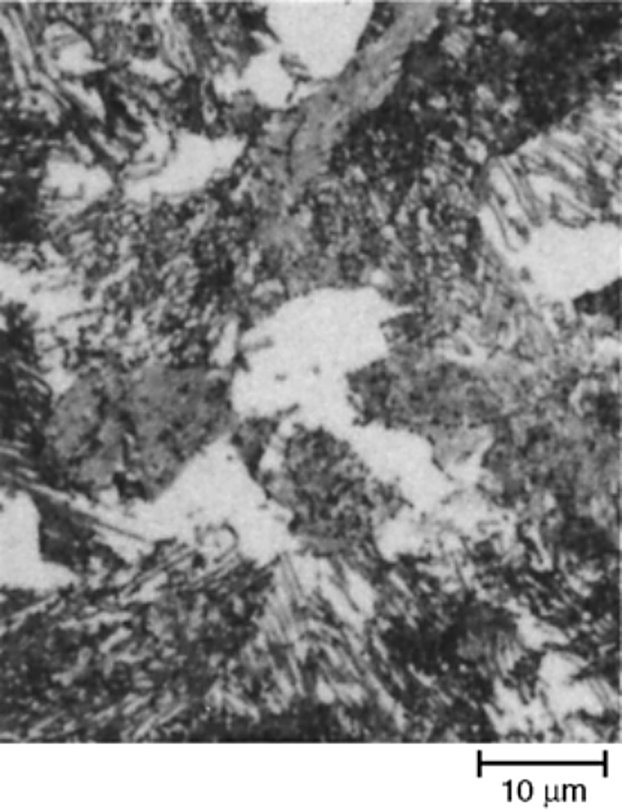
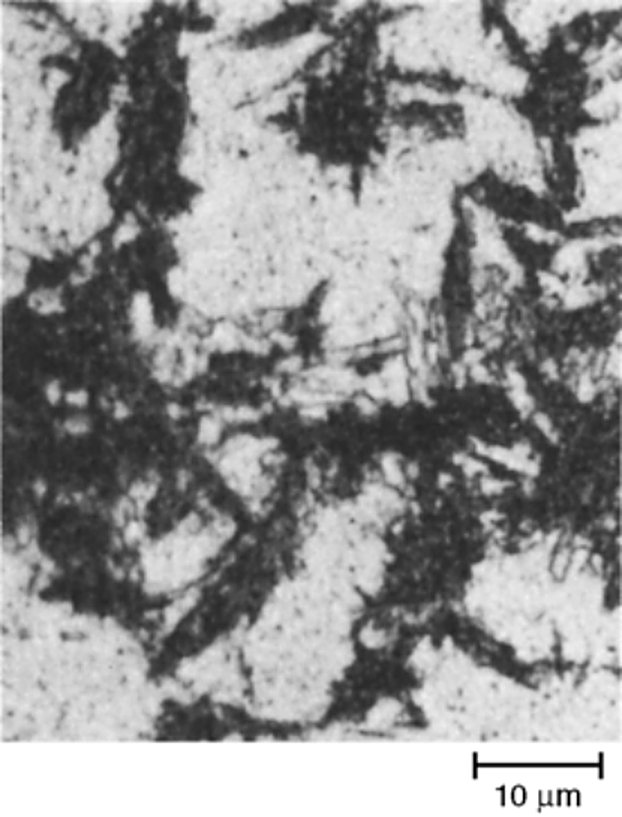
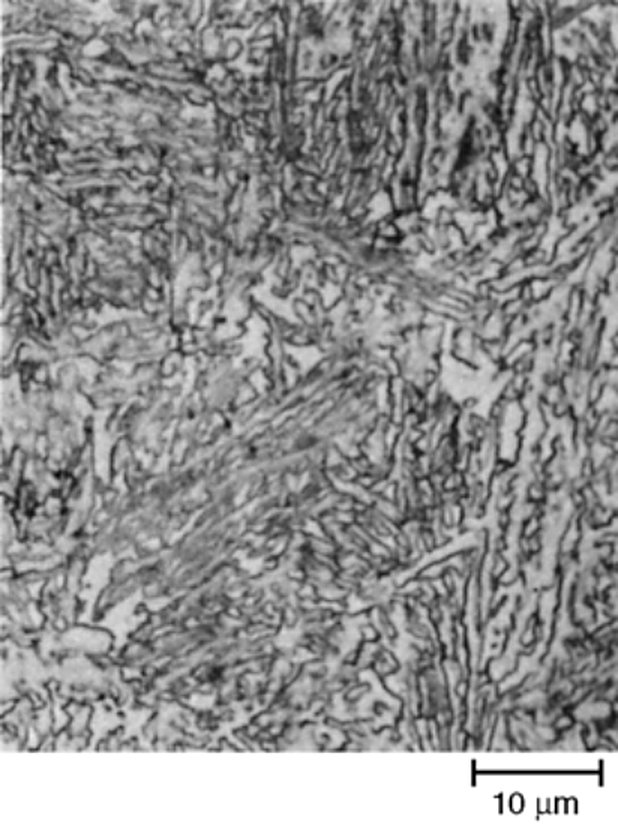
Os diagramas de transformação por trás desses patamares estão na microestrutura do aço ferramenta página do S7, junto com o diagrama de resfriamento contínuo que é lido para uma têmpera normal, e a dureza que cada grau mantém após o revenimento está na tabela de têmpera.
Compilado do ASM Handbook, Volume 9, Metallography and Microstructures, artigo Metallographic Techniques for Tool Steels de George F. Vander Voort, ASM International, 2004 (seções de revenimento e transformação isotérmica, Fig. 67 e Fig. 69 a Fig. 78). Cada legenda foi lida da camada de texto pesquisável do arquivo e conferida com a chapa impressa, e cada chapa foi recortada do arquivo a 1,5 vez sua largura em pixels impressa. As chapas são um resumo de referência da prática publicada e não uma especificação da Aobo Steel, portanto confirme o cronograma de revenimento e a posição de dureza com o certificado de ensaio do material antes de redigir uma folha de processo.