
Microestrutura de Aços Ferramenta, Micrografias por Grau e Condição
Um molde que falha precocemente geralmente falhou em um carboneto ou em um contorno de grão, e ambos são visíveis em uma micrografia muito antes de aparecerem como um molde trincado. Esta página reúne micrografias publicadas de aços ferramenta por grau e por condição, abrangendo barra recozida, barra laminada e recozida de laminação, aço temperado e revenido, camadas nitretadas e as curvas de taxa de resfriamento por trás delas, com os reagentes de ataque e a prática de preparação que produzem cada placa. Os graus cobertos incluem W1, D2, D3, O1, A2, S7, H13, P20, M2 e M42.
O que uma micrografia de aço ferramenta deve mostrar
A vida útil da ferramenta é decidida por três coisas que uma micrografia deve mostrar ao mesmo tempo. A primeira é o carboneto, seu tipo, seu tamanho e quão uniformemente está distribuído, porque carboneto grosso ou bandado é onde um molde trinca primeiro. A segunda é a matriz, que é ferrita contendo carboneto esferoidal na condição recozida, martensita em placas ou ripas com austenita retida após a têmpera, e martensita revenida com carboneto finamente precipitado após o revenimento. A terceira é o tamanho de grão austenítico prévio, que aparece como a rede de contornos em um corpo de prova temperado e define quanta tenacidade resta após a têmpera.
O reagente de ataque decide qual das três é visível e a ampliação decide quanto da estrutura cabe no quadro. Nital a 2% é o padrão para aço ferramenta temperado e revenido, picral a 4% é o padrão para aço recozido e esferoidizado, e o reagente de Vilella é a escolha usual onde o carboneto precisa ser resolvido a 1000x. As seções abaixo estão agrupadas pela condição em que o aço se encontra, porque é isso que decide qual reagente de ataque e qual ampliação se aplicam.
Aço ferramenta na condição recozida
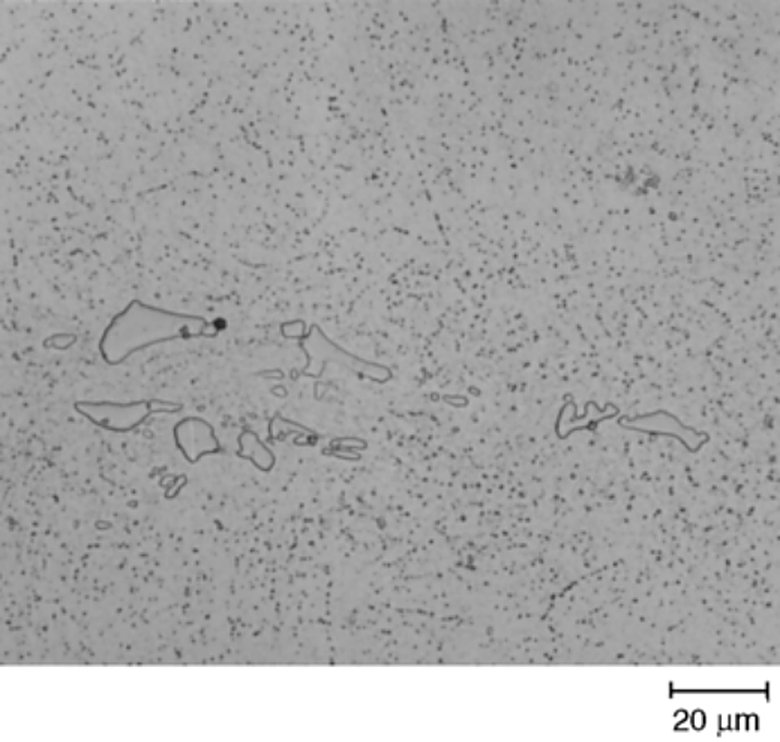
O aço ferramenta é fornecido recozido para que possa ser usinado, e o recozimento que importa é o recozimento de esferoidização. Ele transforma o carboneto lamelar da perlita em esferoides em uma matriz ferrítica, o que reduz a dureza para a faixa de 170 a 240 HBW e permite que um bloco de molde seja fresado sem lascar a aresta. Um grau recozido adequadamente mostra esferoides de tamanho uniforme distribuídos pela ferrita. Um grau cujo ciclo foi encurtado mantém perlita lamelar na estrutura, o que eleva a dureza e rasga a aresta de corte.
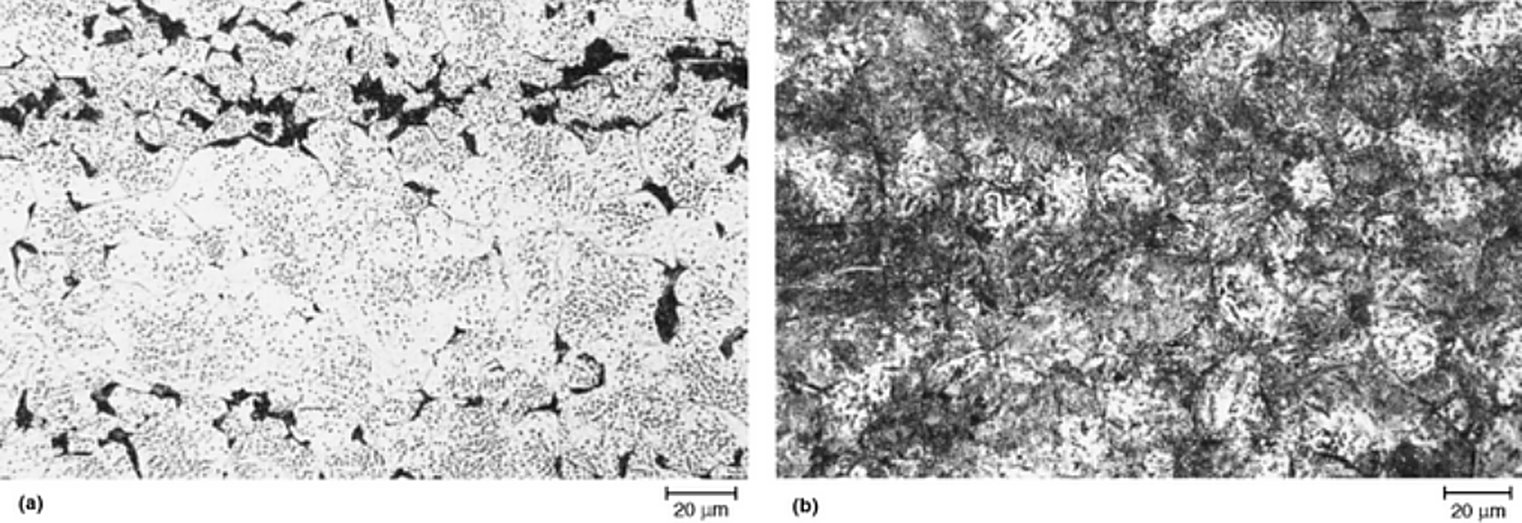
A estrutura inicial importa tanto quanto o ciclo de recozimento. O W1 que foi temperado para perlita fina antes do recozimento esferoidiza em um carboneto mais uniforme do que o mesmo aço recozido diretamente da condição laminada, e a diferença entre os dois é visível na primeira placa abaixo. A mesma seção da fonte também mostra como o carboneto nas famílias de têmpera em água, trabalho a frio, trabalho a quente e alta velocidade responde ao mesmo recozimento.
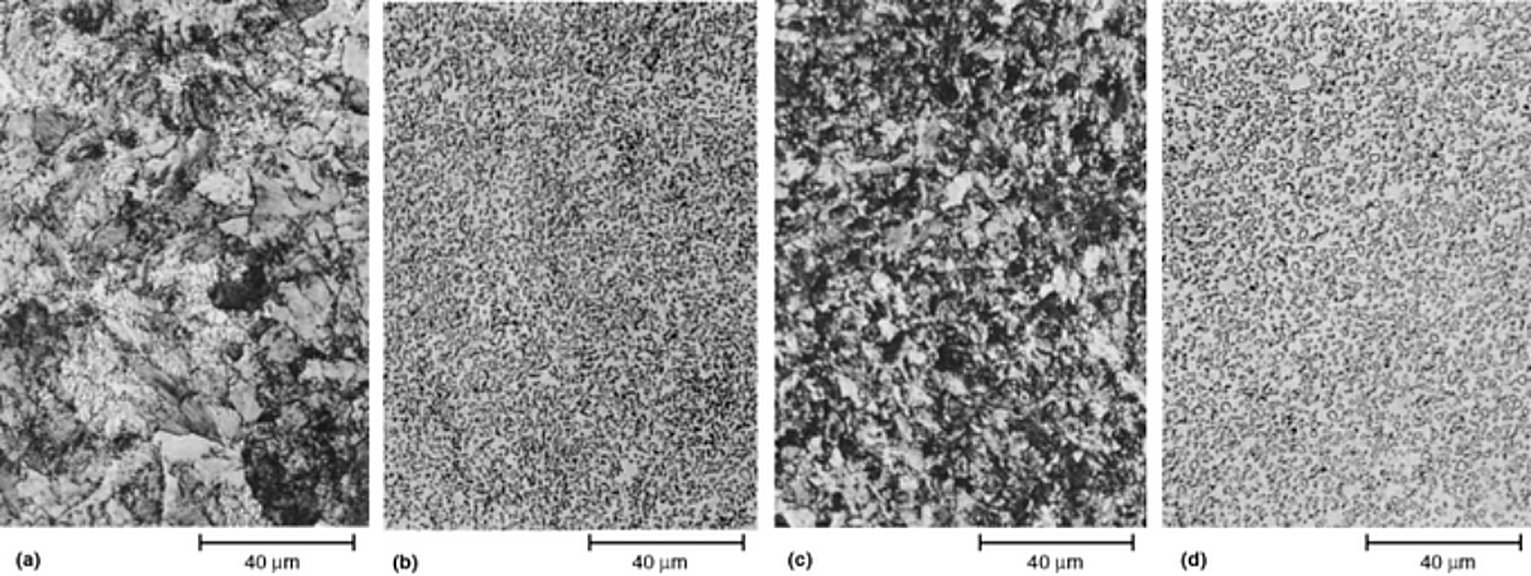
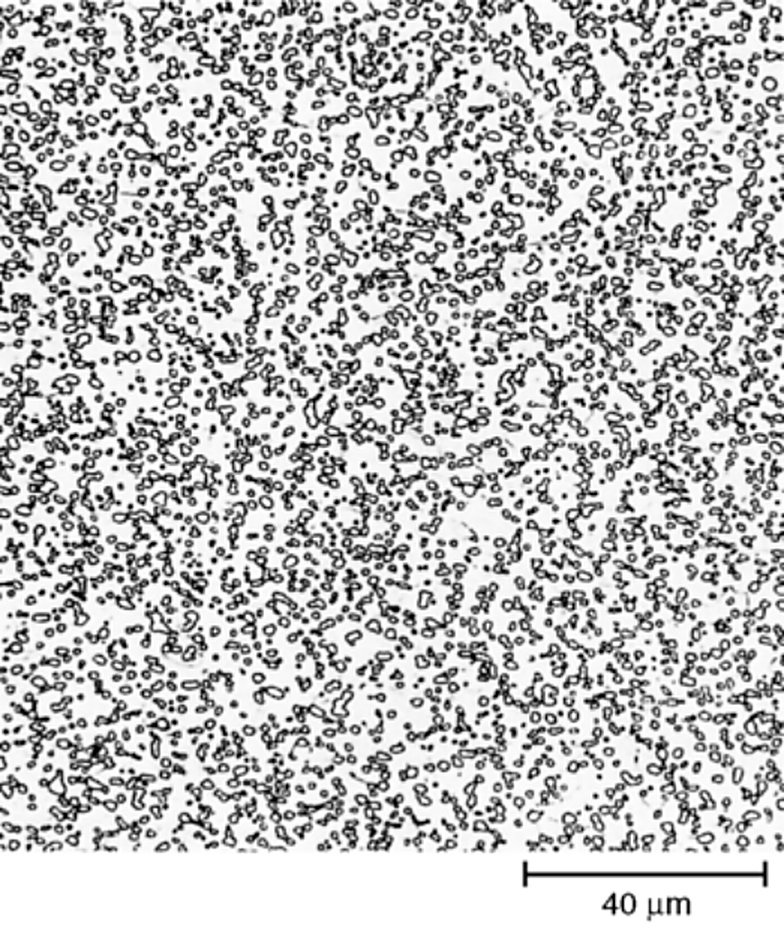
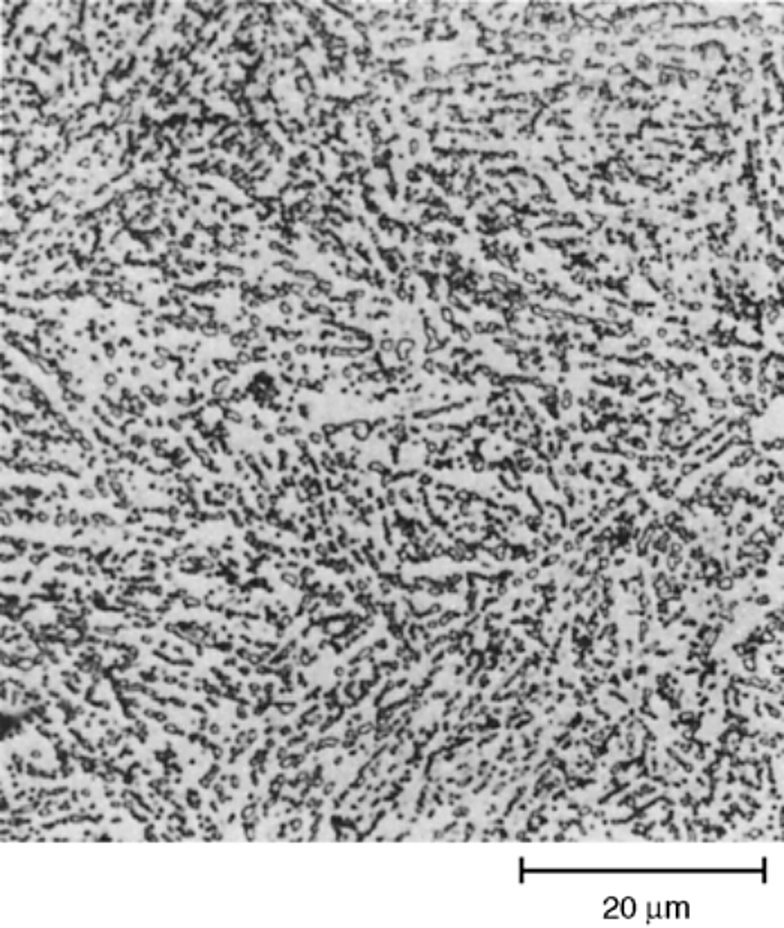
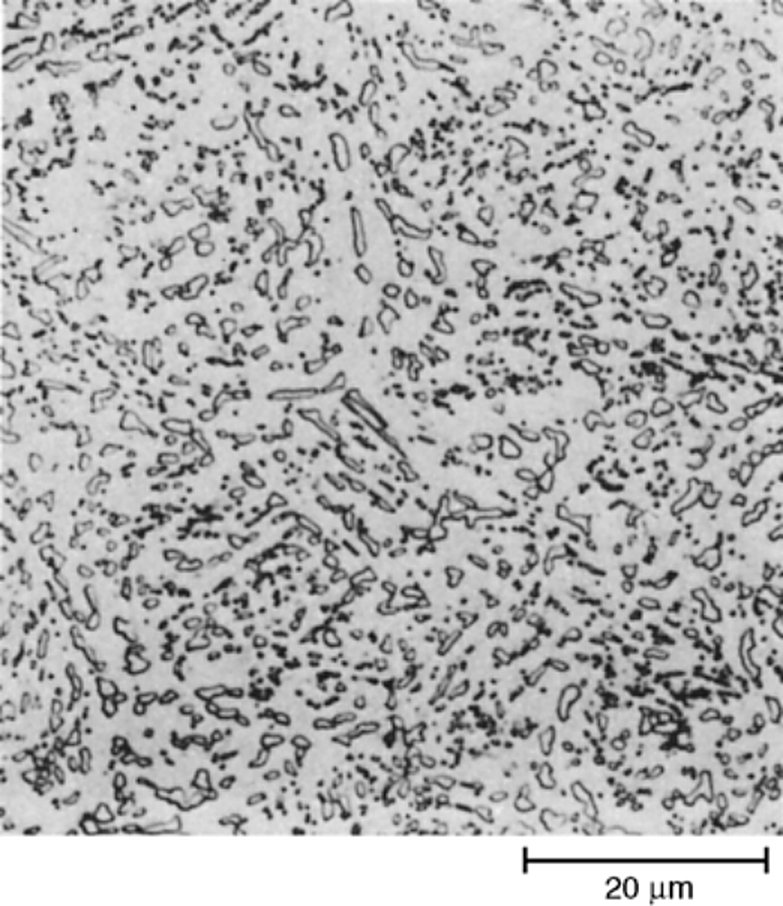
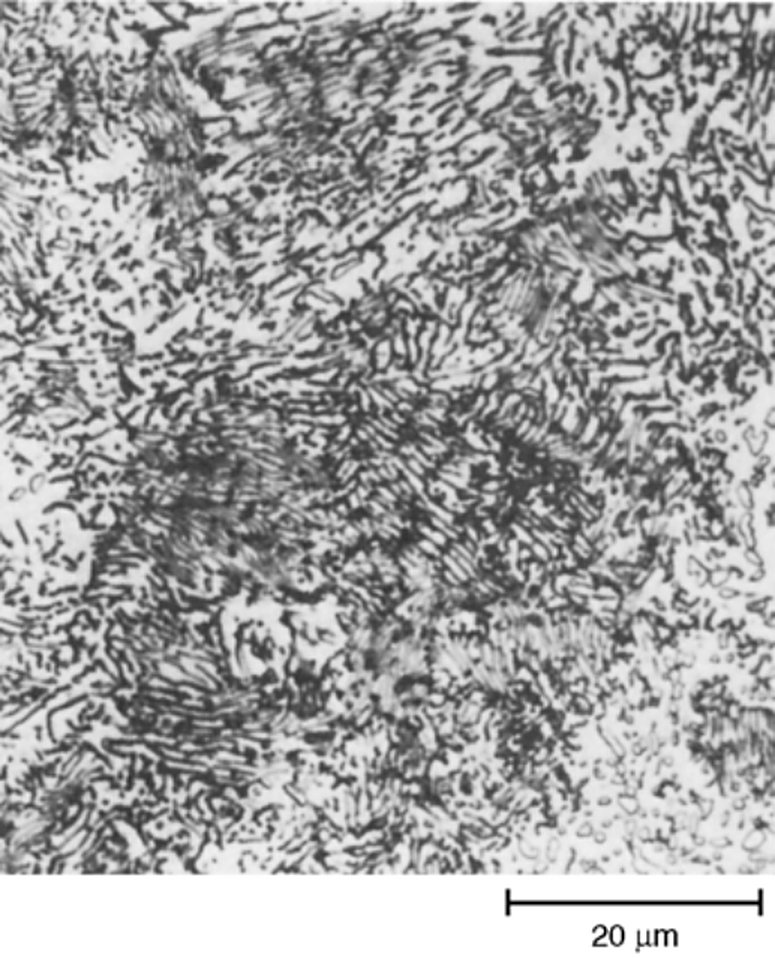
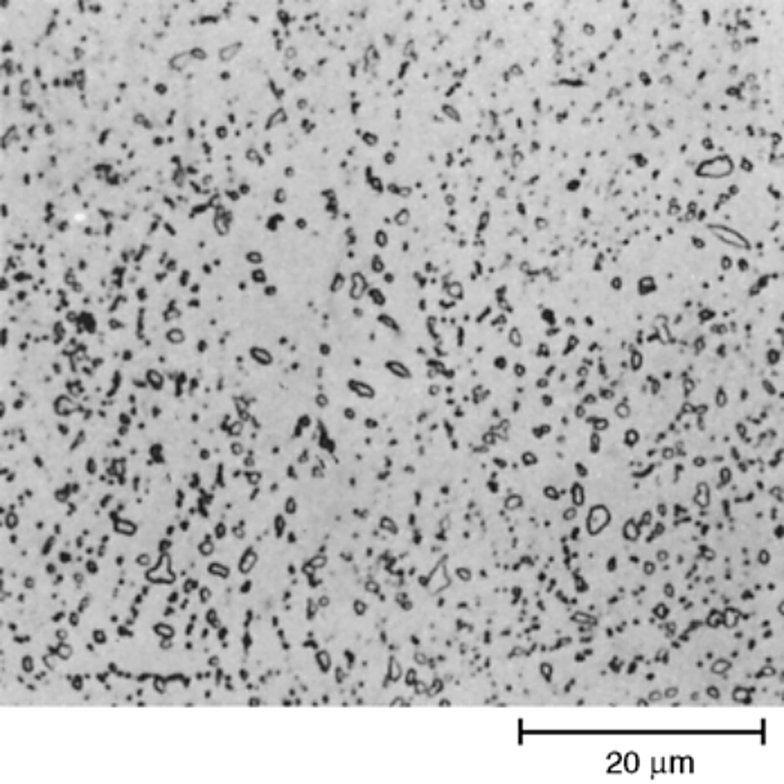
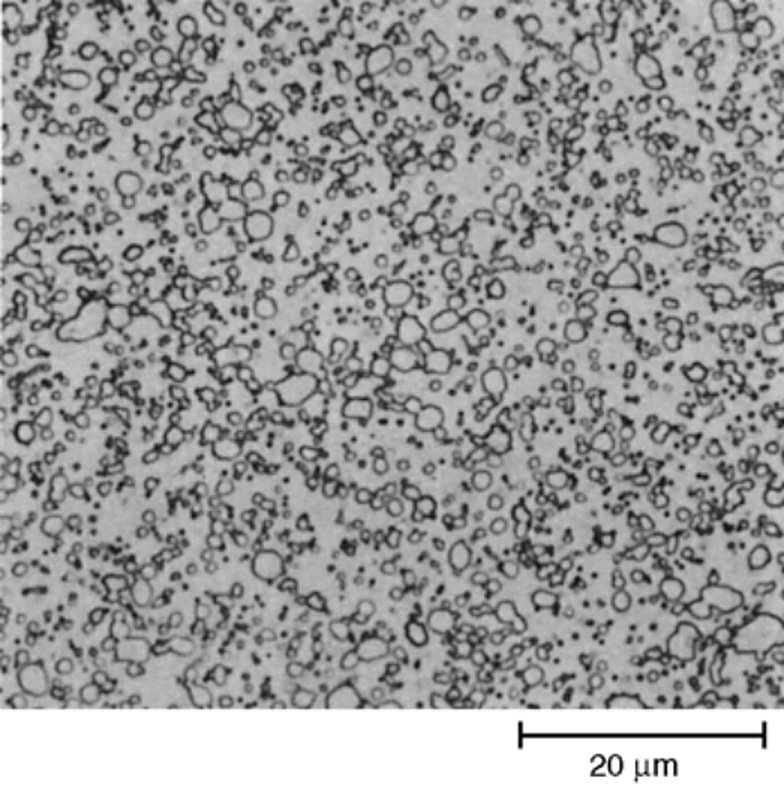
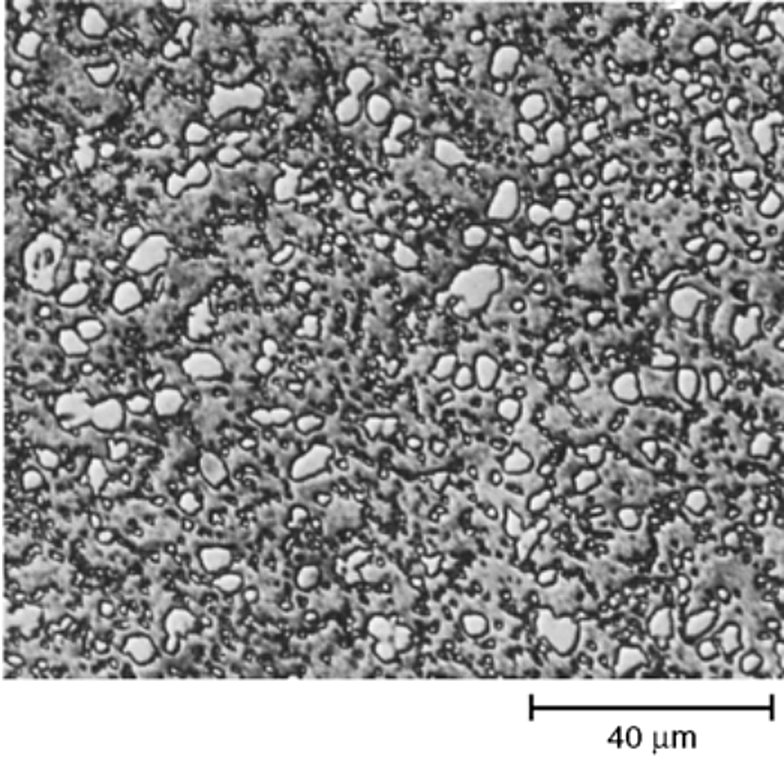
Uma comparação com estas imagens vale a pena antes de usinar um bloco de molde, e o tabela de temperaturas de recozimento e normalização de aço ferramenta fornece os ciclos que produzem cada um deles.
Barra laminada e recozida de laminação
A estrutura da barra como ela chega é o primeiro item que vale a pena verificar na inspeção de recebimento, porque ela prevê como o aço será usinado e como endurecerá. Graus de têmpera ao ar como A2 e O1 podem adquirir bainita e martensita na linha de resfriamento após a laminação, o que deixa a barra mais dura e mais sensível a trincas do que a dureza do certificado sugere. Graus altamente ligados bandam e segregam no lingote, e as bandas segregadas carregam uma população de carboneto mais pesada do que o resto da seção.
Redes de carboneto nos contornos de grão são a outra estrutura a procurar. Elas se formam no aço inoxidável tipo 420 e em graus de têmpera em água de alto carbono quando a barra resfria lentamente através da faixa de precipitação de carboneto após o último passe de laminação, e ainda estão lá após o recozimento, a menos que a peça tenha sido normalizada primeiro. Carboneto disperso nos contornos de grão é tolerável em baixa severidade e se torna um caminho de trinca em alta severidade.
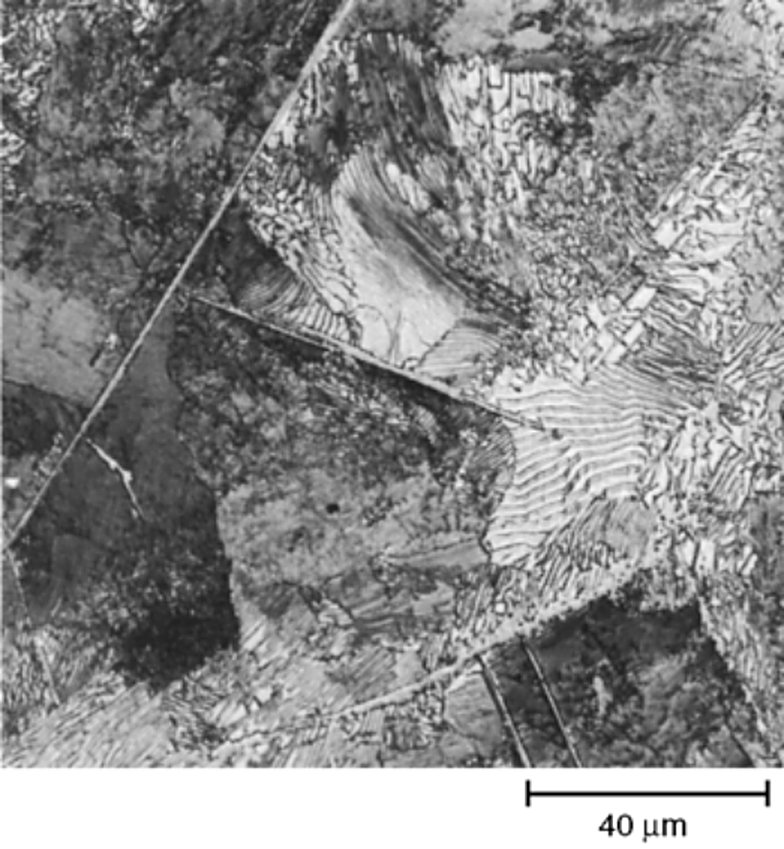
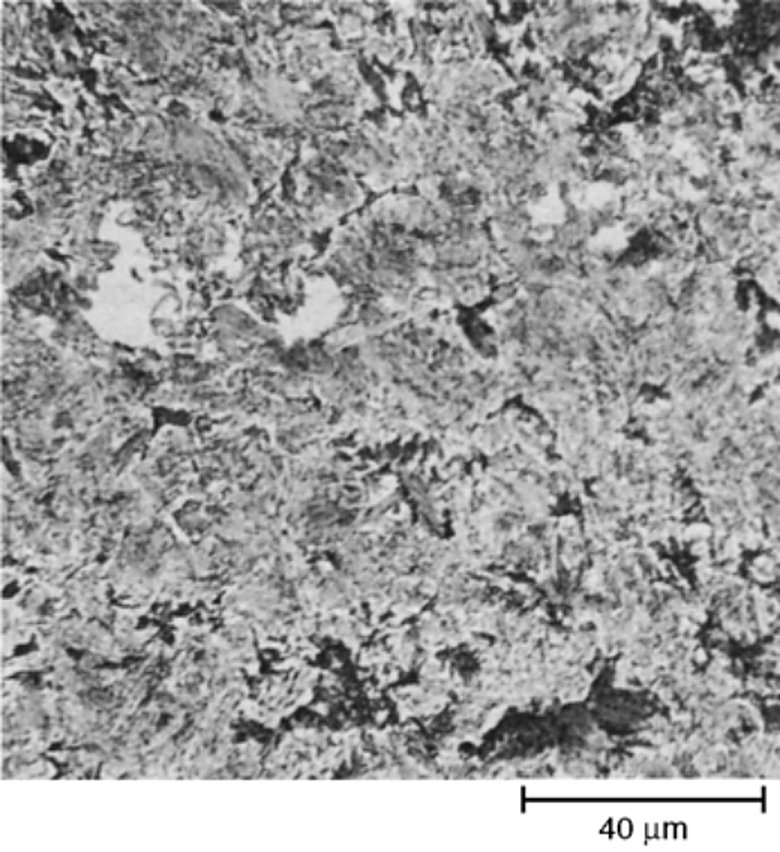
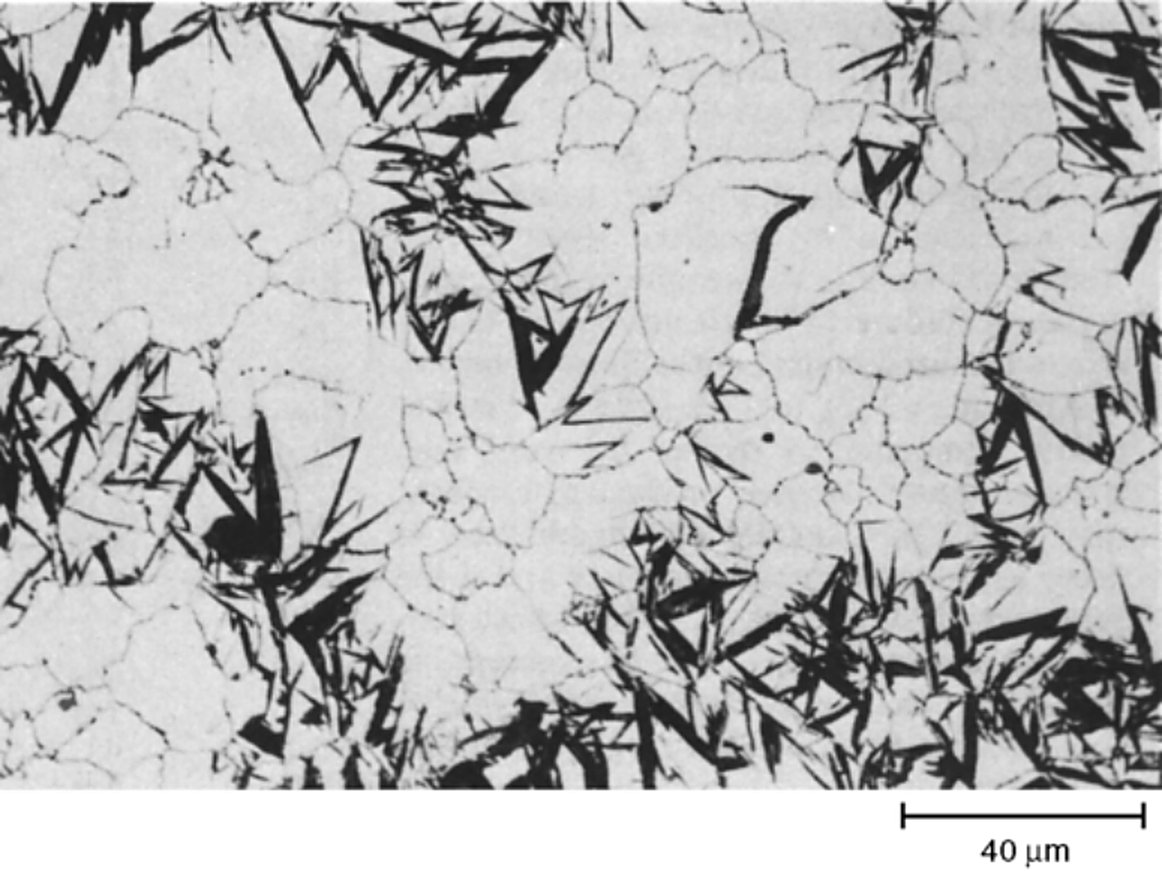
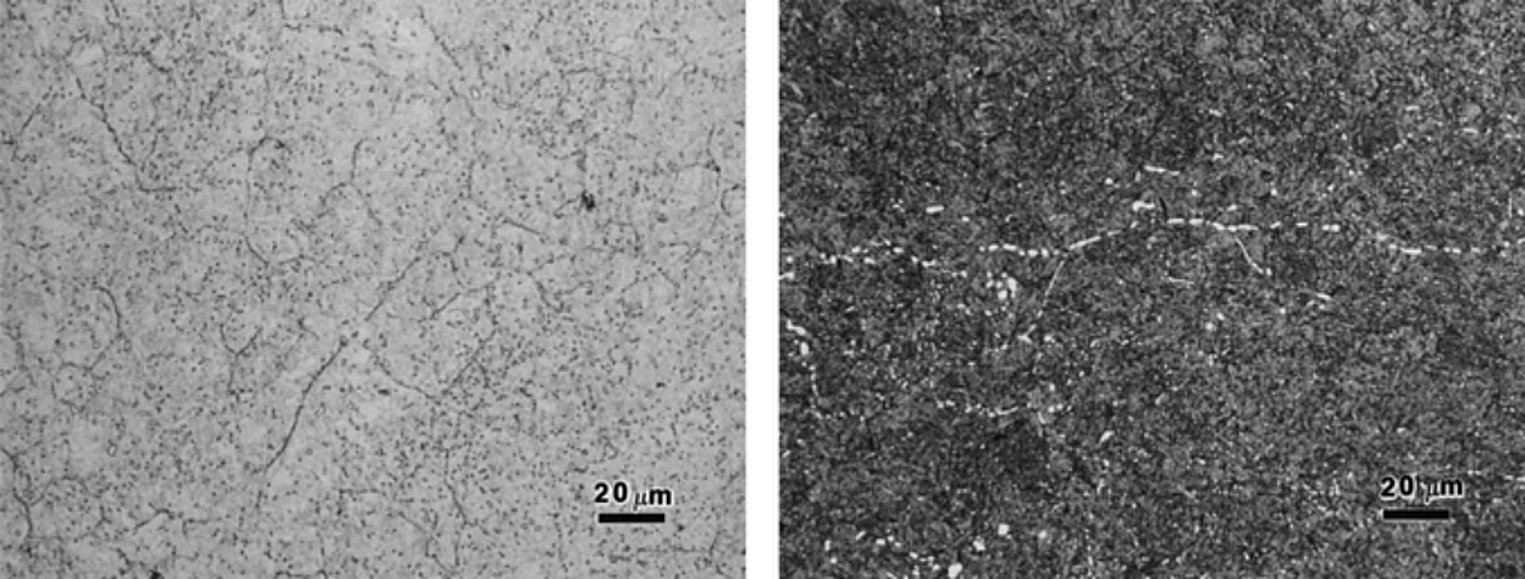
Aço ferramenta após têmpera e revenimento
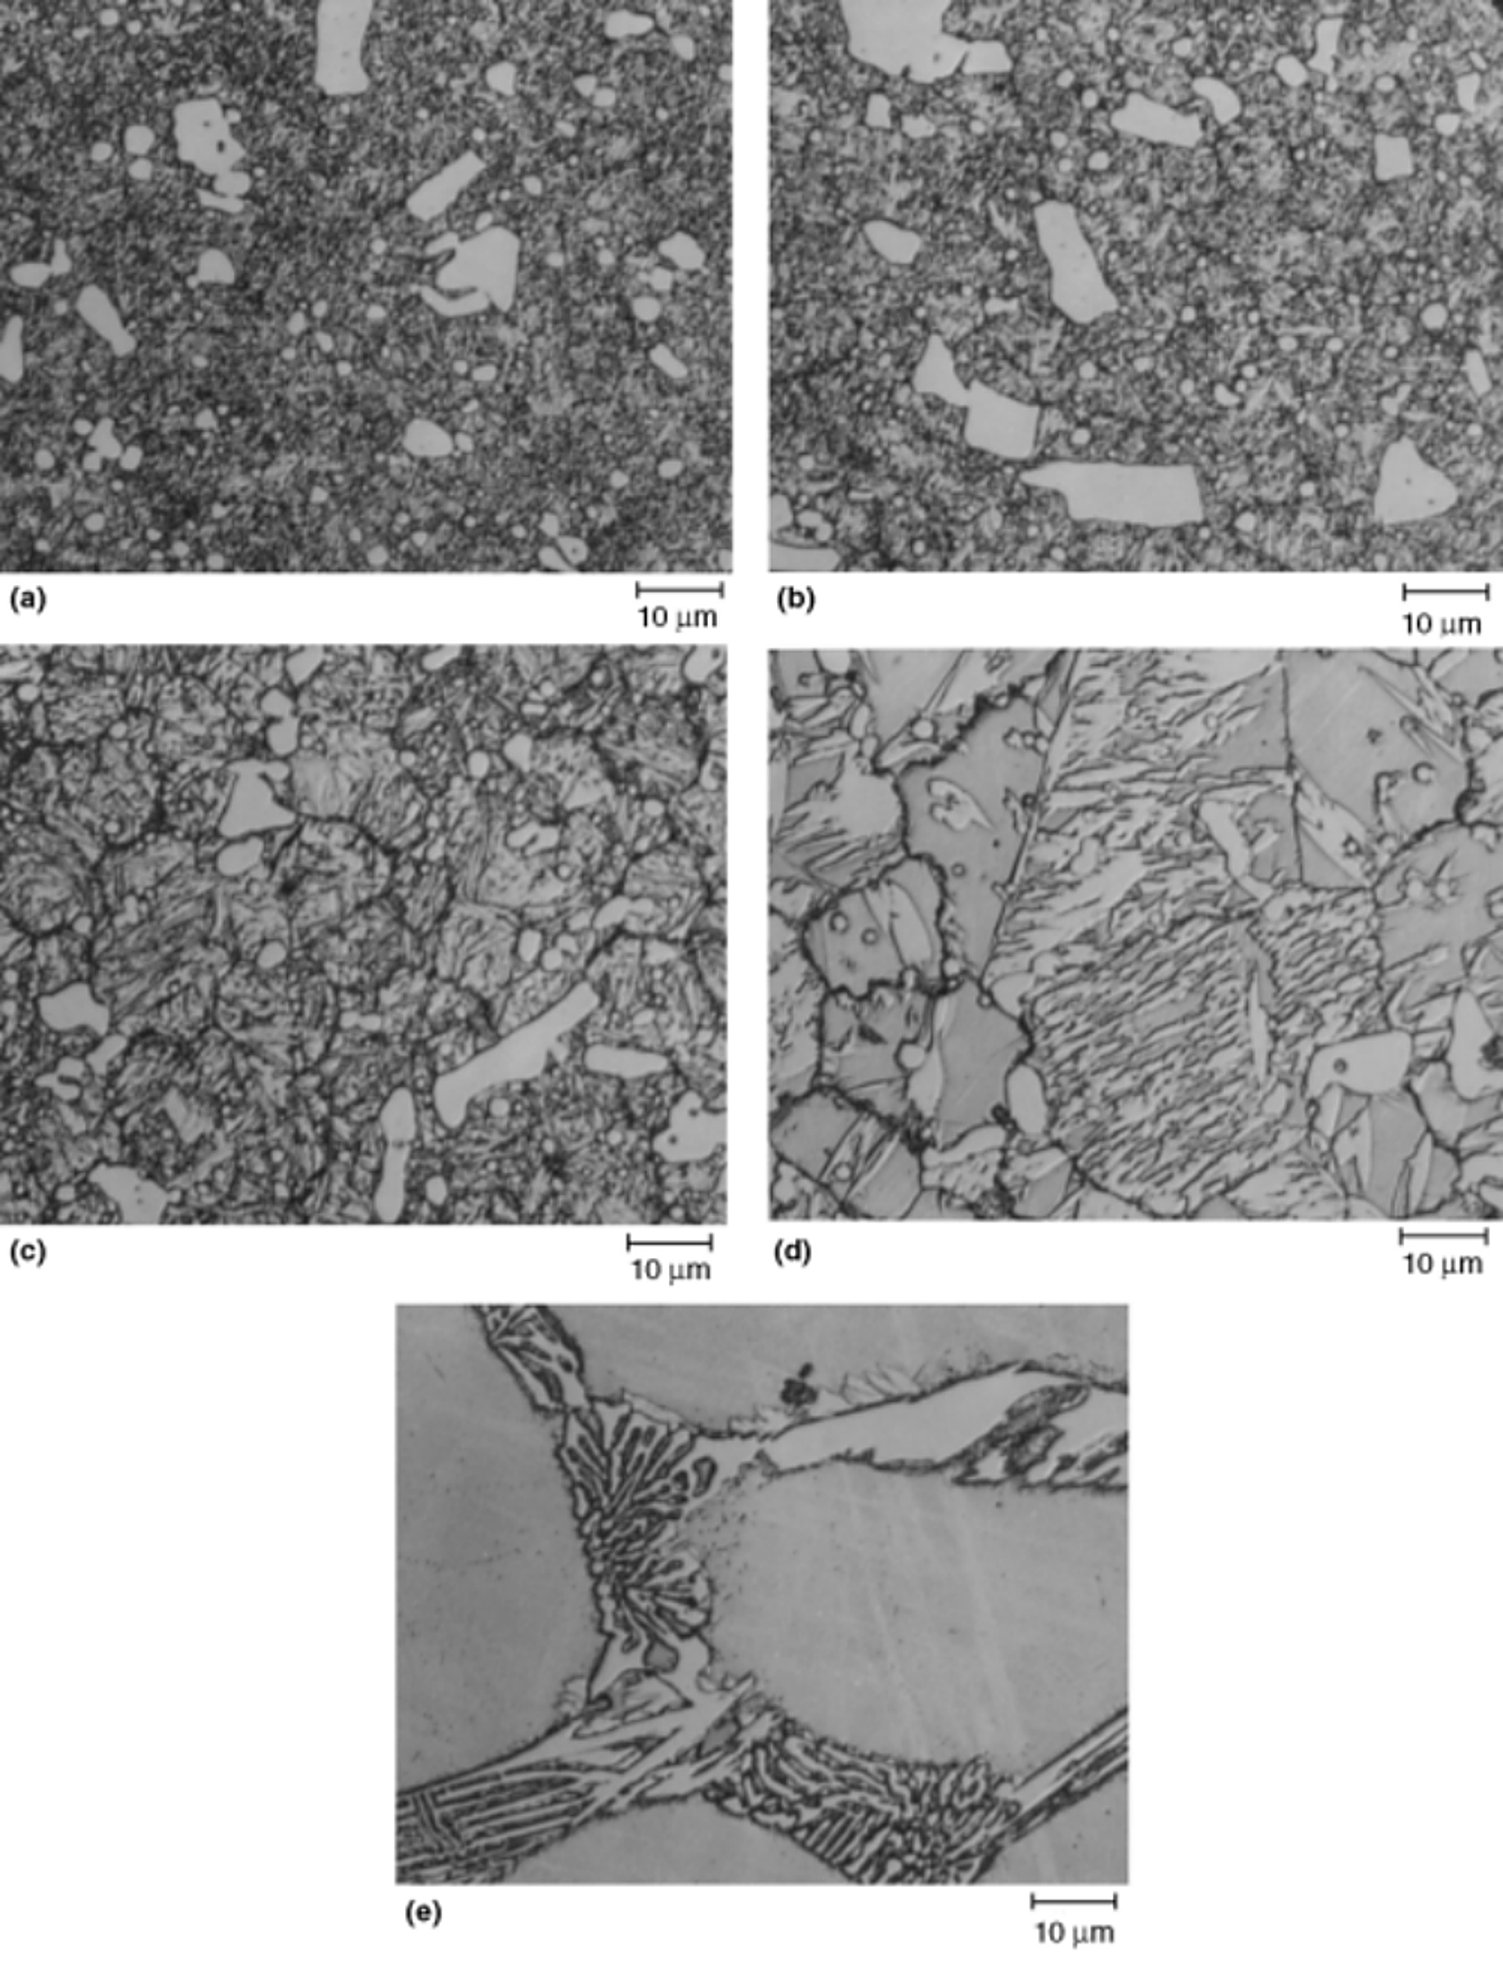
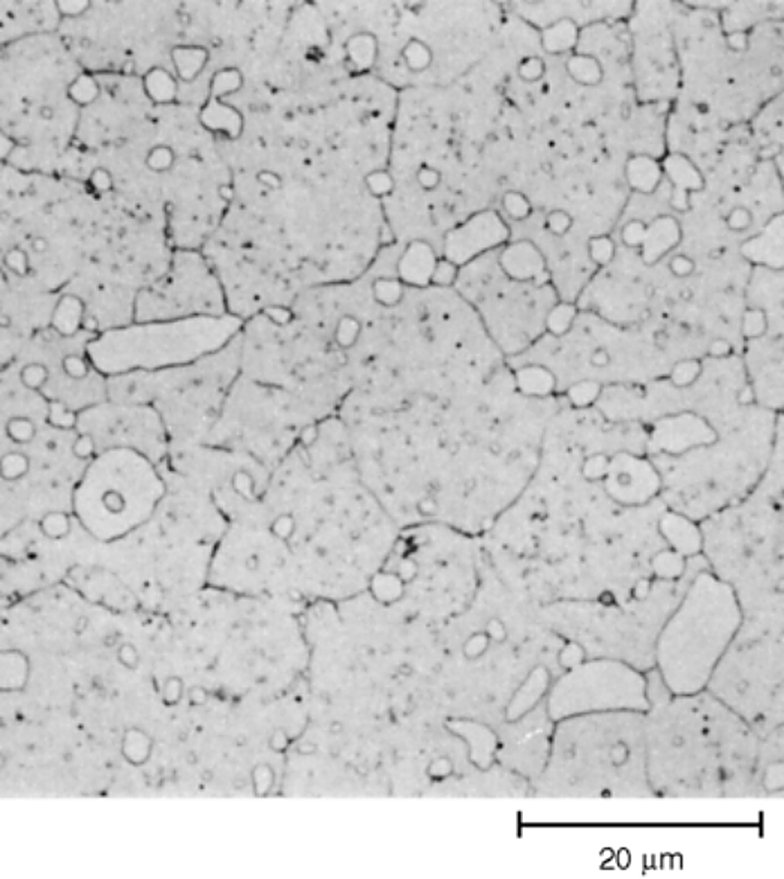
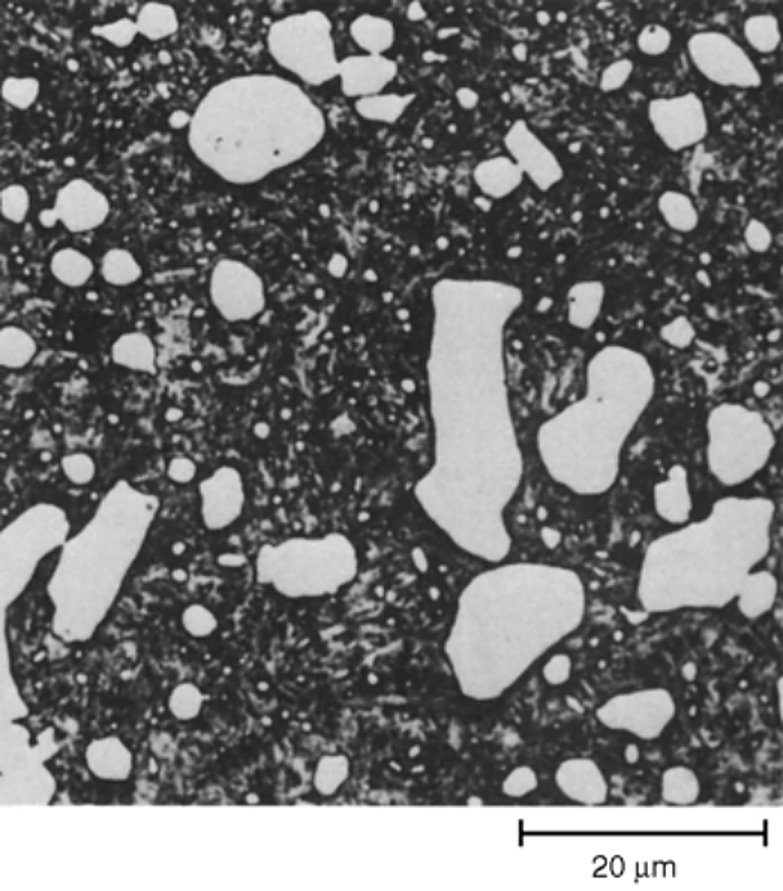
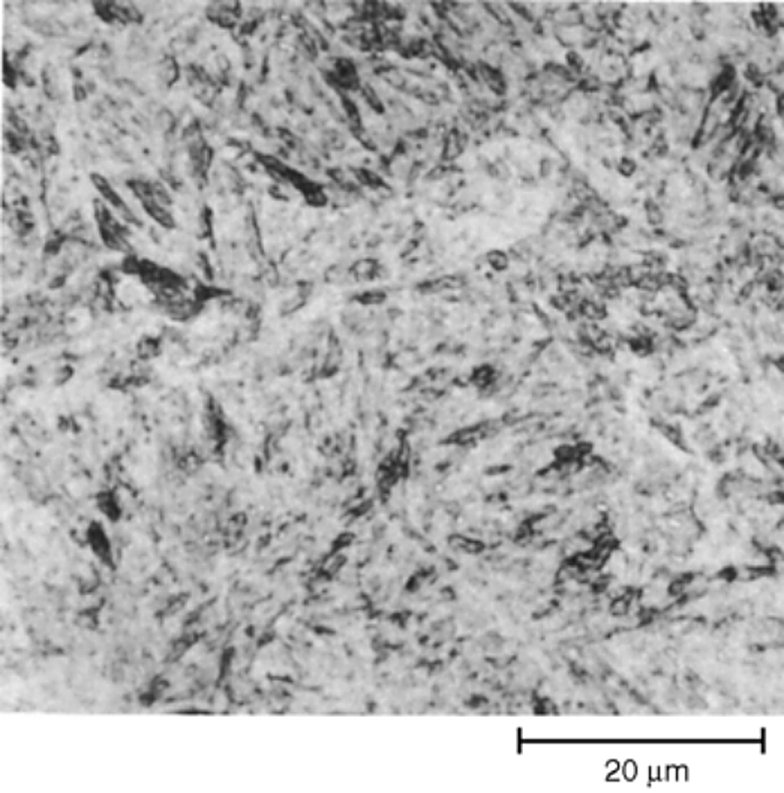
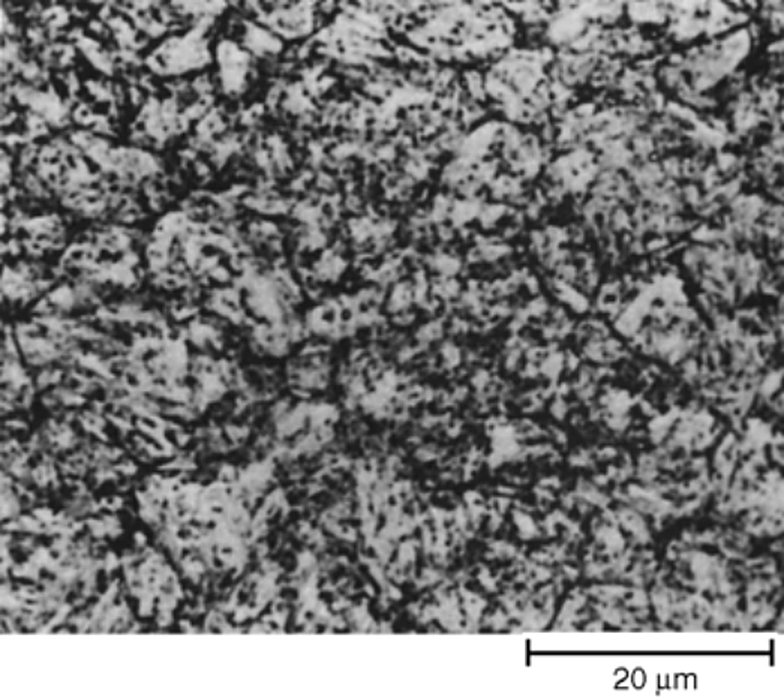
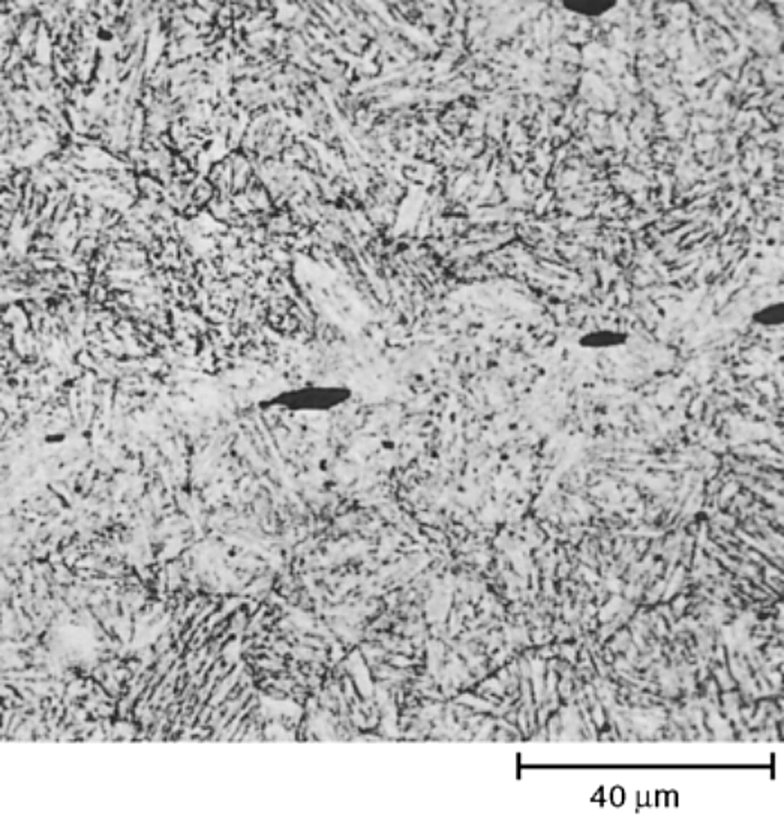
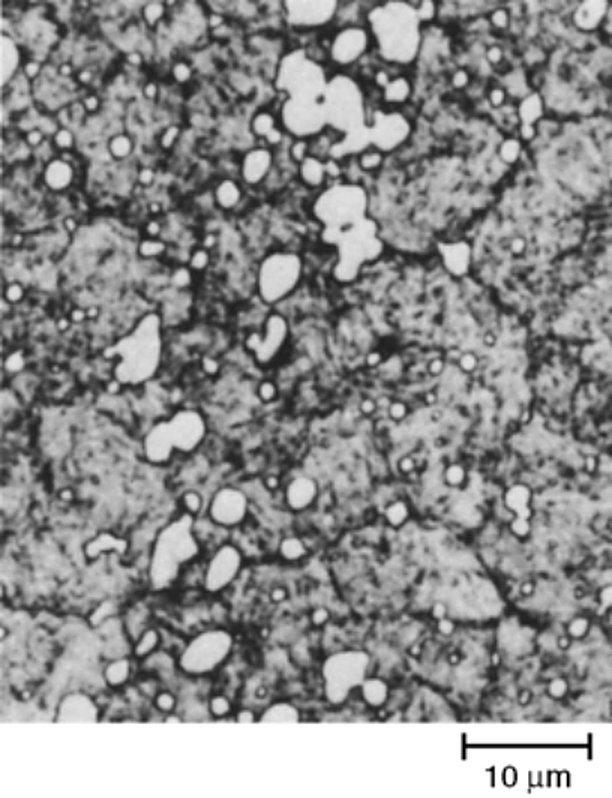
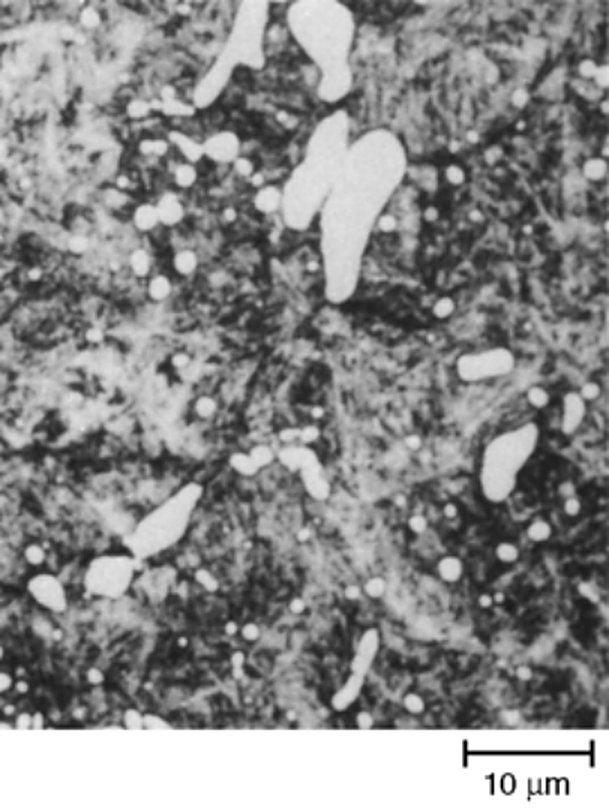
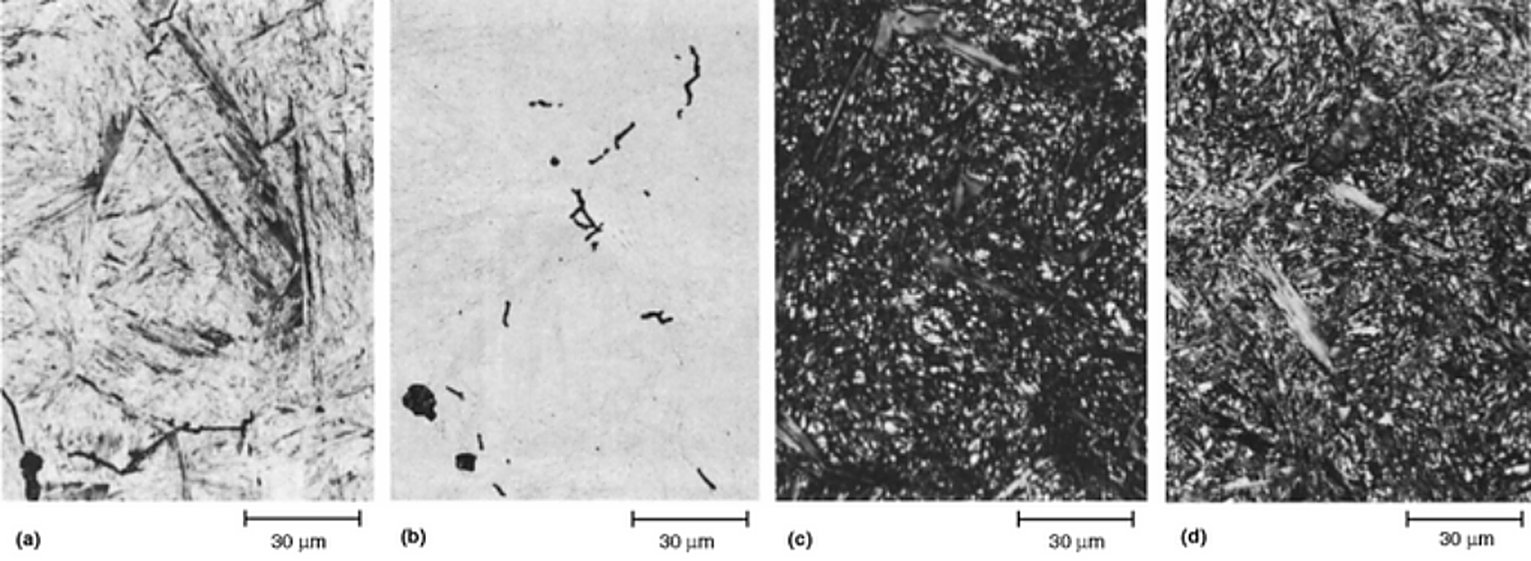
A estrutura temperada é o que a oficina de moldes controla diretamente, e as micrografias abaixo mostram as três coisas que mudam com o ciclo. A primeira é quanto carboneto não dissolvido resta. D2 e D3 mantêm um volume substancial dele em qualquer temperatura normal de austenitização, que é de onde vem sua resistência ao desgaste, e um molde de trabalho a frio que perdeu esse carboneto foi austenitizado a uma temperatura muito alta. A segunda é a austenita retida, que cresce à medida que a temperatura de austenitização aumenta e não pode ser vista ao microscópio óptico até que uma quantidade substancial esteja presente, então uma amostra que parece limpa a 1010 °C e uma amostra retirada do mesmo aço a 1230 °C devem ser comparadas lado a lado. A terceira é a rede de contornos de grão austeníticos prévios, que engrossa com a temperatura de austenitização e define a tenacidade que resta.
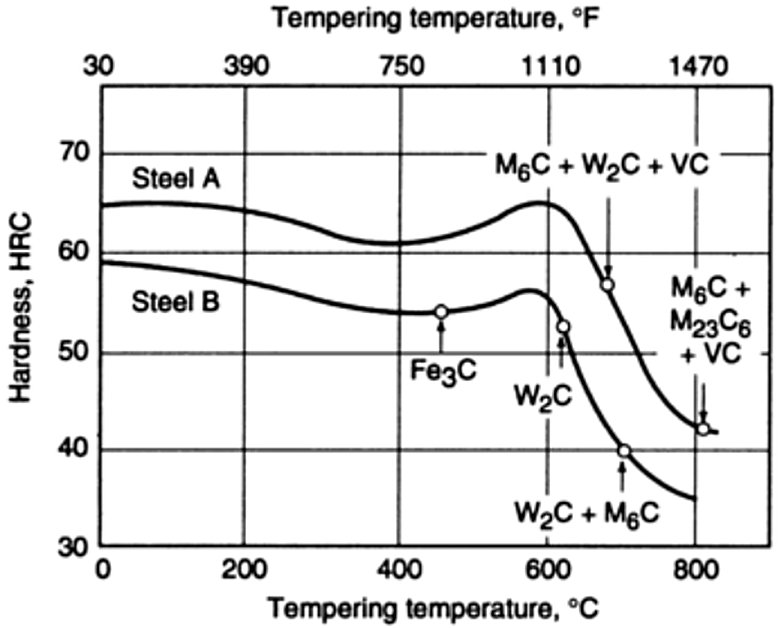
Na condição revenida a matriz é martensita revenida e o carboneto que resta é a fração não dissolvida mais o que precipitou durante os revenimentos. O aço de alta velocidade mantém sua dureza através do endurecimento secundário em vez de através da estrutura como temperada, razão pela qual o M2 é revenido duas vezes a 480 °C e o M42 é revenido três vezes a 565 °C nas placas abaixo. A dureza que cada um desses graus atinge após cada temperatura de revenimento está apresentada no Tabela de revenimento de aço para ferramentas, e a dureza que eles mantêm quando o molde opera a quente está no gráfico de dureza a quente.
Taxa de resfriamento e a estrutura que ela produz
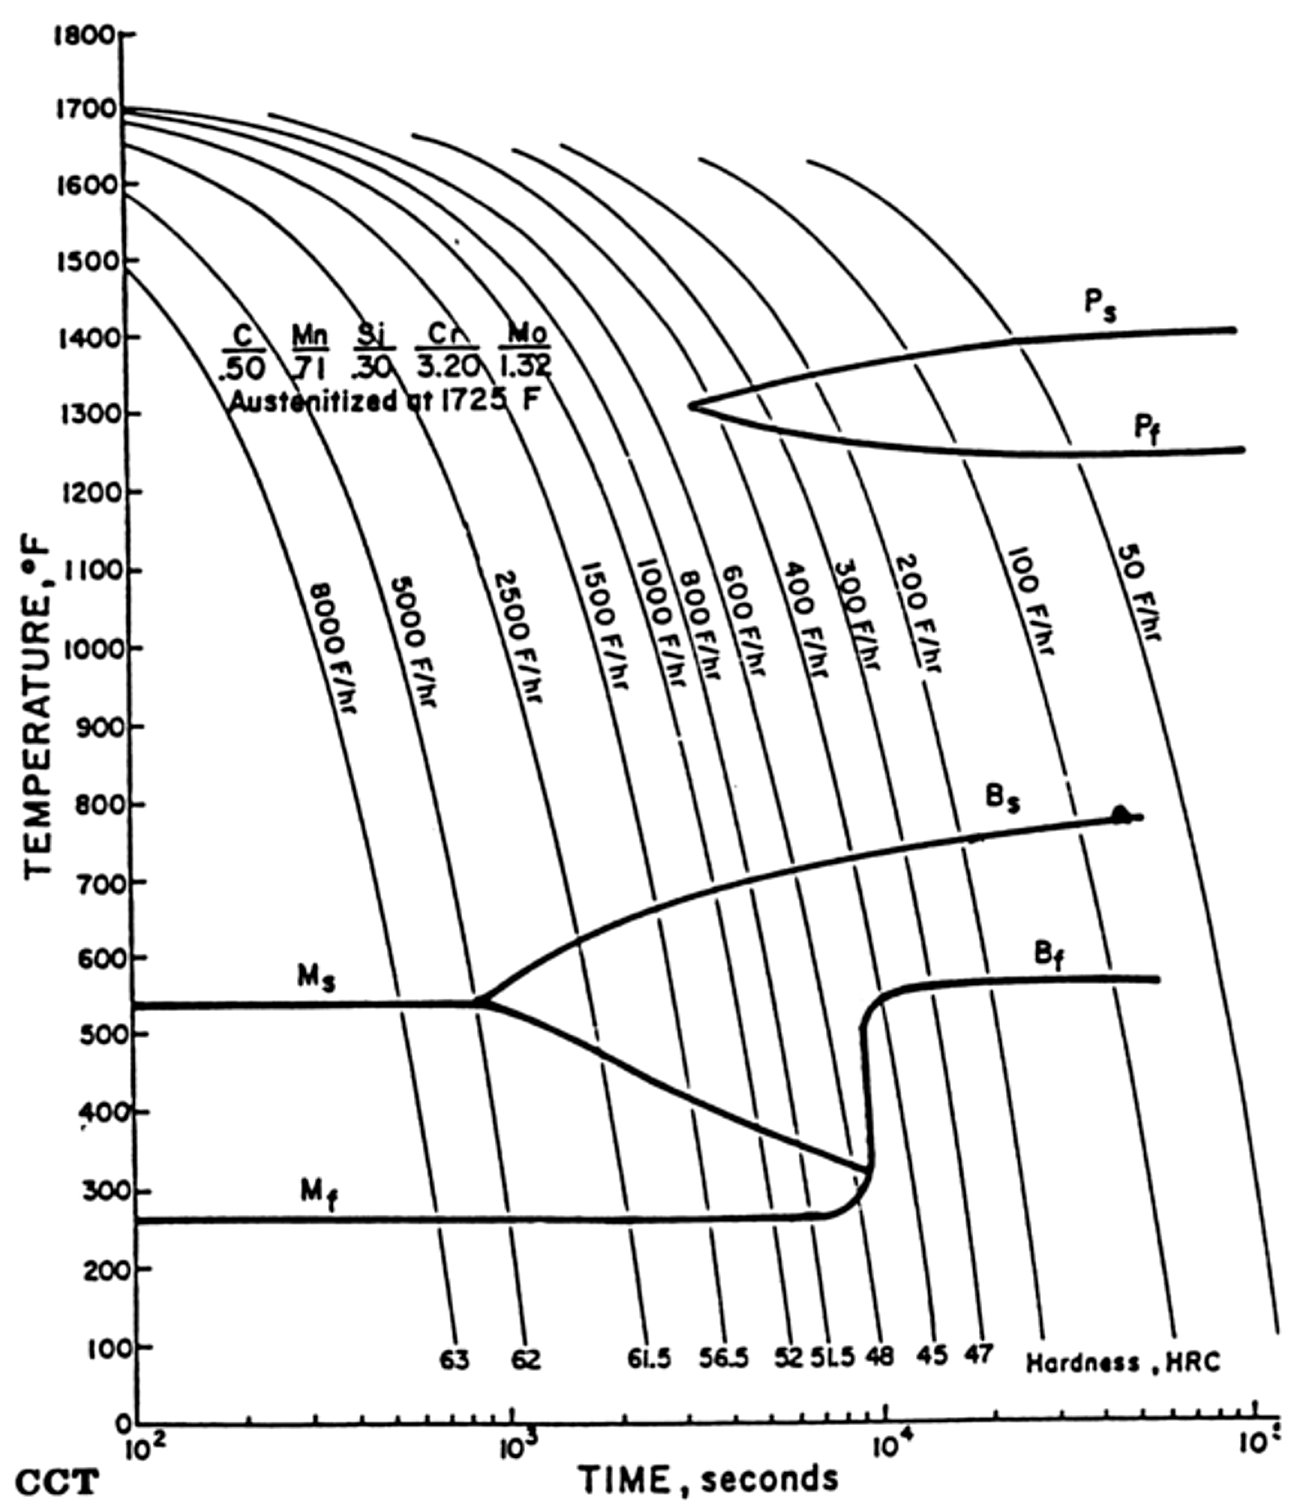
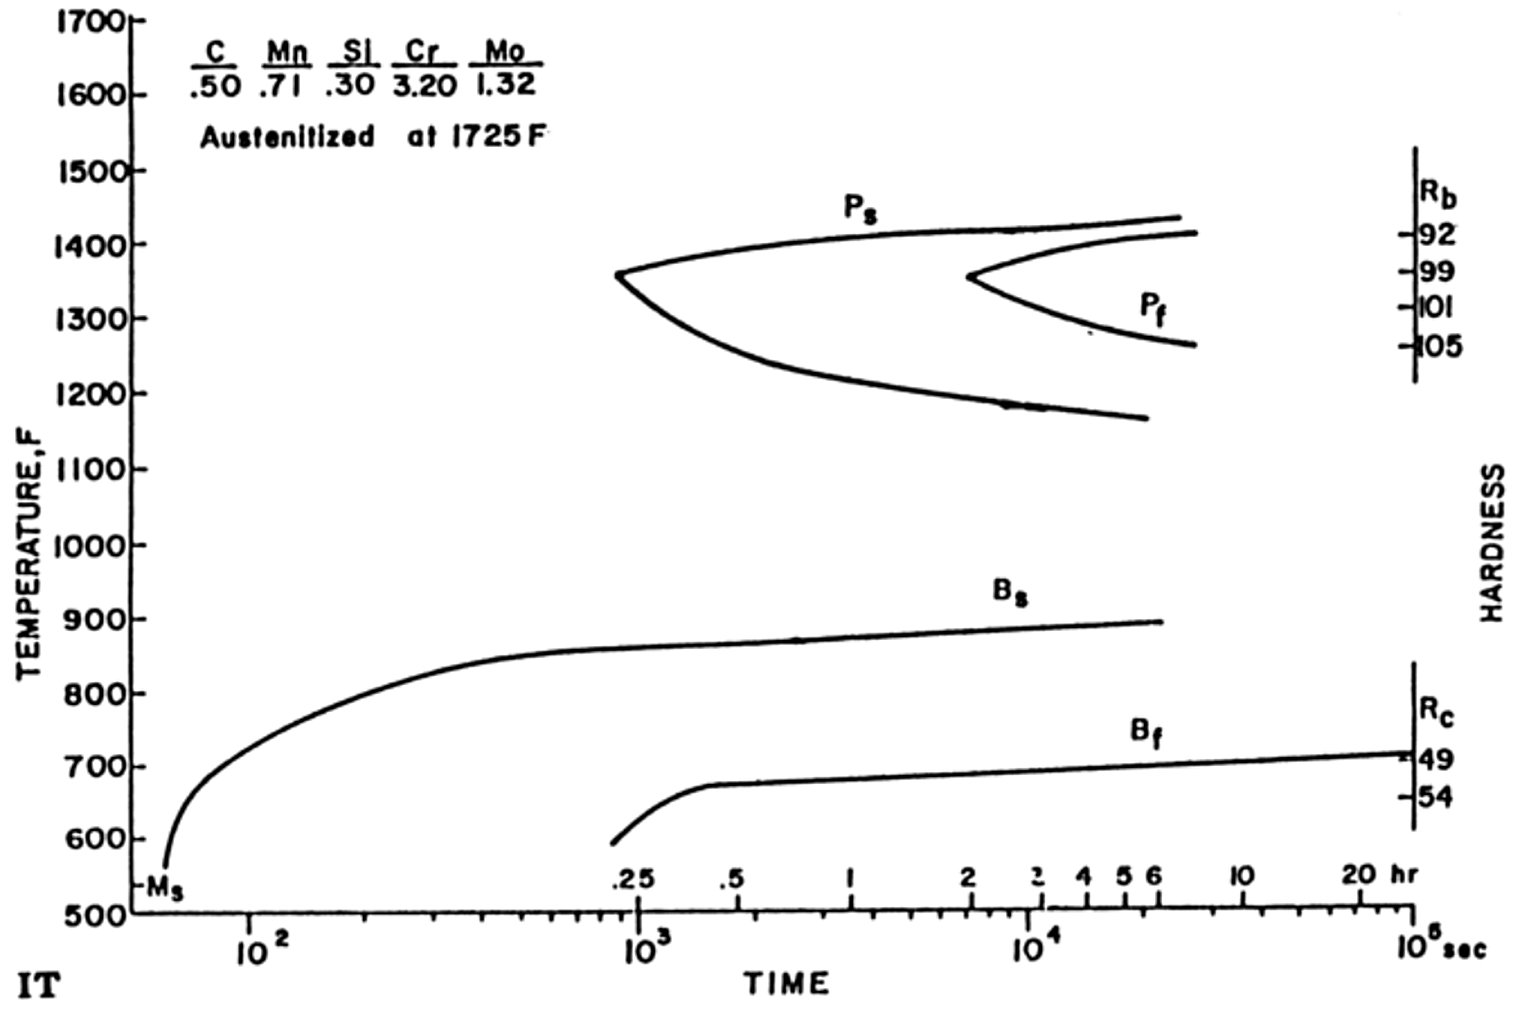
Os diagramas de transformação abaixo pertencem ao S7, um grau resistente ao choque cuja temperabilidade fica entre as famílias de têmpera em água e têmpera ao ar. O diagrama de resfriamento contínuo fornece o resultado para uma matriz temperada em um meio específico, lido ao longo da curva de dureza na parte inferior, e o diagrama isotérmico fornece o resultado para uma matriz mantida em temperatura em um banho de sal. Ambos os diagramas possuem os mesmos rótulos. Ms e Mf marcam o início e o fim da transformação martensítica, Bs e Bf o início e o fim da bainita, e Ps e Pf o início e o fim da perlita.
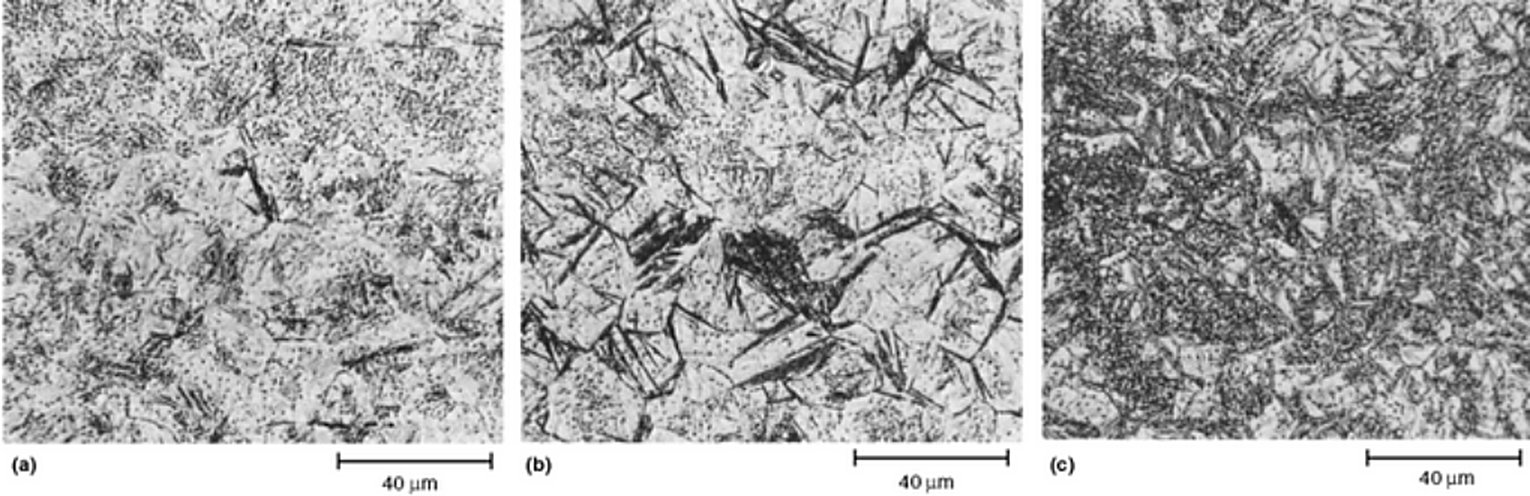
As micrografias abaixo do diagrama mostram o que as curvas preveem. O S7 austenitizado a 940 °C e resfriado a 2780 °C/h resulta em martensita com uma pequena quantidade de bainita a 62 HRC, e o mesmo aço resfriado a 830 °C/h é predominantemente bainita a 56,5 HRC. Um resfriamento interrompido que mantém a matriz a 704 °C tempo suficiente para a reação perlítica terminar converte a estrutura em perlita, que é a razão pela qual o tempo de permanência no banho de sal é escolhido a partir do diagrama e não de uma regra empírica.
Quais carbonetos a estrutura pode conter
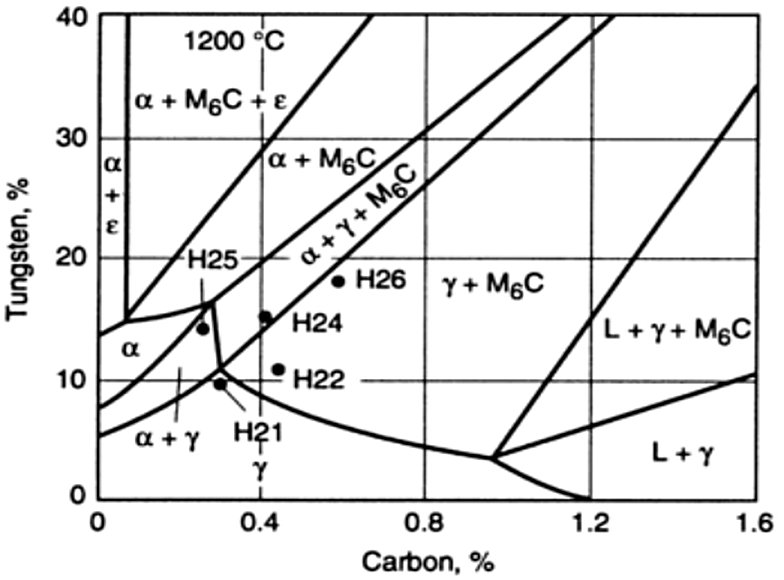
O tipo de carboneto é fixado pela composição e pela temperatura, e não apenas pelo tratamento térmico. A seção isotérmica do sistema Fe-Cr-C mostra onde os aços ferramenta ao cromo se situam a 870 °C, com o D2 e o D3 no campo que contém carboneto M7C3 e os graus para trabalho a quente próximos ao limite entre M7C3 e M23C6. Essa é a razão pela qual um aço para trabalho a frio com 12% de cromo e um aço para trabalho a quente com 5% de cromo se comportam de maneira diferente acima de 500 °C, mesmo quando ambos são revenidos para a mesma dureza à temperatura ambiente. No aço rápido, a sequência de carbonetos muda novamente à medida que a temperatura de revenimento aumenta, com M3C dando lugar a M2C e depois a MC e M6C à medida que os carbonetos de liga se formam.
Reagentes de ataque e o que cada um revela
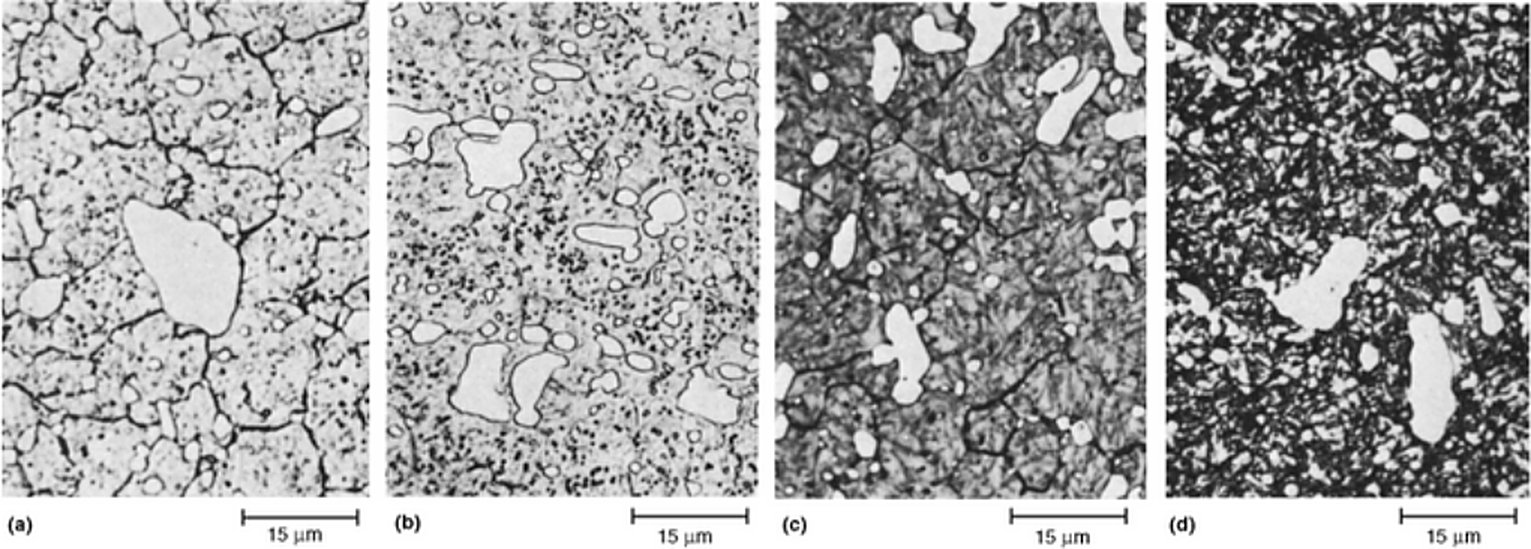
Nenhum reagente de ataque isolado mostra tudo em um aço ferramenta. O nital delineia os contornos de grão de ferrita e as interfaces de carboneto em um corpo de prova recozido e é o reagente preferido para martensita, o picral é a melhor escolha onde a perlita ou a bainita precisa ser resolvida, e os reagentes de ataque por coloração colorem fases individuais para que a austenita retida ou um carboneto específico possa ser identificado. A tabela abaixo lista os reagentes indicados para o trabalho com aços ferramenta com os comentários correspondentes, e as duas pranchas abaixo mostram o mesmo corpo de prova atacado de quatro maneiras diferentes, que é a maneira mais rápida de ver o quanto a escolha do reagente altera a leitura.
| Reagente de ataque | Comentários |
|---|---|
| 1 a 10 mL de HNO3 e 99 a 90 mL de álcool | Nital. O reagente de ataque mais comumente usado. Soluções com mais de 3% de HNO3 em etanol não são armazenadas. Revela contornos de grão de ferrita e interfaces ferrita-carboneto em aço recozido e é o reagente de ataque preferido para martensita. Revela contornos de grão austeníticos prévios em aços ferramenta de alta liga temperados e levemente revenidos. O nital a 2 a 3% é o mais comum e o nital a 5 a 10% é usado para graus de alta liga. Usar por imersão. |
| 4 g de ácido pícrico e 100 mL de etanol | Picral. Recomendado para estruturas recozidas e para aquelas contendo perlita ou bainita. Não revela contornos de grão de ferrita em corpos de prova recozidos. A resposta ao ataque melhora com 10 a 20 gotas de cloreto de zefirano, e 1 a 5 mL de HCl são adicionados para graus de alta liga. Usar por imersão. |
| 1 g de ácido pícrico, 5 mL de HCl e 100 mL de etanol | Reagente de Vilella. Usado da mesma maneira que o picral ou o picral com HCl. |
| 10 g de ácido pícrico e 100 mL de etanol | Superpicral. Aquecido para dissolver o ácido pícrico. Usar por imersão por até 1 min ou mais. Algumas gotas de HCl aumentam a taxa de ataque. |
| 2 g de ácido pícrico, 25 g de NaOH e 100 mL de H2O | Picrato de sódio alcalino. Imergir em solução fervente por 1 a 15 min, ou atacar eletroliticamente a 6 V cc, 20 °C, por 30 a 120 s contra um cátodo de aço inoxidável. Colore cementita e Fe4W2C. |
| 10 g de K3Fe(CN)6, 10 g de KOH ou NaOH e 100 mL de H2O | Reagente de Murakami. Solução fresca, quente ou fria, por até 10 min. Escurece carbonetos de cromo e tungstetos e não ataca a martensita. |
| 1 g de CrO3 e 100 mL de H2O | Ataque eletrolítico a 2 a 3 V cc e 20 °C por 30 s contra um cátodo de aço inoxidável. MC e M7C3 são escurecidos e Mo2C é delineado. |
| 10 mL de H2O2 (30%) e 20 mL de NaOH aquoso a 10% | Imergir 10 s a 20 °C. Fe2MoC, Mo2C e M6C são delineados e este último também é colorido. |
| 4 g de KMnO4, 4 g de NaOH e 100 mL de H2O | Reagente de Groesbeck. Imergir a 20 °C. Fe2MoC e M6C são delineados e coloridos de azul e marrom, Mo2C é colorido de marrom, (Fe,Cr)23C6 é atacado e (Fe,Mo)23C não é atacado. |
| 4 g de NaOH e 100 mL de KMnO4 aquoso saturado | Imergir a 20 °C. Mo2C e M7C3 são atacados, M6C é delineado e colorido de marrom. |
| Ácido pícrico aquoso saturado mais uma pequena quantidade de agente umectante | Ataque para contornos de grão austeníticos prévios para aços endurecidos. Muitos agentes umectantes podem ser usados, mais comumente tridecilbenzeno sulfonato de sódio. Usar a 20 a 100 °C por 2 a 60 min. Cerca de 1% de HCl é útil para graus de liga mais alta. O ataque à temperatura ambiente em um béquer em um limpador ultrassônico funciona bem, e um leve polimento reverso remove a sujeira superficial. |
| 50 mL de Na2S2O3 aquoso saturado frio, 1 g de K2S2O5 | Reagente de Klemm, um ataque por coloração. Imergir e nunca esfregar, a 20 °C por 40 a 100 s, para colorir a ferrita de azul ou vermelho e a martensita de marrom. Cementita e austenita não são afetadas. |
| 1 g de Na2MoO4 e 100 mL de H2O | Ataque de coloração de Beraha para cementita. Adicione 0,2 a 0,3 g de NH4-HF, depois HNO3 até pH de 2,5 a 3,0. Pré-ataque com picral. Colore Fe3C em amarelo-alaranjado. Imersão por até 60 s e nunca esfregar. |
| 3 g K2S2O5, 10 g Na2S2O3 anidro e 100 mL H2O | Ataque de coloração de Beraha. Imersão e nunca esfregar até a superfície ficar vermelho-violeta. Colore ferrita, martensita, bainita e perlita. A cementita não é afetada. |
Fonte, ASM Handbook, Vol 9, Metallographic Techniques for Tool Steels, Tabela 4, ataques microestruturais para aços-ferramenta. Quando água é especificada, entende-se água destilada.
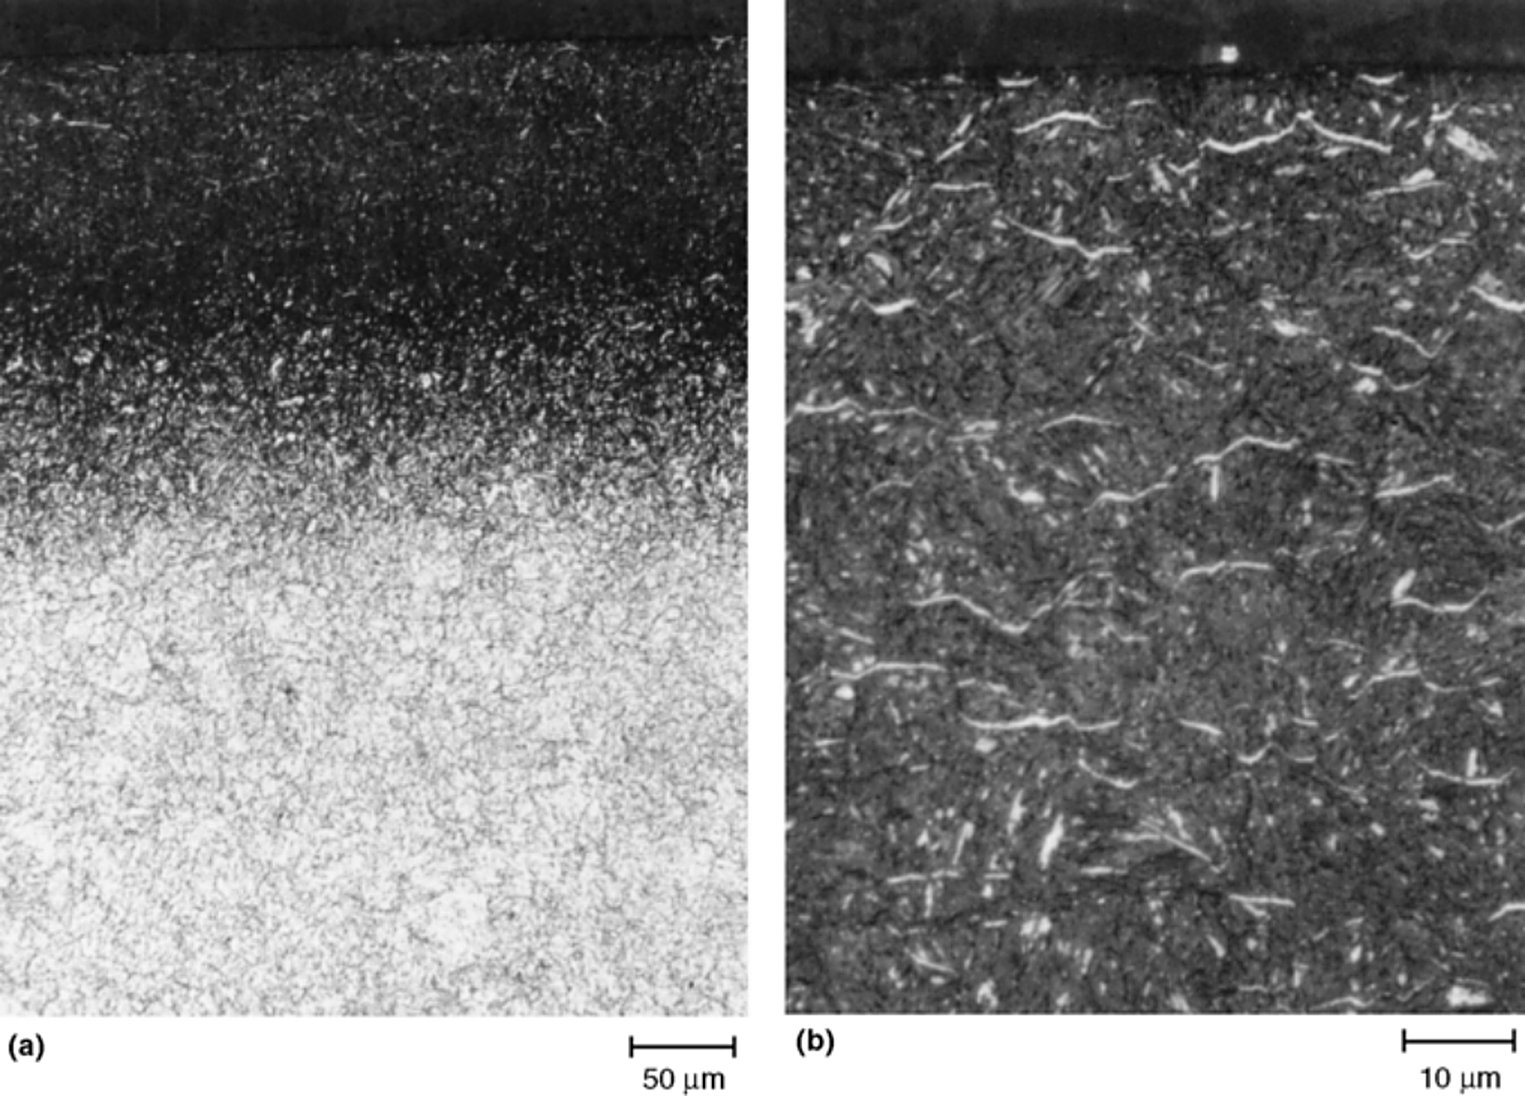
Camadas nitretadas em aço para matrizes de trabalho a quente
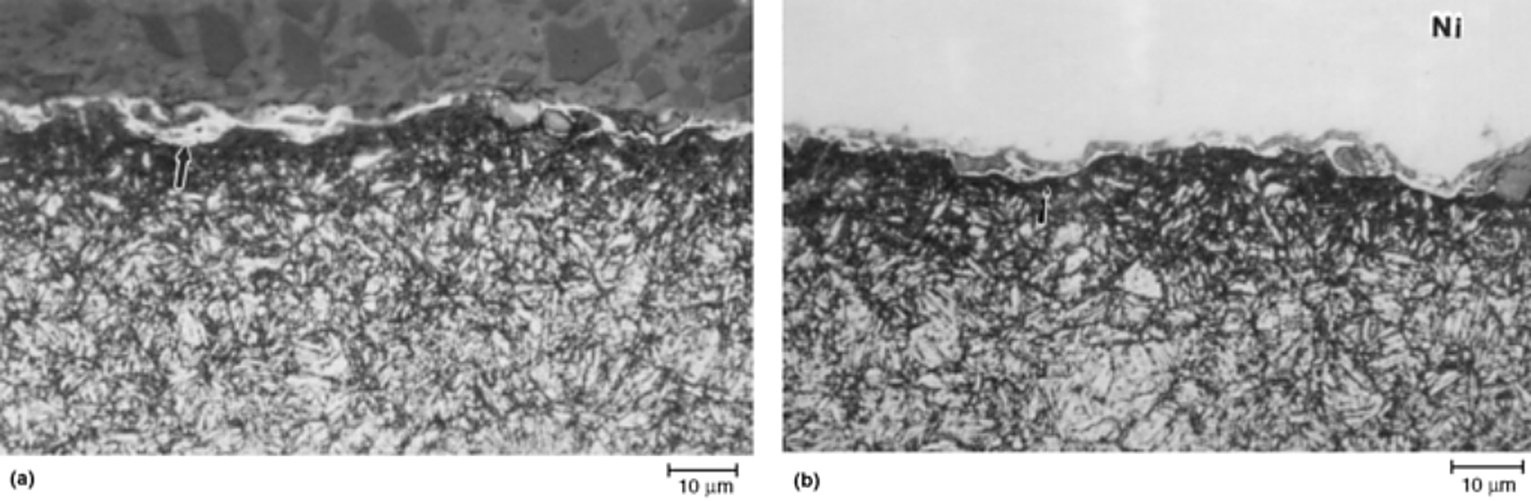
Uma camada nitretada adiciona resistência ao desgaste a uma matriz de trabalho a quente sem um novo resfriamento, e a camada precisa ser lida na micrografia antes de a matriz entrar em serviço. A camada composta na superfície extrema é a parte frágil, e uma camada branca de nitreto de ferro na superfície é o que uma oficina de matrizes procura quando decide quanto da camada deve ser removido antes de a matriz operar. O embutimento e a retenção de borda decidem se essa camada sobrevive à preparação. Na segunda prancha abaixo, o mesmo corpo de prova nitretado é embutido com e sem niquelação, e a amostra niquelada é aquela em que a camada pode ser medida.
Prática de preparação de corpos de prova para aços-ferramenta
O aço-ferramenta é mais duro e mais altamente ligado que o aço-carbono, portanto é preparado com mais diamante e menos lixa abrasiva que um corpo de prova de aço estrutural. As três práticas abaixo são as rotas contemporâneas de cinco etapas, quatro etapas e três etapas impressas para aço-ferramenta, e todas as três usam uma única etapa de lixamento com carbeto de silício ou disco rígido seguida de polimento com diamante e um estágio final com sílica coloidal. Comp significa rotação complementar, com o cabeçote e a base girando no mesmo sentido, e Contra significa que o cabeçote gira contra a base, o que corta mais rápido e é usado para o estágio final.
Prática de cinco etapas
| Superfície | Abrasivo/granulometria | Carga, N | Carga, lbf | Velocidade, rpm/direção | Tempo, min |
|---|---|---|---|---|---|
| Lixa à prova d'água (ou equivalente) | SiC de 120/P120 a 240/P280, resfriado com água | 22-27 | 5-6 | Comp | Até ficar plano |
| Tecido de seda ou disco de lixamento rígido | Diamante de 9 µm, com lubrificante | 22-27 | 5-6 | Comp | 5 |
| Tecidos trançados (sem felpa) ou prensados | Diamante de 3 µm, com lubrificante | 22-27 | 5-6 | Comp | 3 |
| Tecidos trançados ou prensados | Diamante de 1 µm, com lubrificante | 22-27 | 5-6 | Comp | 2 |
| Tecido de felpa média | Cerca de 0,05 µm de sílica coloidal ou suspensão de alumina tipo sol-gel | 22-27 | 5-6 | Contra | 1.5-2 |
Fonte, ASM Handbook, Vol 9, Metallography and Microstructures, Metallographic Techniques for Tool Steels (G.F. Vander Voort), Tabela 1, prática de preparação de cinco etapas para aços-ferramenta.
Prática de quatro etapas, com disco de lixamento rígido
| Superfície | Abrasivo/granulometria | Carga, N | Carga, lbf | Velocidade, rpm/direção | Tempo, min |
|---|---|---|---|---|---|
| Lixa à prova d'água (ou equivalente) | SiC de 120/P120 a 240/P280, resfriado com água | 27 | 6 | 240-300, Comp | Até ficar plano |
| Disco de lixamento rígido (ou tecido trançado) | Suspensão de diamante de 9 µm, com lubrificante | 27 | 6 | 120-150, Comp | 5 |
| Tecidos trançados (sem felpa) ou prensados | Diamante de 3 µm, com lubrificante | 27 | 6 | 120-150, Comp | 3 |
| Tecido de felpa média | Cerca de 0,05 µm de sílica coloidal ou suspensão de alumina tipo sol-gel | 27 | 6 | 120-150, Contra | 2 |
Fonte, ASM Handbook, Vol 9, Metallography and Microstructures, Metallographic Techniques for Tool Steels (G.F. Vander Voort), Tabela 2, prática de preparação de quatro etapas para aços-ferramenta.
Prática de três etapas
| Superfície | Abrasivo/granulometria | Carga, N | Carga, lbf | Velocidade, rpm/direção | Tempo, min |
|---|---|---|---|---|---|
| Lixa à prova d'água (ou equivalente) | SiC de granulação 120/P120 a 320/P400, com refrigeração por água | 27 | 6 | 240-300, Comp | Até ficar plano |
| Discos de retificação rígidos duros ou macios | Suspensão de diamante de 3 µm | 27 | 6 | 120-150, Comp | 5 |
| Tecido de felpa média | Cerca de 0,05 µm de sílica coloidal ou suspensão de alumina tipo sol-gel | 27 | 6 | 120-150, Contra | 5 |
Fonte: ASM Handbook, Vol 9, Metallography and Microstructures, Metallographic Techniques for Tool Steels (G.F. Vander Voort), Tabela 3, prática de preparação em três etapas para aços-ferramenta.
Composições nominais dos graus apresentados
As composições abaixo são os valores nominais impressos para os graus ilustrados nesta página, para que o leitor veja o que distingue as famílias. O carbono e o cromo fazem a maior parte do trabalho nos graus de trabalho a frio, o tungstênio e o molibdênio conferem dureza a quente nos graus de corte rápido, e os graus de trabalho a quente situam-se no meio da faixa de cromo com molibdênio para resistência ao revenido.
| AISI type | C | Mn (a) | Si (b) | Cr | Ni | V | W | Mo | Co | Ti | |
|---|---|---|---|---|---|---|---|---|---|---|---|
| W1 | 0.6-1.4 | … | … | … | … | 0.25 | … | … | … | … | |
| W2 | 0.6-1.4 | … | … | … | … | … | … | … | … | … | |
| S1 | 0.5 | … | 0.75 | 1.5 | … | 0,2 (c) | 2.5 | … | … | … | |
| S2 | 0.5 | 0.4 | 1.0 | … | … | … | … | 0.5 | … | … | |
| S4 | 0.55 | 0.8 | 2.0 | … | … | … | … | … | … | … | |
| S5 | 0.55 | 0.8 | 1.9 | 0,25 (c) | … | 0,2 (c) | … | 0.4 | … | … | |
| S7 | 0.5 | 0.7 | … | 3.25 | … | … | … | 1.40 | … | … | |
| O1 | 0.9 | 1.0 | … | 0.5 | … | 0,2 (c) | 0.5 | … | … | … | |
| O2 | 0.9 | 1.6 | … | … | … | … | … | … | … | … | |
| O6 | 1.45 | 0.8 | 1.1 | … | … | … | … | 0.25 | … | … | |
| A2 | 1.0 | 0.7 | … | 5.25 | … | 0,2 (c) | … | 1.1 | … | … | |
| A6 | 0.7 | 2.0 | … | 1.0 | … | … | … | 1.35 | … | … | |
| A7 | 2.00-2.85 | 0.8 | 0.5 | 5.0-5.75 | 0.3 | 3.9-5.15 | 0.5-1.5 | 0.90-1.40 | … | … | |
| A10 | 1.25-1.50 | 1.6-2.1 | 1.0-1.5 | … | … | 1.55-2.05 | … | 1.25-1.75 | … | … | |
| D2 | 1.5 | 0.5 | … | 12.0 | … | 0,2-0,9 (c) | … | 0.8 | … | … | |
| D3 | 2.1 | … | … | 12.0 | 0,5 (c) | … | … | … | … | … | |
| H11 | 0.35 | … | 0.9 | 5.0 | … | 0.4 | … | 1.5 | … | … | |
| H13 | 0.35 | … | 1.0 | 5.25 | … | 1.0 | … | 1.3 | … | … | |
| H21 | 0.35 | … | … | 3.5 | … | 0,4 (c) | 9.0 | … | … | … | |
| H23 | 0.25-0.35 | 0.15-0.40 | 0.15-0.60 | 11.0-12.75 | … | 0.75-1.25 | 11.0-12.75 | … | … | … | |
| H26 | 0.45-0.55 | 0.15-0.40 | 0.15-0.40 | 3.75-4.5 | 0.3 | 0.75-1.25 | 17.25-19.0 | … | … | … | |
| T1 | 0.7 | … | … | 4.0 | … | 1.0 | 18.0 | … | … | … | |
| T15 | 1.5 | … | … | 4.0 | … | 5.0 | 12.0 | … | 5.0 | … | |
| M1 | 0.8 | … | … | 4.0 | … | 1.1 | 1.5 | 8.5 | … | … | |
| M2 | 0.85 | … | … | 4.0 | … | 2.0 | 6.0 | 5.0 | … | … | |
| M4 | 1.3 | … | … | 4.5 | … | 4.0 | 5.5 | 4.5 | … | … | |
| M42 | 1.1 | … | … | 3.75 | … | 1.15 | 1.5 | 9.5 | 8.0 | … | |
| L1 | 1.0 | … | … | 1.4 | … | … | … | … | … | … | |
| L6 | 0.75 | 0.75 | … | 0.9 | 1.75 | … | … | 0.35 | … | … | |
| F2 | 1.25 | 0.75 | … | … | … | … | 0.35 | … | … | … | |
| P5 | 0.1 | … | … | 2.25 | … | … | … | … | … | … | |
| P20 | 0.35 | … | … | 1.25 | … | … | … | 0.4 | … | … | |
| AHT | 1.0 | … | … | 3.0 | … | … | 0.25 | 1.05 | 1.1 | … | 1.0 |
Fonte: ASM Handbook, Vol 9, Metallographic Techniques for Tool Steels, Tabela 5, composições nominais dos graus de aço-ferramenta ilustrados. (a) Todos os aços-ferramenta contêm algum manganês, geralmente 0,2 a 0,4% quando não listado. (b) Os aços-ferramenta geralmente contêm 0,2 a 0,35% de Si, salvo indicação em contrário. (c) Adição opcional a critério do fabricante. Uma entrada com três pontos significa que o elemento não está listado para esse grau.
Os dados de composição são apenas para referência geral. Os valores reais variam conforme a norma, a usina e o número de corrida. Confirme com o certificado de ensaio do material ou entre em contato com a Aobo Steel.
Onde essas estruturas são verificadas na prática
Uma ferramentaria que deseja uma segunda opinião sobre uma estrutura pode comparar seu próprio corpo de prova com as lâminas desta página e com as estruturas publicadas para tipos de carboneto em aços-ferramenta, para a fração volumétrica de carboneto de cada grau e para H13 após têmpera. As páginas de graus vinculadas na introdução acima trazem a composição, o ciclo de tratamento térmico e as propriedades de cada um dos graus mostrados aqui.
Compilado do ASM Handbook, Volume 9, Metallography and Microstructures, artigo Metallographic Techniques for Tool Steels de George F. Vander Voort, ASM International, 2004 (Tabelas 1 a 5 e lâminas Fig. 7 a Fig. 82). Cada legenda foi lida da camada de texto pesquisável do arquivo e conferida com a lâmina impressa, e cada lâmina foi recortada do arquivo com 1,5 vez a sua largura em pixels impressa. As tabelas e micrografias são um resumo de referência da prática publicada, e não uma especificação da Aobo Steel, portanto confirme o grau e a condição de tratamento térmico com o certificado de ensaio do material antes de redigir uma folha de processo.