
Guia de Tratamento Térmico de Aço para Ferramentas D2
aço ferramenta D2 é tipicamente tratado termicamente por pré-aquecimento a 1200–1250°F / 649–677°C, austenitização a 1795–1875°F / 980–1025°C, têmpera em ar, gás, óleo ou banho de sal (dependendo do tamanho da seção), e duplo revenimento a 900–960°F / 480–515°C. Em muitas aplicações de ferramental para trabalho a frio aplicações, este processo produz cerca de 58–60 HRC, ao mesmo tempo que melhora a estabilidade dimensional e reduz o risco de austenita retida, trincas e distorção.
Porque o D2 é um aço ferramenta de alto carbono e alto cromo, com endurecimento ao ar, o tratamento térmico deve ser controlado quanto à temperatura, tempo de permanência, tamanho da seção, método de têmpera e estratégia de revenimento. Um pequeno punção, um grande bloco de matriz e um calibre de precisão podem não funcionar todos com o mesmo processo. Este guia explica a sequência prática de tratamento térmico do D2, incluindo pré-aquecimento, austenitização, têmpera, tratamento criogênico opcional, revenimento, seleção de dureza, risco por tamanho de seção e falhas comuns de tratamento térmico.
Tabela de parâmetros rápidos para tratamento térmico D2
| Etapa | Faixa recomendada | Finalidade |
|---|---|---|
| Pré-aquecimento | 1200–1250°F / 649–677°C | Reduzir o risco de choque térmico e fissuras |
| Austenitização | 1795–1875°F / 980–1025°C | Formam austenita e dissolvem carbonetos de liga. |
| Têmpera | Banho de ar, gás, óleo ou sal, dependendo do tamanho da seção. | Endurecer o aço com distorção controlada. |
| Tratamento criogênico opcional | até -196°C | Reduzir a austenita retida e melhorar a estabilidade dimensional. |
| Revenimento | 900–960°F / 480–515°C, têmpera dupla | Melhorar a estabilidade e atingir cerca de 58–60 HRC. |
Ficha de tratamento térmico do D2, PDF para impressão
Duas páginas A4 com os parâmetros do processo, a tabela de dureza do revenimento, a dureza de trabalho por aplicação e nossos contatos. O PDF está em inglês.
Como realizar o tratamento térmico do D2 – Passo a passo
O tratamento térmico do D2 inclui cinco etapas principais: pré-aquecimento, austenitização, têmpera, tratamento criogênico opcional e revenimento. Cada etapa afeta a dureza final, a variação dimensional, a austenita retida e o risco de trincas.
Os parâmetros abaixo são faixas de referência práticas. Ajuste as configurações finais de tratamento térmico com base na capacidade do forno, espessura da seção, geometria da peça e dureza de trabalho exigida.
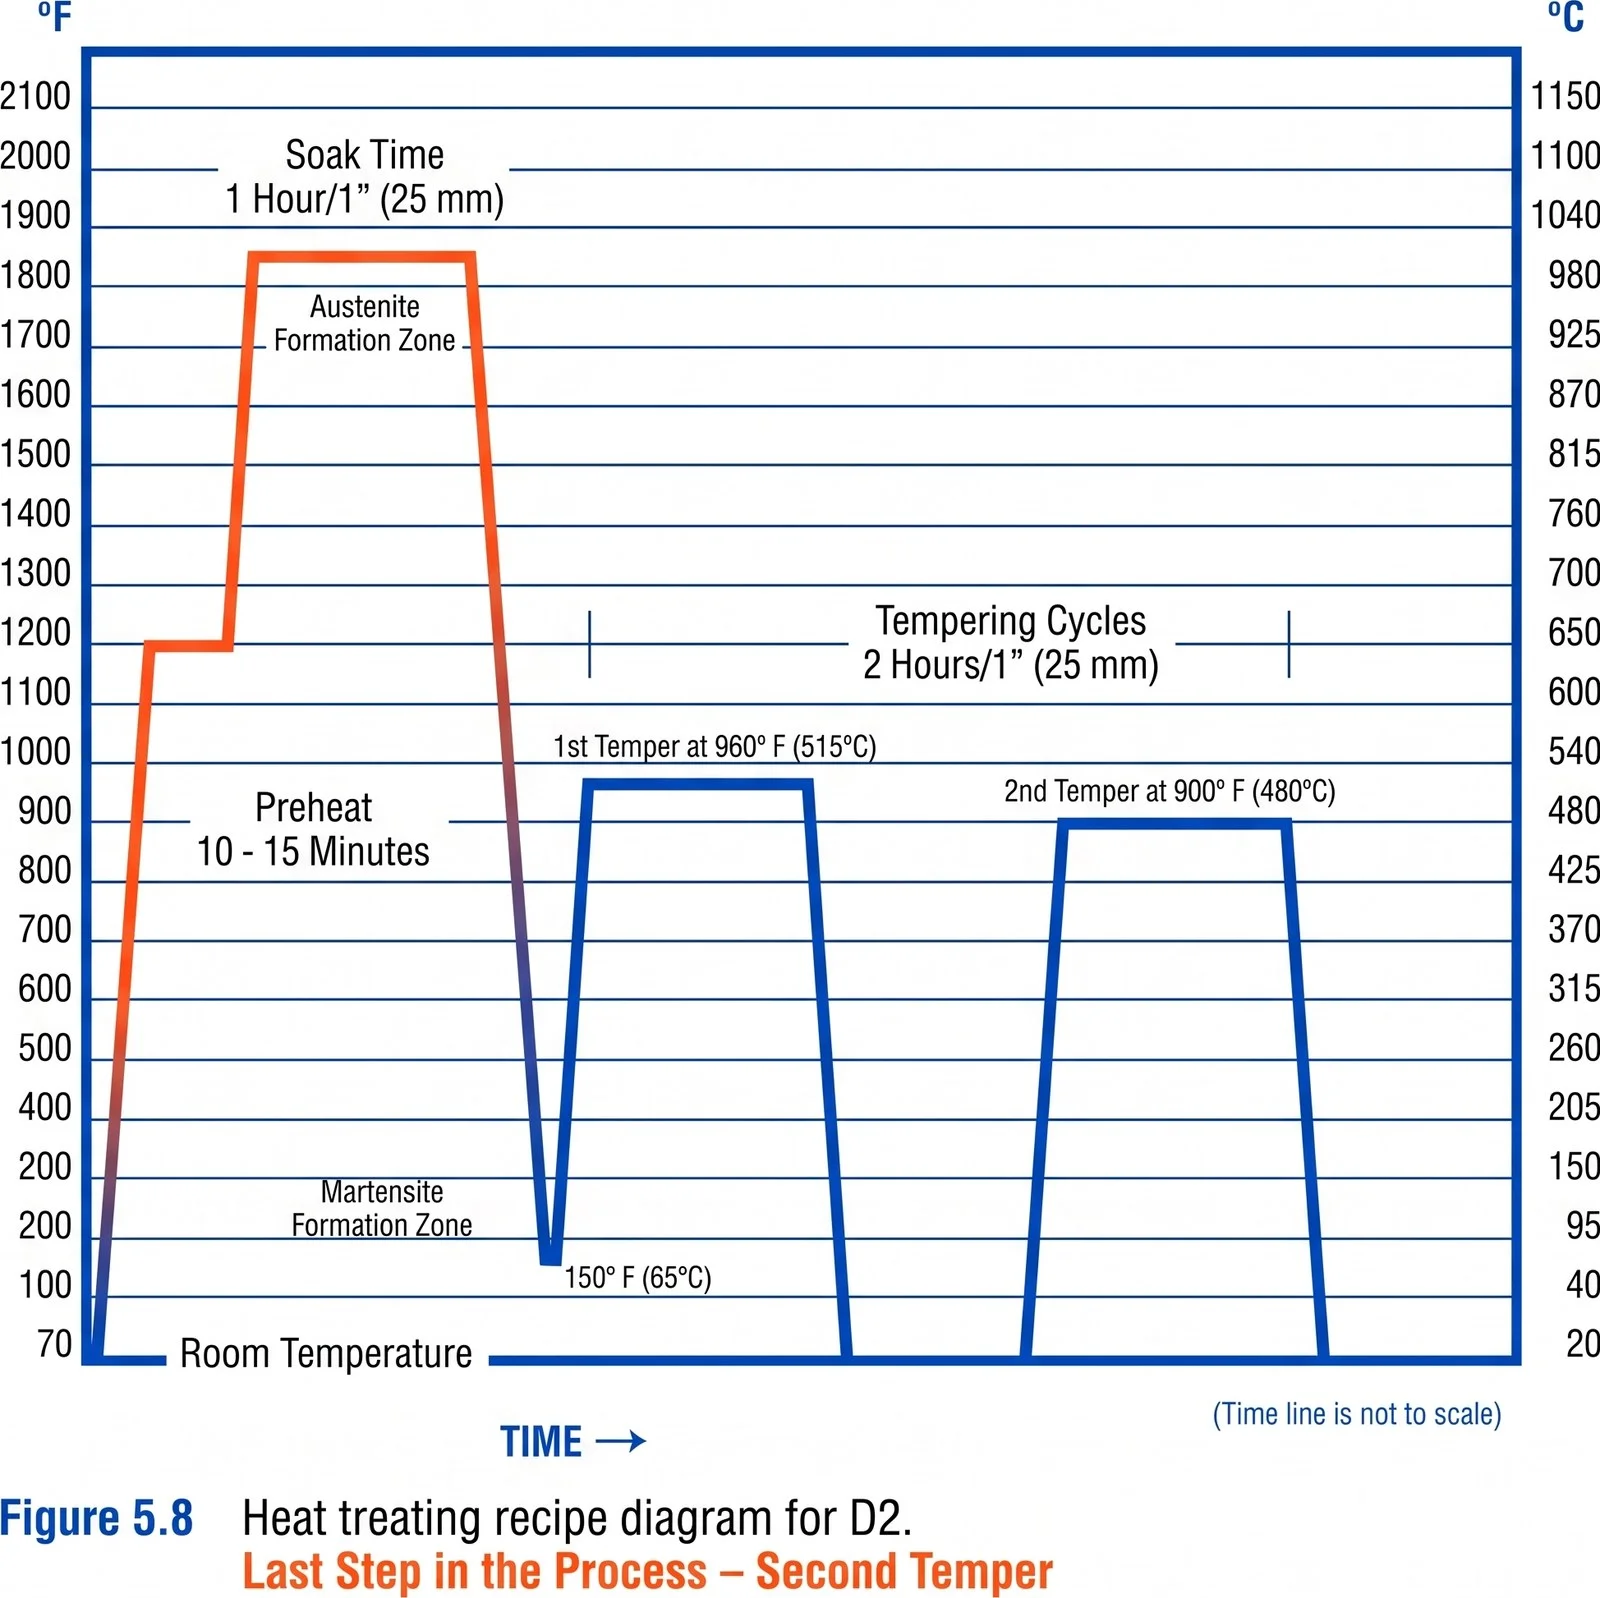
Fonte: William E. Bryson, Heat Treatment, Selection, and Application of Tool Steels, 2nd ed., Hanser, 2009, p. 44, Fig. 5.8.
Etapa 1: Pré-aquecimento do aço ferramenta D2
O pré-aquecimento reduz o choque térmico ao aquecer o D2 até a temperatura de endurecimento. Isso é importante porque o D2 tem condutividade térmica relativamente baixa. Se a superfície aquecer muito mais rápido que o núcleo, a tensão interna pode causar distorção ou trincas.
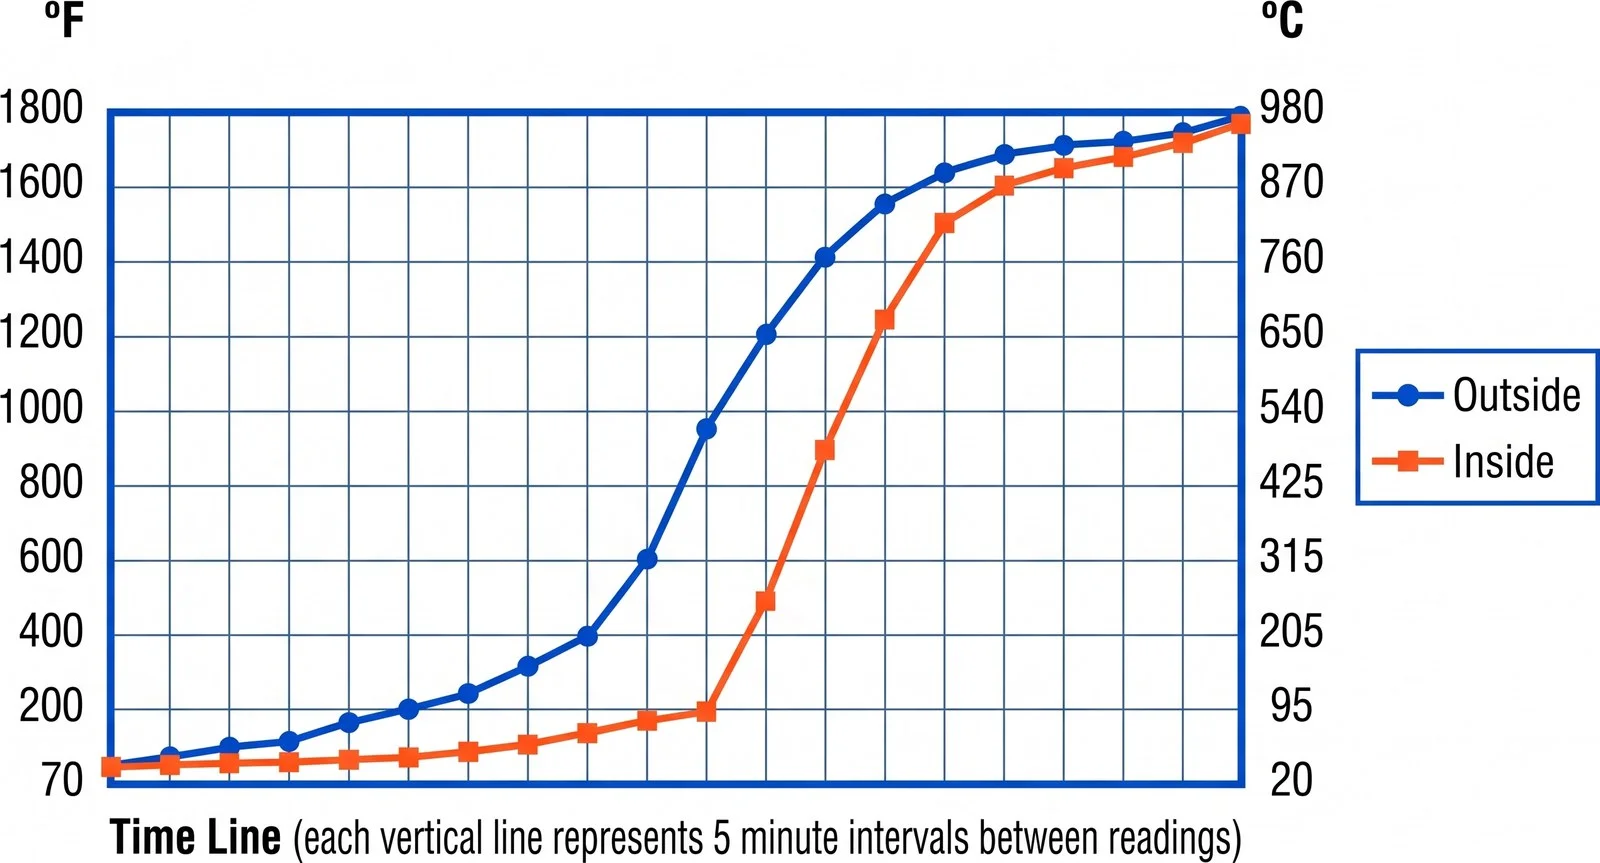
Fonte: William E. Bryson, Heat Treatment, Selection, and Application of Tool Steels, 2nd ed., Hanser, 2009, p. 33, Fig. 5.2.
A temperatura típica de pré-aquecimento é 1200–1250°F (649–677 °C). Mantenha a peça até que a seção transversal esteja uniformemente aquecida. Seções espessas requerem mais tempo para equalização do que peças finas.
Aqueça o D2 em forno a vácuo, forno com atmosfera controlada, banho de sal neutro ou sob folha de aço inoxidável. Sem proteção superficial, a oxidação e a descarbonetação podem reduzir a dureza superficial e a resistência ao desgaste após o endurecimento.
Etapa 2: Austenitização e têmpera do aço D2
Após o pré-aquecimento, eleve o D2 à temperatura de austenitização. A faixa típica é 1795–1875°F / 980–1025°C, com 1850°F / 1010°C frequentemente usado como referência prática.
Inicie a permanência somente após toda a seção atingir a temperatura alvo. Uma referência comum é 45–60 minutos por polegada de espessura, ajustada pela carga do forno, seção transversal e geometria da ferramenta.
Uma temperatura muito baixa ou um tempo de permanência muito curto pode deixar os carbonetos insuficientemente dissolvidos, reduzindo a dureza e a resistência ao desgaste. Uma temperatura muito alta ou um tempo de permanência muito longo pode aumentar austenita retida, o crescimento de grão, a fragilidade e o risco de trincas.
Para seleção detalhada de temperatura, incluindo como 980°C, 1010°C e 1025°C afetam a dissolução de carbonetos, austenita retida e dureza, consulte o guia sobre a temperatura de austenitização do D2 .
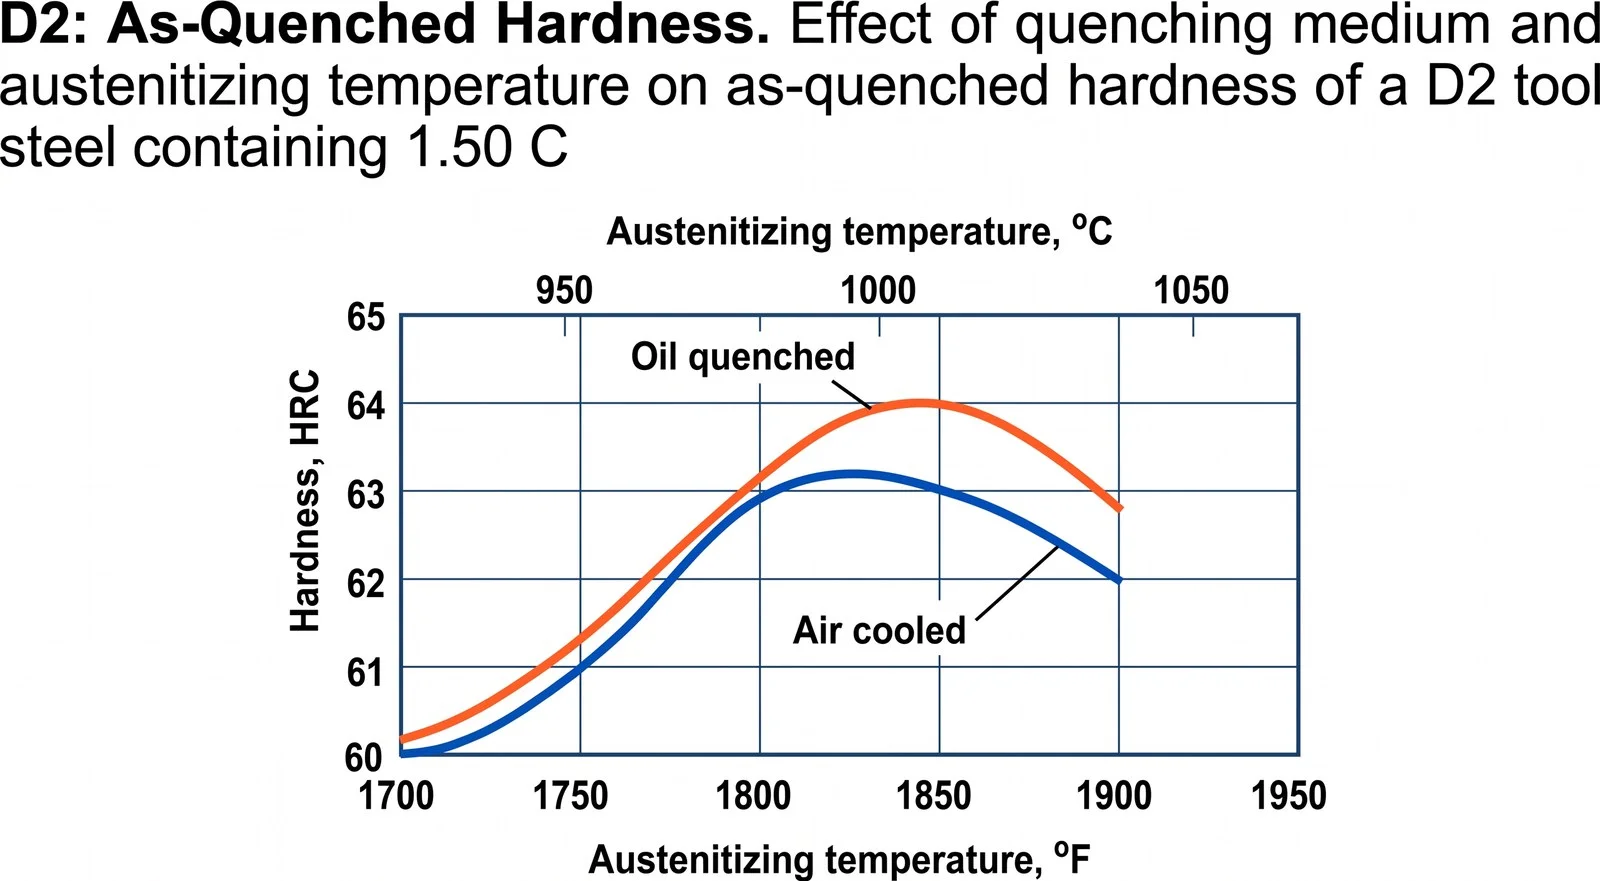
Fonte: Heat Treater’s Guide: Practices and Procedures for Irons and Steels, ASM International, 1995, p. 562.
Etapa 3: Têmpera do aço ferramenta D2
D2 é um aço ferramenta de têmpera ao ar. O resfriamento controlado a ar ou o resfriamento a gás são frequentemente preferidos porque reduzem a distorção em comparação com o resfriamento severo em líquido.
Para seções maiores ou geometrias especiais, você pode usar têmpera em banho de sal ou óleo. Esses métodos podem aumentar a velocidade de resfriamento, mas também aumentam a tensão térmica e o risco de trincas. Selecione o método de têmpera com base no tamanho da seção e na dureza exigida, não por hábito rotineiro.
Após a têmpera, a ferramenta deve normalmente arrefecer até cerca de 50–66 °C (120–150 °F) antes do revenimento. Nesta fase, o aço está duro, mas sob elevada tensão. O revenimento deve começar imediatamente.
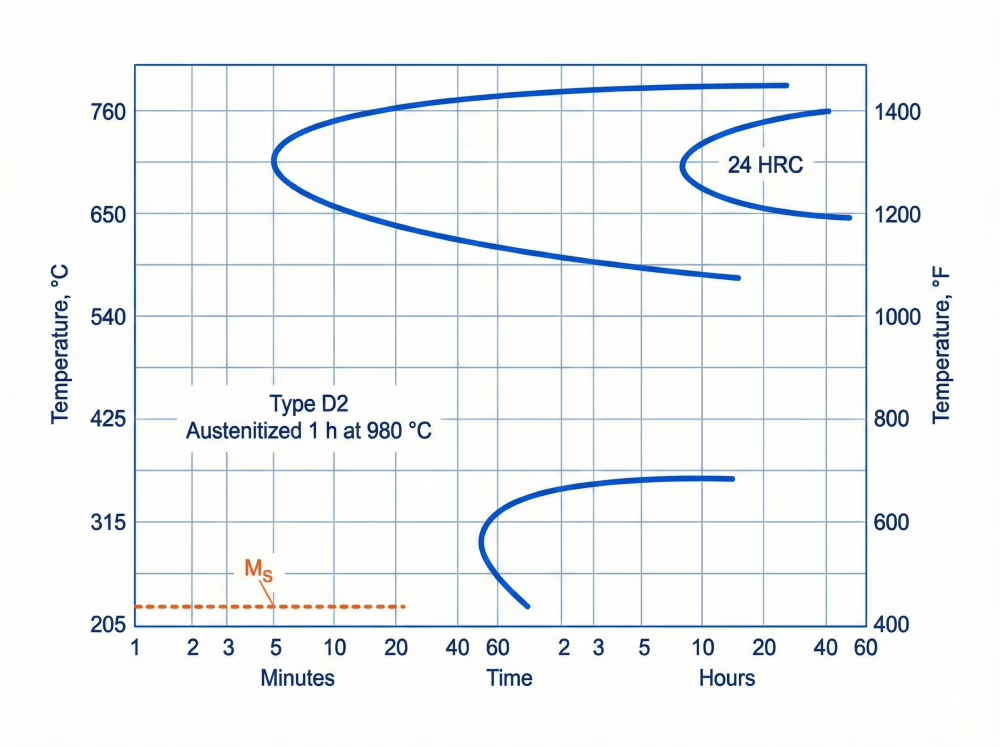
Fonte: Tool Steels, George Adam Roberts, George Krauss, Richard Kennedy, p. 206, Fig. 12-3.
Etapa 4: Tratamento criogênico opcional para aço ferramenta D2
O tratamento criogênico é opcional. Use-o quando a estabilidade dimensional, o controle de austenita retida e a consistência do desgaste forem críticos. É mais relevante para matrizes de precisão, punções, calibres, ferramentas de corte longitudinal e ferramentas de alto desgaste do que para peças de uso geral.
O tratamento criogênico profundo pode resfriar o D2 a cerca de -196°C. Não faça endurecimento por choque no D2 com resfriamento súbito e não controlado, pois mudanças rápidas de temperatura podem aumentar o risco de trincas.
O tratamento criogênico pode ser realizado após a têmpera e antes do revenimento, ou entre ciclos de revenimento, dependendo da prática de tratamento térmico. Se realizado após a têmpera, o revenimento deve seguir assim que a peça retornar à temperatura ambiente. A martensita recém-transformada está altamente tensionada e deve ser revenida.
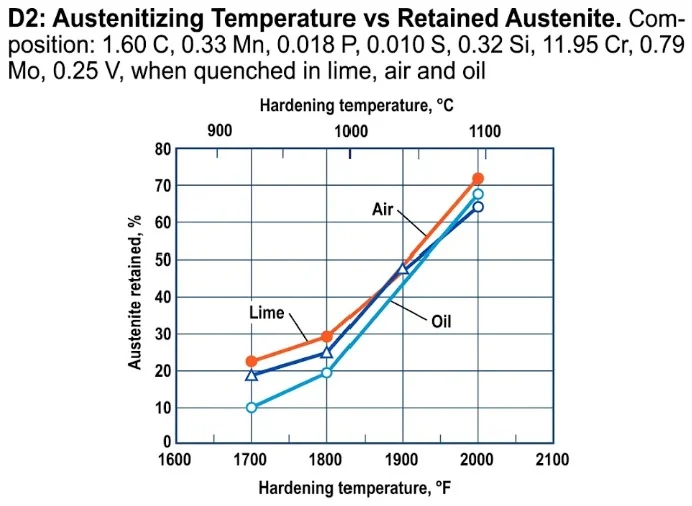
Fonte: Heat Treater’s Guide: Practices and Procedures for Irons and Steels, ASM International, 1995, p. 561.
Etapa 5: Têmpera do aço ferramenta D2
O revenimento é necessário após o endurecimento em D2. O aço D2, após têmpera, é duro, porém quebradiço. O revenimento reduz a tensão interna, melhora a tenacidade, estabiliza a microestrutura e ajuda a controlar a austenita retida.
Normalmente, recomenda-se o revenimento duplo para o aço D2. O revenimento triplo pode ser utilizado em ferramentas críticas ou quando o controle da austenita retida for especialmente importante. A peça deve retornar à temperatura ambiente entre os ciclos de revenimento.
| Estratégia de Temperagem | Temperatura típica | Resultado esperado | Melhor utilizado quando |
|---|---|---|---|
| Revenimento a baixa temperatura | Aproximadamente 400°F / 205°C | Cerca de 60 a 62 HRC | A dureza máxima é mais importante do que a estabilidade dimensional. |
| têmpera dupla em alta temperatura | 900–960°F / 480–515°C | Aproximadamente 58–60 HRC | A estabilidade dimensional, o alívio de tensões e o controle da austenita retida são importantes. |
Para a maioria das ferramentas industriais de aço D2, a têmpera dupla em alta temperatura, entre 480 e 515 °C (900–960 °F), proporciona um equilíbrio mais seguro entre dureza, resistência ao desgaste, estabilidade e resistência a fissuras.
Tabela de temperatura de revenido e dureza D2
A dureza final depende da temperatura de austenitização e do método de têmpera., temperatura de revenimento, número de ciclos de têmpera, tamanho da seção e se o tratamento criogênico é utilizado.
| Temperatura de revenimento | Condição típica | Dureza esperada |
|---|---|---|
| Após a têmpera | Endurecimento padrão | Aproximadamente 64 HRC |
| 300°F / 150°C | Tempera de baixa temperatura | Aproximadamente 62 HRC |
| 400°F / 205°C | Tempera de baixa temperatura | Aproximadamente 61 HRC |
| 500°F / 260°C | Temperado | Cerca de 60 HRC |
| 600°F / 315°C | Temperado | Cerca de 59 HRC |
| 700°F / 370°C | Temperado | Aproximadamente 58 HRC |
| 800°F / 425°C | Temperado | Aproximadamente 58 HRC |
| 900°F / 480°C | Tempera de alta temperatura | Aproximadamente 58 HRC |
| 960°F / 515°C | Tempera de alta temperatura | Cerca de 58 a 60 HRC, dependendo da prática. |
| 1000°F / 540°C | Tempera de alta temperatura | Aproximadamente 55 HRC |
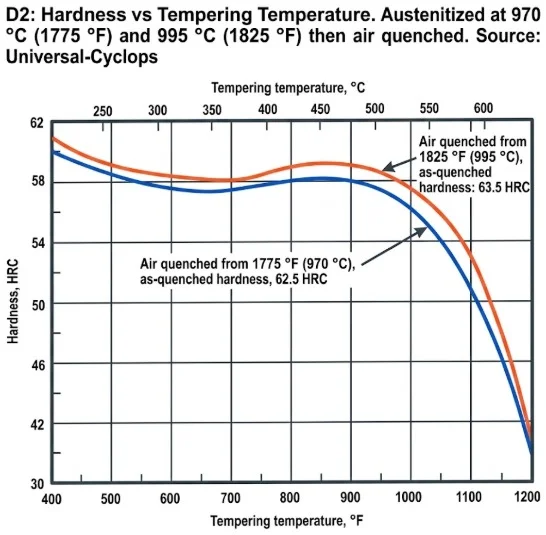
Fonte: Heat Treater’s Guide: Practices and Procedures for Irons and Steels, ASM International, 1995, p. 561.
Este gráfico é uma referência, não um resultado garantido. A dureza real depende do controle do forno, taxa de resfriamento, espessura da seção e condição original do material.
Principais estratégias de têmpera para o aço ferramenta D2
Selecione a temperatura de revenimento com base no risco de falha da ferramenta. Se o principal risco for desgaste abrasivo e a ferramenta tiver carga de impacto limitada, você pode usar revenimento a baixa temperatura para manter maior dureza. Se os principais riscos forem trincas, alteração de tamanho, austenita retida ou desempenho de produção inconsistente, o revenimento duplo em alta temperatura geralmente é mais seguro.
O revenimento a baixa temperatura em torno de 400°F (205°C) pode produzir cerca de 60–62 HRC. Isso é útil quando você precisa de dureza máxima e resistência à abrasão. A limitação é que o controle de austenita retida e a estabilidade dimensional podem ser mais fracos do que com duplo revenimento a alta temperatura.
O duplo revenimento a alta temperatura a 900–960°F (480–515°C) tipicamente produz 58–60 HRC. Embora a dureza possa ser menor, a ferramenta frequentemente ganha melhor alívio de tensões, estabilidade e confiabilidade em serviço. Para muitas matrizes, punções, cortadores e ferramentas de trabalho a frio de precisão, esta faixa de dureza de trabalho é mais prática do que buscar o HRC mais alto possível.
Se a ferramenta D2 for posteriormente submetida a nitretação, revestimento PVD, ou outro tratamento superficial de alta temperatura, escolha uma temperatura de revenimento que considere a temperatura do revestimento. Normalmente, revina o aço do núcleo acima da temperatura posterior do revestimento para evitar perda inesperada de dureza.
Dureza alvo para diferentes aplicações de ferramentas D2
A Dureza de trabalho do aço ferramenta D2 é comumente selecionada entre 56 HRC e 62 HRC. Maior dureza melhora a resistência ao desgaste, mas aumenta o risco de lascamento e trincas.
| Aplicação | Dureza típica do alvo | Lógica de Seleção |
|---|---|---|
| Matrizes de corte de longo prazo | 58–62 HRC | Equilibre o desgaste das bordas e o risco de rachaduras. |
| Punções de bloqueio | 58–62 HRC | Manter a resistência ao desgaste e, ao mesmo tempo, reduzir o risco de quebra. |
| Matrizes de conformação e dobra | 58–60 HRC | Melhora a resistência e reduz o lascamento. |
| Cortadores de fenda e lâminas de cisalhamento | 58–61 HRC | Manter a retenção da aresta de corte sob abrasão. |
| Ferramentas de extrusão a frio | 58–62 HRC | Equilibrar resistência à compressão, tenacidade e desgaste. |
| Medidores e ferramentas de medição | 58–60 HRC | Priorize a estabilidade dimensional e a resistência ao desgaste. |
| Matrizes de laminação de roscas | 58–60 HRC | Manter a resistência ao desgaste superficial e a resistência à compressão. |
| Pequenos insertos abrasivos de plástico para moldes | 58–60 HRC | Utilizar quando for necessária resistência à abrasão. |
Para ferramentas sensíveis a impacto, a dureza máxima nem sempre é a melhor escolha. Uma dureza ligeiramente menor, com melhor tenacidade e estabilidade, pode proporcionar uma vida útil mais longa do que maior dureza, que arrisca trincas.
Ficha de tratamento térmico do D2, PDF para impressão
Duas páginas A4 com os parâmetros do processo, a tabela de dureza do revenimento, a dureza de trabalho por aplicação e nossos contatos. O PDF está em inglês.
Tamanho da seção e risco de tratamento térmico
O tamanho da seção afeta fortemente o tratamento térmico do D2. Seções espessas aquecem e resfriam mais lentamente que seções finas. Cantos vivos, furos cegos e mudanças bruscas de espessura aumentam o risco de distorção e trincas.
Aqueça ferramentas D2 grandes lenta e uniformemente. Se a superfície atingir a temperatura de endurecimento enquanto o núcleo permanecer muito mais frio, a tensão interna pode se tornar severa. É por isso que o pré-aquecimento é especialmente importante para blocos grandes e ferramentas complexas.
Durante a têmpera, seções finas resfriam e se transformam mais rápido que seções espessas. Essa transformação desigual pode criar tensão interna perto de cantos vivos e mudanças súbitas de seção. Um bom projeto de ferramenta deve minimizar cantos internos vivos e evitar variações desnecessárias de espessura.
Para seções muito grandes, o resfriamento a ar pode não resfriar o núcleo com rapidez suficiente para atingir a dureza necessária. Um resfriamento mais agressivo pode ser necessário, mas uma têmpera mais intensa também aumenta o risco de trincas. Portanto, ferramentas D2 de grandes dimensões exigem ajustes no processo, em vez de um único programa fixo de tratamento térmico.
O tempo de revenimento também depende da dimensão da peça. Uma referência comum é de pelo menos 2 horas por polegada (25 mm) de espessura, com resfriamento à temperatura ambiente entre os ciclos de revenimento.
Problemas comuns no tratamento térmico D2
1. Superaquecimento
O superaquecimento ocorre quando você austenitiza o D2 acima da faixa recomendada ou o mantém por tempo excessivo. Isso pode causar engrossamento de grão, austenita retida excessiva, fragilidade, baixa dureza e aumento do risco de trincas.
A solução é controlar a temperatura de austenitização e o tempo de permanência com base no tamanho da seção.
2. Subaquecimento
O subaquecimento ocorre quando a temperatura de austenitização é muito baixa ou o tempo de permanência nessa temperatura é muito curto. Os carbonetos da liga podem não se dissolver completamente e o aço pode não atingir a dureza esperada após o resfriamento brusco.
Isso geralmente resulta em baixa dureza, baixa resistência ao desgaste e desempenho em serviço reduzido.
3. Descarbonetação superficial
Se D2 for aquecido sem proteção, A superfície pode perder carbono durante o processo de austenitização. Uma superfície descarbonetada pode permanecer macia após o endurecimento, reduzindo a resistência ao desgaste e aumentando o risco de distorção.
O tratamento térmico a vácuo, o tratamento térmico em atmosfera controlada, o banho de sal neutro ou o envolvimento em folha de aço inoxidável podem reduzir esse problema.
4. Têmpera Retardada
O D2 deve ser revenido imediatamente após a têmpera, quando tiver resfriado a aproximadamente 120–150°F (50–66°C). O D2 recém-temperado contém martensita altamente tensionada e pode trincar se você atrasar o revenimento.
Deixar o aço D2 endurecido sem revenimento durante a noite é arriscado, especialmente para ferramentas complexas e seções espessas.
5. Temperatura de têmpera inadequada
Você pode revinar o D2 em baixas temperaturas para alta dureza ou em temperaturas mais altas para melhor estabilidade. A temperatura de revenimento deve corresponder à aplicação.
Para muitas ferramentas industriais, a têmpera dupla a 480–515 °C (900–960 °F) é mais confiável do que uma única têmpera a baixa temperatura.
6. Trincas por têmpera induzidas pelo projeto
Algumas ferramentas D2 trincam devido à geometria e não à qualidade do aço. Cantos internos vivos, marcas profundas, furos cegos, paredes finas próximas a seções espessas e mudanças súbitas de seção transversal aumentam todos o risco de trincas.
Quando possível, arredonde cantos vivos, reduza mudanças de seção e projete ferramentas complexas considerando o tratamento térmico.
7. Danos por retificação após tratamento térmico
O D2 possui alta resistência ao desgaste, portanto moagem agressiva Pode gerar calor localizado. Isso pode amolecer a superfície, causar queimaduras por atrito ou criar fissuras superficiais superficiais.
Após o endurecimento, retifique o D2 com passes leves, refrigerante adequado e remoção de material controlada. Para ferramentas críticas, considere um revenimento de alívio de tensões a baixa temperatura após retificação pesada.
A Aobo Steel fornece aço ferramenta D2 / 1.2379 / SKD11 em condição recozida e não oferece serviços de tratamento térmico final, como endurecimento, têmpera, tratamento criogênico ou revenimento. A gama de tamanhos, tolerâncias, pedido mínimo e prazos de entrega estão definidos em nossa página de capacidade de fornecimento de aço ferramenta. Este guia fornece parâmetros de tratamento térmico, dados de dureza e recomendações de processo como referências gerais de suporte técnico para nossos clientes. Os resultados reais de tratamento térmico podem variar dependendo da capacidade do forno, tamanho da seção, geometria da ferramenta, condição do material, prática de têmpera e controle de processo. A instalação de tratamento térmico do cliente deve realizar os procedimentos finais de tratamento térmico e validação de acordo com a aplicação específica da ferramenta e os requisitos de produção.