
Agrietamiento por temple en acero para herramientas: mecanismos, identificación y prevención
¿Qué es el agrietamiento por temple?
El agrietamiento por temple es una falla que ocurre durante o poco después del temple. Las grietas típicamente se inician en la superficie y se propagan hacia el interior a lo largo de trayectorias longitudinales o radiales. Una vez formadas, el componente no puede recuperarse.
Por qué ocurre el agrietamiento por temple
El agrietamiento por temple ocurre cuando internas las tensiones generadas durante el enfriamiento y la transformación superan la resistencia a la tracción de la estructura endurecida. La fractura resultante se interpreta igual que cualquier otra, y las marcas que datan una grieta en el temple se muestran en la tabla de características de la superficie de fractura.
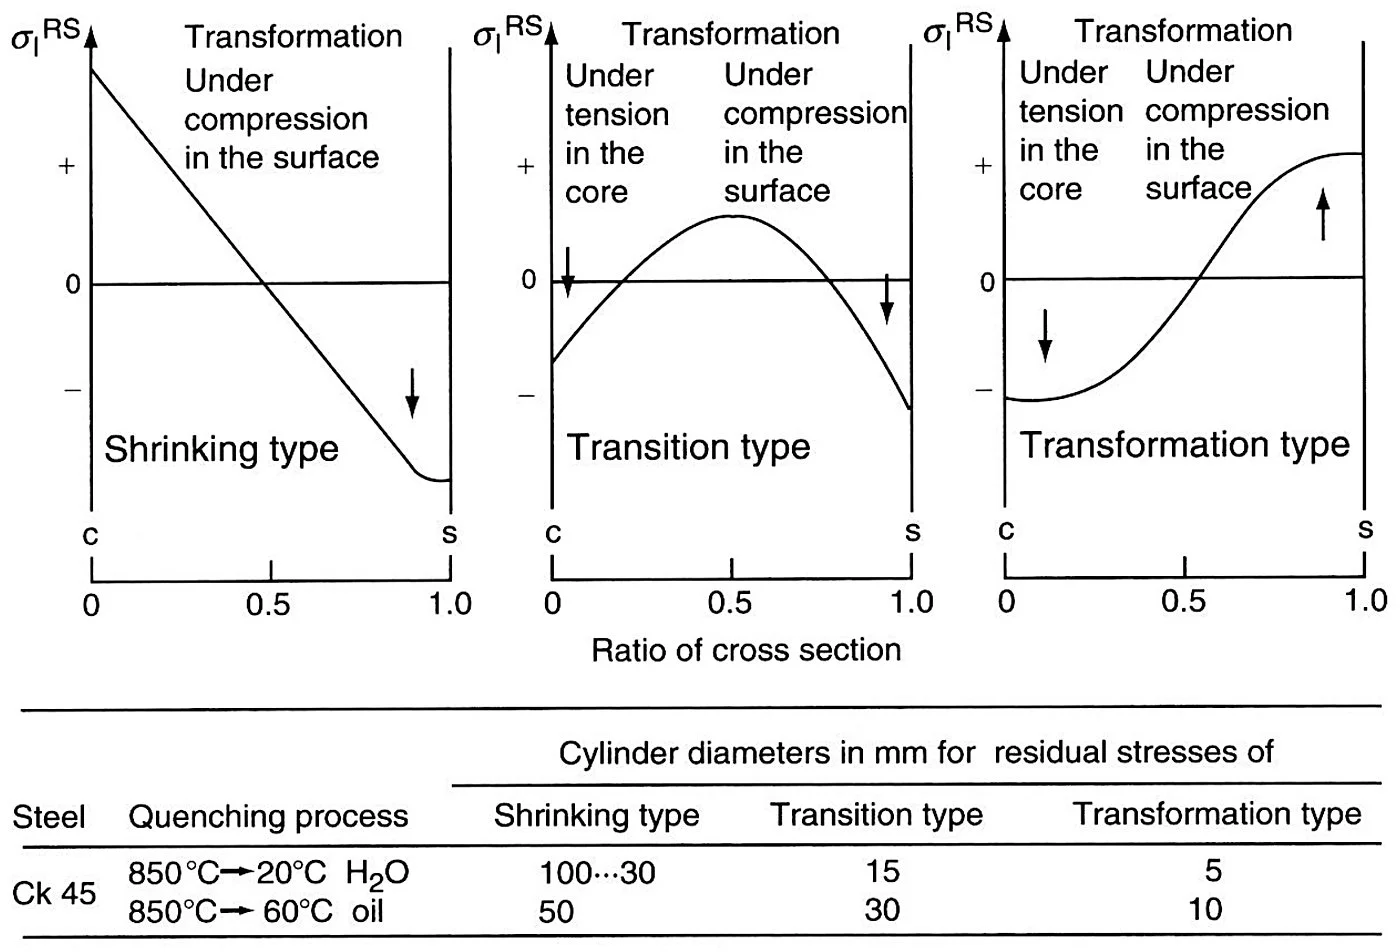
Durante el temple, la superficie se enfría y contrae primero mientras el núcleo permanece caliente, creando un gradiente de temperatura que introduce tensión mecánica en toda la sección. Al mismo tiempo, la transformación de austenita a martensita produce una expansión volumétrica. Debido a que la superficie se transforma primero, se expande mientras el núcleo permanece dúctil y puede acomodar la deformación.
A medida que continúa el enfriamiento, el núcleo alcanza la temperatura de transformación y comienza a expandirse. En esta etapa, la superficie ya se ha transformado en martensita rígida y ya no puede deformarse plásticamente. El núcleo en expansión impone tensión de tracción sobre la superficie. Cuando esta tensión supera la resistencia local del material, las grietas se inician en la superficie y se propagan hacia el interior.
Cómo avanza luego la grieta depende de la severidad del temple, y el patrón cambia sistemáticamente con ella.
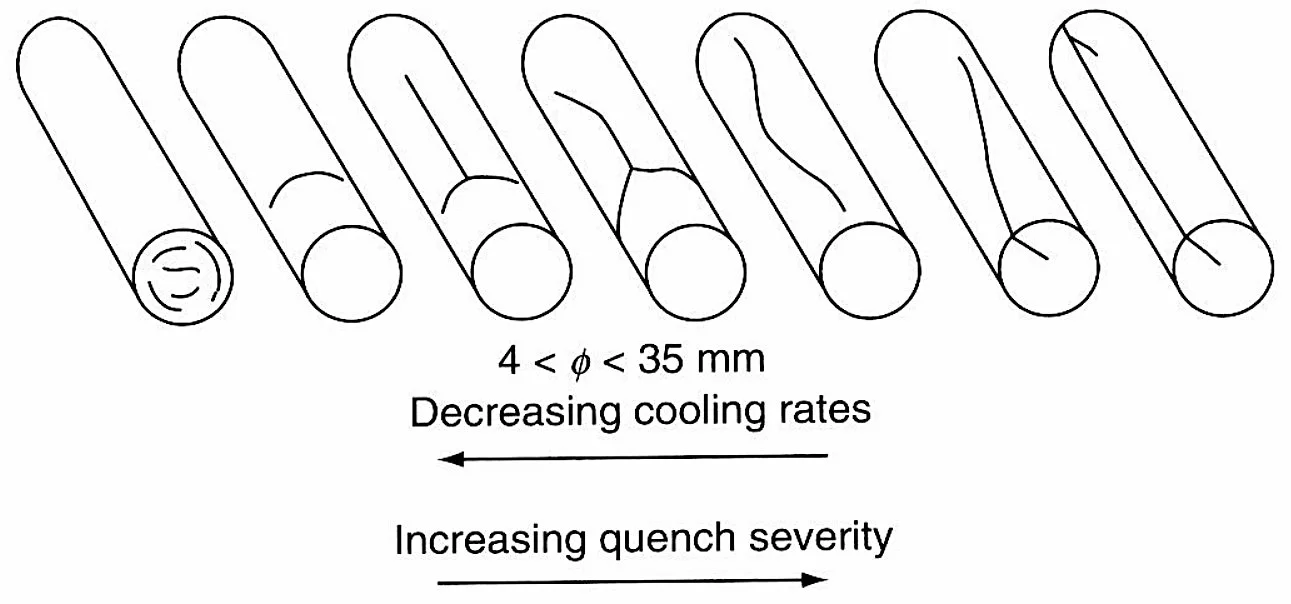
→ Aprenda cómo funciona el temple en el tratamiento térmico del acero para herramientas
Qué efecto prevalece depende de la sección y del grado, y hay tres resultados estándar. Los paneles siguientes son los tres patrones de tensión residual que puede presentar un cilindro endurecido.
Factores que influyen en el riesgo de agrietamiento
El riesgo de agrietamiento depende de cómo se genera y concentra la tensión durante el temple.
La composición del material afecta directamente el comportamiento de transformación. Un mayor contenido de carbono aumenta la expansión volumétrica y reduce las temperaturas de transformación, disminuyendo la relajación de tensiones y aumentando la susceptibilidad al agrietamiento.
La geometría controla la extracción de calor y la distribución de tensiones. Las esquinas agudas, las ranuras de chavetero y las grandes diferencias de espesor de sección crean un enfriamiento no uniforme, que concentra las tensiones en ubicaciones específicas.
La condición superficial define dónde se inician las grietas. Esa superficie es un eslabón en una cadena de causas más larga, y la cadena completa, desde el diseño hasta el servicio, se cubre en la página de análisis de fallas de herramientas y matrices. Las marcas de mecanizado, los defectos de estampado y las discontinuidades metalúrgicas actúan como concentradores de tensiones. descarburación superficial altera aún más el momento de la transformación entre la superficie y el núcleo, aumentando la disparidad durante el enfriamiento.
La práctica de austenización afecta la resistencia estructural. Una temperatura excesiva engrosa el grano, reduciendo la resistencia a la fractura intergranular durante el temple.
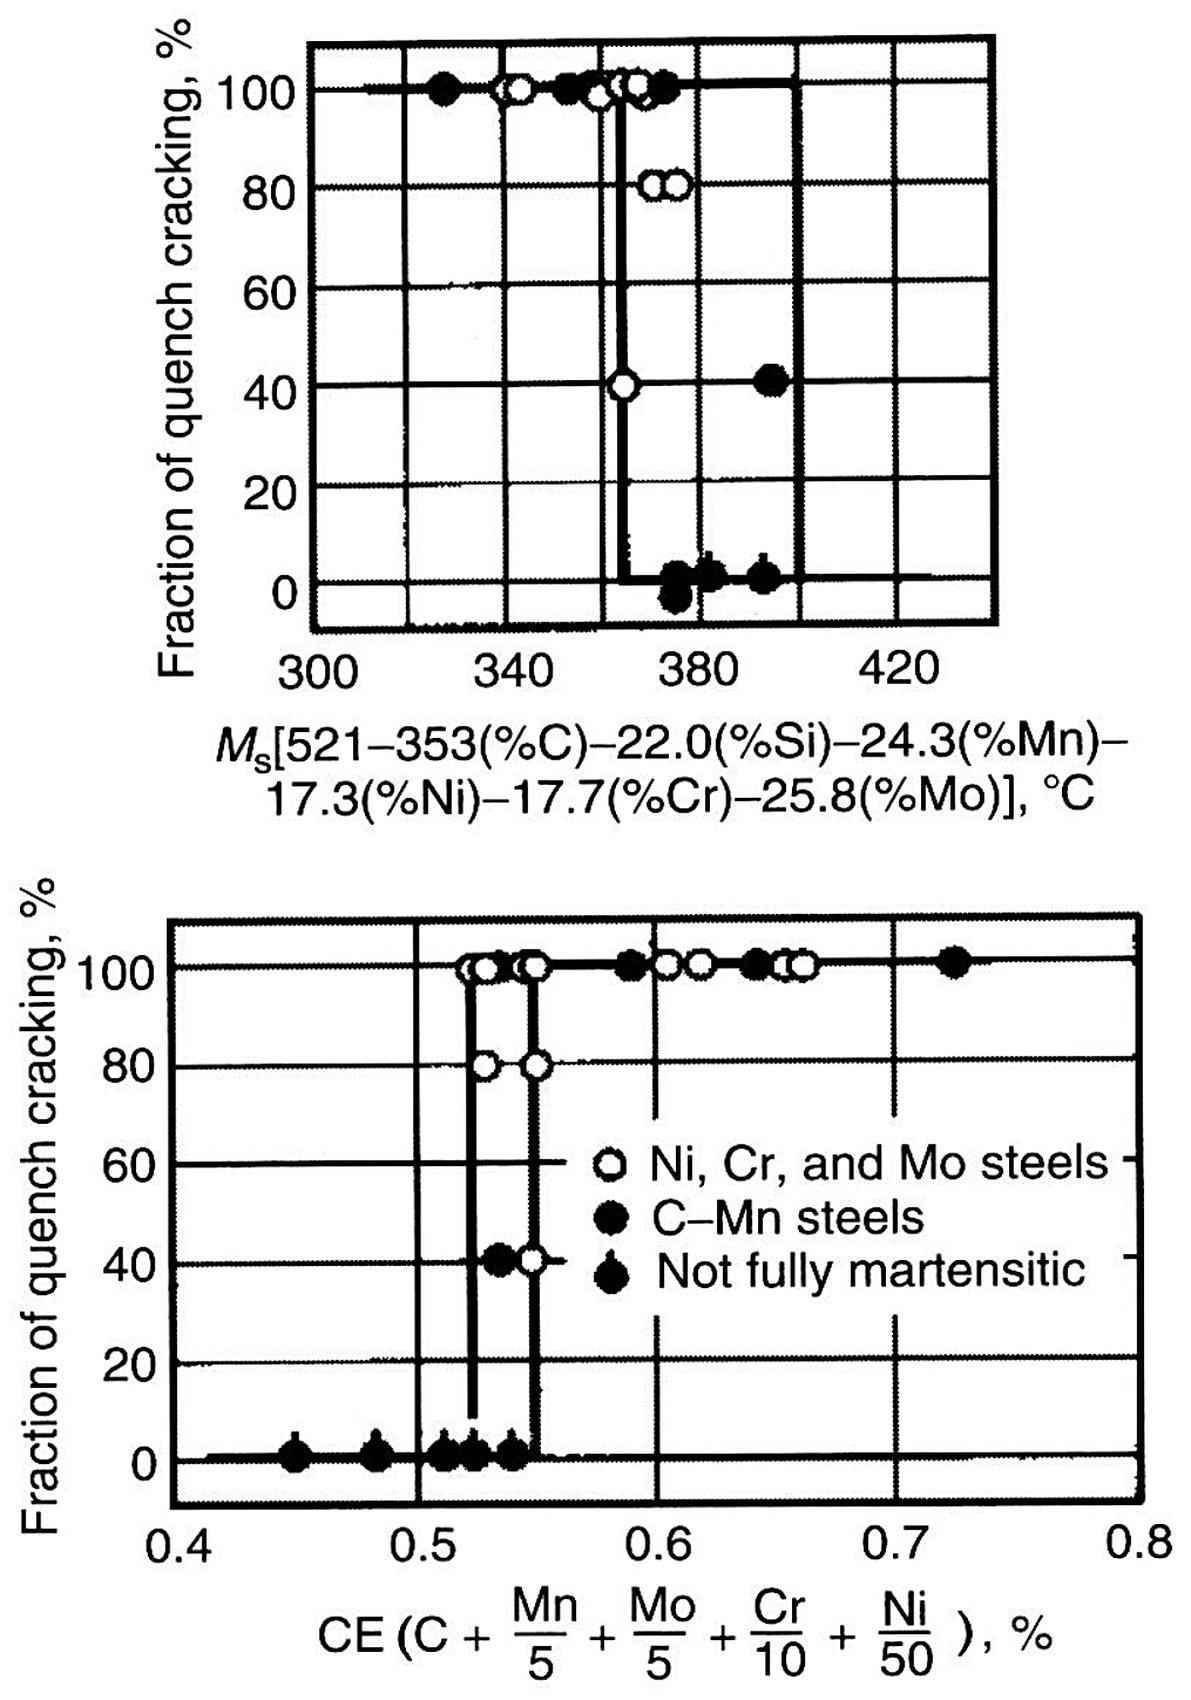
Los dos números de material que más influyen en el riesgo son la temperatura de inicio de la martensita y el carbono equivalente, y la relación no es lineal.
Identificación en la práctica
Las grietas de temple se identifican por su origen, morfología y características metalúrgicas.
Las grietas típicamente se inician en la superficie y siguen los límites de grano de austenita previos, lo que resulta en una trayectoria de fractura intergranular. Si el revenido ocurre después del agrietamiento, la oxidación dentro de la grieta produce colores de revenido o cascarilla, lo que indica que la grieta se formó antes del revenido. En contraste, las grietas formadas después del tratamiento térmico no muestran oxidación interna.
La microestructura circundante no muestra descarburización porque el agrietamiento ocurre después de la etapa de alta temperatura.
Prevención y mitigación
La prevención se centra en reducir la concentración de tensiones y sincronizar la transformación en toda la sección.
Diseñar la geometría para evitar transiciones bruscas y grandes diferencias de espesor que favorezcan un enfriamiento uniforme. La preparación superficial debe eliminar los defectos de mecanizado y prevenir la descarburización durante el calentamiento.
Seleccionar métodos de temple para controlar la velocidad de enfriamiento y reducir los gradientes de temperatura. Procesos como el martemple igualan la temperatura antes de la transformación, reduciendo significativamente la tensión interna.
Realizar el revenido inmediatamente después del temple, mientras el componente aún está caliente, para aliviar las tensiones residuales y prevenir el agrietamiento diferido.
Selección de material y templabilidad
La selección de material controla el nivel de tensión desarrollado durante el temple.
Los aceros de baja templabilidad requieren enfriamiento rápido para alcanzar la dureza completa, lo que produce gradientes térmicos pronunciados y alta tensión interna. Estos aceros son adecuados solo para geometrías simples.
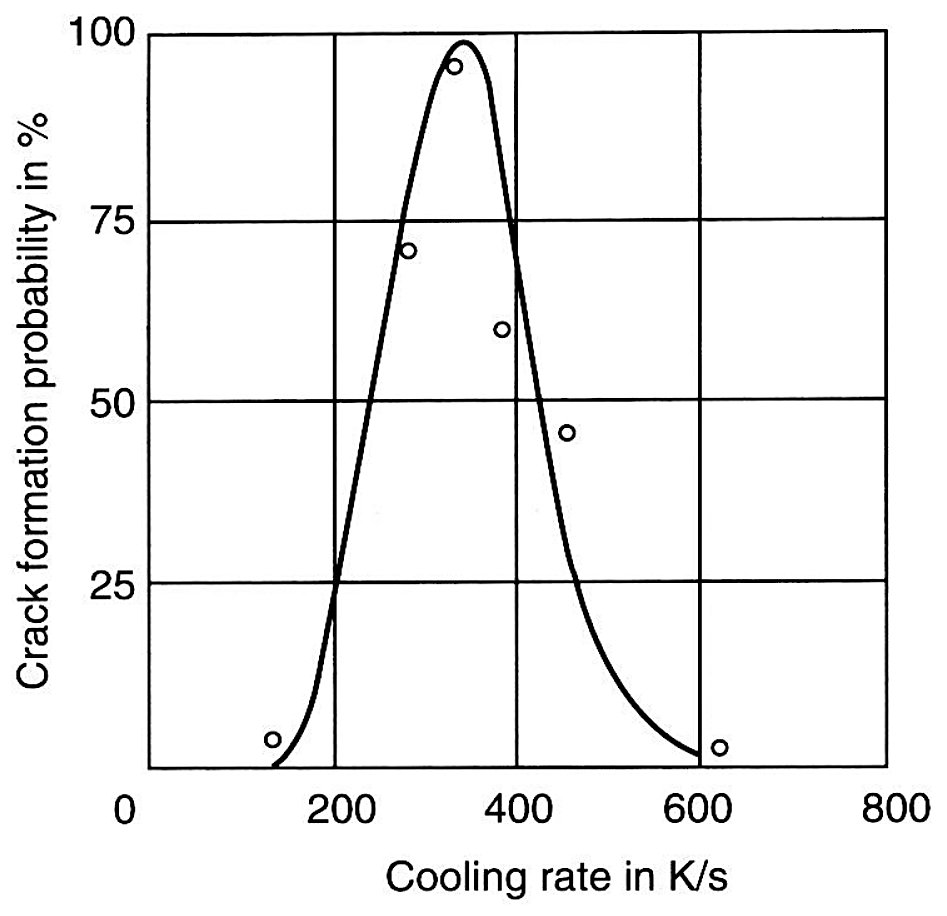
La velocidad de enfriamiento en sí tiene una banda peligrosa, y es medible.
Los aceros para herramientas de alta templabilidad se transforman a velocidades de enfriamiento más lentas, lo que permite el temple al aire o suave. Esto reduce los gradientes de temperatura y la tensión interna, haciéndolos más adecuados para formas complejas y secciones grandes. La sección que cada grado endurecerá a través de un temple dado se muestra en la tabla de templabilidad del acero para herramientas.