
Aobo Steel · Fornecedor de Aço Ferramenta · Huangshi, China
Aço para molde H13 para insertos e matrizes de moldes de injeção
AISI H13 / DIN 1.2344 / X40CrMoV5-1 — equivalente ao JIS SKD61 · recozido para usinagem
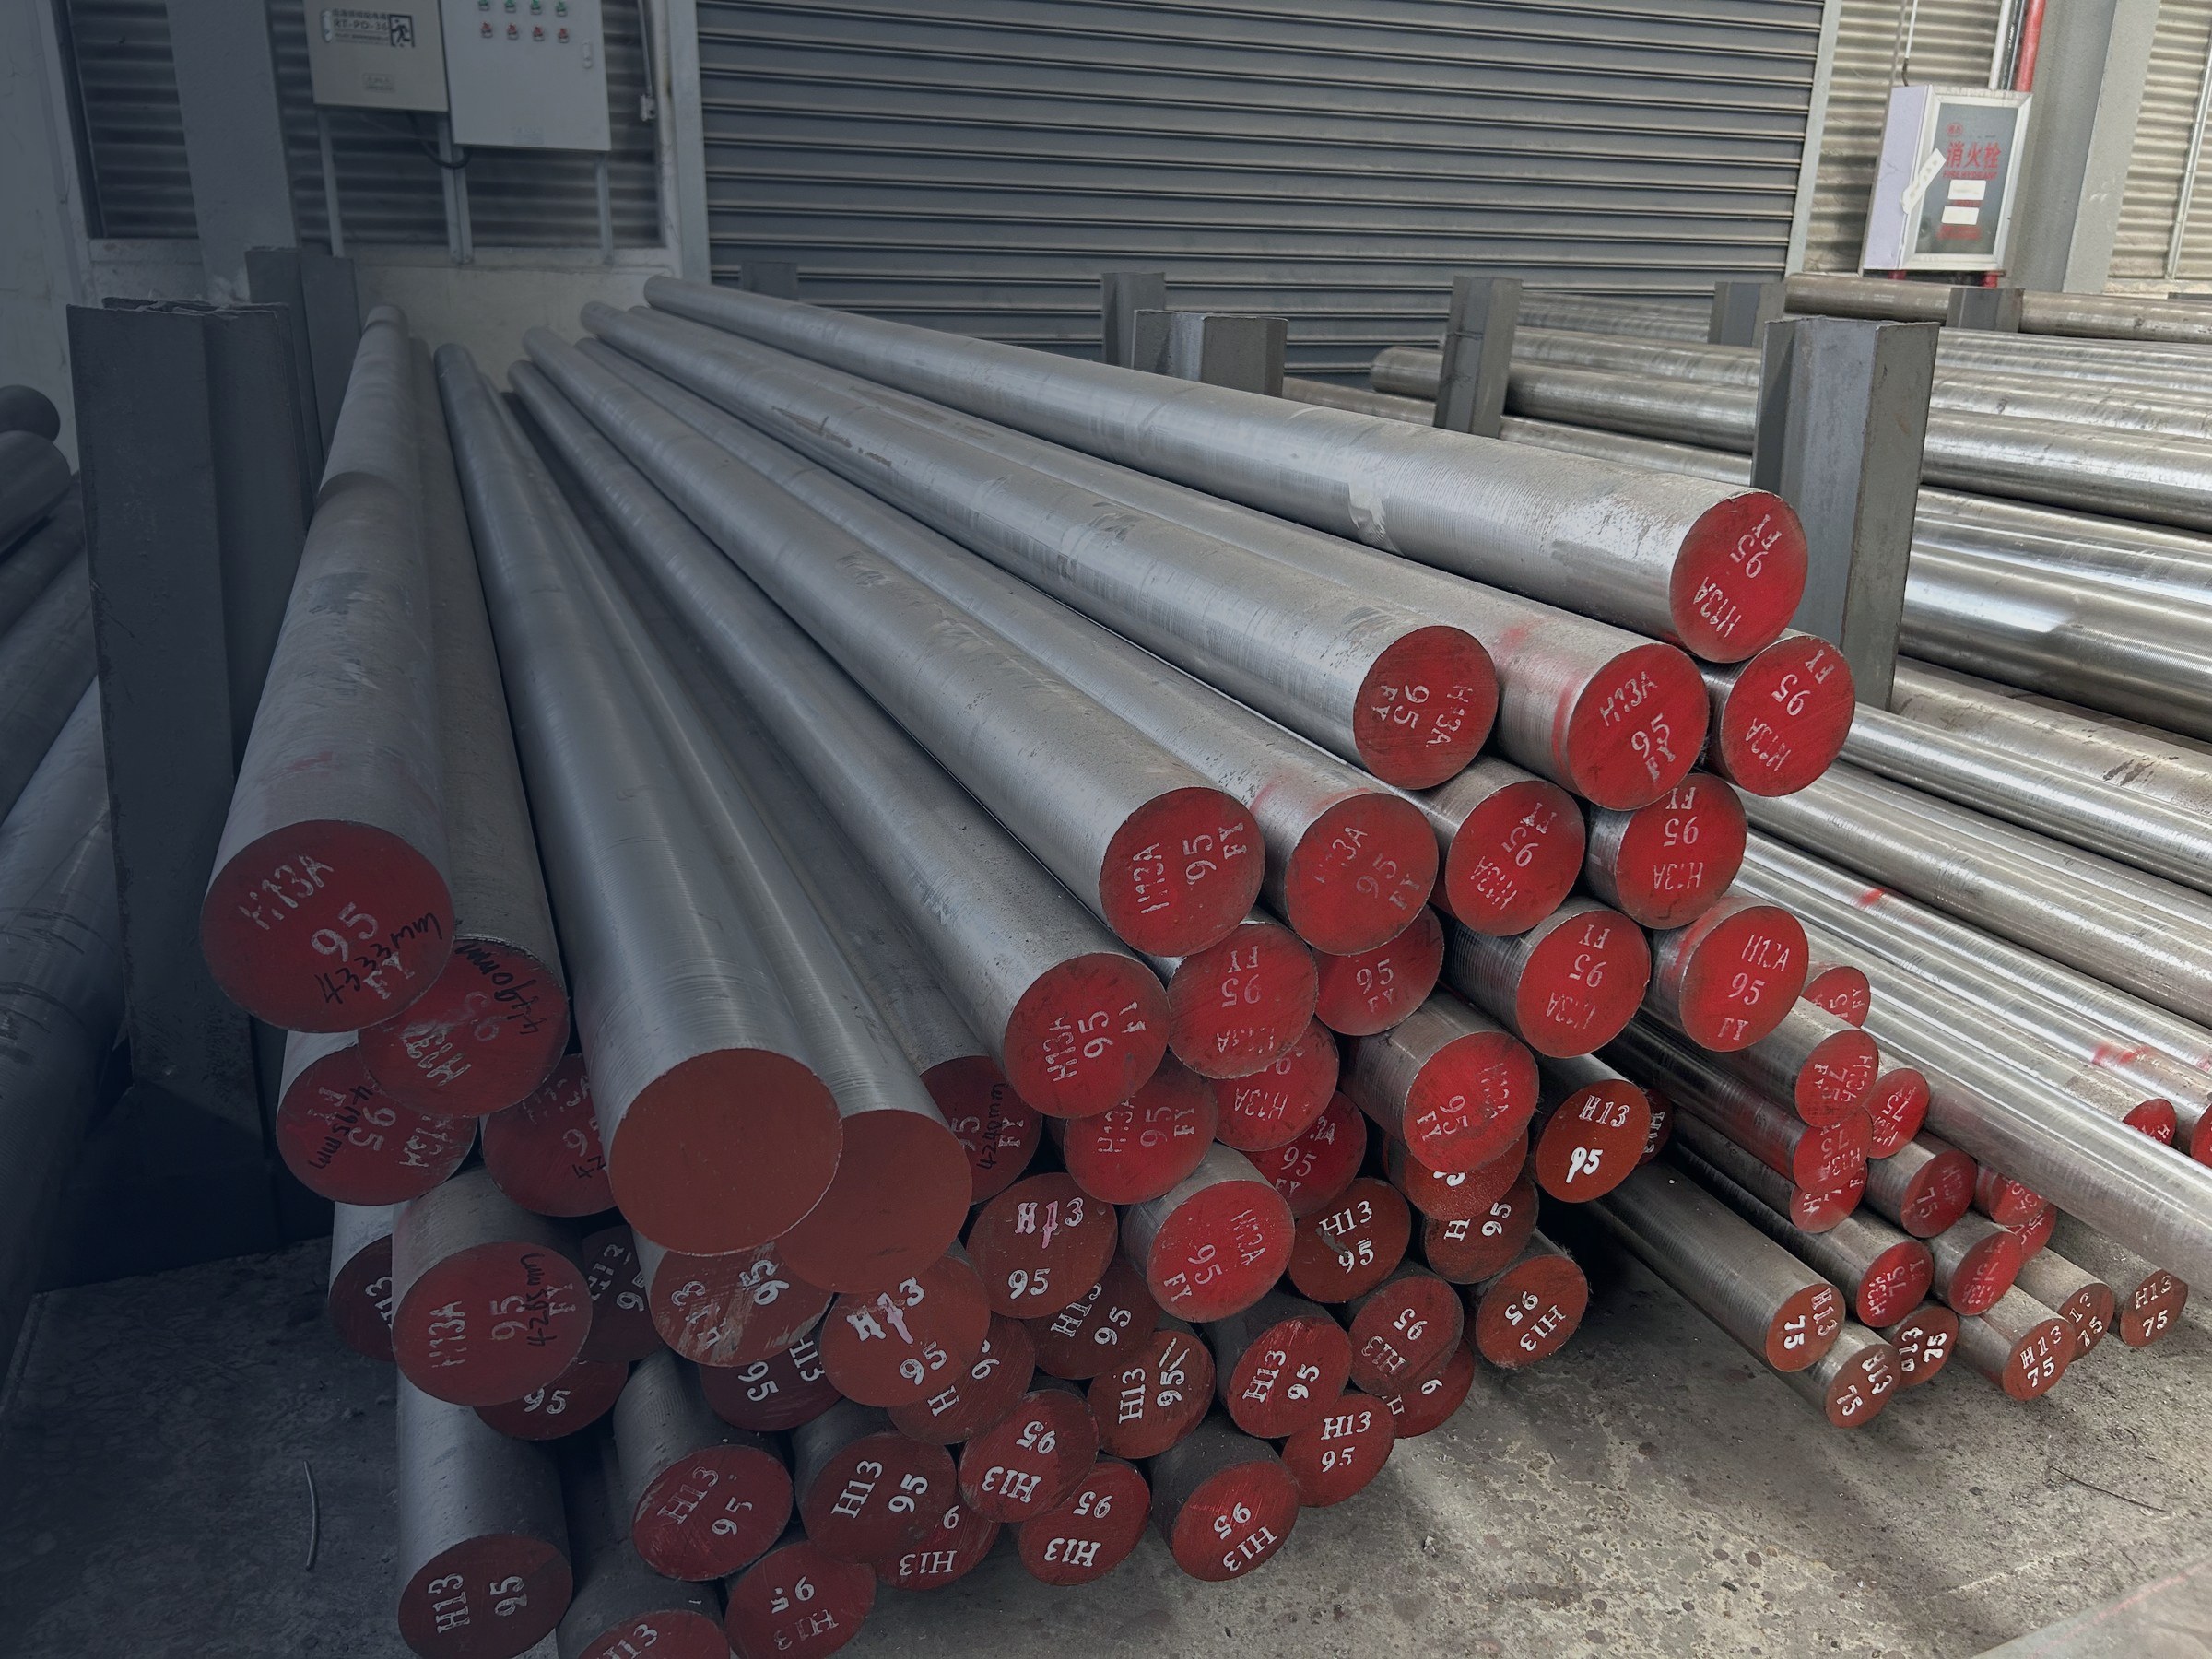
Aço para moldes H13 para insertos de cavidade e macho, slides e pequenos componentes de molde. Fornecido recozido e cortado sob medida, com o número de corrida em cada lote. O inserto é usinado no estado recozido e temperado e revenido pela ferramentaria em seguida, pois a dureza de trabalho que um molde plástico exige é definida por essa segunda etapa.
Também fornecido: aços para moldes de plástico, Aço ferramenta P20 para blocos de cavidade pré-endurecidos, e aço inoxidável 420 onde a resina é corrosiva.
Solicitar preço e prazo
Informe os tamanhos dos insertos, a quantidade e o porto de destino. Confirmamos preço, tamanhos e prazo de entrega em um dia útil.
O aço para molde H13 é a designação AISI de um aço ferramenta para trabalho a quente ao cromo também vendido como DIN 1.2344, EN X40CrMoV5-1 e JIS SKD61. É fornecido recozido de laminação, com 229 HBW no máximo na condição de entrega ISO 4957, e cada cavidade, macho e inserto é usinado nesse estado [ISO 4957, Tabela 6]. A peça acabada é então temperada e revenida, e essa segunda etapa é o que coloca a superfície de trabalho em 45 a 50 HRC, a faixa que as fontes indicam para moldes de injeção de plástico [Tool Steels, Roberts and Krauss, p. 233]. Um aço para molde pré-endurecido já chega na sua dureza de trabalho e nunca passa por essa etapa [Tool Steels, Properties and Performance, Mesquita, p. 212].
Onde o H13 se Aplica em um Molde
Um molde não é um bloco único de um só aço. A base do molde e a cavidade geral normalmente vêm de um grau pré-endurecido que é usinado e colocado em operação como entregue. O H13 ocupa as posições em que a superfície precisa resistir ao calor, a cargas abrasivas ou a longas séries de peças, e em que uma dureza de trabalho acima de 40 HRC está indicada no desenho. As faixas abaixo são as que as fontes indicam para este grau por posição. São pontos de partida para um desenho, não um ciclo de revenimento para o forno.
| Posição no molde | O que o H13 faz ali | Dureza |
|---|---|---|
| Cavidades e machos de moldes de injeção de plástico | Apresenta a dureza de trabalho que os dados da fonte indicam para moldes de plástico | 45 to 50 HRC |
| Matrizes de fundição sob pressão de alumínio | Enfrenta o alumínio fundido onde a fissuração térmica é a falha usual | 44 to 48 HRC |
| Matrizes de fundição sob pressão de metal branco | Trabalha com dureza maior porque a temperatura de fundição é mais baixa | 47 to 49 HRC |
| Matrizes de fundição sob pressão de latão, séries médias | Suporta a carga térmica mais pesada com dureza mais baixa | 38 to 43 HRC |
| Ferramental de moldes e matrizes que precisa resistir a choque | Mantém tenacidade onde o impacto é o modo de falha | 40 to 44 HRC |
Dureza de Trabalho para Moldes
Após a têmpera, o aço é mais duro do que qualquer molde o utiliza. Um tratamento de austenitização a 1010 °C com resfriamento ao ar ou em óleo resulta em 48 a 56 HRC, e uma tabela registra 53 HRC para o mesmo ciclo [Heat Treaters Guide, pp. 604 e 613]. O revenimento o leva ao valor de trabalho. Um duplo revenimento a 595 °C deixa 47 a 48 HRC. Um triplo revenimento a 540 °C ainda mantém 53 HRC. Dois revenimentos entre 560 e 580 °C resultam em 47 a 49 HRC, e uma faixa de 595 a 675 °C leva a dureza de 52 até 39 HRC [Heat Treaters Guide, p. 604; 模具热处理常见缺陷与对策, Tabela 2]. Escolha o revenimento pelo modo de falha da ferramenta e pela seção. O resfriamento ao ar de um redondo de 150 mm deixa uma dureza revenida mais baixa no meio do raio do que um corpo de prova de 12,5 mm, e um redondo de 300 mm é mais baixo ainda [Tool Steels, p. 235; Heat Treatment Selection and Application, p. 67].
Aço para molde H13 em comparação com um aço para molde pré-endurecido
Um aço para molde pré-endurecido como P20 mod, 1.2738 ou 1.2311 é entregue com cerca de 300 HBW, o que corresponde a 40 HRC ou menos, e a cavidade é usinada e utilizada nessa dureza [Tool Steels, Properties and Performance, p. 212]. O H13 é entregue recozido e segue o caminho oposto. O bloco é desbastado primeiro, tratado termicamente a vácuo e revenido, e os cortes de acabamento vêm após o tratamento [Tool Steels, Properties and Performance, p. 213]. Esse caminho custa duas coisas. O próprio aço custa mais, e o tratamento a vácuo após o desbaste acrescenta uma etapa e um prazo à construção do molde. Em troca, obtém-se uma superfície de trabalho acima de 40 HRC, maior polibilidade e capacidade de gravação nos blocos refinados ESR usados para lentes automotivas, e melhor resistência à corrosão do que o P20 mod [Tool Steels, Properties and Performance, pp. 212 a 213, Fig. 6.13].
O que o aço para molde H13 não cobre
Três limites decorrem dos dados das fontes. A resistência ao desgaste é média, portanto uma posição em que a abrasão é o único modo de falha pertence a um grau para trabalho a frio [Tool and Die Making Troubleshooter, Apêndice A, p. 220]. O aço amolece rapidamente acima de 540 °C, o que o exclui de ferramentas que operam mais quente do que isso e aponta para um grau para trabalho a quente com maior teor de liga [Heat Treaters Guide, p. 602]. O tamanho da seção também joga contra. Um redondo resfriado ao ar de 150 mm e um de 300 mm terminam ambos abaixo de um corpo de prova de 12,5 mm do mesmo aço, e um bloco grande pode não atingir a dureza plena [Tool Steels, p. 235; Heat Treatment Selection and Application, p. 67]. Um molde de uso geral muito grande paga pela etapa de tratamento sem precisar dela.
Pedido de aço para molde H13 para trabalho de insertos
Fornecemos H13 em barra redonda, barra chata, chapa e bloco forjado, cortado no tamanho do inserto conforme o pedido. A condição de entrega é recozida, com 229 HBW no máximo segundo a ISO 4957, de modo que o bloco é usinado antes de ser endurecido [ISO 4957, Tabela 6]. Envie o tamanho do inserto acabado, e não o tamanho a partir do qual você usina, pois a seção determina quanto a laminação precisa remover e quanto tempo leva a entrega. Cada lote acompanha certificado de inspeção de laminação conforme EN 10204 3.1 com o número da corrida, e o ensaio ultrassônico segue a classe indicada no desenho. O página de fornecimento de aço ferramenta H13 traz as formas, tolerâncias e embalagem.
Os dados por trás do H13 no trabalho de moldes
O composição, a valores mecânicos e físicos, a ciclo completo de tratamento térmico e o procedimento de nitretação têm cada um sua própria página. Esta página permanece no lado do molde, sobre qual posição recebe o grau e em qual dureza ele trabalha.
Fontes: Tool Steels (Roberts and Krauss), pp. 233 a 239. Tool Steels, Properties and Performance (Mesquita), pp. 212 a 213. Heat Treaters Guide, Tool Steels, pp. 602 a 613. Heat Treatment Selection and Application. Tool and Die Making Troubleshooter (Leed), Apêndice A, pp. 220 a 223. ISO 4957:2018, Tabela 6. 模具热处理常见缺陷与对策, Tabelas 1 e 2.
Perguntas frequentes
As fontes indicam 45 a 50 HRC para moldes de injeção de plástico, com uma tabela listando 47 a 49 HRC. Ambos ficam bem abaixo dos 48 a 56 HRC que o aço atinge após a têmpera, portanto o revenimento é o que define o valor de trabalho. [Tool Steels, p. 233; Heat Treaters Guide, p. 604]
Não. É fornecido recozido de laminação com 229 HBW no máximo segundo a ISO 4957, com outras tabelas indicando 220 a 241 HB no máximo. O inserto é usinado nessa condição, depois endurecido a partir de cerca de 1010 °C e revenido até a dureza de trabalho. [ISO 4957, Tabela 6; Tool and Die Making Troubleshooter, Apêndice A, pp. 221 e 223]
O resfriamento ao ar de um redondo de 150 mm deixa uma dureza revenida mais baixa no meio do raio do que um corpo de prova de 12,5 mm, e um redondo de 300 mm é mais baixo ainda. Um bloco grande pode não atingir a dureza plena quando resfriado ao ar. [Tool Steels, p. 235; Heat Treatment Selection and Application, p. 67]
Sim. A nitretação gasosa por 15 horas a 510 °C produz uma profundidade de camada de 0,152 mm, e as fontes observam que o pré-aquecimento mais a nitretação ou um revestimento CVD melhora a resistência à fissuração térmica. [Heat Treaters Guide, p. 604; Tool Steels, p. 239]