Têmpera Superficial Comparada: Cementação, Nitretação, Carbonitretação e Difusão em Caixa
Todo processo de têmpera superficial cria uma superfície dura sobre um núcleo mais macio, e as diferenças entre eles são o que decide se uma ferramenta pode ser usada como sai do forno. Uma família austenitiza a superfície e precisa ser temperada, que é onde a distorção entra. A outra opera abaixo da temperatura de austenitização e não precisa de têmpera alguma. Esta página coloca os processos lado a lado com suas temperaturas, profundidades de camada, durezas de camada e os metais base em que cada um opera, e lista os graus de aço ferramenta que a fonte aprova para nitretação e para os revestimentos de difusão em caixa.
Cementação, nitretação, carbonitretação e nitrocarburação lado a lado
A tabela abaixo é a comparação principal. Leia primeiro a coluna de temperatura de processo, porque ela divide o campo em dois: tudo acima da temperatura de austenitização precisa ser temperado, e tudo abaixo dela não precisa. Em seguida, leia a coluna de profundidade de camada, porque ela decide qual processo pode ser usado em uma ferramenta acabada e qual precisa ser previsto no sobremetal de usinagem.
| Processo | Nome da camada | Temperatura do processo | Profundidade típica da camada | Dureza da camada, HRC | Metais base típicos | Características do processo |
|---|---|---|---|---|---|---|
| Cementação | ||||||
| Caixa | Carbono difundido | 815-1090 °C (1500-2000 °F) | 125 µm a 1,5 mm (5-60 mils) | 50-63(a) | Aços de baixo carbono, aços ligados de baixo carbono | Baixo custo de equipamento, difícil controlar a profundidade da camada com precisão |
| Gás | Carbono difundido | 815-980 °C (1500-1800 °F) | 75 µm a 1,5 mm (3-60 mils) | 50-63(a) | Aços de baixo carbono, aços ligados de baixo carbono | Bom controle da profundidade da camada, adequado para operação contínua, requer bons controles de gás, pode ser perigoso |
| Líquido | Carbono difundido e possivelmente nitrogênio | 815-980 °C (1500-1800 °F) | 50 µm a 1,5 mm (2-60 mils) | 50-65(a) | Aços de baixo carbono, aços ligados de baixo carbono | Mais rápido que caixa e gás, problema de descarte de sal, banhos de sal precisam de manutenção frequente |
| Vácuo | Carbono difundido | 815-1090 °C (1500-2000 °F) | 75 µm a 1,5 mm (3-60 mils) | 50-63(a) | Aços de baixo carbono, aços ligados de baixo carbono | Excelente controle de processo, peças brilhantes, mais rápido que cementação a gás, alto custo de equipamento |
| Nitretação | ||||||
| Gás | Nitrogênio difundido, compostos de nitrogênio | 480-590 °C (900-1100 °F) | 125 µm a 0,75 mm (5-30 mils) | 50-70 | Aços ligados, aços para nitretação, aços inoxidáveis | Camadas mais duras de aços para nitretação, sem necessidade de têmpera, baixa distorção, lento, geralmente um processo em lote |
| Sal | Nitrogênio difundido, compostos de nitrogênio | 510-565 °C (950-1050 °F) | 2,5 µm a 0,75 mm (0,1-30 mils) | 50-70 | A maioria dos metais ferrosos, incluindo ferro fundido | Geralmente usado para camadas duras finas abaixo de 25 µm (1 mil), sem camada branca, a maioria são processos proprietários |
| Íon | Nitrogênio difundido, compostos de nitrogênio | 340-565 °C (650-1050 °F) | 75 µm a 0,75 mm (3-30 mils) | 50-70 | Aços ligados, aços para nitretação, aços inoxidáveis | Mais rápido que nitretação a gás, sem camada branca, alto custo de equipamento, controle rigoroso da camada |
| Carbonitretação | ||||||
| Gás | Carbono e nitrogênio difundidos | 760-870 °C (1400-1600 °F) | 75 µm a 0,75 mm (3-30 mils) | 50-65(a) | Aços de baixo carbono, aços ligados de baixo carbono, aços inoxidáveis | Temperatura mais baixa que a cementação, portanto menor distorção, camada ligeiramente mais dura que a cementação, controle de gás crítico |
| Líquido (cianetação) | Carbono e nitrogênio difundidos | 760-870 °C (1400-1600 °F) | 2,5 a 125 µm (0,1-5 mils) | 50-65(a) | Aços de baixo carbono | Bom para camadas finas em peças não críticas, processo em lote, problemas de descarte de sal |
| Nitrocarburação ferrítica | Carbono e nitrogênio difundidos | 480-590 °C (900-1090 °F) | 2,5 a 25 µm (0,1-1 mil) | 40-60(a) | Aços de baixo carbono | Processo de baixa distorção para uma camada fina em aço de baixo carbono, a maioria dos processos é proprietária |
Características típicas dos tratamentos de cementação, nitretação, carbonitretação e nitrocarburação, reproduzidas da tabela de origem. (a) Requer têmpera a partir da temperatura de austenitização. As linhas sem esse marcador, que são todas as linhas de nitretação e nitrocarburação, não necessitam de têmpera e são os processos de baixa distorção.
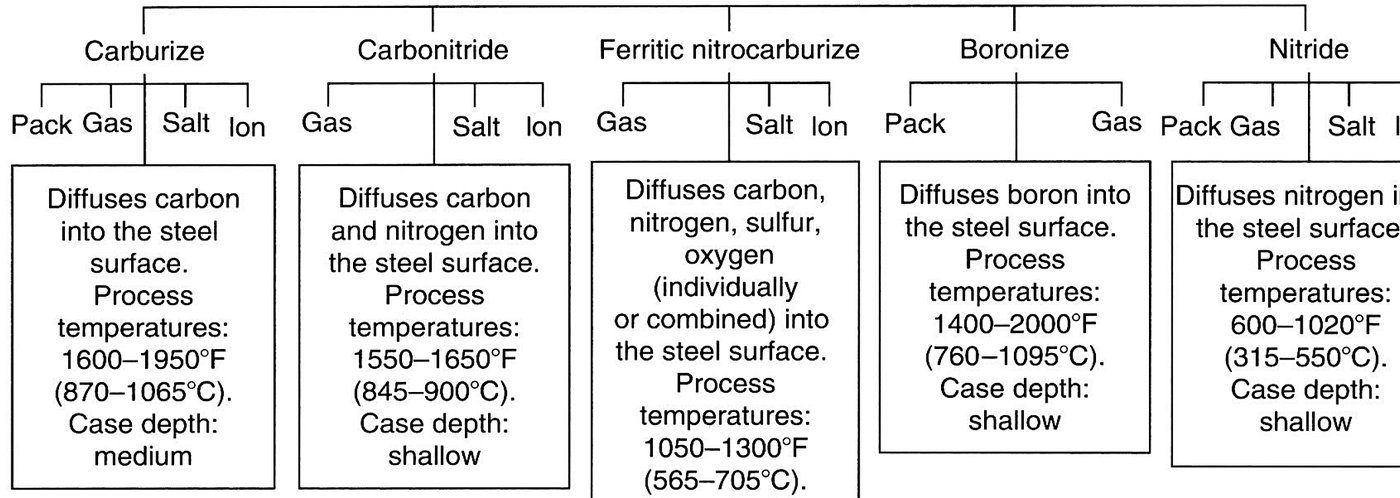
Os mesmos cinco tratamentos são apresentados abaixo como uma árvore de processos, desde o meio que cada um utiliza até a profundidade de camada que atinge.
A têmpera é o que separa as famílias
A cementação e a carbonitretação endurecem por difusão de carbono, ou carbono e nitrogênio, na superfície a 760 a 1090 °C e depois têmpera. A cementação eleva o carbono superficial de um aço de baixo carbono de uma base de cerca de 0,2 % em peso para uma camada de 0,8 a 1,0 % em peso de C, e a camada torna-se martensita de alto carbono sobre um núcleo tenaz de baixo carbono. A carbonitretação adiciona nitrogênio à mesma ideia a uma temperatura mais baixa, 760 a 870 °C, que é a razão pela qual a fonte lhe atribui menor distorção que a cementação e uma camada ligeiramente mais dura.
A nitretação segue um caminho diferente. O nitrogênio é introduzido entre 500 e 550 °C, que está abaixo do Ac1 para aços ferríticos, portanto o aço nunca é austenitizado, nada precisa ser temperado, e o controle de distorção e dimensional é correspondentemente melhor. O preço é o tempo: a fonte chama o processo de lento e geralmente uma operação em lote. A nitretação é aplicada a aço que já foi temperado e revenido, e eleva a resistência ao desgaste, a resistência à fadiga e, exceto em aço inoxidável, a resistência à corrosão.
A estrutura da camada explica quais graus respondem melhor. A nitretação produz uma zona de difusão, que é a estrutura original do núcleo com precipitados de nitreto e nitrogênio em solução sólida, e opcionalmente uma zona de compostos dos intermetálicos γ′-Fe4N e ε-Fe2-3N por cima. Aços contendo alumínio, cromo, vanádio, tungstênio ou molibdênio formam nitretos que são estáveis na temperatura de nitretação, que é por que os aços de nitretação fornecem as camadas mais duras e por que a maioria dos aços-ferramenta responde bem.
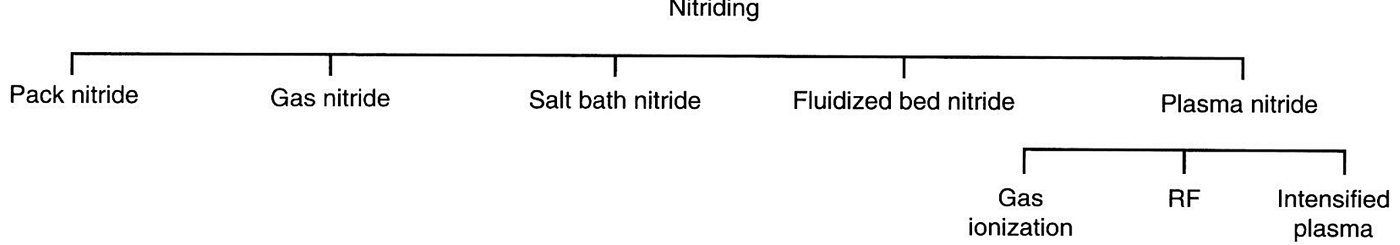
A própria nitretação apresenta cinco variantes de chão de fábrica, e a escolha entre elas diz respeito a equipamento e controle, e não à camada que se forma.
Quais aços-ferramenta são nitretados
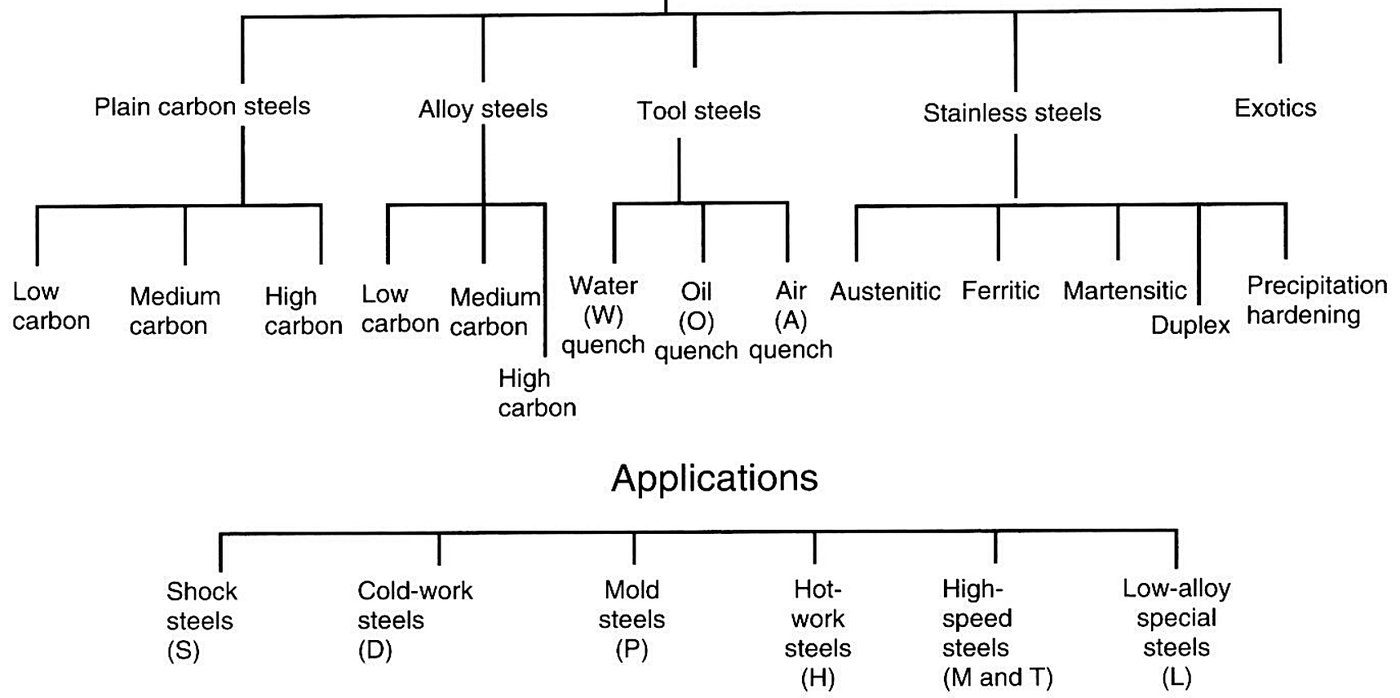
A fonte lista os graus que são nitretados para aplicações específicas. As entradas de aços-ferramenta são os aços para matrizes de trabalho a quente com 5% de cromo H11, H12 e H13, os aços-ferramenta de têmpera ao ar A2, A6, D2, D3 e S7, e os aços-ferramenta de alta velocidade M2 e M4. Todos eles são primeiro temperados e revenidos, e o ciclo de nitretação segue a temperatura de revenimento e não o contrário.
| Família de graus | Graus que a fonte lista |
|---|---|
| Aços de baixa liga contendo alumínio | Graus Nitralloy |
| Aços de baixa liga ao cromo de médio carbono | Séries 4100, 4300, 5100, 6100, 8600, 8700 e 9800 |
| Aços de baixa liga ao cromo de baixo carbono | Séries 3300, 8600 e 9300 |
| Aços para matrizes de trabalho a quente com 5% de Cr | H11, H12 e H13 |
| Aços-ferramenta de têmpera ao ar | A2, A6, D2, D3 e S7 |
| Aços-ferramenta de alta velocidade | M2 e M4 |
| Aços inoxidáveis Nitronic | 30, 40, 50 e 60 |
| Aços inoxidáveis ferríticos e martensíticos | Séries 400 e 500 |
Os aços nomeados na fonte como nitretáveis para aplicações específicas. Todos os aços temperáveis devem ser temperados e revenidos antes da nitretação, e o processo é realizado abaixo da temperatura na qual o tratamento térmico anterior definiu as propriedades do núcleo.
Os aços que são nitretados para aplicações específicas estão listados abaixo, e as famílias de aços-ferramenta constam da lista.
A profundidade efetiva da camada é medida a 50 HRC
Uma definição resolve a maioria das discussões sobre profundidade de camada. A espécie difundida não para abruptamente, portanto a fonte define a profundidade efetiva da camada como a profundidade na qual a dureza cai abaixo de 50 HRC. Quando um cliente pede uma camada de 0,5 mm, esse é o número que está sendo cotado, e é o número a pedir quando a camada é inspecionada.
Os métodos de cementação diferem em quão bem mantêm esse número. A cementação gasosa é como a grande maioria das peças cementadas é feita, usando gás natural, propano ou butano, com o potencial de carbono mantido constante pela medição do teor de CO e CO2 da atmosfera. A cementação em caixa e em banho de sal ainda é feita ocasionalmente, mas tem pouca importância comercial. A cementação a vácuo proporciona excelente uniformidade, peças brilhantes e ciclos mais curtos, com alto custo de equipamento como contrapartida. A cementação por plasma ocorre em vácuo sem oxigênio e, na mesma temperatura, produz uma camada cementada maior que a cementação gasosa atmosférica ou a vácuo.
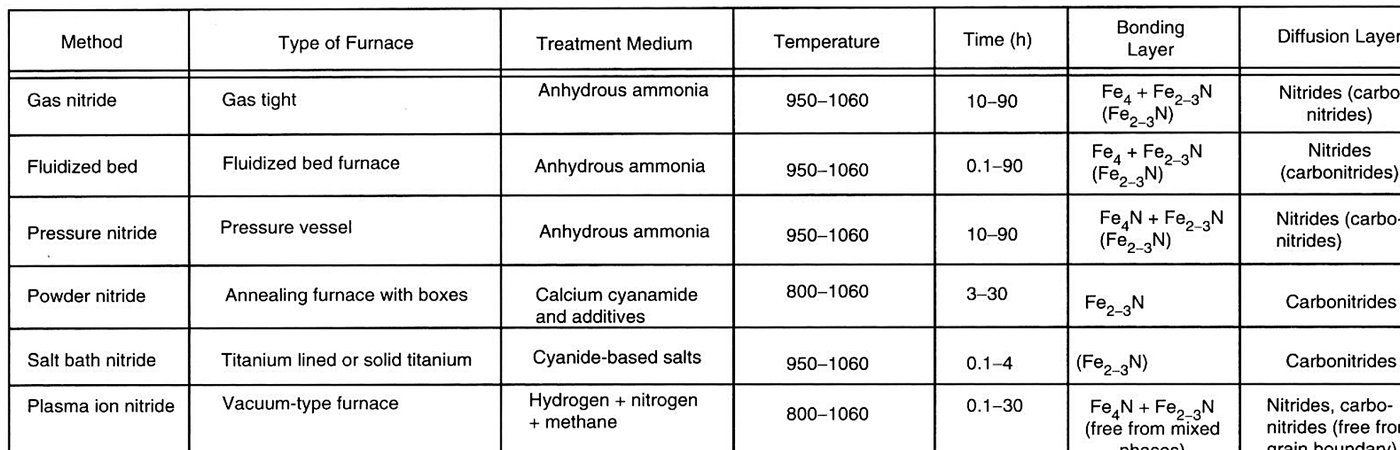
Para os próprios métodos de nitretação, os dados de ciclo publicados são os seguintes.
Revestimentos de difusão em caixa, onde o aço-ferramenta é o principal cliente
O mesmo processo de cementação em caixa que começou como cementação em caixa deu origem aos revestimentos de difusão: aluminização, siliconização, cromização e boretação, além do carboneto de titânio (TiC), que é o revestimento conhecido na oficina de matrizes como TD. Uma caixa selada ou ventilada é carregada com uma liga-mãe, um ativador de sal haleto e um enchimento inerte, e mantida em temperatura por horas, tipicamente 1050 °C por 16 h no exemplo da fonte, enquanto o elemento se difunde na superfície.
Duas linhas da tabela abaixo são trabalhos em aço ferramenta. O carboneto de titânio (TiC) é aplicado a aços ligados e aços ferramenta como uma camada de 2,5 a 12,5 µm acima de 70 HRC, e a fonte adverte que a temperatura do composto pode causar distorção. A boretação é aplicada a aços ligados, aços ferramenta e ligas de cobalto e níquel, principalmente sobre aços ferramenta já endurecidos, para uma camada composta de 12,5 a 50 µm de 40 a 70 HRC, e carrega a mesma advertência de distorção para o limite superior de sua faixa de processo. Ambos os casos são finos, duros e rasos, razão pela qual são especificados em ferramentas que se desgastam na superfície e não em ferramentas que sofrem impacto.
| Processo | Natureza da camada | Temperatura do processo | Profundidade típica da camada | Dureza da camada, HRC | Metais base típicos | Características do processo |
|---|---|---|---|---|---|---|
| Aluminização (em caixa) | Alumínio difundido | 870-980 °C (1600-1800 °F) | 25 µm a 1 mm (1-40 mils) | <20 | Aços de baixo carbono | Revestimento difundido para resistência à oxidação em temperatura elevada |
| Siliconização por CVD | Silício difundido | 925-1040 °C (1700-1900 °F) | 25 µm a 1 mm (1-40 mils) | 30-50 | Aços de baixo carbono | Para resistência à corrosão e ao desgaste, o controle da atmosfera é crítico |
| Cromização por CVD | Cromo difundido | 980-1090 °C (1800-2000 °F) | 25 a 50 µm (1-2 mils) | Aço de baixo carbono <30, aço de alto carbono 50-60 | Aços de alto e baixo carbono | Aços de baixo carbono cromizados resultam em um aço inoxidável de baixo custo, aços de alto carbono desenvolvem uma camada dura resistente à corrosão |
| Carboneto de titânio (TiC) | Carbono e titânio difundidos, TiC | 900-1010 °C (1650-1850 °F) | 2,5 a 12,5 µm (0,1-0,5 mil) | >70(a) | Aços ligados, aços ferramenta | Produz uma camada fina de TiC para alta resistência ao desgaste, a temperatura do composto pode causar distorção |
| Chato | Boro difundido, compostos de boro | 400-1150 °C (750-2100 °F) | 12,5 a 50 µm (0,5-2 mils) | 40-70 | Aços ligados, aços ferramenta, ligas de cobalto e níquel | Produz uma camada composta dura, aplicada principalmente sobre aços ferramenta endurecidos, a alta temperatura do processo pode causar distorção |
Características típicas dos processos de cementação em caixa, reproduzidas da tabela de origem. (a) Requer têmpera a partir da temperatura de austenitização. As camadas boretadas e revestidas com TiC não precisam de têmpera para atingir sua dureza, mas um aço ferramenta processado na faixa de temperatura de austenitização ainda precisa ser temperado para endurecer o substrato.
Escolha entre uma camada temperada e uma camada difundida
Quatro perguntas decidem. Qual dureza a superfície deve manter, porque apenas as camadas cementadas e carbonitretadas e a camada de TiC ultrapassam 60 HRC com profundidade real. Quão profunda a camada deve ser, porque a nitretação e os revestimentos em caixa param bem abaixo de 1 mm e geralmente abaixo de 100 µm. Quanto a peça pode se mover, porque tudo que é temperado pode distorcer uma ferramenta acabada. E se a ferramenta já está endurecida, porque a nitretação e a boretação são rotineiramente executadas em aço ferramenta endurecido, enquanto a cementação não pode ser.
As páginas de processo individuais por trás desta comparação são o guia de nitretação de aço ferramenta, boretação em aço ferramenta, revestimento TD em aço para matrizes e cementação gasosa e penetração de carbono. Onde a superfície é endurecida apenas por calor, sem difusão de um elemento, os processos estão em endurecimento superficial do aço ferramenta, e o que a superfície então tem de resistir está apresentado em a página de projeto de desgaste.
Antes de usar esses valores
Esta página é um resumo de referência da prática publicada e não é uma especificação da Aobo Steel. As temperaturas, profundidades de camada e faixas de dureza da camada são reproduzidas da fonte, e a camada que uma peça específica atinge depende do grau, da atmosfera, do tempo na temperatura e da seção. A própria fonte observa que um tratador térmico geralmente trabalha a partir de dados empíricos de tempo de exposição em vez de um gráfico. A seleção final é confirmada no trabalho.
Fonte: ASM Handbook, Volume 20, Materials Selection and Design, ASM International, 1997. Características do processo do artigo sobre os efeitos dos tratamentos superficiais no desempenho dos materiais (Tabela 19 para os tratamentos de difusão, Tabela 14 para os processos de cementação em caixa).
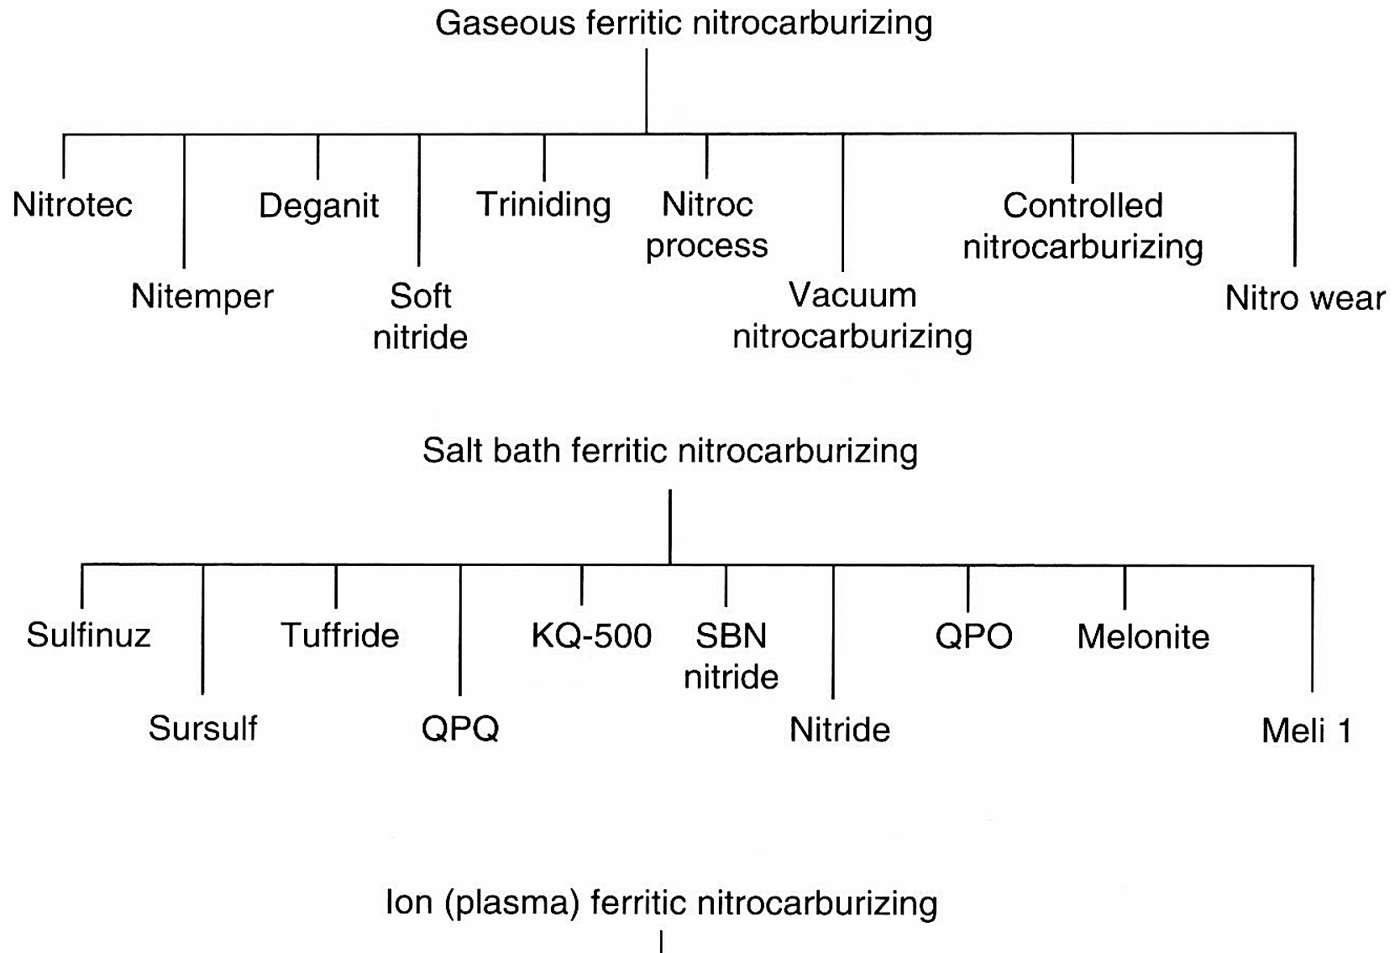
A nitrocarburização ferrítica, em particular, é vendida sob uma longa lista de nomes comerciais, o que torna difícil comparar cotações.