
Compostos de empacotamento para recozimento de aço ferramenta
Quando uma ferramenta é recozida dentro de um pacote, o material empacotado ao seu redor determina se a superfície do aço mantém seu carbono, o retém ou o perde. Esta página apresenta a faixa de temperatura na qual cada um dos compostos de empacotamento comuns cementa, permanece neutro ou descarboneta o aço ferramenta, e as condições que deslocam essas faixas.
Por que o aço ferramenta é empacotado para recozimento
Em um forno de caixa ou um forno de soleira de rolos, a superfície da peça deve ser protegida de uma de duas maneiras. Uma é um revestimento proprietário que resiste à descarbonetação. A outra é empacotar as peças em tubos e cercá-las com um material que não descarbonete o aço, como carvão vegetal usado, mica ou cavacos de ferro fundido. Fornos de atmosfera, banhos de sal e fornos a vácuo fazem o mesmo trabalho pelo lado oposto, controlando ou removendo o gás ao redor da carga.
O objetivo do empacotamento em si é manter os gases descarbonetantes afastados do aço. Excluir o oxigênio exige um pacote compacto e uma vedação perfeita, porque na temperatura de recozimento a maioria dos gases difunde através de vedações comuns a uma taxa surpreendentemente rápida. Um material que contém matéria carbonácea se comporta melhor nessas condições. Onde já há carepa nas barras no momento do carregamento, a descarbonetação ocorre a menos que um material carbonáceo esteja presente, e a umidade no empacotamento não é tolerável, porque a descarbonetação ocorre muito facilmente assim que ela está presente.
Como um composto de empacotamento se comporta
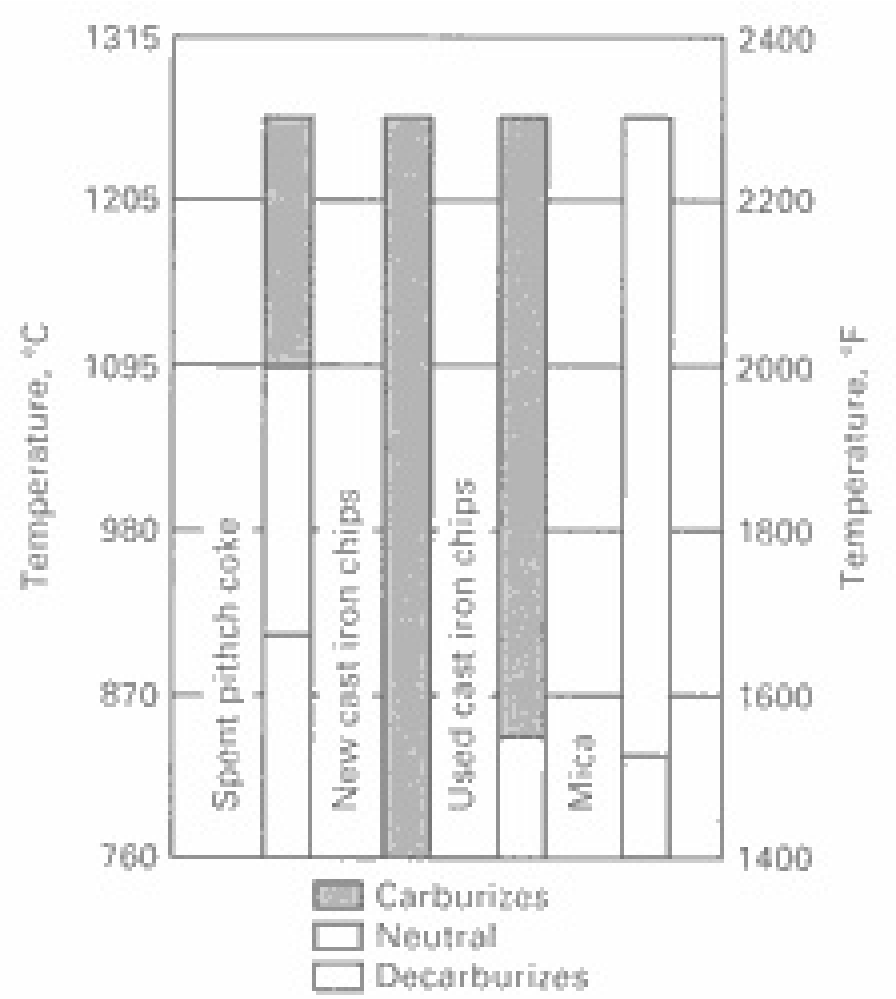
Um material de empacotamento pode cementar o aço, descarbonizá-lo ou ser neutro em relação a ele, e qual dos três se aplica depende da temperatura de aquecimento, do teor de carbono do aço e da densidade e granulometria do material de empacotamento. O gráfico abaixo mostra a faixa de utilidade de quatro compostos comumente usados na oficina. São eles: coque de piche residual, cavacos de ferro fundido novos, cavacos de ferro fundido usados e mica. Cada barra é dividida na faixa de temperatura em que o composto cementa, na faixa em que permanece neutro e na faixa em que descarboniza.
O que desloca a faixa
A fonte é explícita que o gráfico é apenas um guia. Carepa nas barras no momento do carregamento, a idade do composto de empacotamento, seu teor de umidade e o teor de carbono do aço alteram a faixa de forma apreciável. A temperatura na qual um material passa de neutro para descarbonetante não é tão definida quanto as barras sugerem, e o efeito do teor de carbono não está incluído no gráfico de forma alguma. Ele se aplica particularmente a aços de alto carbono.
Ler como uma faixa em vez de uma linha é o hábito seguro. Coque de piche usado e cavacos de ferro fundido novos mantêm uma faixa neutra que fica acima das temperaturas de recozimento usadas para a maioria dos graus de trabalho a frio, de modo que o composto permanece neutro em serviço. Cavacos de ferro fundido usados têm a faixa neutra mais estreita, razão pela qual o material usado é renovado em vez de completado.
Onde o pacote se situa na sequência de recozimento
O recozimento pleno aquece o aço lenta e uniformemente a uma temperatura acima da faixa de transformação, mantém-no ali por uma a quatro horas e então o resfria a uma taxa controlada, seguida de resfriamento ao ar. Um recipiente empacotado é carregado e resfriado com o forno, de modo que segue esse mesmo cronograma. A trinca por choque térmico é limitada carregando o forno a uma temperatura baixa para que a carga aqueça com ele, e resfriando a peça e seu recipiente no forno a 8 a 22 °C/h (15 a 40 °F/h) até 540 °C (1000 °F) ou menos. Abaixo dessa temperatura, a taxa de resfriamento deixa de ser crítica para a maioria dos aços ferramenta.
As temperaturas nas quais cada grau é recozido estão reunidas na gráfico de temperaturas de recozimento e normalização de aço ferramenta. Onde um banho líquido ou um forno pequeno estiver disponível, a versão de dois patamares do mesmo tratamento está descrita na página de recozimento cíclico, e a condição em que o aço é entregue está descrita na página de condição recozida. Os graus de trabalho a frio que são empacotados com mais frequência são Aço ferramenta D2 e Aço ferramenta O1.
Antes de usar este gráfico
Esta página é um resumo de referência de prática publicada e não é uma especificação da Aobo Steel. As faixas são os valores publicados para os compostos nomeados, e um forno diferente, densidade de empacotamento ou teor de carbono do aço irá deslocá-las. A escolha do empacotamento e o ciclo de recozimento permanecem de responsabilidade do tratador térmico.
Fonte: ASM Handbook, Volume 4, Heat Treating, ASM International, 1991.