
Tratamento térmico de aço ferramenta de alta velocidade
High speed steel is austenitized hotter than any other tool steel and tempered more than once, and the two habits belong together. The high austenitizing temperature is what dissolves the alloy carbides the grade depends on, and it is also what leaves 20 to 30% retained austenite behind after the quench. That austenite does not transform on the first cool, so it needs a second temper and sometimes a third. This page collects the practice data for that sequence from the source article, together with the liquid nitriding cycle for high speed steel cutting tools, the recommended hardness for chasers and taps, and the full heat treating route for M50 bearing steel. Where a figure could be redrawn from its own numbers it was, and the rest are reproduced from the source plate with the caption saying which is which.
A temperatura de austenitização define a dureza após a têmpera
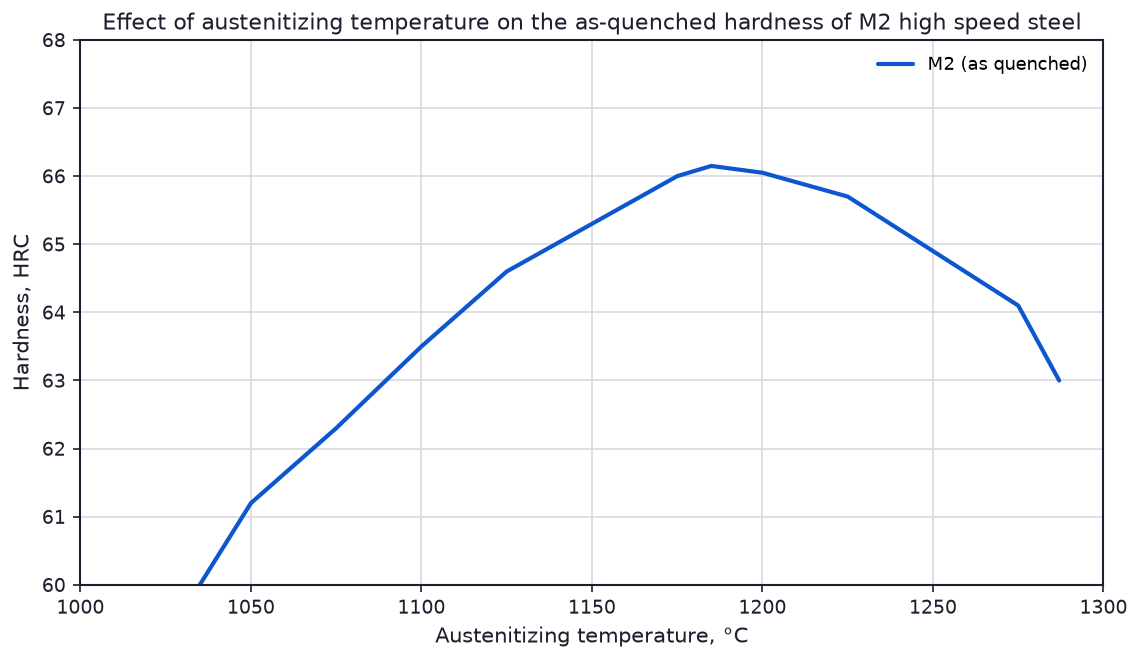
A dureza após a têmpera é um compromisso entre a dissolução de carbonetos e o crescimento de grão. No limite inferior da faixa, a austenita nunca dissolve carbono e liga suficientes para dar ao aço sua resposta completa de endurecimento, de modo que a dureza após a têmpera cai rapidamente. No limite superior da faixa, os carbonetos se dissolvem, a dureza atinge o pico, e então o crescimento de grão e a fração crescente de austenita retida começam a puxá-la para baixo novamente. A Fig. 1 mostra a forma dessa curva para o M2, e o pico fica entre 1170 e 1200 °C. Uma oficina que precisa escolher uma única temperatura de austenitização para uma carga mista geralmente escolhe um ponto logo após o pico, porque a dureza perdida no lado alto é menor que a dureza perdida no lado baixo.
Revenido múltiplo e austenita retida
Um revenido frio demais ou curto demais não condiciona a austenita retida deixada após a têmpera. Essa austenita se mantém até o aço resfriar do segundo revenido, e então se transforma em martensita nova, não revenida, razão pela qual um terceiro revenido às vezes é necessário. As regras práticas que se seguem são que a peça deve resfriar até a temperatura ambiente entre os revenidos e que o segundo revenido adiciona quase nenhuma dureza enquanto adiciona tenacidade. A Tabela 1 mostra o efeito sobre as propriedades mecânicas para o T1, e a resistência ao impacto por torção aproximadamente dobra entre o revenido único mais curto e um revenido duplo com o mesmo tempo total.
| Tempo na temperatura de revenido | Dureza, HRC | Resistência à flexão, MPa (ksi) | Resistência ao impacto por torção, J (ft · lbf) |
|---|---|---|---|
| Revenido único a 565 °C (1050 °F) | |||
| 6 min | 65.1 | 2150 (312) | 22 (16) |
| 1 h | 65.7 | 1860 (270) | 41 (30) |
| 2 1/2 h | 65.0 | 2810 (408) | 65 (48) |
| 5 h | 64.5 | 2590 (376) | 65 (48) |
| Revenido duplo a 565 °C (1050 °F) | |||
| 2 1/2 h + 2 1/2 h | 64.5 | 3130 (454) | 85 (63) |
Fonte, Tabela 11 de Heat Treating of Specific Classes of Tool Steels. A fonte observa que o segundo revenimento proporciona um aumento insignificante na dureza e que o aço deve ser resfriado à temperatura ambiente entre os revenimentos.
Tratamento por refrigeração
Um tratamento por refrigeração converte a austenita retida em martensita e é recomendado para os aços de alta velocidade altamente ligados, como M42, M3 classe 2 e CPM Rex 60. Funciona melhor logo após a têmpera. A ferramenta é resfriada a pelo menos -85 °C (-120 °F) e então revenida ou revenida novamente na temperatura normal de revenido. Uma superfície cementada responde ao mesmo tratamento mesmo que já tenha sido revenida.
Nitretação de ferramentas de corte de aço de alta velocidade
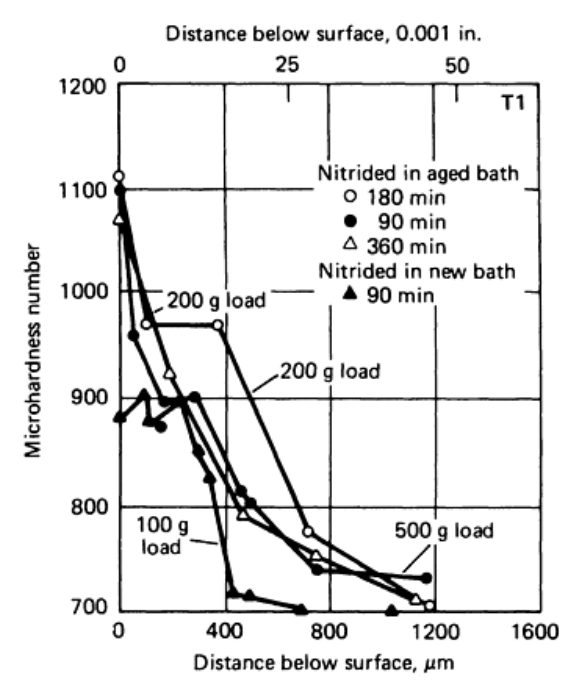
A nitretação líquida é preferida em relação à nitretação gasosa para ferramentas de corte de aço de alta velocidade porque produz uma camada mais dúctil com menor teor de nitrogênio. O ciclo é curto e raramente excede uma hora a 565 °C (1050 °F). A Tabela 2 mostra como o teor de nitrogênio da camada superficial aumenta com o tempo, e a Tabela 3 mostra o carbono que o banho de cianeto também introduz. Uma ferramenta nitretada em um banho novo ou por um curto período apresenta um gradiente acentuado de nitrogênio e dureza. A fonte recomenda uma imersão mais longa, uma temperatura mais alta ou um banho completamente envelhecido para achatar esse gradiente, porque um gradiente acentuado é o que torna a camada quebradiça. Quando o tempo de imersão é curto, o teor de cianato do banho deve permanecer acima de 6%.
| Tempo a 565 °C (1050 °F) | Nitrogênio, % |
|---|---|
| 3 min | 0.06 |
| 10 min | 0.093 |
| 30 minutos | 0.15 |
| 90 min | 0.26 |
| 3 h | 0.58 |
| 6 h | 1.09 |
Fonte, Tabela 12 de Heat Treating of Specific Classes of Tool Steels. Teor de nitrogênio da primeira camada superficial de 0,025 mm (0,001 in.) de um aço rápido T1 nitretado em banho líquido a 565 °C.
| Temperatura de nitretação, °C | Temperatura de nitretação, °F | Tempo, min | Carbono superficial, % |
|---|---|---|---|
| 455 | 850 | 30 | 0.85 |
| 510 | 950 | 30 | 0.99 |
| 565 | 1050 | 30 | 1.18 |
Fonte, Tabela 13 de Heat Treating of Specific Classes of Tool Steels. Teor de carbono da primeira camada superficial de 0,025 mm (0,001 in.) de um aço que continha originalmente 0,705% C. A fonte afirma que parte do carbono permaneceu em cavidades na superfície em vez de ser difundido no aço, e que essas cavidades são mais rasas que marcas de retificação comuns.
Tratamento a vapor
O tratamento a vapor desenvolve um filme de óxido azul-preto que reduz a aderência entre a ferramenta e a peça de trabalho. A peça é aquecida a cerca de 370 °C (700 °F) e equalizada, o vapor é admitido a uma taxa controlada durante aproximadamente a primeira parte do ciclo, o forno é então parcialmente selado para construir uma pressão positiva de vapor e a temperatura é elevada a 525 °C (975 °F). O filme é relativamente insensível à temperatura até cerca de 580 °C (1075 °F), de modo que o tratamento pode ser combinado com um revenido normal. Ele também limpa a corrosão puntiforme que o sal aderente deixa em ferramentas temperadas em banho de sal.
Dureza para cossinetes e machos
A dureza de uma ferramenta de roscamento segue o passo e o material sendo cortado. Roscas de passo grosso exigem um cossinete mais duro que roscas de passo fino, e roscas Acme exigem um mais macio porque a carga larga de cavaco pune uma aresta quebradiça. Cossinetes para ferro fundido e plásticos são levados à dureza máxima que o grau alcança, já que esses materiais são cortados com pouca força de corte e a vida da ferramenta se resume à resistência à abrasão.
| Ferramenta de roscamento | Dureza, HRC | |||
|---|---|---|---|---|
| Roscas de passo fino | Rosca de passo grosso | Rosca Acme | Rosca para tubos | |
| Cossinetes de rosca | 61-63 | 64-65 | 60-62 | . . . |
| Taps | 63-65 | 63-65 | 62-64 | 62-64 |
Fonte, Tabela 14 de Heat Treating of Specific Classes of Tool Steels. A fonte acrescenta que cossinetes para ferro fundido ou plásticos são temperados até a dureza máxima atingível do grau, enquanto cossinetes para rosca Acme às vezes são deliberadamente temperados abaixo do especificado.
Aço para rolamentos M50
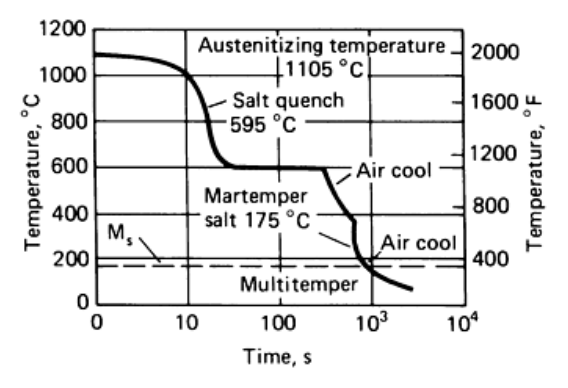
O M50 tem composição nominal de 0,83C-4,0Cr-4,0Mo-1,0V e temperatura de início de martensita de cerca de 163 a 166 °C (325 a 330 °F). Qualquer taxa de resfriamento que leve a peça austenitizada a 205 °C (400 °F) ou menos em 15 minutos irá endurecê-la, portanto a rota de resfriamento é escolhida em função da distorção e das tensões residuais, e não da dureza. A rota recomendada pela fonte passa por uma têmpera em sal a 540 a 595 °C (1000 a 1100 °F), um banho de martêmpera a 175 a 190 °C (350 a 375 °F) e uma série de revenimentos de 540 a 550 °C (1000 a 1025 °F), com resfriamento até a temperatura ambiente entre cada um e um congelamento profundo antes do primeiro revenimento ou entre o primeiro e o segundo. As peças são austenitizadas a 1105 a 1120 °C (2025 a 2050 °F) por 3 a 10 minutos, e o intervalo entre a austenitização e o banho de martêmpera não deve exceder 15 minutos.
| Ciclos | Temperatura, °C | Temperatura, °F | Tempo (a), min |
|---|---|---|---|
| Dois banhos de pré-aquecimento | |||
| 1 | 675-730 | 1250-1350 | 10-15 |
| 2 | 815-870 | 1500-1600 | 5-15 |
| Três banhos de pré-aquecimento | |||
| 1 | 675-730 | 1250-1350 | 10-15 |
| 2 | 815-870 | 1500-1600 | 5-15 |
| 3 | 955-1010 | 1750-1850 | 5-10 |
Fonte, Tabela 15 de Heat Treating of Specific Classes of Tool Steels. (a) A fonte afirma que o tempo de ciclo depende do tamanho relativo da carga e da capacidade do banho.
O que esses números pressupõem
Cada valor nesta página é a prática da planta ou do laboratório que produziu a tabela de origem, e é um ponto de referência e não um ciclo liberado. O tipo de forno, o peso da carga, o tamanho da seção e a composição real do lote influenciam o resultado, e um aço rápido não perdoa um patamar prolongado no topo da faixa de austenitização, pois o grão cresce e a tenacidade não retorna. Verifique a dureza e o tamanho de grão em uma primeira peça antes que o ciclo seja registrado em uma ficha de rota.
Fonte: ASM Handbook, Volume 4, Heat Treating, ASM International, 1991.