
Práticas de Tratamento Térmico de Aços Ferramenta
Um aço ferramenta se comporta conforme o ciclo de tratamento térmico que recebeu, e a maior parte da vida útil perdida em uma oficina se perde nas horas entre a têmpera e o revenimento final. As tabelas desta página são os dados de prática publicados para essa parte do processo. Elas cobrem o atraso seguro entre a têmpera e o revenimento, programas de recozimento com ciclo isotérmico, o tempo que uma carga precisa para atingir a temperatura de revenimento, os tempos de ciclo de uma linha automatizada de banho de sal para aço rápido, o ponto de orvalho da atmosfera endotérmica que protege a superfície durante o endurecimento, e os compostos de empacotamento usados quando uma ferramenta é recozida em pacote. Cada valor é reproduzido das tabelas de origem e do artigo de origem, o número da tabela é indicado sob cada um para que o original possa ser verificado.
Tempo entre a têmpera e o revenimento
Os aços ferramenta resistentes ao choque são os graus mais expostos à trinca no intervalo após a têmpera. O aço acabou de se transformar em martensita e a seção carrega toda a tensão de transformação, e uma têmpera em água ou salmoura adiciona tensão térmica sobre ela. O revenimento é o que alivia essa tensão, então o atraso antes do forno de revenimento é um limite de processo que pertence ao cartão de rota. Os valores da Tabela 1 foram medidos em uma planta nos graus S, e mostram quão rapidamente a tolerância cai à medida que a temperatura de austenitização e a severidade da têmpera aumentam. A mesma planta descobriu que um revenimento duplo vale o ciclo extra nos aços S, com o primeiro revenimento executado 30 a 55 °C (50 a 100 °F) abaixo do segundo.
| Aço | Temperatura de austenitização, °C | Temperatura de austenitização, °F | Meio de têmpera | Tempo admissível antes do revenimento, min |
|---|---|---|---|---|
| S1 | 900 | 1650 | Óleo | 30 |
| S1 | 980 | 1800 | Óleo | 15 |
| S2 | 845 | 1550 | Salmoura | 10 |
| S2 | 900 | 1650 | Salmoura | 5 |
| S3 | 815 | 1500 | Salmoura | 10 |
| S3 | 870 | 1600 | Salmoura | 5 |
| S4 | 870 | 1600 | Salmoura | 10 |
| S4 | 925 | 1700 | Salmoura | 5 |
| S4 | 900 | 1650 | Óleo | 30 |
| S4 | 955 | 1750 | Óleo | 15 |
| S5 | 870 | 1600 | Óleo | 30 |
| S5 | 925 | 1700 | Óleo | 15 |
Fonte, Tabela 3 de Heat Treating of Specific Classes of Tool Steels. Valores determinados por um estudo extenso conduzido em uma planta. A fonte observa que o tempo admissível pode variar significativamente com o tamanho e a forma da peça.
Cronogramas de recozimento com ciclo
O recozimento com ciclo substitui um longo resfriamento lento no forno por duas manutenções isotérmicas na faixa de transformação. Oferece pouca vantagem em uma carga grande, porque o centro da carga ainda precisa descer lentamente, mas para uma ferramenta única que pode ser manuseada em um banho líquido ou em um forno pequeno economiza uma quantidade substancial de tempo de forno. A Tabela 2 fornece os ciclos para quatro graus, dois aços para trabalho a frio e dois graus de endurecimento ao ar.
| Aço | Tratamento |
|---|---|
| O1 | Aquecer a 730 °C (1350 °F) e manter por 4 h, aquecer a 780 °C (1440 °F) e manter por 2 h, resfriar a 690 °C (1275 °F) e manter por 6 h, depois resfriar ao ar |
| A2 | Aquecer a 900 °C (1650 °F) e manter por 2 h, resfriar a 760 °C (1400 °F) e manter por 6 h, depois resfriar ao ar |
| A6 | Aquecer a 815 °C (1500 °F) e manter por 2 h, resfriar a 650 °C (1200 °F) e manter por 6 h, depois resfriar ao ar |
| D2 | Aquecer a 900 °C (1650 °F) e manter por 2 h, resfriar a 775 °C (1425 °F) e manter por 6 h, depois resfriar ao ar |
Fonte, Tabela 5 de Heat Treating of Specific Classes of Tool Steels. O recozimento cíclico é adequado para ferramentas individuais que podem ser manuseadas em um banho líquido. A fonte afirma que oferece pouca vantagem para cargas grandes.
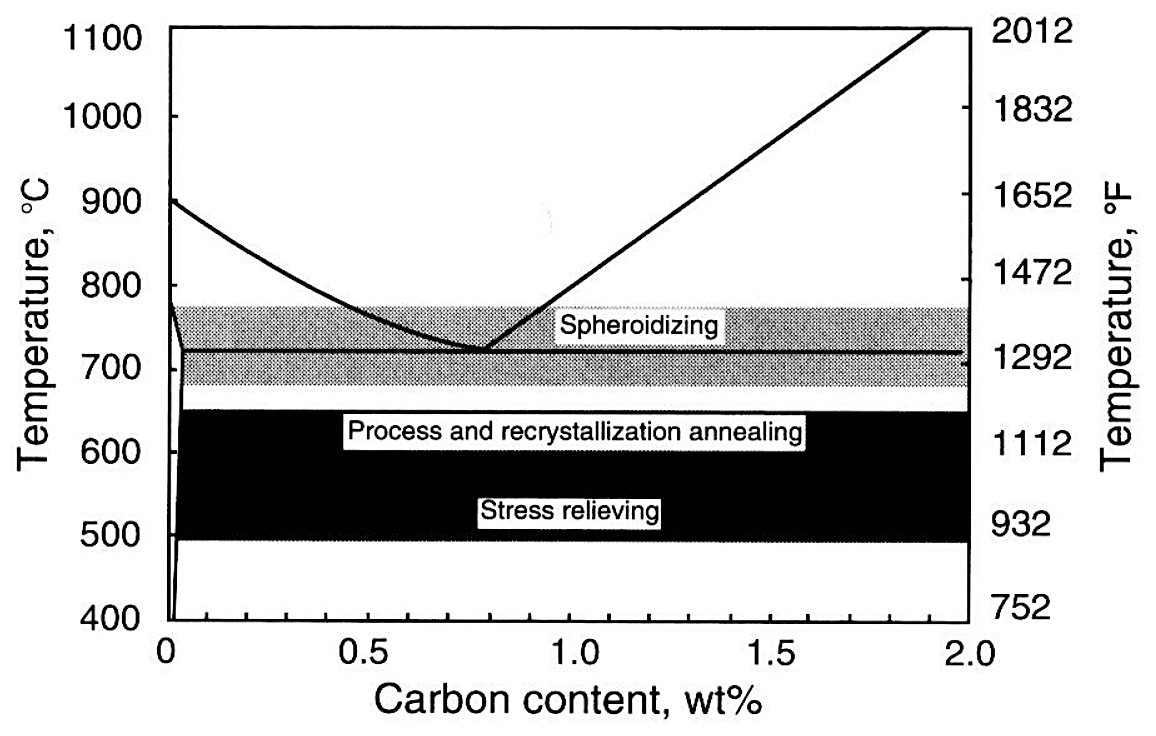
Um recozimento para esferoidização é uma manutenção em uma faixa estreita, e a faixa está fixada a uma linha de transformação.
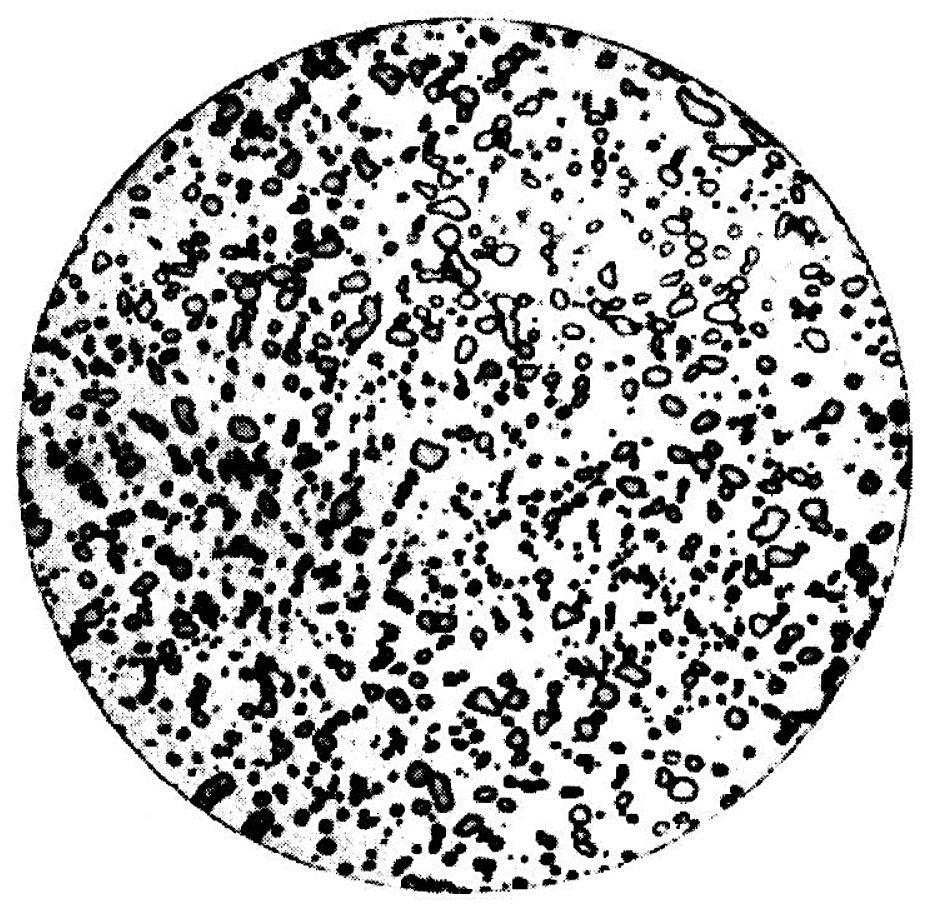
O que essa manutenção produz é visível na microestrutura, e é a estrutura na qual o material recozido é vendido.
Tempo de aquecimento para atingir a temperatura de revenimento
Um forno de revenimento é ajustado a uma temperatura e a carga precisa de um número declarado de minutos por milímetro de seção para chegar a ela. A tolerância depende da forma da peça e de o forno ter circulação forçada. A Tabela 3 fornece os valores da fonte para um forno de ar quente sem circulação e para um forno de ar circulante ou um banho de óleo.
| Temperatura de revenimento, °C | Temperatura de revenimento, °F | Forno de ar quente sem circulação (a) | Forno de ar circulante ou banho de óleo (b) | ||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| Cubos ou esferas | Quadrados ou cilindros | Planos médios | Cubos ou esferas | Quadrados ou cilindros | Planos médios | ||||||||
| min/mm | min/in. | min/mm | min/in. | min/mm | min/in. | min/mm | min/in. | min/mm | min/in. | min/mm | min/in. | ||
| 120 | 250 | 1.2 | 30 | 2.2 | 55 | 3.2 | 80 | 0.6 | 15 | 0.8 | 20 | 1.2 | 30 |
| 150 | 300 | 1.2 | 30 | 2.0 | 50 | 3.0 | 75 | 0.6 | 15 | 0.8 | 20 | 1.2 | 30 |
| 175 | 350 | 1.2 | 30 | 2.0 | 50 | 2.8 | 70 | 0.6 | 15 | 0.8 | 20 | 1.2 | 30 |
| 205 | 400 | 1.0 | 25 | 1.8 | 45 | 2.6 | 65 | 0.6 | 15 | 0.8 | 20 | 1.2 | 30 |
| 260 | 500 | 1.0 | 25 | 1.6 | 40 | 2.4 | 60 | 0.6 | 15 | 0.8 | 20 | 1.2 | 30 |
| 315 | 600 | 1.0 | 25 | 1.6 | 40 | 2.2 | 55 | 0.6 | 15 | 0.8 | 20 | 1.2 | 30 |
| 370 | 700 | 0.8 | 20 | 1.4 | 35 | 2.0 | 50 | 0.6 | 15 | 0.8 | 20 | 1.2 | 30 |
| 425 | 800 | 0.8 | 20 | 1.2 | 30 | 1.8 | 45 | 0.6 | 15 | 0.8 | 20 | 1.2 | 30 |
| ≥480 | ≥900 | 0.8 | 20 | 1.2 | 30 | 1.6 | 40 | 0.6 | 15 | 0.8 | 20 | 1.2 | 30 |
Fonte, Tabela 7 de Introduction to Heat Treating of Tool Steels. Os dados são dados em minutos por milímetro, e em minutos por polegada, de diâmetro ou espessura, com o forno mantido na temperatura da primeira coluna. A fonte permite que a mesma tolerância seja aplicada a cargas de formas irregulares e quantidades, estimando o tamanho total da carga e o número de polegadas da parte externa ao centro da carga.
Linhas automatizadas de banho de sal
O tratamento térmico de produção de brocas, machos e fresas de aço rápido é frequentemente executado em uma linha de transportador de corrente com estações de pré-aquecimento, alto aquecimento, têmpera, lavagem e enxágue. As peças viajam em dispositivos de fixação tipo tenaz, e cada estação na linha, exceto o resfriamento ao ar, é mantida por um tempo de ciclo. A Tabela 4 fornece as temperaturas de estágio e os múltiplos do tempo de ciclo, e a Tabela 5 fornece o tempo de ciclo para uma faixa de diâmetros de broca e para fresas de topo e copos.
| Etapa do processo | Temperatura de operação, °C | Temperatura de operação, °F | Tempo total no forno (a) |
|---|---|---|---|
| Primeiro pré-aquecimento | 650-870 | 1200-1600 | X |
| Segundo pré-aquecimento | 760-1040 | 1400-1900 | X |
| Alto aquecimento | 1010-1290 | 1850-2350 | X |
| Têmpera isotérmica | 540-705 | 1000-1300 | X |
| Resfriamento ao ar | Temperatura ambiente | Temperatura ambiente | 6X, 12X, 24X |
| Lavagem, água quente | 80-95 | 180-200 | 6X |
| Enxágue, água quente | 80-95 | 180-200 | X |
Fonte, Tabela 2 de Processes and Furnace Equipment for Heat Treating of Tool Steels. X é o tempo de ciclo da linha. A fonte observa que uma têmpera em nitrato após a têmpera em sal neutro reduz o tempo de resfriamento ao ar de 24X para 6X, e adverte que apenas 600 ppm de sais de nitrato carregados para o forno de alta temperatura causam danos severos à superfície.
| Diâmetro da broca, mm | Diâmetro da broca, in. | Tempo |
|---|---|---|
| 2.54-4.78 | 0.100-0.188 | 1 min 30 s |
| 4.80-8.08 | 0.189-0.318 | 1 min 40 s |
| 8.10-12.90 | 0.319-0.508 | 1 min 50 s |
| 12.93-18.24 | 0.509-0.718 | 2 min 0 s |
| 18.26-23.32 | 0.719-0.918 | 2 min 20 s |
| 23.34-38.10 | 0.919-1.500 | 2 min 40 s |
| Copos de 102 mm (4 pol.) de diâmetro | 6 min | |
| Fresas de topo de 64 mm (2 1/2 in.) de diâmetro | 7 min | |
| Fresas de topo de 76 mm (3 pol.) de diâmetro | 10 min |
Fonte, Tabela 3 de Processes and Furnace Equipment for Heat Treating of Tool Steels. Tempos de alta temperatura para a linha na Tabela 4. A mesma tabela lista quantas peças de cada diâmetro pequeno são carregadas por tenaz, e a fonte fornece os valores abaixo.
| Diâmetro das peças em alta temperatura | Carga |
|---|---|
| 2,54 mm (0,100 in.) | 160 peças por tenaz, 480 peças no banho, 1,2 kg (2,6 lb) |
| 4,78 mm (0,188 in.) | 85 peças por tenaz, 255 peças no banho, 3,5 kg (7,65 lb) |
| 6,50 mm (0,256 in.) | 63 peças por tenaz, 188 peças no banho, 5,6 kg (12,3 lb) |
| 8,08 mm (0,318 in.) | 25 peças por tenaz, 75 peças no banho, 3,9 kg (8,6 lb) |
| 12,90 mm (0,508 in.) | 16 peças por tenaz, 48 peças no banho, 8,3 kg (18,2 lb) |
Fonte, Tabela 3 de Processes and Furnace Equipment for Heat Treating of Tool Steels. Pesos de carga para os diâmetros pequenos na linha automatizada.
Ponto de orvalho da atmosfera do forno
O endurecimento em atmosfera controlada protege a superfície da ferramenta, e a proteção depende do potencial de carbono do gás. Para uma atmosfera endotérmica AGA classe 302, o controle prático é o ponto de orvalho. As faixas na Tabela 7 são citadas para tempos curtos na temperatura, o que se adequa a ferramentas pequenas. A fonte adverte que uma seção grande de matriz necessita de controle mais rigoroso da mesma atmosfera, porque o ciclo é longo o suficiente para um pequeno desequilíbrio de carbono na superfície evoluir para uma camada cementada ou descarbonetada.
| Aço | Temperatura do forno, °C | Temperatura do forno, °F | Faixa de ponto de orvalho, °C | |
|---|---|---|---|---|
| Ponto de orvalho, °C | Ponto de orvalho, °F | |||
| W2, W3 | 800 | 1475 | 7 a 13 | 45 a 55 |
| S1 | 925 | 1700 | 4 a 7 | 40 a 45 |
| S2 | 870 | 1600 | 4 a 16 | 40 a 60 |
| O1 | 800 | 1475 | 7 a 12 | 45 a 55 |
| O2 | 775 | 1425 | 7 a 12 | 45 a 55 |
| O7 | 855 | 1575 | -4 a 2 | 25 a 36 |
| D2, D4 | 995 | 1825 | -7 a -1 | 20 a 30 |
| D3, D6 | 955 | 1750 | -7 a -1 | 20 a 30 |
| H11, H12, H13 | 1010 | 1850 | 2 a 7 | 35 a 45 |
| T1 | 1290 | 2350 | -18 a -12 | 0 a 10 |
| M1 | 1205 | 2200 | -15 a -12 | 5 a 10 |
| F2, F3 | 830 | 1525 | 5 a 1 | 23 a 34 |
Fonte, Tabela 4 de Processes and Furnace Equipment for Heat Treating of Tool Steels. Dados compilados para tempos curtos na temperatura, com o ponto de orvalho do forno citado para uma atmosfera endotérmica AGA classe 302. A fonte imprime a faixa de ponto de orvalho em Celsius para F2 e F3 como 5 a 1, enquanto a faixa em Fahrenheit para a mesma linha é 23 a 34, e as duas não concordam, então a linha é reproduzida exatamente como impressa.
Compostos de empacotamento para recozimento
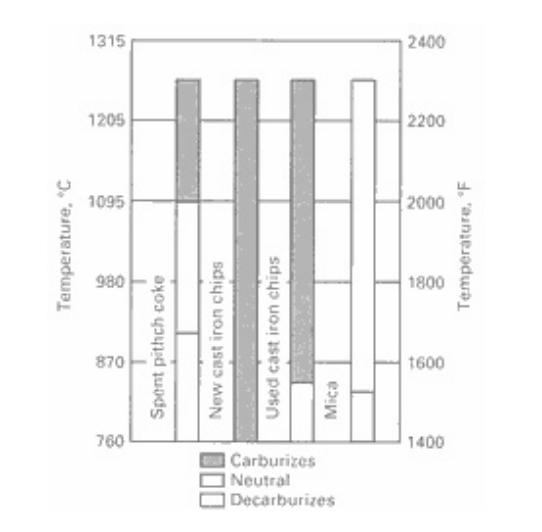
Quando uma ferramenta é recozida em um pacote, o composto empacotado ao seu redor define o nível de carbono na superfície do aço. A Fig. 2 mostra a faixa de temperatura na qual cada um dos compostos comuns cementa, mantém uma condição neutra ou descarboneta o aço. A fonte observa que as mudanças de um comportamento para outro são graduais, e que a temperatura na qual as aparas de ferro fundido usadas começam a descarbonetar depende do teor de carbono das aparas.
O que estas tabelas não fixam
Cada tabela descreve a prática da planta ou da fonte que a produziu, portanto os números são um ponto de partida para uma folha de processo, e a folha de processo ainda precisa ser escrita para a ferramenta em questão. O tamanho da seção, a geometria da peça, a carga do forno, a condição do tanque de têmpera e a posição do termopar alteram o resultado. Uma ferramenta nova deve ter sua dureza verificada em uma primeira peça antes que o ciclo seja liberado para produção, e uma mudança de fornecedor de aço é motivo suficiente para verificá-la novamente. A liga e a estrutura recozida da barra que entra no forno têm tanto efeito sobre o resultado quanto o ciclo escrito no cartão.
Fonte: ASM Handbook, Volume 4, Heat Treating, ASM International, 1991.