
Taxas de resfriamento na têmpera do H13 e tabela de meios de têmpera
Taxas de resfriamento medidas em blocos de H13 e em moldes de fundição sob pressão temperados com nitrogênio, argônio e hélio em fornos a vácuo a 2 a 20 bar, comparadas ao coeficiente médio de transferência de calor por convecção de cada meio de têmpera. Resumo de referência da prática publicada e não uma especificação da Aobo Steel.
Por que a taxa de têmpera decide o desempenho de um molde de H13
Moldes para fundição sob pressão de alumínio são geralmente usinados próximos às dimensões finais no estado recozido e depois tratados termicamente em forno a vácuo. A austenitização ocorre no vácuo, e o molde é resfriado admitindo-se um gás inerte na câmara, com os jatos de gás dispostos para incidir sobre a carga. Pressão, velocidade e volume desse gás juntos determinam a rapidez com que o molde atravessa a faixa de transformação do H13, e essas três variáveis são o que um tratador térmico pode realmente ajustar.
O resfriamento através da faixa de transformação é a parte do ciclo que decide o desempenho do molde. Trabalhos publicados por trás deste relatório constataram que uma taxa relativamente rápida melhora a tenacidade medida pelo ensaio Charpy V e melhora a resistência à fadiga térmica medida pelo padrão de trincas de um ensaio de fadiga térmica construído para esse fim. Onde o resfriamento é lento, a transformação do H13 produz perlita e precipita carbonetos nos contornos de grão da austenita prévia, e o molde entra em serviço com menor tenacidade e menor tempo até a formação de trincas térmicas.
A meta de trabalho usada no relatório é uma taxa de resfriamento na face do molde de pelo menos 50 °F por minuto no intervalo de 1750 a 550 °F, mantida na primeira meia polegada abaixo da superfície de trabalho. O resumo do mesmo relatório declara o objetivo como uma média superior a 30 °F por minuto meia polegada abaixo da superfície de trabalho em moldes de H13 de grau premium. Ambos os valores estão impressos no relatório, sendo o mais rigoroso a taxa na face.
Meios de têmpera e seu poder de resfriamento
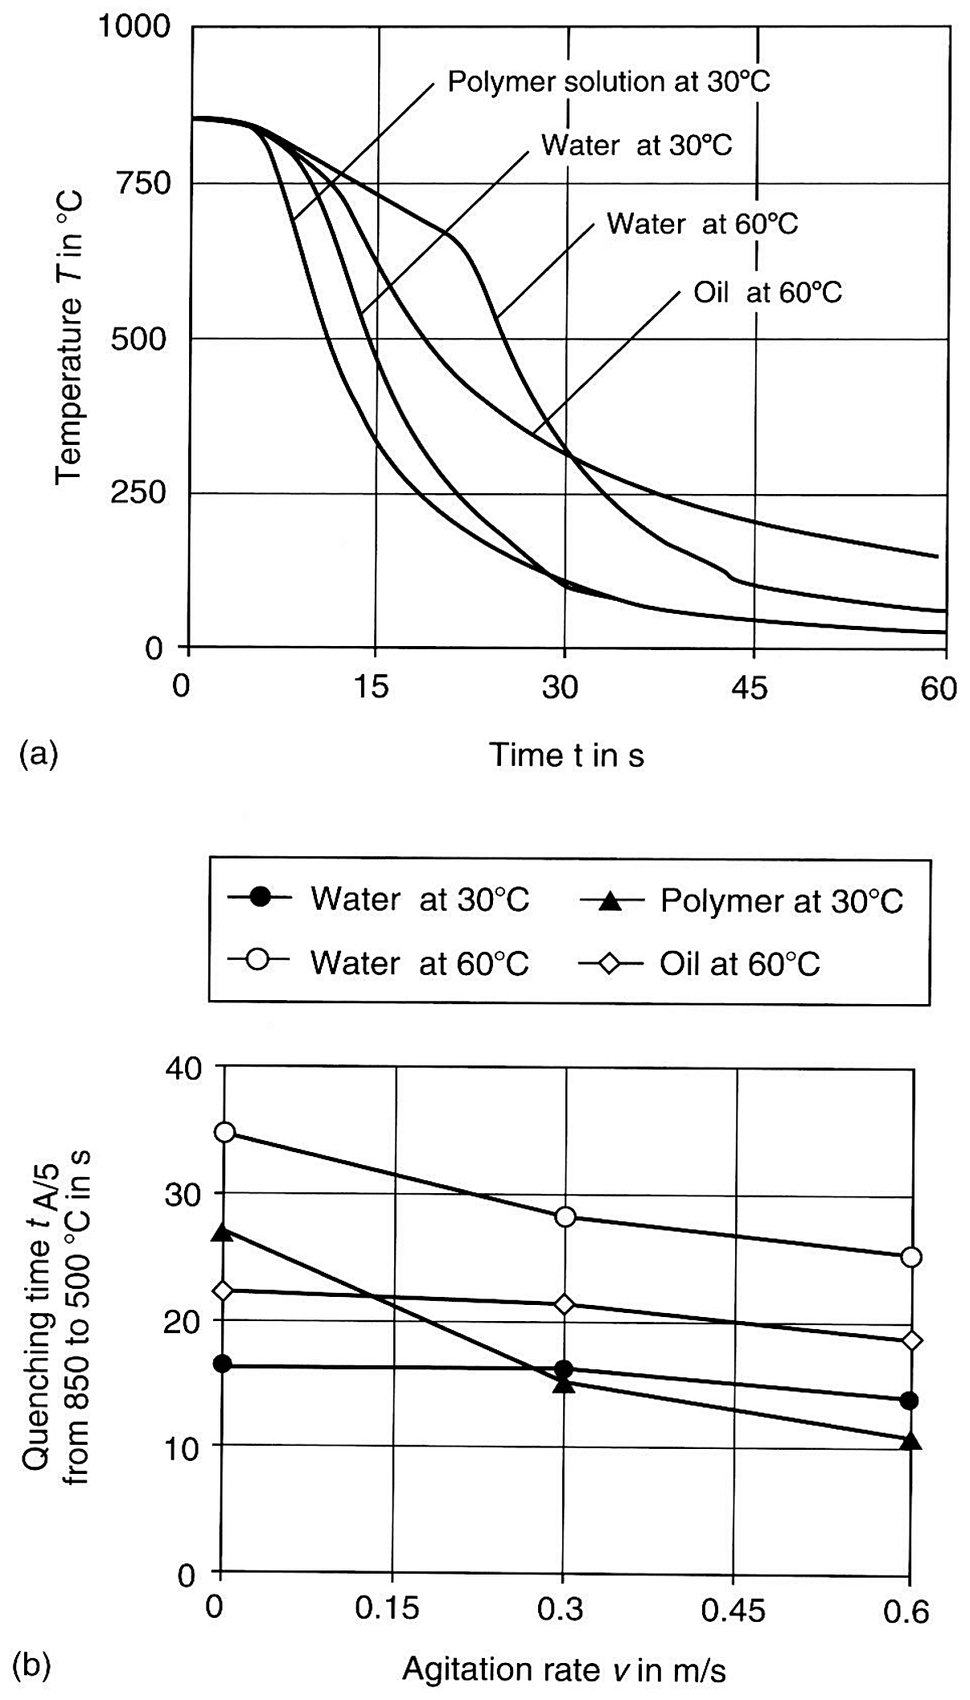
A rapidez com que um meio de têmpera pode extrair calor de uma superfície é expressa como coeficiente de transferência de calor por convecção, H. Um coeficiente mais alto significa que o calor deixa a superfície mais rapidamente para a mesma diferença de temperatura. A tabela abaixo é o conjunto de coeficientes que este relatório usa em seus modelos de resfriamento, desde um vácuo sem movimento de gás em uma extremidade da escala até uma solução polimérica diluída na outra.
Como esses coeficientes aparecem em uma curva de resfriamento real, e quanto vale a agitação, é medido em uma sonda padrão abaixo.
Coeficiente médio de transferência de calor por convecção por procedimento de têmpera
| Procedimento de têmpera | Coeficiente médio de transferência de calor por convecção, H (Btu/hr-ft²-°F) |
|---|---|
| Vácuo a 100 °F | 3.6 |
| Nitrogênio a 100 °F, 2 atm. e 3.400 ft/min. | 13.9 |
| Hélio a 100 °F, 2 atm. e 3.400 ft/min. | 19.2 |
| Óleo de baixa velocidade a 100 °F | 47.1 |
| Alumina fluidizada a 100 °F | 61.7 |
| Óleo de colza/parafina de alta velocidade a 100 °F | 104.5 |
| Sal a 750 °F | 105.9 |
| Sal a 575 °F | 122.2 |
| Solução de 30% de UCON A a 100 °F | 159.2 |
| Solução de 10% de UCON A a 100 °F | 293.3 |
Fonte, coeficiente médio de transferência de calor por convecção determinado para vários procedimentos de têmpera, Tabela I-4 do relatório.
A têmpera a gás não tem estágios de ebulição, portanto seu poder de resfriamento é definido pelo próprio gás e pela pressão na qual ele é mantido.
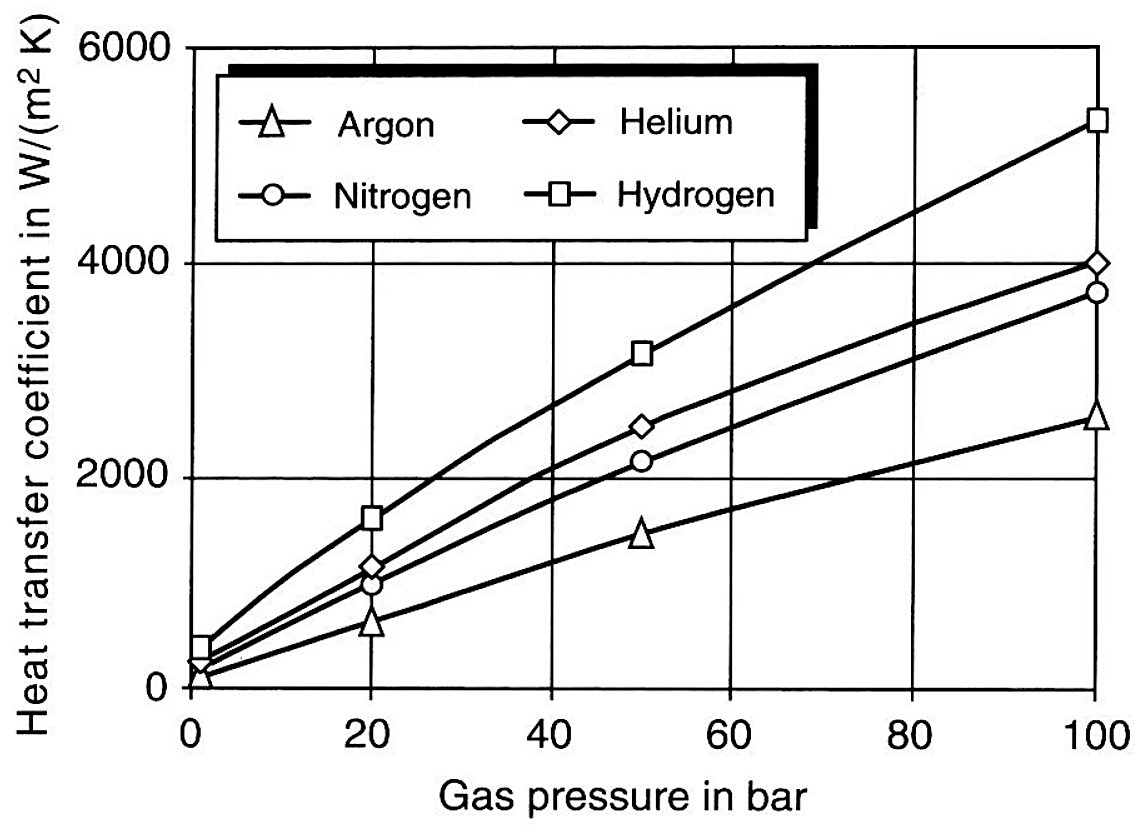
H está em Btu por hora por pé quadrado por grau Fahrenheit. As entradas de sal são citadas na temperatura do banho e as demais a 100 °F. O valor de vácuo é apenas radiação, razão pela qual um forno a vácuo precisa de pressão de gás e velocidade de bocal antes de poder se aproximar de um banho de sal. Um coeficiente descreve o meio e a superfície, não a peça, portanto não pode ser lido como a taxa de resfriamento de um bloco de molde. Apenas uma tabela de referência, não é uma recomendação da Aobo Steel.
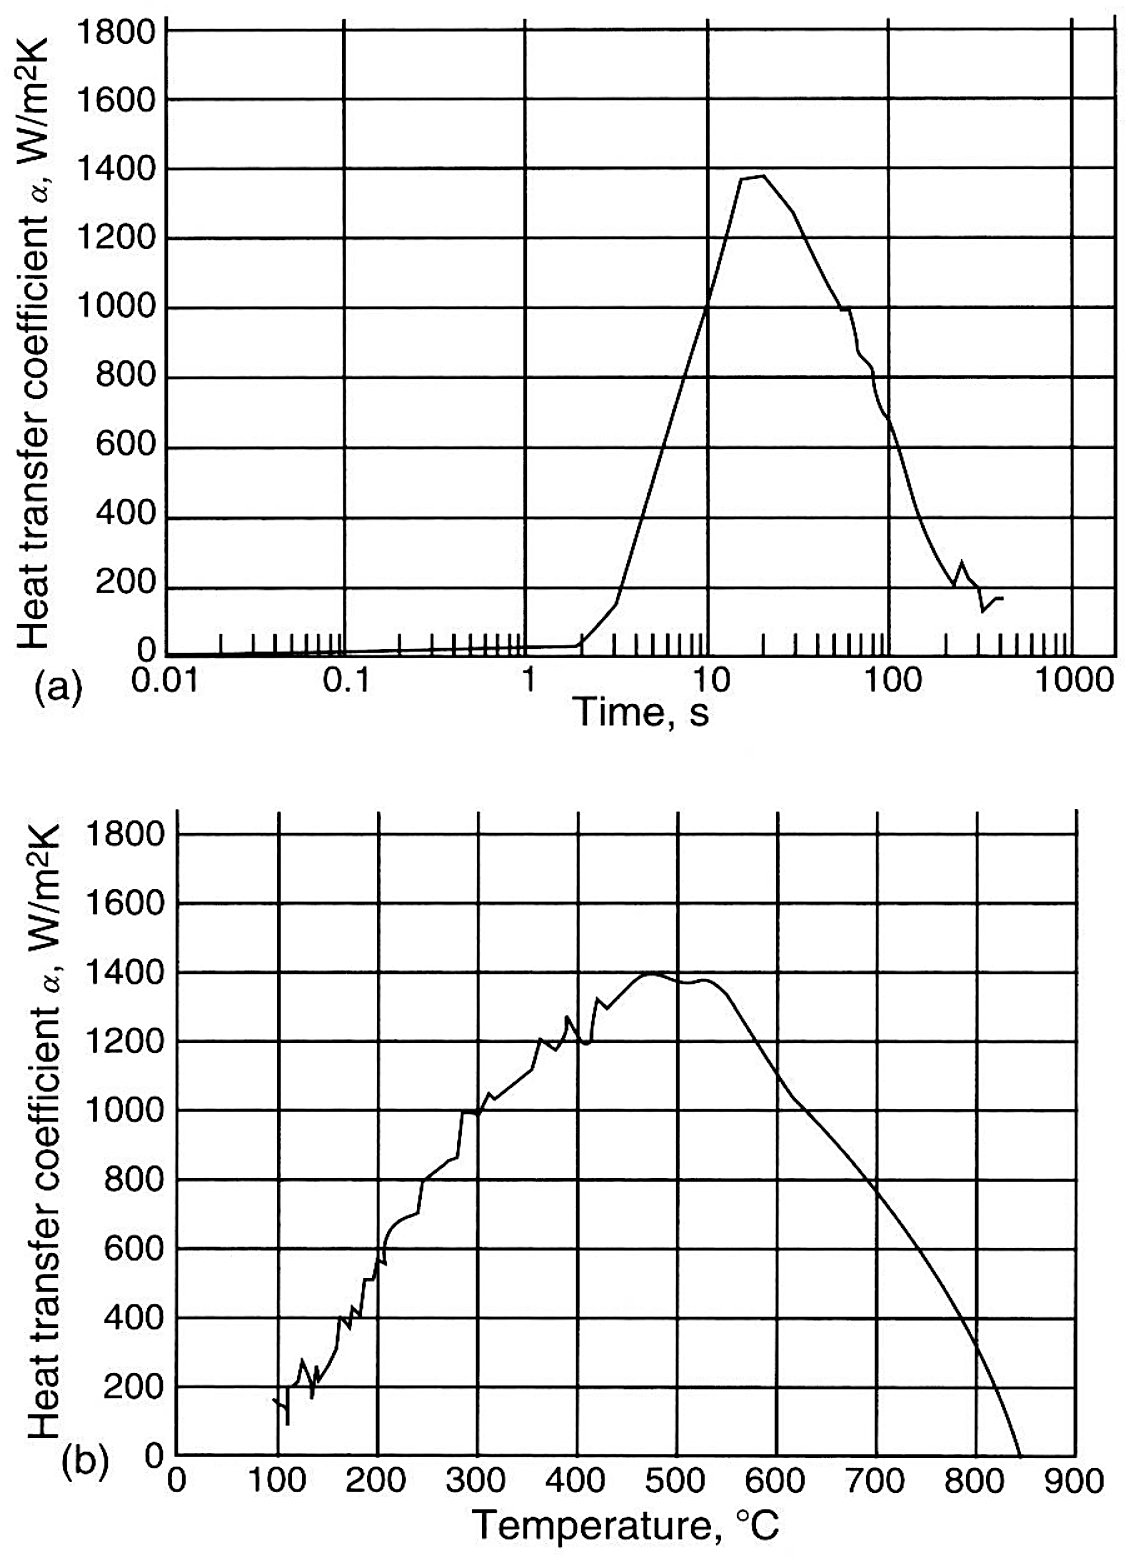
A tabela apresenta uma média para cada procedimento. Medido em uma sonda, o coeficiente não é constante de forma alguma, e o formato da curva é o que determina se a seção perde o nariz da perlita.
Taxas de resfriamento medidas em blocos e moldes de H13
As medições abaixo abrangem blocos de H13 e moldes de produção temperados em fornos a vácuo comerciais, com uma têmpera em óleo como linha de base tanto para taxa de resfriamento quanto para distorção. A pressão nominal do gás é apenas uma das variáveis em jogo. O tamanho e a distribuição dos bocais de gás, a potência do ventilador e o tamanho do forno influenciam o resultado, e a taxa mais rápida deste conjunto veio do menor forno operado na pressão mais alta, e não da pressão por si só.
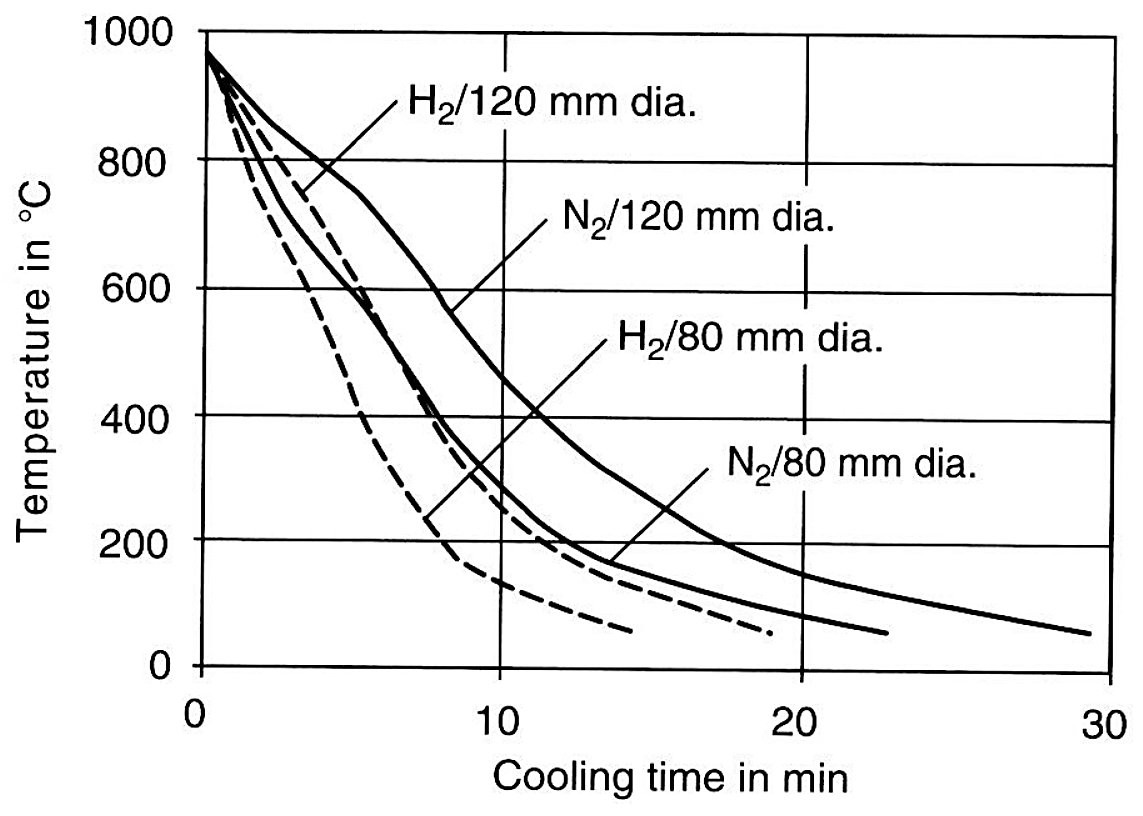
As curvas de gás para uma barra de aço ferramenta, em dois diâmetros, mostram quanto dessa faixa teórica resta nos tamanhos de seção que um bloco de matriz realmente tem.
Taxas de resfriamento na superfície e no núcleo por forno, pressão e meio
| Peça | Tratador térmico | Forno | Pressão de têmpera | Meio de têmpera | Taxa de resfriamento na superfície (°F/min) | Taxa de resfriamento no núcleo (°F/min) |
|---|---|---|---|---|---|---|
| Bloco #1 | Universal HT | Abar-Ipsen | 2 bar | Nitrogênio | 39 | 30 |
| Molde #2 | Universal HT | Abar-Ipsen | 2 bar | Nitrogênio | 37 | 26.2 |
| Molde #3 | IMP, Londres | Abar-Ipsen | 4 bar | Argônio | 37.5 | 28.6 |
| Molde #4 | FPM, Chicago | Abar-Ipsen | 5 bar | Nitrogênio | 48 | 36 |
| Molde #5 | FPM, Chicago | VFS | 7,5 bar | Nitrogênio | 52 | 40 |
| Bloco #2 | FPM, Chicago | VFS | 10 bar | Nitrogênio | 43 | 34 |
| Bloco #3 | FPM, Chicago | VFS | 10 bar | Nitrogênio | 42 | 33 |
| Bloco #5 | Kowalski HT | Seco-Warwick | 20 bar | Nitrogênio + hélio | 126 | 62 |
| Bloco #6 | Euclid HT | Óleo | óleo | Óleo | 120 | n/a |
Fonte, resumo dos experimentos de têmpera, Tabela 7.1-36 do relatório.
As taxas de resfriamento estão em graus Fahrenheit por minuto, na superfície da peça e no seu núcleo. Os relatórios deste trabalho calculam a média da taxa de resfriamento no intervalo de 1750 a 550 °F, a faixa na qual o H13 se transforma, e a tabela acima não repete esse intervalo. A fonte imprime N/A onde nenhum valor de núcleo foi obtido, e o resfriamento em óleo foi executado como linha de base tanto para a taxa de resfriamento quanto para a distorção. A última linha é impressa na fonte com Oil na coluna do forno, oil na coluna de pressão e Oil na coluna do meio de resfriamento, e essas três entradas são reproduzidas aqui conforme impressas. Apenas uma tabela de referência, não é uma recomendação da Aobo Steel.
Lendo as duas tabelas em conjunto
Um coeficiente e uma taxa de resfriamento não são a mesma medição. O coeficiente pertence ao meio e à superfície. A taxa de resfriamento também depende da seção, porque em uma peça pequena a convecção na superfície é o que limita o ciclo, enquanto em um bloco de matriz espesso o condutividade térmica do aço torna-se o limite e pressão de gás adicional então rende muito menos no núcleo do que rende na superfície. Essa assimetria é visível na segunda tabela, onde as corridas de 2 bar e 20 bar registram 39 e 126 °F por minuto na superfície e 30 e 62 °F por minuto no núcleo.
Comparadas com a taxa de face de 50 °F por minuto, as duas corridas a 2 bar e a corrida com argônio a 4 bar ficam abaixo dela na superfície, e as corridas a 5 bar e acima ficam acima dela. As taxas de núcleo em todo o conjunto variam de 26,2 a 62 °F por minuto. A leitura do próprio relatório é que a pressão do gás por si só não resolve a questão, e que dois fornos operando na mesma pressão nominal não são uma comparação equivalente, de modo que uma têmpera que sai mais lenta do que o planejado geralmente é atribuída ao forno e ao seu circuito de gás, e não apenas ao ajuste de pressão.
Aumentar a pressão em um lote de cilindros recupera parte da diferença entre um gás e outro, mas não toda ela.
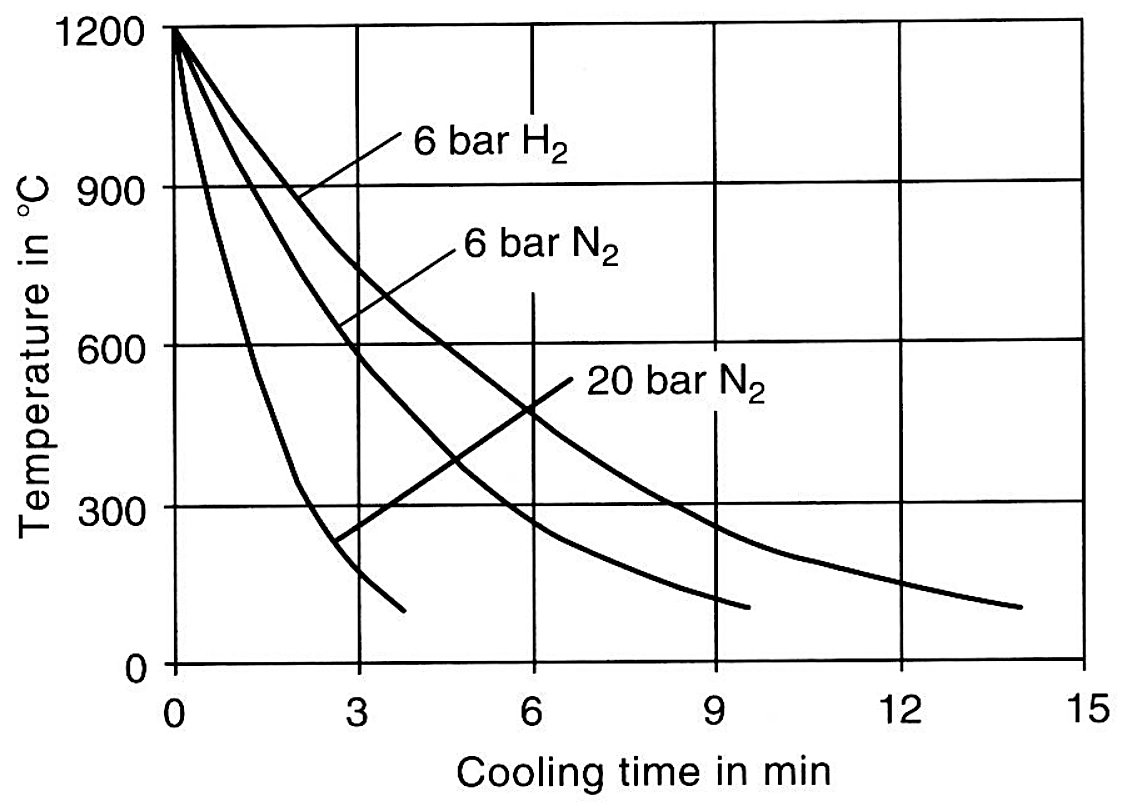
Tabela de Taxas de Resfriamento de Têmpera e Meios de Têmpera do H13, PDF para impressão
Ambas as tabelas desta página, os coeficientes dos meios de têmpera e as taxas de resfriamento medidas na superfície e no núcleo para blocos e moldees de H13, em um único PDF com nossos dados de contato.
Dados de referência relacionados
O grau ao qual estes dados pertencem está descrito na página do aço ferramenta H13, com o restante do ciclo em torno da têmpera na Guia de tratamento térmico do H13 e a dureza de serviço que ele deve atingir no gráfico de dureza do H13. O que acontece quando uma têmpera dá errado é abordado na página de trincas de têmpera, e os graus que endurecem ao ar parado são separados dos demais na página de aço ferramenta de têmpera ao ar. A dureza mantida na temperatura de trabalho é apresentada no tabela de dureza a quente do aço ferramenta, e o lado da fundição sob pressão do mesmo grau está na página de matrizes e insertos para fundição sob pressão.
Fonte: Improved Life of Die Casting Dies of H13 Steel by Attaining Improved Mechanical Properties and Distortion Control During Heat Treatment (J. F. Wallace and D. Schwam, US Department of Energy final report DOE/ID/13320-3, October 1998).