
Nitretação de Aços para Ferramentas
A nitretação adiciona uma camada dura e resistente ao desgaste a uma ferramenta acabada sem têmpera, de modo que a peça mantém suas dimensões e a tenacidade do núcleo. Esta página reúne o que o tratamento produz em aços-ferramenta, a profundidade e a dureza normalmente adotadas, a estrutura de camadas abaixo da superfície e os pontos do trabalho com matrizes e moldes em que ele se justifica pelo custo.
O que a nitretação produz em um aço para ferramentas
Os valores abaixo são a faixa de trabalho para os aços-ferramenta da série H e comparáveis. Uma camada mais profunda não é melhor em ferramental, porque o mesmo nitrogênio que eleva a dureza também eleva a fragilidade da camada.
| Item | Valor | O que isso significa na prática |
|---|---|---|
| Valores típicos para aços para ferramentas | ||
| Profundidade de nitretação | 0,1–0,2 mm | A camada endurecida que suporta o desgaste. Profundidades de 0,5–1,0 mm indicam cementação e são um erro comum ao copiar metas desse processo. |
| dureza superficial | 1000–1200 HV0.5 | Tipicamente alcançada em aços para ferramentas da série H na nitretação gasosa. Acima de 1000 HV é fácil para esses graus, e a dureza depende de quanto cromo e alumínio o aço contém. |
| Temperatura do processo | 525–545°C | Abaixo da faixa de revenimento da maioria dos aços para ferramentas, portanto a peça é nitretada após a têmpera e o revenimento finais, e não antes. |
| Tempo de processo | 4–10 h | A faixa usual na prática. Tratamentos mais longos aprofundam a camada e espessam a camada composta em vez de elevar a dureza superficial. |
| Dureza do núcleo | Inalterado | O interior mantém a dureza e a tenacidade da peça revenida, razão pela qual o tratamento é adequado para ferramentas acabadas. |
| Mecanismo de endurecimento | Nitretos de liga | O nitrogênio difunde-se e precipita finos nitretos de liga, sendo o cromo o principal formador em aços para ferramentas e o alumínio o mais forte onde um grau é projetado com ele. |
Fonte: Tool Steels, Properties and Performance (R. A. Mesquita, CRC Press), Seção 4.2.3 e as curvas de resposta medidas na Figura 4.11.
A camada superficial e a zona endurecida
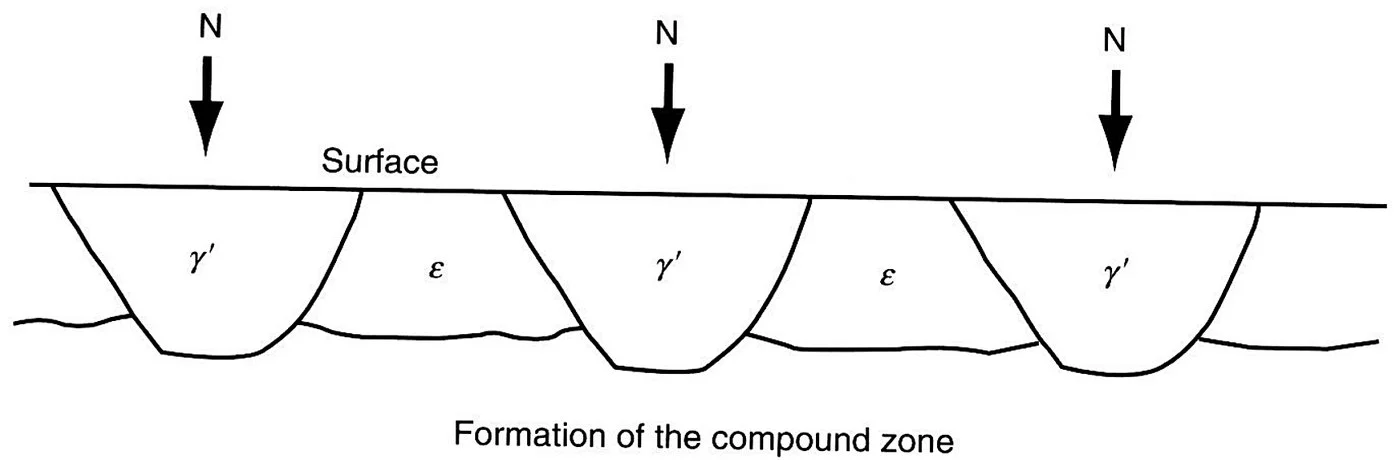
A concentração de nitrogênio na superfície decide qual camada se forma. O mesmo equipamento executa as três faixas alterando a atmosfera, portanto a camada é uma escolha de processo e não uma propriedade do aço.
| Camada formada | Atmosfera | Estrutura | Onde é usada |
|---|---|---|---|
| Somente camada de difusão | 1–5% N2 | Nenhuma. A zona endurecida é um gradiente de nitretos precipitados no aço. | Ferramental sensível a trincas, como moldes para fundição sob pressão, onde uma pele frágil não é aceitável. |
| Camada composta, tipo γ′ | 15–30% N2 | Fe4N sobre a camada de difusão | Superfícies de desgaste que suportam uma pele dura. A camada é mais dura que a matriz, mas menos frágil que o tipo ε. |
| Camada composta, tipo ε | 60–70% N2 com 1–3% de metano | Fe2-3N sobre a camada de difusão | Dureza superficial máxima, com a maior fragilidade. Geralmente evitada em peças sujeitas a trincamento ou impacto. |
Fonte: Tool Steels, Properties and Performance (R. A. Mesquita, CRC Press), Figura 4.12, adaptada ali do ASM Handbook on heat treating. A camada composta é chamada de camada branca na oficina porque permanece brilhante ao microscópio e resiste ao ataque usual.
As duas camadas não aparecem ao mesmo tempo, e a ordem em que se formam determina com qual delas a operação de acabamento deve lidar.
Por que a camada branca tem má reputação
A camada composta é uma pele cerâmica sobre uma peça de aço, e é muito dura e muito frágil. Bem utilizada, é a maior dureza que o tratamento pode produzir. Mal utilizada, pode causar trincas que encerram a vida de uma matriz. A fonte mostra ambos os resultados em H13, primeiro apenas uma camada de difusão, depois uma camada em que uma espessa camada branca e precipitados de carbonitreto ao longo dos contornos de grão se tornaram caminhos de trinca, com as trincas atravessando a linha composta em vez de contorná-la.
Duas regras de oficina decorrem disso. Em peças sujeitas a impacto ou ciclagem térmica, mantenha a camada fina ou suprima-a; para um matriz de forjamento, a fonte estabelece o limite prático em 0,25 mm de camada, abaixo do qual a trincagem permanece rara. Em peças que apenas deslizam, uma camada composta controlada adiciona a maior resistência ao desgaste com a menor profundidade de camada.
Como é a camada medida
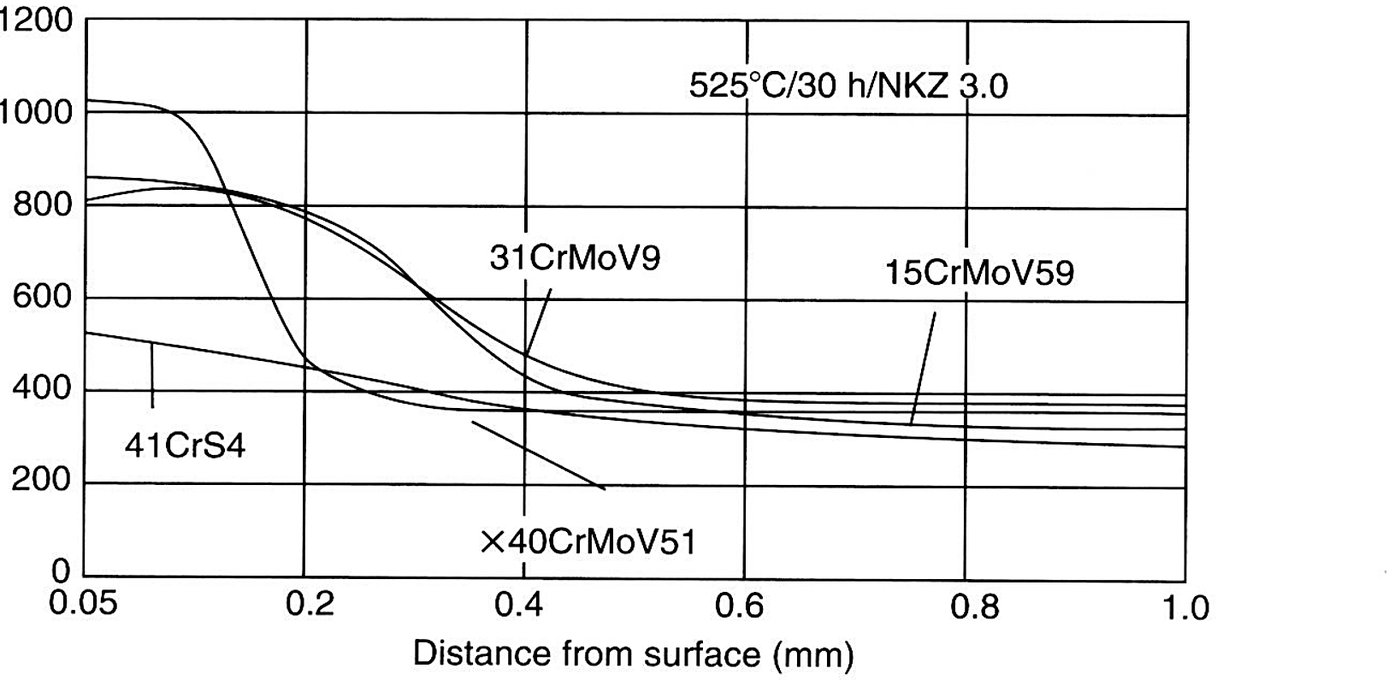
Nas curvas de resposta publicadas com os dados, a nitretação gasosa a 530°C por 36 horas leva um aço H11 modificado a cerca de 1200 HV0.5 na superfície, mantém-se próxima desse valor nos primeiros 0,1 mm e depois cai para os 600 a 650 HV0.5 do núcleo revenido por volta de 0,3 mm. Um ciclo mais curto de 525°C seguido de 545°C por 10 horas atinge um nível superficial semelhante de cerca de 1100 a 1200 HV0.5 em H13, H11 e um H10 modificado, retornando igualmente à dureza do núcleo em cerca de 0,3 mm.
Fonte: Tool Steels, Properties and Performance (R. A. Mesquita, CRC Press), Figura 4.11, curvas de resposta à nitretação gasosa para H11 modificado (X38CrMoV5-1), H13 (X40CrMoV5-1) e um H10 modificado (X50CrMoV5-3). Os valores são lidos das curvas publicadas na superfície e em profundidade.
Lendo as curvas
A profundidade de camada no perfil de dureza e a profundidade nominal de nitretação citada na literatura são medidas de forma diferente. O perfil acima descreve um ciclo longo de 36 horas, e sua profundidade endurecida útil vai além dos 0,1 a 0,2 mm que a fonte cita como meta típica para aços-ferramenta. Qualquer que seja o número citado, meça a camada na peça ou em um corpo de prova que passou pelo mesmo ciclo, porque a carga do forno, o fluxo de gás e a condição da superfície alteram o resultado.
Os perfis de dureza publicados para quatro aços de nitretação mostram a forma que o ciclo acima produz.
Gasosa, plasma e sal
A nitretação gasosa fornece nitrogênio a partir de uma atmosfera de amônia dissociada e é o processo do qual provêm a maior parte dos dados publicados para aços-ferramenta. A nitretação a plasma gera nitrogênio em um gás ionizado, proporcionando controle mais fino da camada e permitindo isolar áreas que devem permanecer moles. A nitretação em banho de sal líquido está em declínio por razões ambientais. A estrutura de camadas por trás dos três é a mesma, então a escolha se resume a equipamento, controle e custo, e não a um resultado diferente.
Nitretar após têmpera e revenimento, nunca antes
O tratamento ocorre a uma temperatura inferior à da etapa de revenimento, portanto não pode endurecer o próprio aço. É aplicado a uma peça que já está em sua dureza final, o que também explica por que a peça mantém suas dimensões durante o processo. Uma peça que vai ao forno de nitretação com núcleo mole volta com uma pele dura sobre um núcleo mole, e o primeiro contato sob carga revela isso.
Nitretação não é cementação
A cementação ocorre perto de 900 a 1000°C, difunde carbono para uma camada rápida e profunda e depende de um resfriamento posterior para endurecer a superfície por martensita. Seu limite é a dureza da martensita, cerca de 900 HV, e a camada pode amolecer novamente durante revenimentos posteriores. A nitretação ocorre perto de 540°C na peça acabada, endurece por precipitação de nitretos em vez de por resfriamento e ultrapassa 1000 HV sem um segundo tratamento térmico. As metas de profundidade de camada não são transferíveis entre os dois processos.
O alumínio no grau responde ao forno de nitretação
A dureza de uma camada nitretada vem dos elementos de liga que formam os nitretos, e o alumínio forma os mais resistentes. Graus que contêm alumínio como adição deliberada, como alguns aços para moldes de extrusão e de endurecimento por precipitação, atingem uma camada muito mais dura que um aço comum para trabalho a quente com 5% Cr sob o mesmo ciclo. Quando um desenho especifica uma dureza nitretada acima da faixa usual para H13 ou H11, o próprio grau geralmente é a alavanca, não o forno.
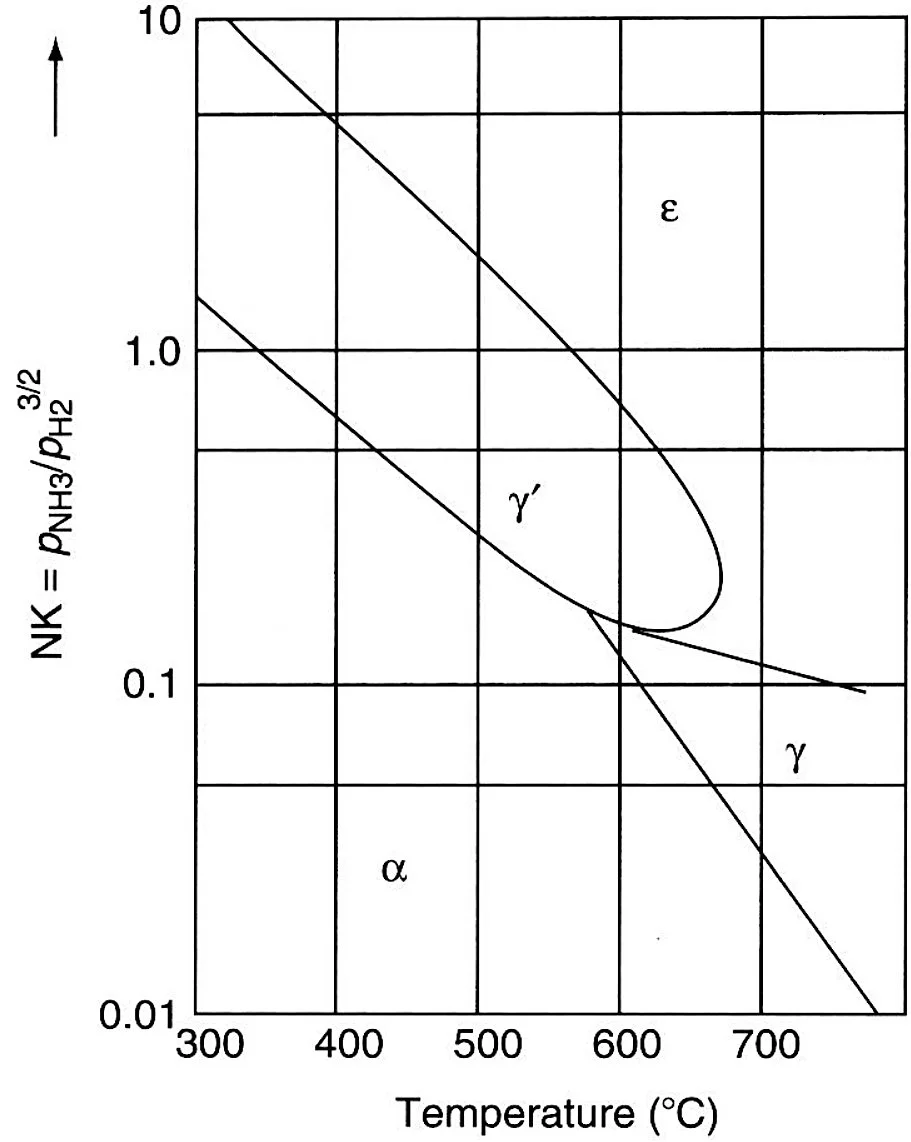
O potencial de nitretação e a temperatura determinam qual nitreto se forma na camada composta, e o diagrama de Lehrer mapeia isso.
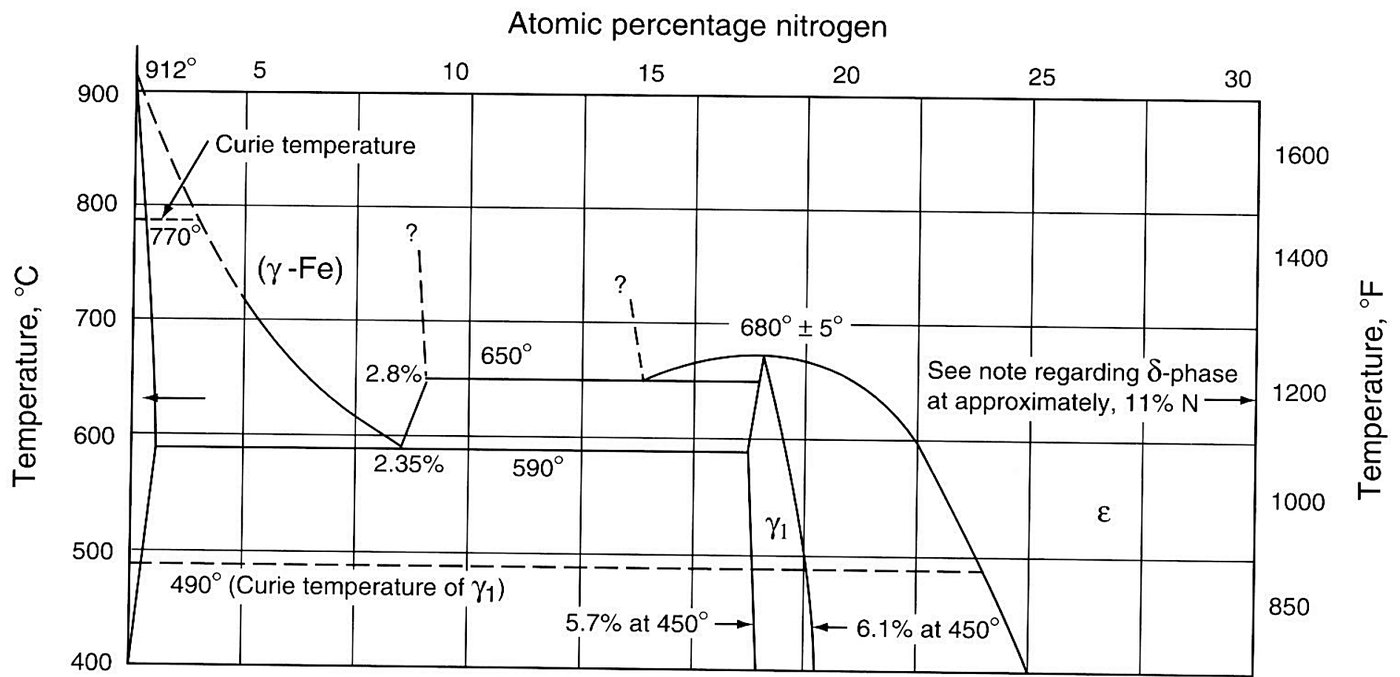
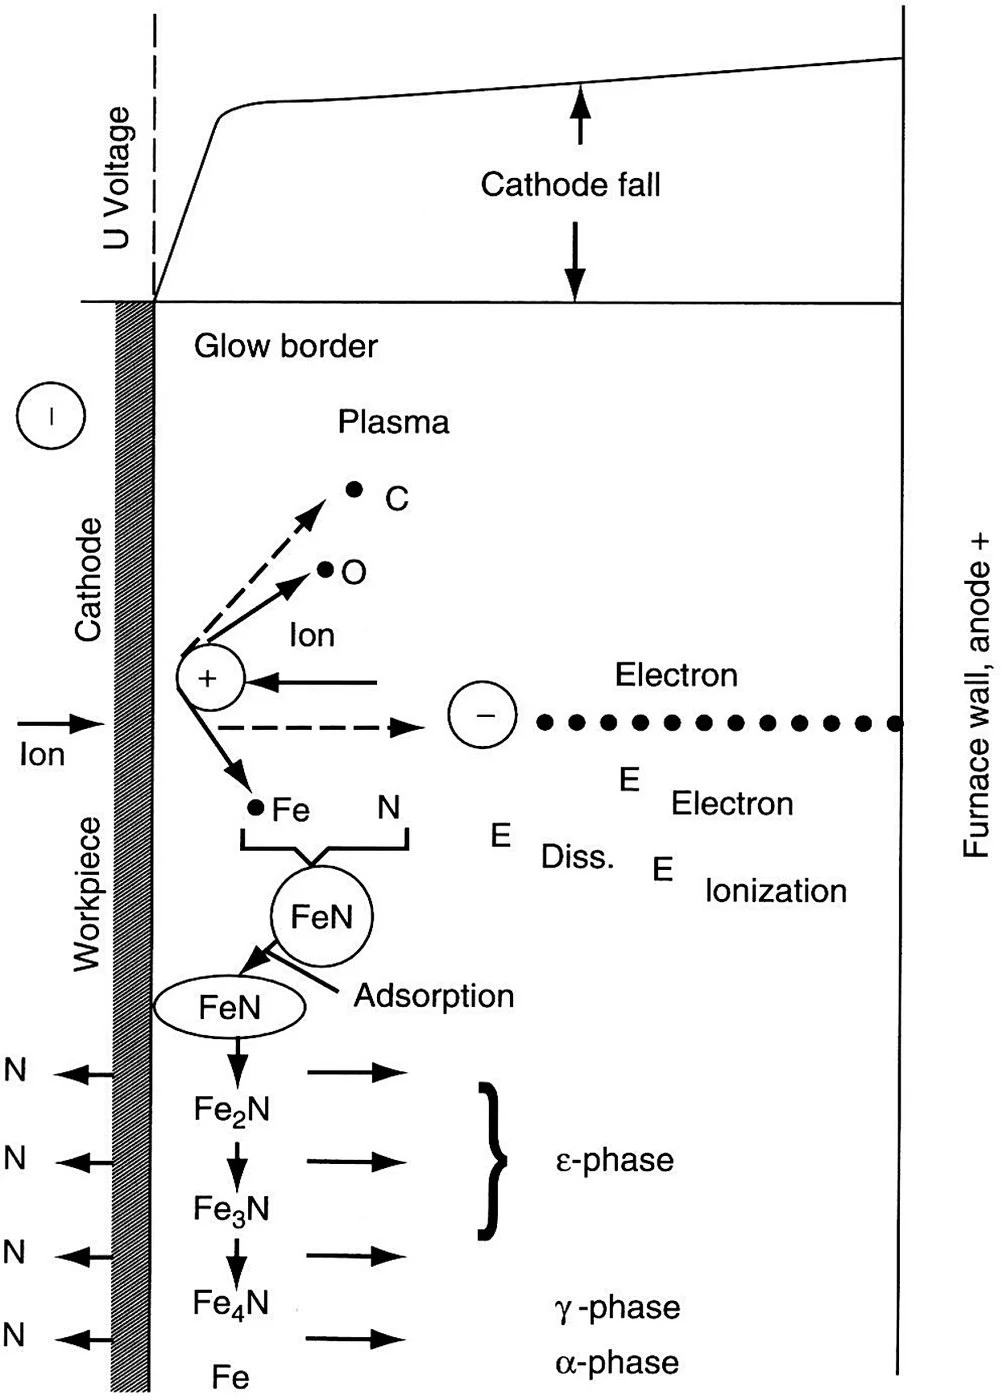
O sistema ferro-nitrogênio por trás dessas camadas é estreito, e é por isso que a nitretação é realizada nessa temperatura.
A nitretação a plasma realiza a mesma função por meio de uma descarga luminescente em vez de apenas amônia.
Onde compensa
O forjamento a quente é onde a nitretação é mais aplicada, porque a superfície da matriz sofre carga e abrasão acima de 500°C e a dureza superficial é o fator decisivo. A extrusão a quente vem em seguida, e os graus tratados com alumínio acima foram desenvolvidos para ela, junto com o ESR H13 usado na extrusão trabalho. A fundição sob pressão é o caso delicado, porque o ciclo térmico trinca rapidamente uma camada frágil, então a camada de compostos é mantida fina. Em moldes de plástico o tratamento é a forma normal de proteger uma cavidade endurecida Aço para Molde Plástico contra desgaste e de manter o acabamento polido, e é uma das razões pelas quais um H13 refinado por ESR acima de 50 HRC é popular para lentes e outros trabalhos que deixam o molde brilhante. O lado de polimento e texturização desse trabalho, incluindo os defeitos que uma superfície nitretada altera, é abordado no guia de polimento e texturização de aço para moldes.
A sequência de tratamento térmico em torno do forno está no gráfico de têmpera e revenimento, e como uma camada nitretada se comporta em temperatura junto com a dureza base do grau está no gráfico de dureza a quente. Os outros tratamentos superficiais que competem com ele, incluindo revestimento PVD e cromo duro, são comparados no guia de tratamento superficial.
Confirme antes de fornecer um orçamento.
Profundidade da camada, dureza e estrutura de camadas são apenas para referência geral. Os resultados reais variam conforme o grau, o forno, a mistura de gases e a geometria da peça. Confirme o processo com seu tratador térmico e os dados do grau com a usina antes da produção. A Aobo Steel fornece aço para ferramentas na condição recozida ou pré-endurecida, e a nitretação continua sendo um serviço realizado na ferramenta acabada.
Páginas de referência relacionadas
guia de tratamento térmico de aço para ferramentas · Características de processamento do aço para ferramentas · Seleção de aço ferramenta para matrizes de extrusão a quente · Seleção de aço ferramenta para machos e insertos de fundição sob pressão · Aços-ferramenta de trabalho a quente · Por que o H13 é usado na fundição sob pressão · Implantação iônica para matrizes de aço ferramenta
Fontes: Tool Steels, Properties and Performance (R. A. Mesquita, CRC Press, 2017), Seção 4.2.3 com Figuras 4.11 a 4.13, Seção 4.3.2 e Seção 6.4.3. Dados de referência apenas para comparação. Confirme o ciclo e a especificação da camada com seu tratador térmico antes da produção.