
Aobo Steel · Fornecedor de Aço Ferramenta · Huangshi, China
Aço para Matrizes 1.2344 ESR
DIN 1.2344 / X40CrMoV5-1 — equivalente AISI H13 / JIS SKD61 · refundido por eletroescória
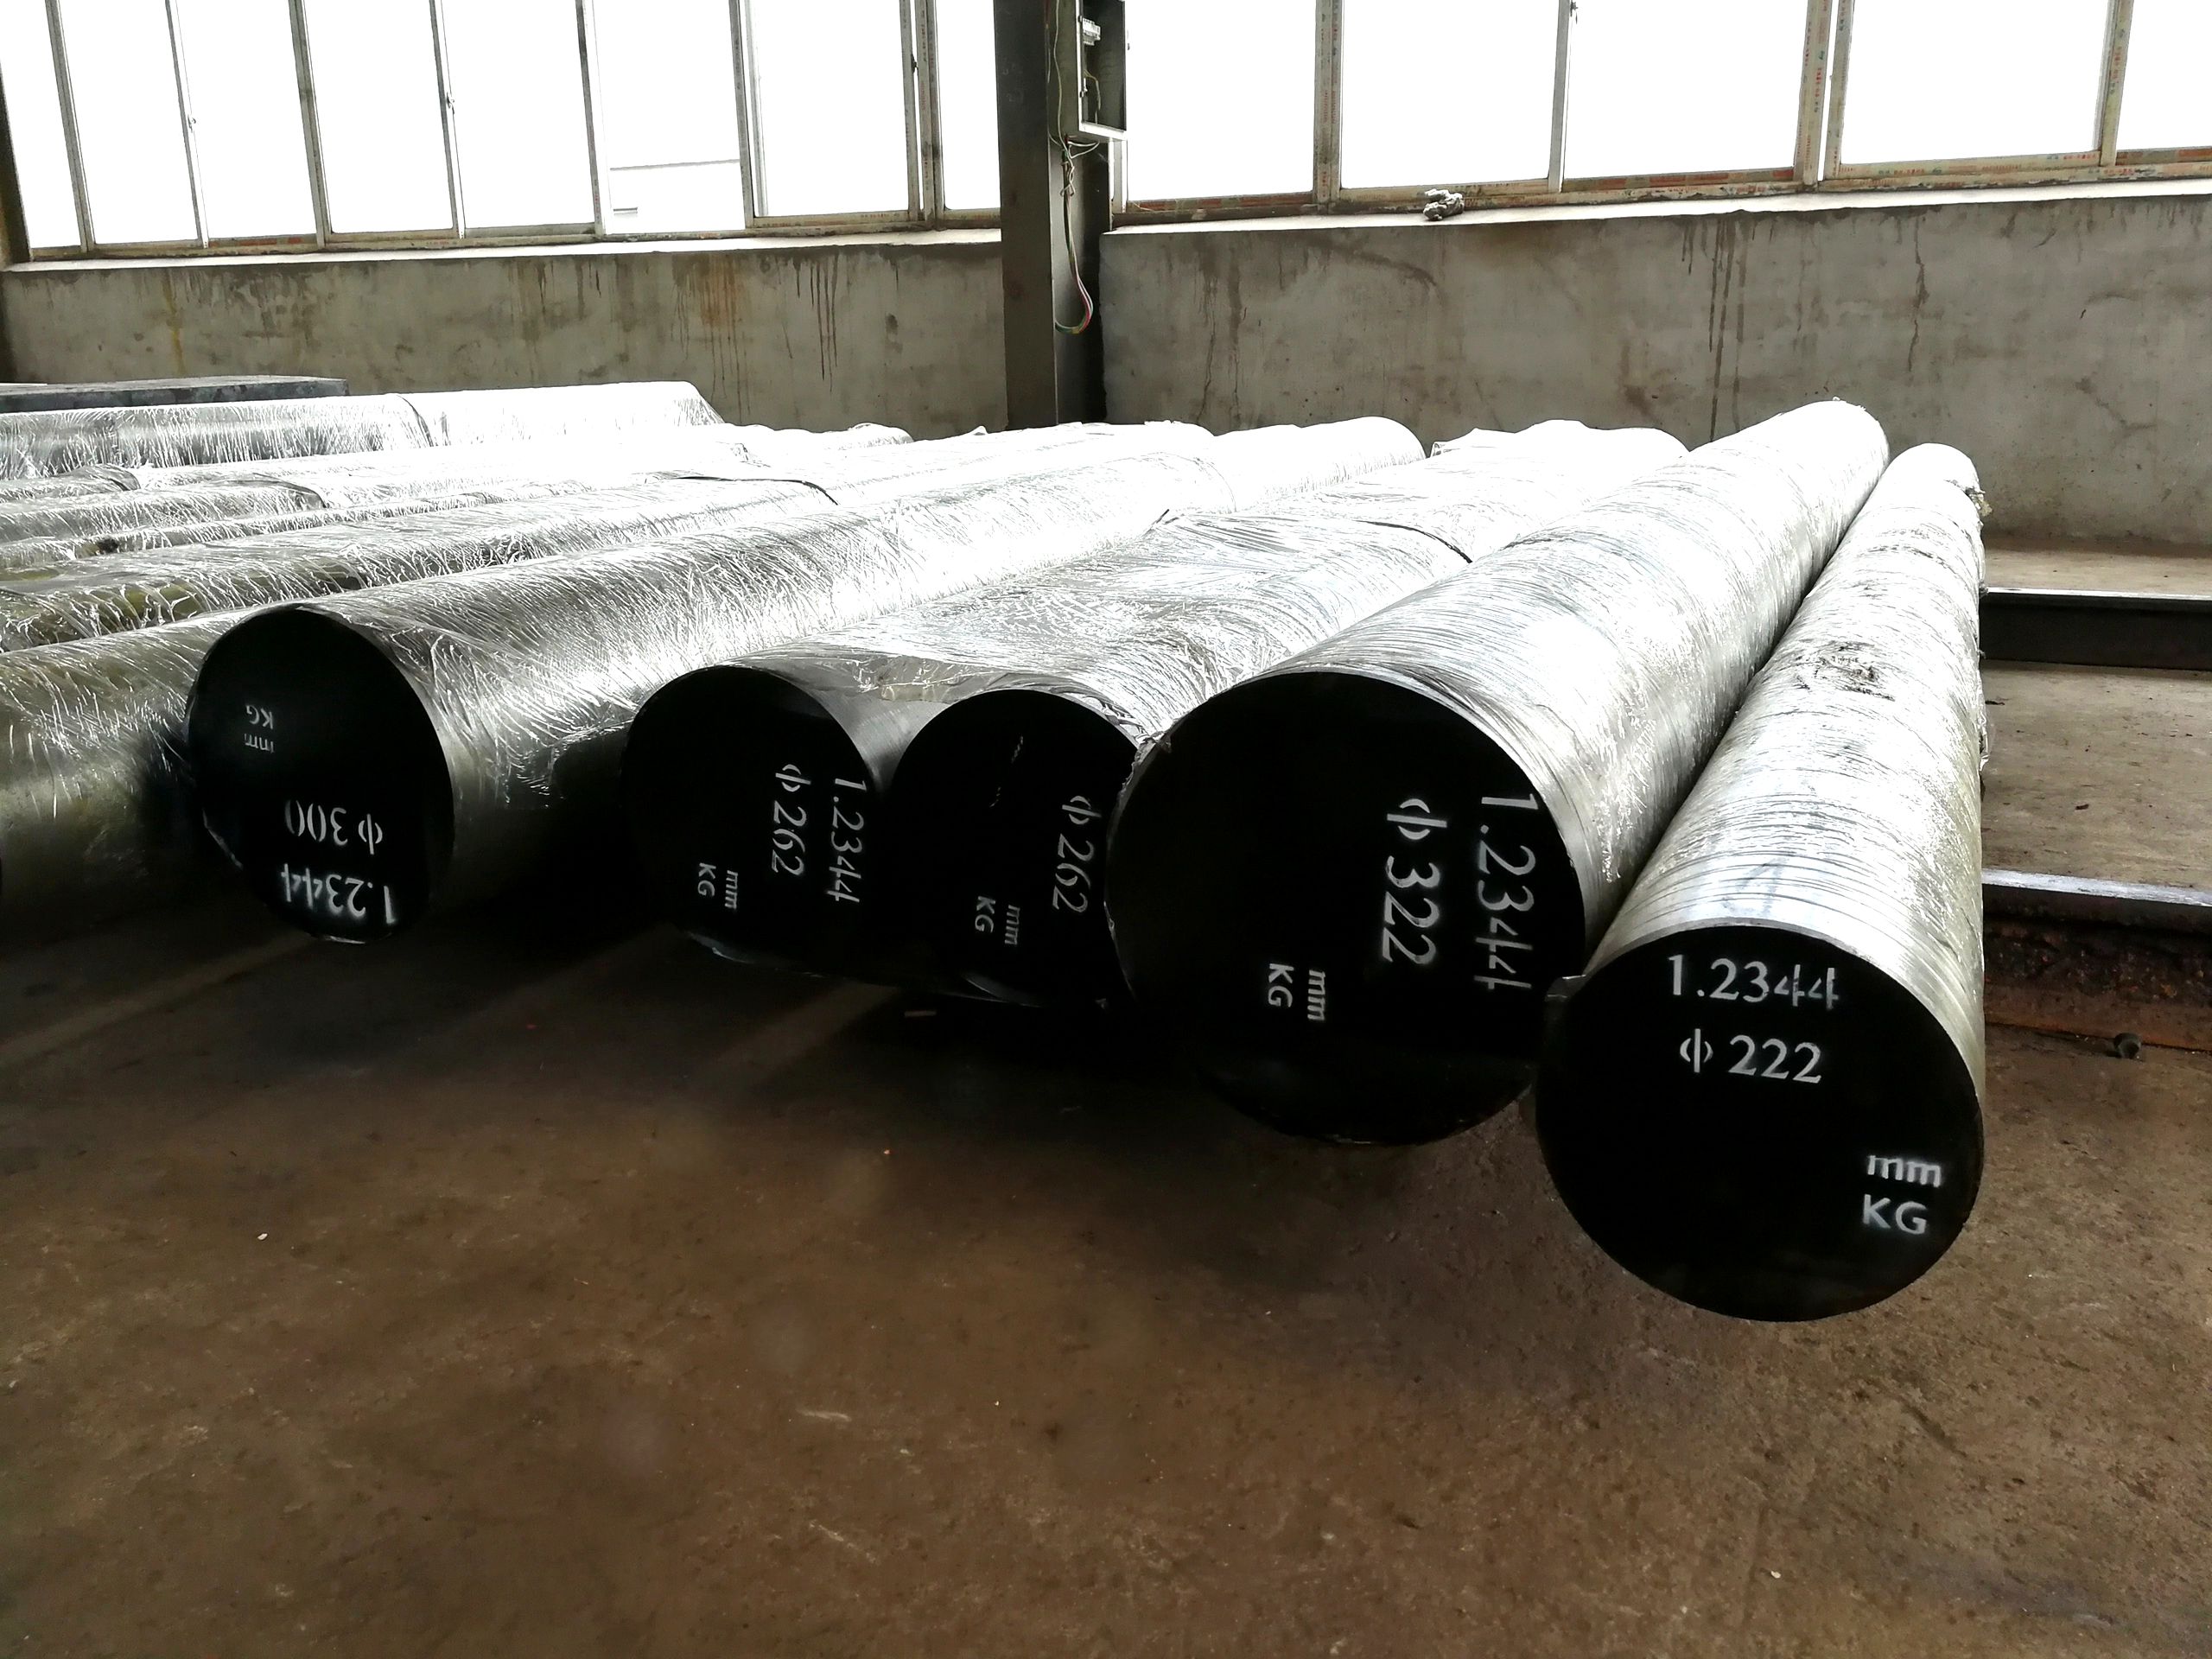
Aço para matrizes ESR para ferramental de extrusão de alumínio — porta-matrizes, mandris, revestimentos internos de contêiner, apoios e bases. Fornecido recozido e torneado, número de corrida em cada barra, cortada no comprimento sob consulta.
Também fornecido: Aço ferramenta H13, Aço ferramenta ESR e barra redonda D2. Seleção: aços para ferramentas para matrizes de extrusão de alumínio · planejamento de pedidos: calculadora de peso de aço.
Solicitar preço e prazo
Informe os diâmetros, a quantidade e o porto de destino — confirmamos preço, tamanhos e prazo de entrega em um dia útil.
Onde o 1.2344 ESR se aplica na sua prensa
O conjunto de matrizes atrás da matriz suporta a maior parte da tonelagem da prensa, e a dureza varia de peça para peça. Uma matriz requer resistência ao desgaste na superfície de apoio. Um porta-matriz ou suporte precisa de tenacidade, pois um suporte frágil trinca sob a carga que deveria distribuir. As faixas abaixo são durezas de trabalho em serviço, não a dureza da barra recozida.
Tipos de matrizes e conjuntos de ferramentas determine o conjunto antes de encomendar o aço.
| Peça | Dureza de trabalho | Seção típica | O que limita sua vida útil |
|---|---|---|---|
| Matriz plana, porthole e ponte | 46 a 50 HRC | 100 a 500 mm | Desgaste da superfície de apoio primeiro, depois trincas térmicas. 47 a 51 HRC em perfis finos. |
| Porta-matriz | 40 a 46 HRC | 200 a 800 mm | Trincas por flexão e fadiga. O 4140 pré-endurecido a 28 a 32 HRC é a opção mais econômica onde o desgaste permite. |
| Anel de matriz | 42 a 48 HRC | 200 a 800 mm | Tensão circunferencial do ajuste por contração. |
| Suporte de matriz e base de apoio | 40 a 46 HRC | 150 a 1000 mm | Escoamento por compressão e deflexão permanente. 44 a 48 HRC para cargas pesadas. |
| Revestimento do container | 42 a 47 HRC | Furo de 150 a 500 mm | Riscos e trincas térmicas, equilibrados com o risco de ruptura radial. |
| Mandril e perfurador | 43 a 48 HRC | 20 a 150 mm | Estricção e fadiga térmica. Pontas ocas operam a 55 a 60 HRC em M2. |
| Bloco de empuxo | 42 a 48 HRC | 150 a 500 mm | Deformação em cogumelo, amolecimento térmico e desgaste de aresta. |
| Porta-lâmina de tesoura | 40 a 45 HRC | Bloco ou barra | Trincas em furos de parafusos e fadiga estrutural. |
Os dados de composição são apenas para referência geral. Os valores reais variam conforme a norma, a usina e o número de corrida. Confirme com o certificado de ensaio do material (MTC) ou entre em contato com a Aobo Steel.
Por que ESR nas seções pesadas
Um anel com parede de 150 mm não é o mesmo aço no furo e na superfície externa. A fundição convencional segrega carbono e cromo em direção ao centro, e a diferença se manifesta como variação de dureza após o revenimento. A refusão reconstrói o lingote gota a gota através de uma escória reativa, de modo que a análise permanece uniforme em toda a seção, e menos inclusões ficam sob a camada nitretada. O Processo ESR é abordado separadamente.
A refusão nem sempre é a compra correta. Um porta-matriz ou suporte com menos de 200 mm não ganha o suficiente para justificar o custo, e a rota EAF + LF + VD é mais econômica para a mesma função. Ela justifica seu preço em paredes espessas, ajustes por contração e furos nitretados. Para campanhas longas em perfis de parede fina, 1.2367 versus 1.2344 é a outra decisão, já que o grau com 3 por cento de molibdênio mantém a dureza a quente e conduz calor melhor. O 1.2343 continua sendo a escolha mais tenaz para porta-matrizes e suportes.
O que determina a vida útil da matriz
A dureza vem do tratamento térmico, não do certificado. Alivie as tensões a 650 a 675 °C após a usinagem de desbaste, austenitize a 995 a 1025 °C, tempere em gás e faça dois revenimentos. A 580 °C, a matriz atinge 48 a 50 HRC; a 600 °C, 44 a 46 HRC, portanto um rolamento que precisa de 47 a 50 HRC é revenido entre cerca de 570 e 590 °C. A nitretação segue a 510 a 540 °C até uma camada de 0,10 a 0,20 mm e 900 a 1100 HV, então o revenimento final deve ser 15 a 30 °C acima da temperatura de nitretação, ou o núcleo amolece no forno. Pré-aqueça a matriz a 425 a 480 °C antes do primeiro tarugo, porque a zona de trabalho da matriz opera a 550 a 600 °C em serviço. O cronograma completo está no Guia de tratamento térmico do H13, e o detalhe da camada está no guia de nitretação.
Em serviço, a ordem geralmente é desgaste do rolamento primeiro, depois trincas térmicas, depois deformação plástica na zona de trabalho da matriz, e fratura por último, a partir de um tarugo frio ou de um canto que foi nitretado quando deveria ter sido mascarado. Padrões de desgaste da matriz separe lavagem de erosão, e amolecimento em serviço aponta para a temperatura de revenimento.
As faixas de dureza de trabalho, tratamento térmico e nitretação seguem o ASM Handbook Volume 14, Forming and Forging, e o Volume 4, Heat Treating.