
Aceros para herramientas de la serie H
Los aceros para herramientas de la serie H son aceros para herramientas de trabajo en caliente utilizados para matrices y herramientas expuestas al calor, la presión, el impacto, el desgaste en caliente y los ciclos térmicos repetidos. Se utilizan comúnmente en fundición a presión, forja en caliente, extrusión en caliente, cizallado en caliente, recalcado y estampado por recalcado.
Aceros para herramientas de la serie H disponibles en Aobo Steel
Aobo Steel suministra grados comunes de acero para herramientas de trabajo en caliente de la serie H en barra redonda y barra plana a granel para aplicaciones de fundición a presión, forja en caliente, extrusión en caliente, cizallado en caliente, recalcado y estampado por recalcado.
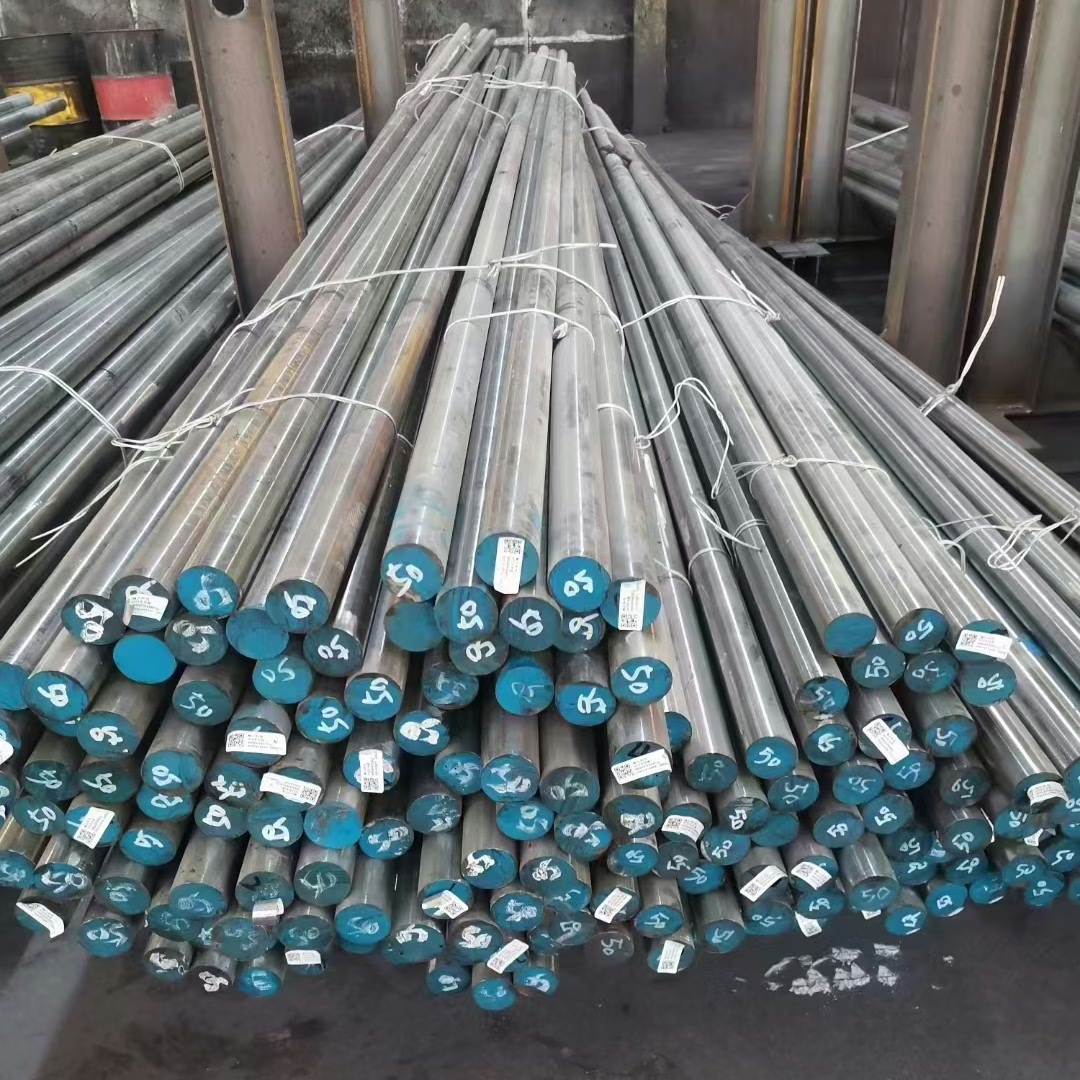
H10 | 1.2365 | SKD7
Acero para trabajo en caliente para alta resistencia en caliente, conductividad térmica y herramientas de extrusión seleccionadas.
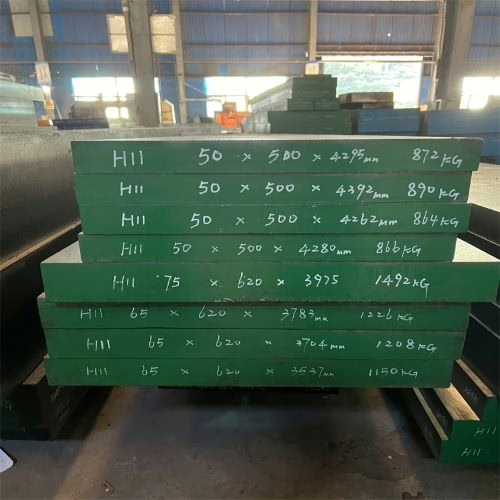
H11 | 1.2343 | SKD6
Acero de trabajo en caliente al cromo con alta tenacidad y resistencia al agrietamiento.
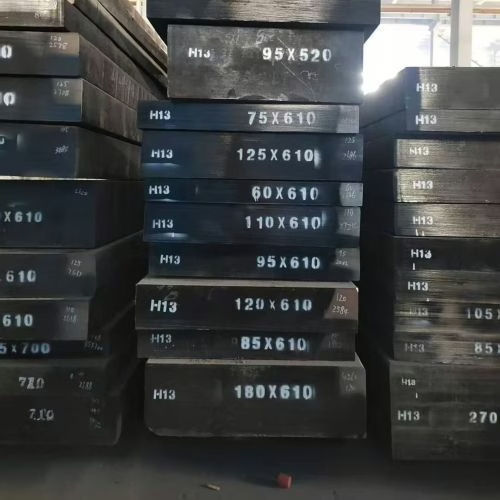
H13 | 1.2344 | SKD61
Acero para herramientas de trabajo en caliente equilibrado para fundición a presión, forja, extrusión y servicio con fatiga térmica.
H21 | 1.2581 | SKD5
Acero de trabajo en caliente al tungsteno para dureza en caliente y resistencia al desgaste a alta temperatura.
En la selección práctica de aceros para herramientas, los grados más utilizados son H10, H11, H13 y H21. Estos grados cumplen los principales requisitos de trabajo en caliente: resistencia al agrietamiento térmico, dureza en caliente, tenacidad, estabilidad térmica y resistencia al desgaste en caliente.
¿Qué son los aceros para herramientas serie H?
Los aceros para herramientas serie H son aceros aleados para herramientas diseñados para servicio en caliente. La superficie de la herramienta debe mantener dureza y resistencia suficientes cuando entra en contacto con metal caliente o material fundido. El cuerpo de la herramienta también debe resistir el agrietamiento bajo presión, impacto y calentamiento y enfriamiento repetidos.
La mayoría de los aceros serie H tienen contenido de carbono medio y contienen cromo, molibdeno, vanadio, tungsteno o una combinación de estos elementos. Los aceros de trabajo en caliente al cromo como H11 y H13 proporcionan tenacidad y resistencia al agrietamiento térmico. Los aceros de trabajo en caliente al tungsteno como H21 proporcionan mayor dureza en caliente y mejor resistencia al reblandecimiento a alta temperatura.
La principal diferencia entre los grados de la serie H no es solo la dureza. Cada grado tiene un equilibrio diferente de tenacidad, resistencia a la fatiga térmica, dureza en caliente y resistencia al desgaste.
Grados equivalentes de acero para herramientas serie H
| Grado AISI | DIN / EN | JIS | Grado GB / Chino |
|---|---|---|---|
| H10 | 1.2365 / X32CrMoV3-3 | SKD7 | 4Cr3Mo3SiV |
| H11 | 1.2343 / X37CrMoV5-1 | SKD6 | 4Cr5MoSiV |
| H13 | 1.2344 / X40CrMoV5-1 | SKD61 | 4Cr5MoSiV1 |
| H21 | 1.2581 / X30WCrV9-3 | SKD5 | 3Cr2W8V |
H13 / 1.2344 / SKD61 es el grado más común en el suministro internacional de acero para herramientas de trabajo en caliente. H11 / 1.2343 / SKD6 is close to H13 but places greater emphasis on toughness. H21 / 1.2581 / SKD5 follows a different alloy design because tungsten improves resistance to softening at elevated temperatures.
Composición química y elementos de aleación de los aceros para herramientas serie H
La composición química de los aceros para herramientas serie H determina su respuesta al temple, dureza en caliente, tenacidad, resistencia al revenido y resistencia al desgaste en caliente. La tabla a continuación muestra rangos típicos de composición química. Los valores exactos deben seguir la norma requerida, la especificación de compra y el certificado de análisis del fabricante.
Composición química típica
| Grado | C | Cr | Mo | V | W | Si | Mn |
|---|---|---|---|---|---|---|---|
| H10 / 1.2365 | 0.28-0.35 | 2.70-3.20 | 2.50-3.00 | 0.40-0.70 | No es principal | 0.10-0.40 | 0.15-0.45 |
| H11 / 1.2343 | 0.33-0.41 | 4.80-5.50 | 1.10-1.60 | 0.30-0.60 | No es principal | 0.80-1.20 | 0.20-0.50 |
| H13 / 1.2344 | 0.35-0.42 | 4.80-5.50 | 1.20-1.75 | 0.80-1.20 | No es principal | 0.80-1.20 | 0.20-0.50 |
| H21 / 1,2581 | 0.26-0.36 | 2.50-3.50 | No es principal | 0.30-0.60 | 8.50-10.00 | 0.15-0.50 | 0.15-0.45 |
H11 y H13 son aceros de trabajo en caliente al cromo-molibdeno-vanadio. El H13 generalmente tiene más vanadio que el H11, por lo que tiene mayor resistencia al desgaste y una respuesta más fuerte al endurecimiento secundario. El H11 mantiene mejor tenacidad debido a su menor contenido de vanadio.
El H21 utiliza tungsteno como su principal elemento de aleación. Esto mejora la dureza en caliente y la resistencia al reblandecimiento a alta temperatura, pero reduce la tenacidad en relación con los aceros de trabajo en caliente al cromo.
Cómo afectan los elementos de aleación al rendimiento
| Elemento | Función en los aceros para herramientas serie H |
|---|---|
| Carbono | Favorece la respuesta al temple y la resistencia al desgaste. El contenido de carbono medio ayuda a mantener la tenacidad. |
| Cromo | Mejora la templabilidad, la resistencia a la oxidación y la resistencia al reblandecimiento por calor. |
| Molibdeno | Mejora la resistencia en caliente, la resistencia al revenido y la respuesta al endurecimiento secundario. |
| Vanadio | Forma carburos duros y mejora la resistencia al desgaste en condiciones de desgaste en caliente. |
| Tungsteno | Mejora la dureza en caliente y la resistencia al reblandecimiento a alta temperatura. |
| Silicon | Favorece la resistencia a la oxidación y contribuye a la resistencia en caliente en algunos grados. |
| Manganese | Favorece la templabilidad y el control siderúrgico. |
Propiedades de los aceros para herramientas serie H
Los aceros para herramientas serie H se seleccionan para matrices de trabajo en caliente porque combinan dureza en caliente, tenacidad, resistencia a la fatiga térmica, templabilidad y resistencia al revenido. Estas propiedades deben funcionar juntas. Una matriz con alta dureza pero mala tenacidad puede agrietarse prematuramente. Una matriz con buena tenacidad pero mala dureza en caliente puede deformarse o reblandecerse durante el servicio.
Propiedades clave en el herramental de trabajo en caliente
| Propiedad | Significado práctico en el herramental de trabajo en caliente | Orientación típica de grados |
|---|---|---|
| Dureza en caliente | Ayuda a la herramienta a resistir el reblandecimiento y la deformación a temperaturas elevadas | H13, H21 |
| Resistencia a la fatiga térmica | Reduce el agrietamiento térmico durante ciclos repetidos de calentamiento y enfriamiento | H13, H11 |
| Tenacidad | Reduce el agrietamiento, desportillado y rotura bajo impacto o presión | H11, H13 |
| Resistencia al revenido | Ayuda al acero a mantener la dureza después de exposición repetida al calor | H13, H21 |
| Resistencia al desgaste en caliente | Resiste la erosión, abrasión y desgaste por flujo de metal a altas temperaturas | H13, H21 |
| templabilidad | Ayuda a las herramientas grandes a alcanzar una dureza más uniforme después del tratamiento térmico | H11, H13 |
| conductividad térmica | Ayuda a la herramienta a disipar el calor de la superficie de trabajo | H10 |
Dirección de propiedades por grado
| Grado | Dureza en caliente | Tenacidad | Resistencia a la fatiga térmica | Resistencia al desgaste en caliente | Mejor dirección de propiedades |
|---|---|---|---|---|---|
| H10 / 1.2365 | Bien | Bien | Bien | Medio | Transferencia de calor y resistencia en caliente |
| H11 / 1.2343 | Bien | Muy bien | Bien | Medio | Tenacidad y resistencia al agrietamiento |
| H13 / 1.2344 | Bien | Bien | Muy bien | Bien | Rendimiento equilibrado en trabajo en caliente |
| H21 / 1,2581 | Muy bien | Medio | Medio | Muy bien | Dureza en caliente y resistencia al desgaste a alta temperatura |
Dureza en caliente y resistencia al reblandecimiento
La dureza en caliente mide qué tan bien el acero mantiene su dureza y resistencia a temperaturas elevadas. Esta propiedad es importante cuando la herramienta está en contacto prolongado con metal caliente u opera a altas temperaturas superficiales.
H11 y H13 pueden manejar muchas condiciones comunes de trabajo en caliente. H21 ofrece mayor resistencia al reblandecimiento debido a su alto contenido de tungsteno. Esto hace que H21 sea útil para condiciones de herramienta más calientes, especialmente donde la abrasión y la erosión ocurren juntas.
La dureza en caliente no debe considerarse por sí sola. En matrices de alto impacto, un acero de trabajo en caliente al cromo más tenaz puede rendir mejor que un acero al tungsteno de mayor aleación.
Tenacidad y resistencia al agrietamiento
La tenacidad ayuda a una herramienta a resistir el agrietamiento bajo impacto, presión, esquinas agudas y espesor de sección desigual. Las matrices de forja en caliente, mandriles, punzones y herramientas de soporte a menudo necesitan esta propiedad.
H11 tiene un alto nivel de tenacidad entre los grados comunes de la serie H. H13 también tiene buena tenacidad, pero ofrece una combinación más equilibrada de resistencia al agrietamiento térmico y resistencia al desgaste. H21 requiere un uso más cuidadoso en herramientas sometidas a impacto porque su diseño de aleación favorece la dureza en caliente sobre la tenacidad.
Resistencia a la fatiga térmica y agrietamiento térmico
La fatiga térmica ocurre cuando la superficie de la herramienta se calienta y enfría repetidamente. Con el tiempo, esto puede producir finas grietas superficiales, conocidas como agrietamiento térmico. Las matrices de fundición a presión, las matrices de forja en caliente y las herramientas de extrusión a menudo fallan de esta manera.
H13 se usa ampliamente porque combina resistencia al agrietamiento térmico con tenacidad práctica y resistencia al desgaste. H11 puede ser útil cuando el riesgo de agrietamiento es mayor. El tratamiento térmico adecuado, la condición superficial, las prácticas de enfriamiento y la dureza de trabajo afectan la resistencia al agrietamiento térmico.
Una dureza de trabajo moderada a menudo proporciona una mejor vida útil de la matriz que la dureza máxima. La dureza excesiva puede aumentar el riesgo de agrietamiento, especialmente en matrices grandes o herramientas sometidas a ciclos térmicos severos.
Templabilidad y estabilidad dimensional
Muchos grados de la serie H tienen buena templabilidad y pueden endurecerse mediante enfriamiento al aire o enfriamiento controlado. Esto reduce la distorsión en comparación con métodos de temple más severos.
H11 y H13 se usan ampliamente para herramientas grandes de trabajo en caliente porque desarrollan una dureza relativamente uniforme después de un tratamiento térmico adecuado. El alivio de tensiones después del mecanizado en desbaste puede reducir la distorsión durante el temple final, especialmente para herramientas con cavidades profundas o secciones desiguales.
La estabilidad dimensional aún depende del tamaño de la herramienta, el control del horno, el precalentamiento, el método de temple y la práctica de revenido.
Tratamiento térmico de los aceros para herramientas de la serie H
El tratamiento térmico controla la dureza final, la tenacidad, la resistencia a la fatiga térmica y la vida útil de la matriz de los aceros para herramientas de la serie H. El tratamiento térmico a alta temperatura debe realizarse en un entorno controlado, como un horno de vacío, un horno de atmósfera controlada o un baño de sales neutro. Un control deficiente de la atmósfera puede causar oxidación, carburización o descarburización.
Procesos principales de tratamiento térmico
| Proceso | Objetivo | Nota práctica |
|---|---|---|
| Recocido | Reblandece el acero para el mecanizado | El rango común de recocido para aceros de trabajo en caliente al cromo es de aproximadamente 845-900 °C |
| Alivio de tensiones | Reduce la tensión de mecanizado antes del temple | A menudo se usa después del mecanizado en desbaste |
| Precalentamiento | Reduce el choque térmico antes de la austenización | Importante para herramientas grandes o complejas |
| Austenización | Forma la estructura templable | La temperatura depende del grado y del tamaño de la sección |
| Temple | Desarrolla dureza | Se puede usar aire, aire a presión, aceite o baño de sales según el tamaño y el grado |
| Revenido | Ajusta la dureza y la tenacidad | Comúnmente se utiliza doble o triple revenido |
| Nitruración | Mejora la resistencia al desgaste superficial | Opcional después del temple y revenido finales |
Generalmente no se recomienda el normalizado para los aceros para herramientas de la serie H. Muchos de estos grados tienen alta templabilidad y pueden endurecerse parcialmente durante el enfriamiento al aire.
Rangos típicos de tratamiento térmico
Los siguientes valores son rangos de referencia típicos. El proceso real debe ser ajustado por la instalación de tratamiento térmico según el tamaño de la herramienta, el tipo de horno, el método de temple y la dureza de trabajo requerida.
| Grado | Dureza recocida | Rango típico de austenización | Dirección de temple | Dirección de revenido | Dureza de trabajo típica |
|---|---|---|---|---|---|
| H10 / 1.2365 | Usualmente ≤229 HB | 1010-1050 °C | Aire, aceite o enfriamiento controlado | Se recomienda revenido múltiple | 44-52 HRC |
| H11 / 1.2343 | Usualmente ≤229 HB | 995-1025 °C | Aire, aire a presión, aceite o enfriamiento controlado | Se recomienda revenido múltiple | 44-52 HRC |
| H13 / 1.2344 | Usualmente ≤229 HB | 995-1025 °C | Aire, aire a presión, aceite o enfriamiento controlado | Se recomienda revenido múltiple | 44-52 HRC |
| H21 / 1,2581 | Usualmente ≤255 HB | 1095-1150 °C | Aire, aceite o baño de sales | Se recomienda revenido a alta temperatura | 45-55 HRC |
Después del temple, las herramientas deben revenirse con prontitud. El doble o triple revenido ayuda a reducir la austenita retenida, las tensiones internas y el riesgo de agrietamiento. Muchas herramientas de la serie H se reven a alta temperatura, a menudo alrededor de 540-650 °C, según el grado y la dureza requerida.
Solicitudes y selección de grado
El mejor grado de la serie H depende del material de trabajo, la temperatura superficial, la carga de impacto, la práctica de enfriamiento y el modo principal de falla. La tabla a continuación combina la aplicación y la lógica de selección en un solo lugar para evitar repetir las descripciones de los grados en secciones separadas.
| Aplicación | Riesgo principal de fallo | Dirección de grado adecuado | Nota de selección |
|---|---|---|---|
| matrices de fundición de aluminio | Fisuración térmica, erosión, fatiga térmica | H13, H11 | H13 es la opción estándar. H11 es útil cuando el riesgo de agrietamiento es más grave. |
| Matrices para fundición a presión de magnesio y zinc | Ciclos térmicos y desgaste superficial | H13 | H13 ofrece un equilibrio práctico entre tenacidad y resistencia a la fisuración térmica. |
| Herramental para latón y aleaciones de cobre | Reblandecimiento a alta temperatura, desgaste en caliente | H21 | H21 es adecuado para condiciones más calientes donde la dureza en caliente soportada por tungsteno es útil. |
| Matrices de extrusión de aluminio | Presión, desgaste en caliente, fatiga térmica | H13, H11, H10 | H13 y H11 cubren la mayoría de las necesidades de utillaje. H10 puede ayudar donde la transferencia de calor es importante. |
| Matrices de forja en caliente | Impacto, agrietamiento, deformación, fisuración térmica | H13, H11 | H11 favorece la resistencia al agrietamiento. H13 ofrece un rendimiento general más amplio. |
| Cuchillas de corte en caliente | Reblandecimiento del filo, desgaste en caliente | H13, H21 | H13 se adapta al cizallamiento en caliente general. H21 se adapta a condiciones más calientes o más abrasivas. |
| Mandrinos y utillaje de soporte | Alta tensión, agrietamiento | H11, H10 | H11 ofrece tenacidad. H10 puede usarse donde la extracción de calor es importante. |
| Herramientas de recalcado y estampado en caliente | Presión superficial, desgaste en caliente | H13, H21 | H13 es la opción equilibrada. H21 se usa cuando predomina el desgaste en caliente. |