Limitações do aço ferramenta H13: modos de falha e como evitá-los
O aço ferramenta H13 é um dos aços ferramenta para trabalho a quente mais confiáveis, com a dureza a quente, tenacidade e resistência à fadiga térmica necessárias para moldes de fundição sob pressão, matrizes de forjamento a quente e ferramentas de extrusão. Mesmo assim, ele ainda apresenta limitações reais.
Quando esses limites são ignorados no projeto, usinagem, tratamento térmico, soldagem, retificação ou seleção de materiais, as matrizes falham prematuramente e os custos aumentam. Este guia explica onde o H13 apresenta deficiências e como evitar falhas prematuras.
Fornecimento de aço ferramenta H13 para ferramentas de trabalho a quente confiáveis.
A Aobo Steel fornece aços H13 convencionais e ESR H13 forjados e laminados, principalmente em condição recozida para usinagem antes do tratamento térmico. A qualidade adequada do material, o tratamento térmico e o controle do processo são essenciais para evitar falhas prematuras na matriz de H13.
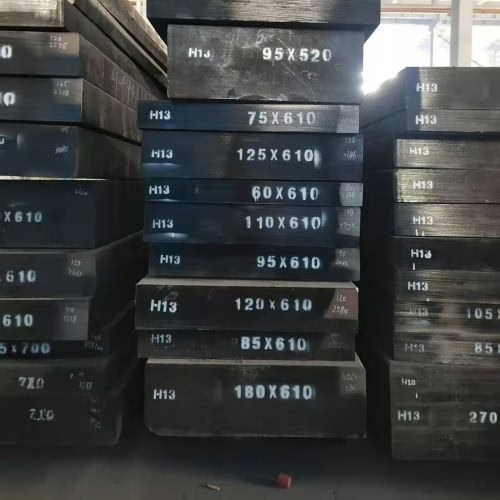
H13 | 1.2344 | SKD61
Aço ferramenta para trabalho a quente, utilizado em moldes de fundição sob pressão, moldes de forjamento a quente, ferramentas de extrusão, lâminas de corte a quente, pinos de núcleo, insertos de matrizes e componentes de moldes que exigem tenacidade e resistência à fissuração térmica.
Guia rápido para as limitações do H13
| Modo de limitação ou falha | Por que isso acontece? | Como evitar isso |
|---|---|---|
| Corrosão e pitting | O H13 possui cerca de 5% de cromo, portanto não é inoxidável. | Utilize revestimentos, nitretação, armazenamento controlado ou um material resistente à corrosão. |
| Amolecimento em temperaturas excessivas | A resistência cai drasticamente acima de aproximadamente 650°C. | Mantenha a temperatura de serviço dentro da faixa de trabalho a quente nominal ou escolha uma classe de temperatura mais alta. |
| Usinagem difícil | A tenacidade do H13 aumenta o desgaste da ferramenta, especialmente após o endurecimento. | Usinar em condição recozida, quando possível, e usar ferramentas adequadas de metal duro ou PCBN para usinagem de materiais duros. |
| Trincas na solda | O resfriamento rápido pode formar martensita não revenida e quebradiça na zona afetada pelo calor. | Utilize pré-aquecimento, material de enchimento compatível e tratamento térmico pós-soldagem. |
| Rachaduras de moagem | O superaquecimento localizado cria camadas endurecidas e frágeis ou tensões térmicas. | Utilize a seleção correta de rodas, passagens controladas e líquido refrigerante bem direcionado. |
| Defeitos de tratamento térmico | A descarbonetação, a distorção, o trincamento e a austenita retida são consequências do controle inadequado do processo. | Controlar a atmosfera do forno, a taxa de aquecimento, a taxa de resfriamento e os ciclos de revenimento. |
| Rachaduras e desgaste em serviço | Fadiga térmica, concentração de tensões, segregação, abrasão por incrustações e falha por gripagem do acionamento. | Aprimorar os raios de curvatura do projeto, o tratamento térmico, as práticas de resfriamento, o acabamento superficial e a qualidade do material. |
O aço ferramenta H13 é resistente à corrosão?
O aço H13 contém cerca de 51% de cromo, mas não é inoxidável e oferece pouca resistência à corrosão. Uma prevenção confiável contra ferrugem requer um teor de cromo de cerca de 11% a 12% de cromo. Em ambientes úmidos, água de refrigeração ou condições operacionais corrosivas, as superfícies de H13 podem sofrer corrosão por pite, e essas pites se tornam pontos de concentração de tensão que iniciam trincas.
Considere a corrosão como um problema de projeto, não como uma propriedade com a qual você pode contar. Tratamentos de superfície, como nitretação ou revestimentos, juntamente com ambientes de armazenamento e operação controlados, são defesas práticas. A corrosão por pite, se não controlada, pode reduzir a vida útil da matriz antes mesmo do desgaste mecânico.
A que temperatura o H13 perde resistência e tenacidade?
O aço H13 apresenta bom desempenho em temperaturas elevadas, mas sua resistência cai drasticamente acima de aproximadamente 650 °C (1202 °F), à medida que sua estrutura começa a se deformar. Se o molde for submetido a temperaturas acima da especificada, ele amolece, aumentando o risco de falhas.
Toughness is also set in tempering. The temperature window that produces that low toughness state, and the other embrittlement mechanisms that share it, are listed with their remedies on the Página sobre tipos de fragilização do aço. Tempering near 500°C (930°F) can leave H13 in a high-hardness, low-toughness state known as temper brittleness. Too high an austenitizing temperature coarsens the grain and embrittles grain boundaries.
A solução é o controle rigoroso da austenitização e do revenido, geralmente dois ou três ciclos de revenido, para equilibrar dureza e tenacidade. Para o procedimento completo, consulte o Guia de tratamento térmico do aço ferramenta H13.
Quão difícil é usinar o H13?
O aço H13 apresenta dificuldades moderadas de usinagem. Sua usinabilidade é de aproximadamente 70, comparada à do aço carbono 1%, que é de 100, e sua tenacidade acelera o desgaste da ferramenta e aumenta os custos. A usinagem é muito mais fácil no estado recozido do que após o endurecimento.
Para usinagem de aço H13 endurecido, com dureza em torno de 52-55 HRC, ferramentas de metal duro revestido ou PCBN, profundidades de corte reduzidas de 0,05-0,3 mm e avanços de 0,05-0,2 mm/rev ajudam a manter a pressão e o calor sob controle. Acabamentos superficiais em torno de 0,14-0,48 µm são alcançáveis com a configuração adequada. Para parâmetros detalhados, consulte [inserir referência aqui]. H13 Usinabilidade do Aço Ferramenta.
O aço ferramenta H13 pode ser soldado?
Sim, mas é de alto risco e propenso a fissuras. Como uma liga de alta temperabilidade, o H13 forma martensita frágil não revenida na zona afetada pelo calor durante o resfriamento rápido, o que leva ao surgimento de fissuras a frio induzidas por hidrogênio. Essas fissuras podem aparecer dias ou semanas após a soldagem, mesmo após a primeira inspeção.
Para um reparo bem-sucedido, é necessário um pré-aquecimento de 100-200 °C, um material de adição compatível com a composição e dureza do H13 e um tratamento térmico pós-soldagem para transformar a austenita retida e aliviar as tensões. A omissão de qualquer uma dessas etapas pode levar a uma nova origem de trincas na zona de solda. Para obter informações completas sobre o método e suas limitações, consulte [link para o método]. O aço ferramenta H13 pode ser soldado?.
Por que se formam fissuras de retificação no H13?
Trincas de retificação surgem devido ao superaquecimento localizado. Quando uma passada aquece a superfície mais rapidamente do que o material consegue absorver, a superfície ou endurece novamente, formando uma camada branca quebradiça com dureza de 65-70 HRC, ou amolece devido ao revenimento localizado. A tensão térmica resultante abre microfissuras.
Essas microfissuras são frequentemente invisíveis, mas se aprofundam com passes inadequados e se tornam pontos críticos de início de fadiga. A seleção correta do rebolo, velocidades controladas e refrigeração suficiente e bem direcionada previnem esse dano. Considere a retificação como uma etapa de acabamento que pode silenciosamente destruir uma matriz que, de outra forma, estaria em perfeitas condições.
O que dá errado durante o tratamento térmico H13?
O tratamento térmico é onde a maioria das matrizes H13 são fabricadas ou perdidas. Quatro modos de falha predominam: a descarbonetação deixa uma camada superficial macia e com baixa resistência ao desgaste; a distorção e o trincamento ocorrem após aquecimento ou têmpera desiguais, especialmente em seções complexas; e a austenita retida permanece macia e instável, transformando-se posteriormente e fragilizando a matriz.
Cada um desses problemas está relacionado ao controle da atmosfera e à taxa de aquecimento ou resfriamento, e não à qualidade do material em si. Tratam-se de falhas de processo, não de limitações do material, portanto, a defesa reside no procedimento. Os controles completos de têmpera, revenimento e endurecimento estão descritos no documento. Guia de tratamento térmico do aço ferramenta H13.
Quais são os modos de falha mais comuns do H13 em serviço?
Fadiga térmica
A fissuração por calor é a falha mais comum em matrizes de trabalho a quente. Ciclos repetidos de aquecimento e resfriamento criam microfissuras superficiais.
Rachaduras grosseiras
Fraturas extensas geralmente começam em pontos de concentração de tensão e são agravadas por grãos grosseiros, segregação ou excesso de austenita retida.
Vestir
As matrizes de forjamento frequentemente falham devido à abrasão causada por escamas e partículas duras, além da aderência de adesivos em altas temperaturas.
A fadiga térmica, ou fissuração por calor, é especialmente comum na fundição sob pressão. O alumínio fundido, forçado para dentro dessas fissuras sob pressão, piora a extração da peça e a qualidade da superfície. A fissuração grosseira é uma fratura grande e profunda causada pela combinação de tensões mecânicas e térmicas em pontos de concentração de tensão, como raios pequenos. O desgaste predomina em muitas aplicações de forjamento e pode ser responsável por uma grande parcela das falhas de matrizes.
Quando não se deve usar H13?
Escolha uma classe diferente quando o trabalho for predominantemente marcado por corrosão, desgaste abrasivo muito elevado ou temperaturas de serviço acima da faixa de amolecimento do H13. O H13 é um aço para trabalhos a quente, não um aço inoxidável ou um aço para trabalhos a frio de alta resistência.
Para ambientes úmidos ou quimicamente agressivos, um aço resistente à corrosão é mais adequado. Para desgaste abrasivo intenso em temperaturas mais baixas, um aço para trabalho a frio com alto teor de carbono e cromo, como... D2 Mantém a vantagem por mais tempo. Adequar a classe de resistência ao modo de falha predominante é mais econômico do que operar o H13 fora de sua faixa de resistência.
A qualidade do material afeta a falha do H13?
Sim, e muitas vezes essa é a causa oculta. Muitas falhas prematuras do aço H13 são atribuídas ao próprio aço, e não à especificação da classe. Limpeza, controle da temperabilidade e baixa segregação determinam a resistência de uma matriz a trincas e fissuras térmicas, e duas barras com a mesma composição química de H13 podem apresentar comportamentos diferentes em serviço.
Inclusões e segregação de carbonetos atuam como pontos de iniciação de trincas, e uma estrutura não homogênea reduz a tenacidade onde a tensão se concentra. O aço ESR H13 reduz inclusões e segregação, razão pela qual é a opção mais comum para moldes exigentes de fundição e extrusão. O material recozido também apresenta usinabilidade mais previsível e menor tensão residual no processo de têmpera. Para saber quando a melhoria vale a pena, consulte [link para a documentação]. Quando escolher o aço ferramenta ESR H13.
Resumindo: A maioria das falhas do aço H13 não é causada pela escolha de uma classe inadequada. Elas decorrem do uso do H13 fora de sua faixa de aplicação natural, tratamento térmico deficiente, acabamento descontrolado, soldagem arriscada ou qualidade do material incompatível com a aplicação.
Precisa que o H13 corresponda ao risco de falha?
Envie sua solicitação, dimensões da ferramenta, temperatura de trabalho, dureza desejada e preocupação com falhas. A Aobo Steel pode ajudar a confirmar se o H13 convencional ou o H13 ESR é a melhor opção de fornecimento.