
Aobo Steel · Fornecedor de Aço Ferramenta · Huangshi, China
Aço Ferramenta 1.2379 (X153CrMoV12 / AISI D2)
Número de material EN 10027-2 · X153CrMoV12 · AISI D2 · JIS SKD11
O 1.2379 é o número EN 10027-2 do aço para trabalho a frio de alto carbono e alto cromo vendido internacionalmente como AISI D2 e JIS SKD11. Desenhos europeus geralmente o especificam por esse número, e o certificado de usina retorna com a designação que a usina imprimir. Esta página explica o que o número significa, quais outras designações a mesma barra carrega e o que pode ser encomendado com base nele.
Também fornecido: barra redonda de 1,2379 e Chapa de aço ferramenta D2, além de Aço ferramenta AISI D2 para compradores que encomendam pela designação americana.
Solicitar preço e prazo
Envie os tamanhos, a quantidade e o porto de destino. Confirmamos o preço e a entrega em um dia útil.
Como o Número de Material EN 1.2379 É Composto
A EN 10027-2 atribui a cada aço um número em vez de uma descrição, na forma 1.XXXX, em que o 1 inicial se refere a aço e os dois dígitos seguintes indicam o grupo de aço. Sob a EN 10027-1 o mesmo aço é designado X153CrMoV12, e a ISO 4957 imprime o nome e o número na mesma linha, que é onde 1.2379 e X153CrMoV12 são lidos um contra o outro.
Fonte: Handbook of Comparative World Steel Standards, Third Edition, ASTM International, 2004, e ISO 4957:2018 Tool Steels.
As Designações que Uma Barra 1.2379 Carrega
Cada norma imprime sua própria linha para o mesmo aço, e as diferenças entre essas linhas decidem qual delas um pedido de compra cita.
| Padrão | Designação | Composição indicada pela norma |
|---|---|---|
| ISO 4957:2018 | X153CrMoV12 · número de aço 1.2379 | C 1,45 a 1,60 · Cr 11,0 a 13,0 · Mo 0,70 a 1,00 · V 0,70 a 1,00 |
| ASTM A681 | D2 · UNS T30402 | C 1,40 a 1,60 · Cr 11,00 a 13,00 · Mo 0,70 a 1,20 · V 0,50 a 1,10 |
| JIS G4404 | SKD11 | Comparado na mesma linha que o D2 |
A faixa de vanádio é onde a linha ISO e a linha ASTM se separam, 0,70 a 1,00 contra 0,50 a 1,10, e a tabela ISO deixa sua coluna japonesa em branco para este grau. A liga é o mesmo aço, e um certificado emitido segundo uma norma não é um certificado para a outra. O grau chinês é Cr12MoV1V1, apresentado com os outros três na página de composição química do D2.
Os dados de composição são apenas para referência geral. Os valores reais variam conforme a norma, a usina e o número de corrida. Confirme com o certificado de ensaio do material (MTC) ou entre em contato com a Aobo Steel.
Condição Recozida e Tratamento Térmico
A ISO 4957 estabelece a condição de entrega como +A, recozido, com dureza máxima de 255 HBW, e os índices de usinagem situam este grau em cerca de 45 em relação a um aço de 1% de carbono cotado em 100. Austenitização a 1020 °C e têmpera ao ar resultam em 61 HRC, enquanto a literatura de tratamento térmico indica 1010 °C para 63 a 64 HRC conforme temperado, de modo que as duas fontes divergem quanto ao que uma têmpera completa produz. O revenimento decide o resultado final da ferramenta. A 200 °C a dureza permanece próxima de 61 HRC, a 300 °C cai para 58 HRC, e a 500 °C um revenimento duplo a traz de volta a 59 HRC por endurecimento secundário. A austenita retida se transforma na faixa de 496 a 510 °C, razão pela qual o cronograma exige revenimento duplo.
A têmpera ao ar move a peça em cerca de 0,0005 in./in., de modo que uma matriz que precisa permanecer concêntrica requer essa tolerância no desenho. A dureza alcançável também cai quando a seção redonda ultrapassa 5 in. (127 mm), de modo que um bloco pesado não endurece em toda a seção como uma barra de 50 mm. A Aobo Steel fornece a condição recozida e não realiza têmpera, revenimento ou tratamento criogênico. A Guia de tratamento térmico D2 apresenta a sequência completa e a página de dureza do D2 relaciona a temperatura de revenimento com a dureza.
Dureza de Trabalho por Ferramenta
| Ferramenta | Dureza de trabalho | O que encerra sua vida útil |
|---|---|---|
| Matrizes de corte | 58 a 60 HRC | Trinca a partir de cantos vivos na borda da abertura do punção |
| socos penetrantes | 56 a 60 HRC | Trincas sob impacto repetido, com baixa tenacidade por trás |
| Ferramentas de conformação a frio | 58 a 60 HRC | Desgaste primeiro na face de trabalho, depois trincas |
Lâminas de cisalhamento e facas de slitter falham por lascamento e trincas de retificação, e não por desgaste constante, o que torna a prática de retificação tão importante quanto o grau. A página de matrizes de estampagem, corte a frio e puncionamento e o página de lâminas de cisalhamento coloca-a frente às alternativas, e o hub de aços ferramenta para trabalho a frio mostra o restante da família.
Onde o 1.2379 é a compra errada
Estampagem de aço inoxidável com 18 a 24 por cento de cromo é o caso que este grau trata mal, porque a peça agarra contra a face da matriz, e as referências passam para o aço rápido M2 ou um grau de baixo cromo. Impacto pesado e choque levam ao sentido oposto, para a série S resistente a choque, como S7 e S1, ou para o H11 onde a dureza a quente importa. A comparação DC53 versus D2 cobre o caso intermediário, um grau de trabalho a frio mais tenaz que compra vida útil mais longa por um pouco menos de resistência ao desgaste.
Tratamento Superficial e Reparo
Nitretação a 540 °C por 12 horas aumenta a resistência ao desgaste e custa tenacidade superficial, então uma aresta nitretada pode lascar ou trincar. Revestimento PVD compensa onde o desgaste por deslizamento domina, e uma superfície retificada após EDM, de modo que a camada branca refundida é removida, falha muito menos. O reparo por solda exige a remoção completa da trinca e pré-aquecimento e pós-aquecimento, ou uma nova recozimento completo. O Guia de usinagem do D2 cobre as velocidades de corte que mantêm o trabalho econômico.
Pedido de 1.2379
A linha de pedido traz o número EN, a norma com que a usina trabalha e a condição de entrega. Distribuidores europeus vendem o mesmo aço sob seus próprios códigos, Saarstahl GS2379, Thyssen GS-379, Hitachi SLD, Assab XW-42 e Dörrenberg RS2379, com a dureza de entrega que cada usina declara no referência cruzada de marcas importadas.
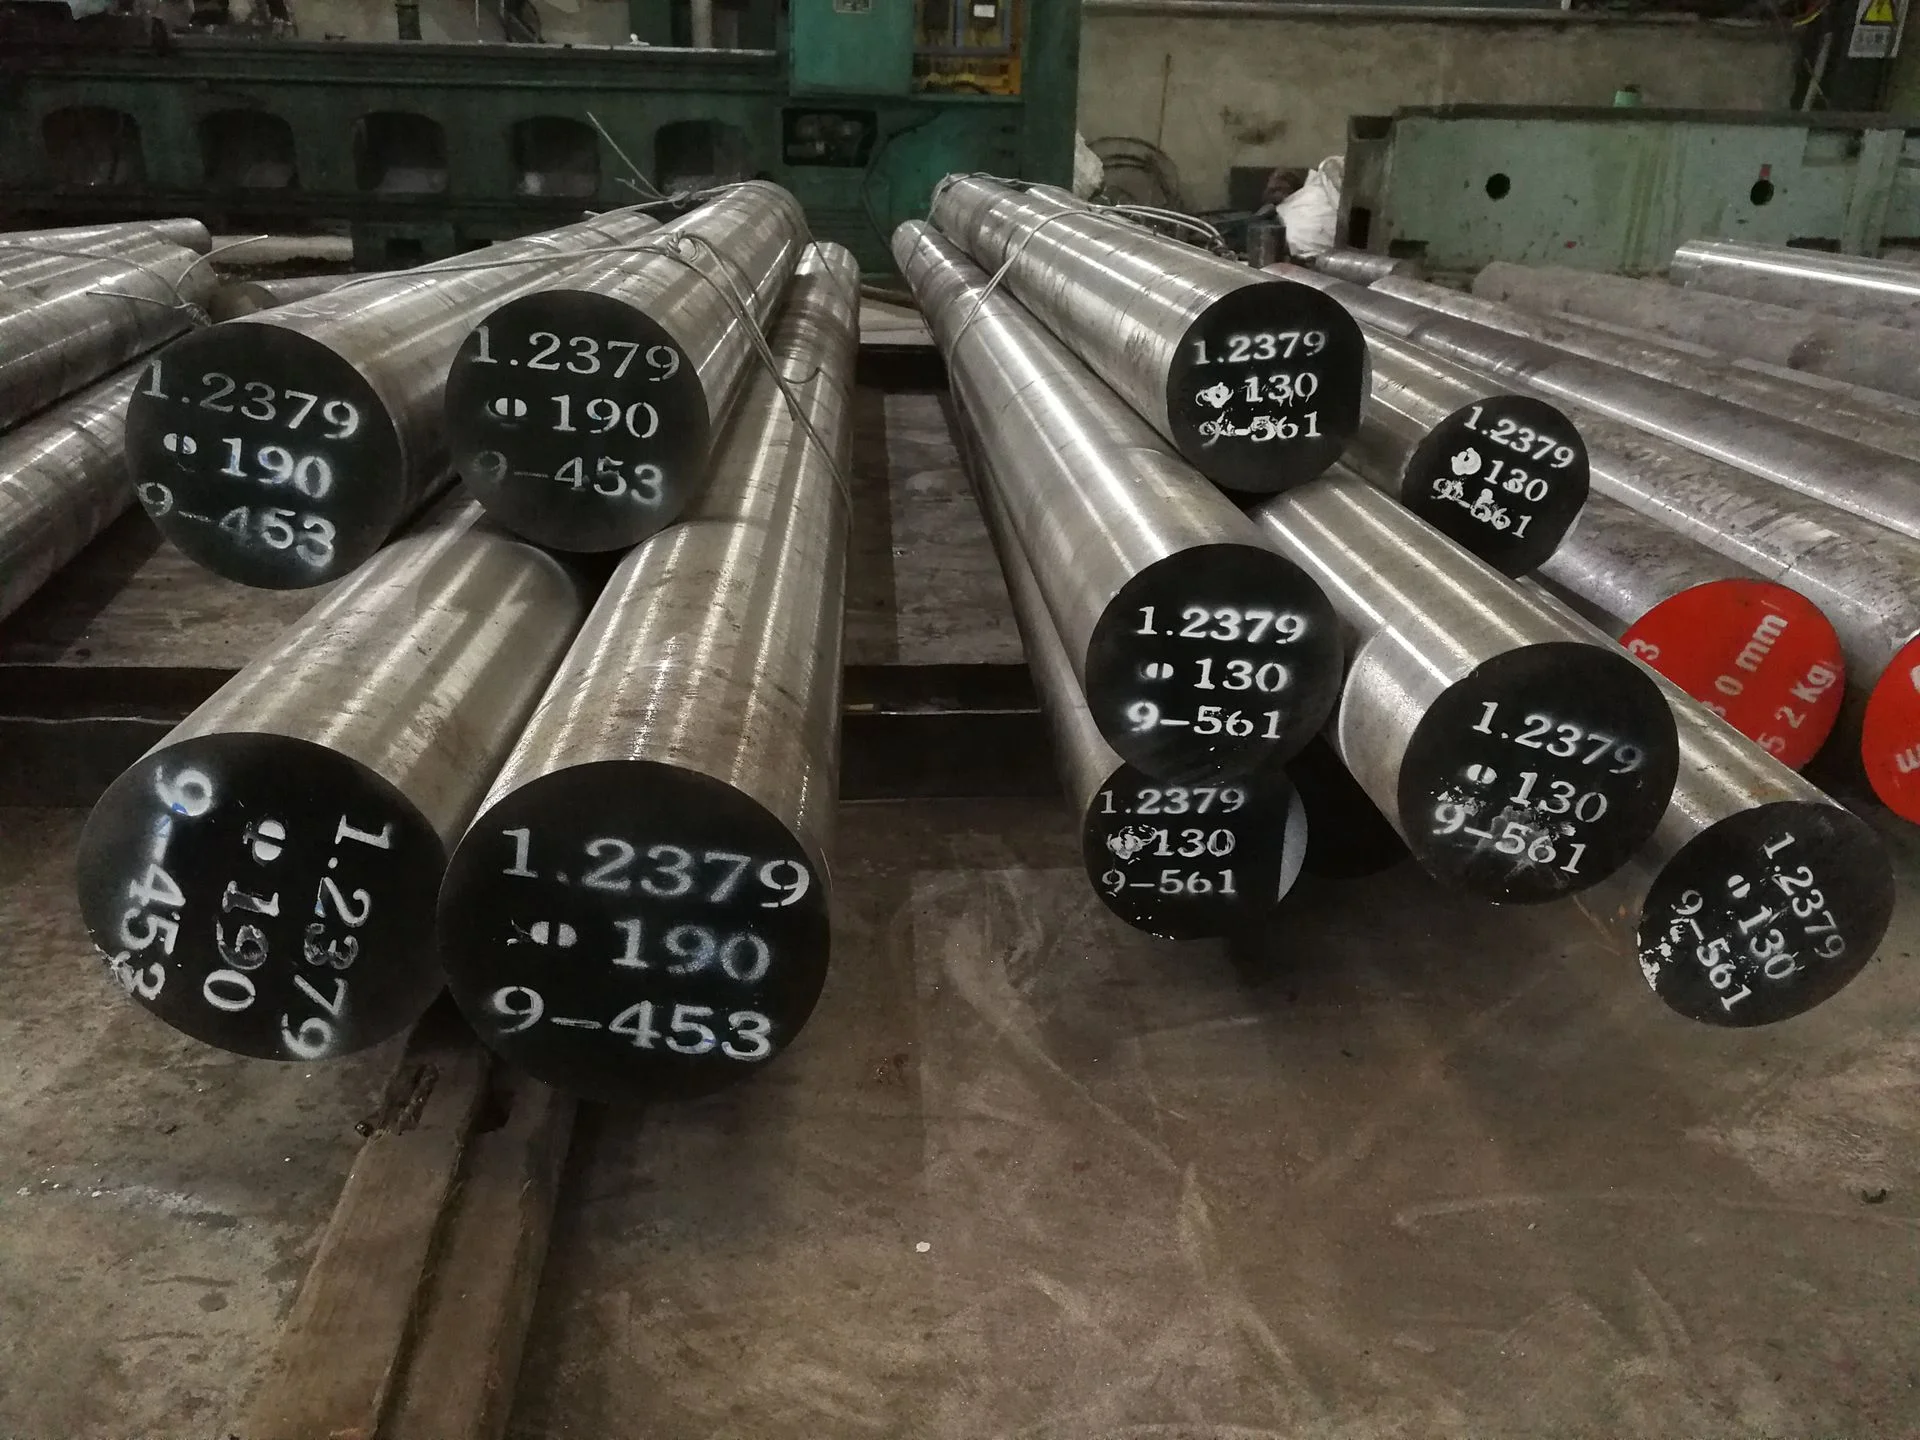
Barra redonda de Ø20 a 600 mm, forjada e torneada, e chapa de 20 a 400 mm de espessura por 200 a 610 mm de largura. Estoque refundido é coberto na página de cilindros de laminação 1.2379 ESR, e o página de verificação de qualidade lista o que verificamos no certificado antes de um lote sair.
Fonte: ISO 4957:2018 Tool Steels, Handbook of Comparative World Steel Standards (ASTM International), Tool Steels (Roberts e Krauss), Tool Steels Properties and Performance (Mesquita), Heat Treatment Selection and Application of Tool Steels (Bryson), Heat Treater’s Guide e Tool and Die Making Troubleshooter (Leed).
Perguntas frequentes
A ISO 4957 designa o grau como X153CrMoV12 com número de aço 1.2379, a ASTM A681 o designa como D2 e a norma japonesa o designa como SKD11. A liga é o mesmo aço, as faixas de composição indicadas por cada norma são próximas, mas não idênticas, e a faixa de vanádio é onde mais diferem.
Recozido, designado +A na ISO 4957, com dureza máxima de 255 HBW. A usinabilidade é avaliada em cerca de 45 em relação a um aço de 1% de carbono cotado em 100, razão pela qual os dados de corte e as sobremetalhas para desbaste importam mais neste grau do que em um aço ferramenta de liga mais baixa.
Matrizes de corte e ferramentas de conformação a frio normalmente trabalham em 58 a 60 HRC e punções de perfuração em 56 a 60 HRC. Ultrapassar o limite superior dessas faixas aumenta a resistência ao desgaste e reduz a tenacidade da aresta, e a trinca em um canto vivo é a falha que se segue.
Sim, a 540 °C por cerca de 12 horas. A camada aumenta a resistência ao desgaste na superfície e reduz a tenacidade por baixo dela, de modo que uma aresta nitretada pode lascar ou descamar, e o tratamento é mais adequado a faces de conformação do que a arestas de corte vivas.