
Temperatura de austenitização e microestrutura do aço ferramenta
A temperatura de austenitização de um aço ferramenta não é uma faixa que saiu de um manual por acaso. Foi fixada submetendo uma série de corpos de prova a temperaturas crescentes e lendo duas coisas em cada um: a dureza como temperado e o tamanho de grão austenítico prévio. Esta página reúne essa série para S7 e O1, a camada e o núcleo de uma barra W1 temperada em salmoura, e a quantidade de carboneto remanescente no aço rápido após a austenitização, para que o efeito de operar um forno frio ou quente demais seja visível em vez de descrito.
Como a temperatura de austenitização correta é estabelecida
A temperatura é definida experimentalmente por uma série de austenitização. As amostras são aquecidas a uma faixa de temperaturas e temperadas a uma taxa adequada à temperabilidade do grau. Cada amostra como temperada é fraturada e o tamanho de grão austenítico prévio é avaliado na fratura pelo método de comparação de Shepherd. As mesmas amostras são então lixadas em uma das faces de fratura e submetidas a ensaio de dureza.
Duas curvas resultam desse trabalho e se movem em direções opostas. A dureza aumenta à medida que mais carboneto entra em solução, estabiliza-se e depois volta a cair. O tamanho de grão permanece aproximadamente constante até a temperatura em que a dureza se estabiliza, e então ele engrossa. O correto temperatura de austenitização é o ponto em que a dureza está no seu máximo e o grão está no seu mais fino, e um ensaio de dilatometria geralmente precede a série para delimitar essa janela.
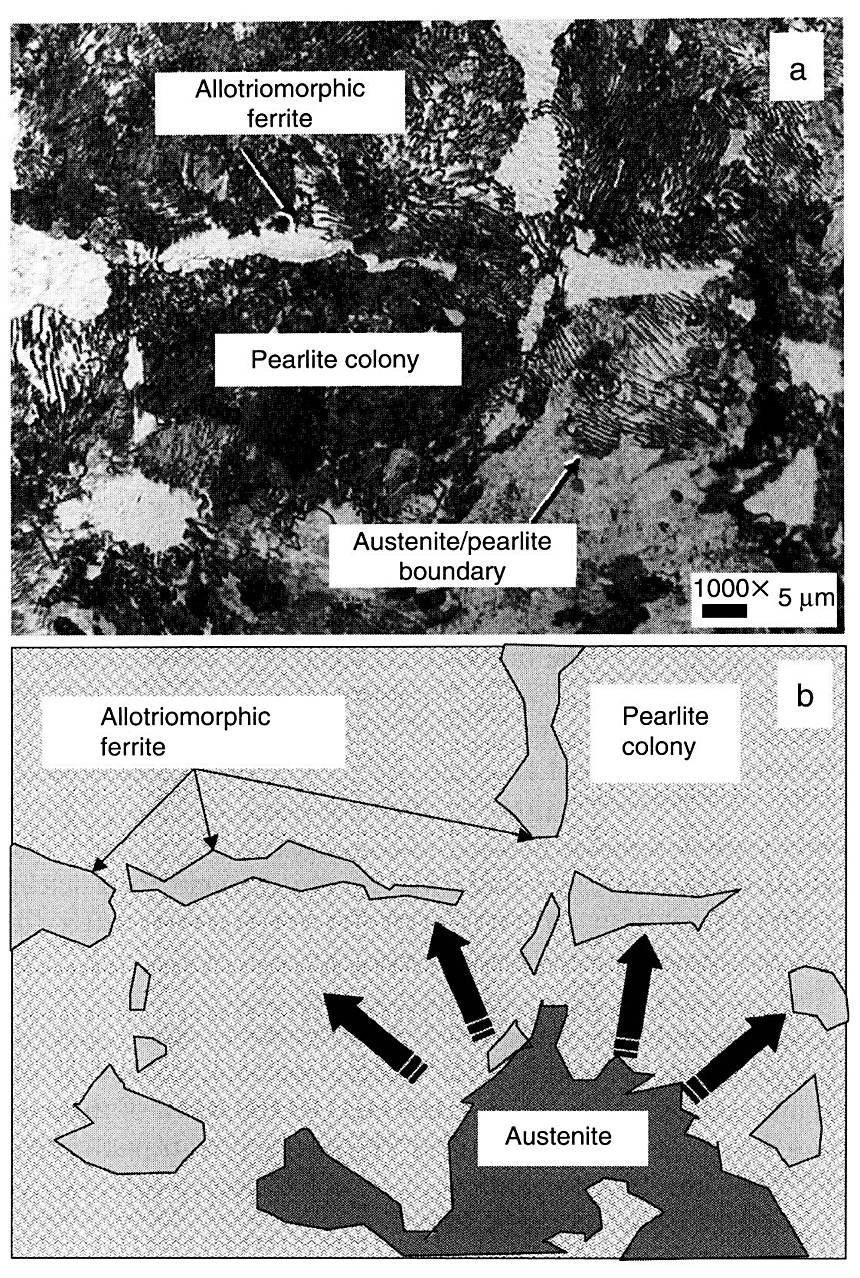
O que o patamar de austenitização está realmente fazendo é mostrado abaixo. Uma estrutura de ferrita e perlita é levada à faixa intercrítica por um curto período, e a austenita aparece primeiro nas colônias de perlita, porque é onde o carbono está. Ela então cresce ao longo das colônias e de volta para a ferrita até que a fração de austenita de equilíbrio para aquela temperatura seja atingida, e um patamar interrompido deixa parte da estrutura não convertida.
Subaustenitização e sobreaustenitização no S7
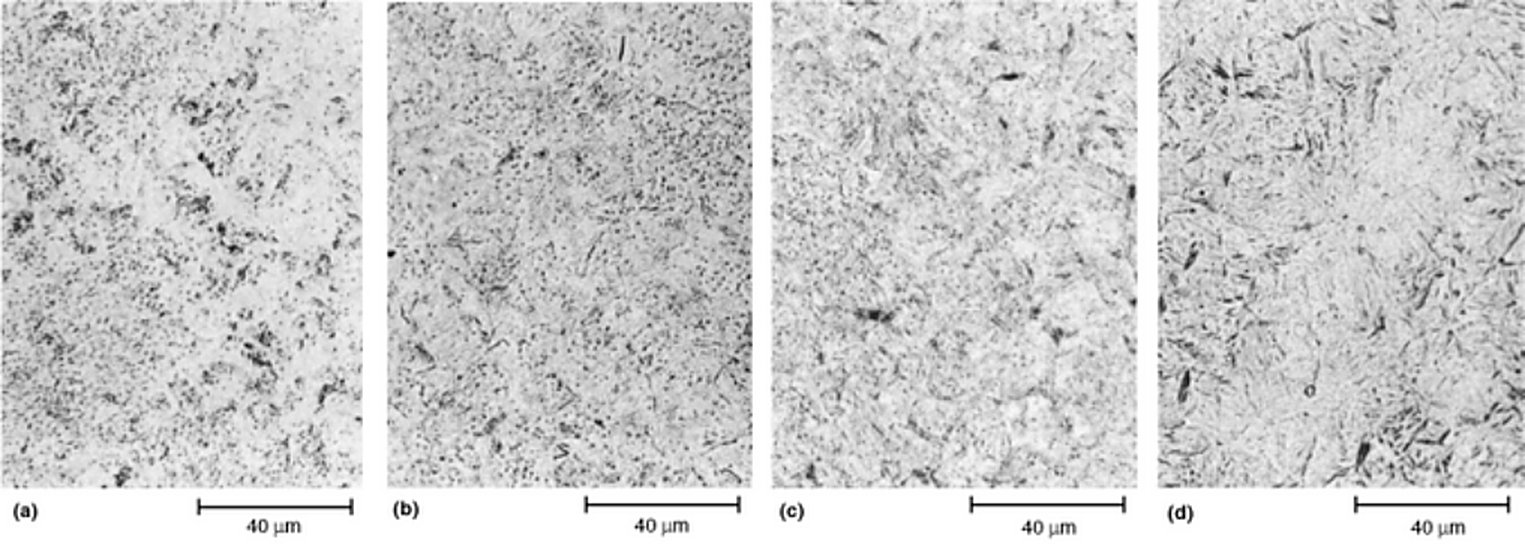
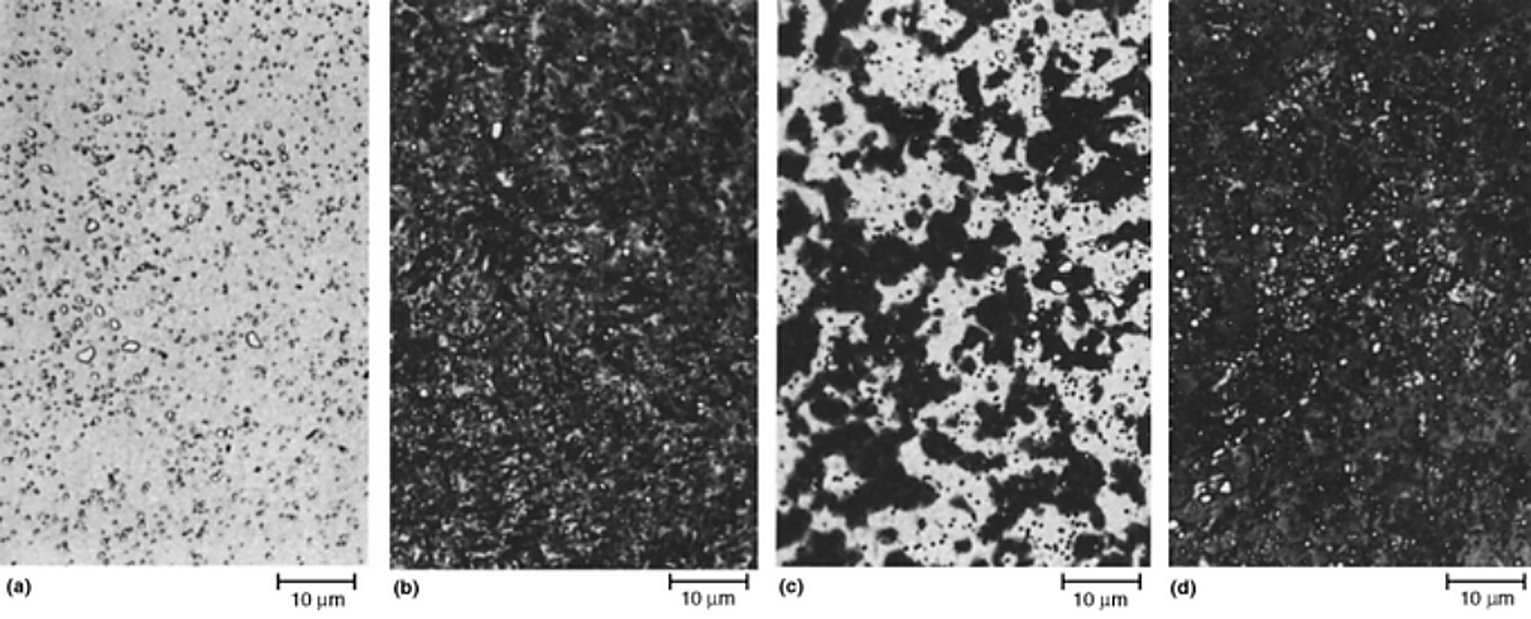
O S7 é um grau resistente ao choque com cerca de 0,5% de carbono e temperatura de austenitização preferencial de 940 °C, e é sensível em ambas as direções. Opere-o frio e carboneto insuficiente é dissolvido para atingir a dureza total. Opere-o quente e todo o carboneto entra em solução, o que remove o ancoramento que normalmente manteria o contorno de grão no lugar. O S7 não é acalmado com alumínio, então não há nitreto de alumínio para impedir o crescimento do grão, e a estrutura engrossa rapidamente. As quatro placas abaixo são o mesmo grau a 915, 925, 940 e 955 °C.
O aço na extremidade superior da faixa de carbono comporta-se de forma diferente novamente. Um aço ferramenta ao carbono com 1,3% C é hipereutetoide e contém apenas cementita, que se dissolve facilmente, então o diagrama ferro-carbono é suficiente para definir a temperatura. A dureza máxima vem de colocar cerca de 0,60 a 0,65% C em solução, e o restante da cementita deve permanecer não dissolvido como carboneto residual. Uma estrutura sem nenhum carboneto residual foi aquecida demais.
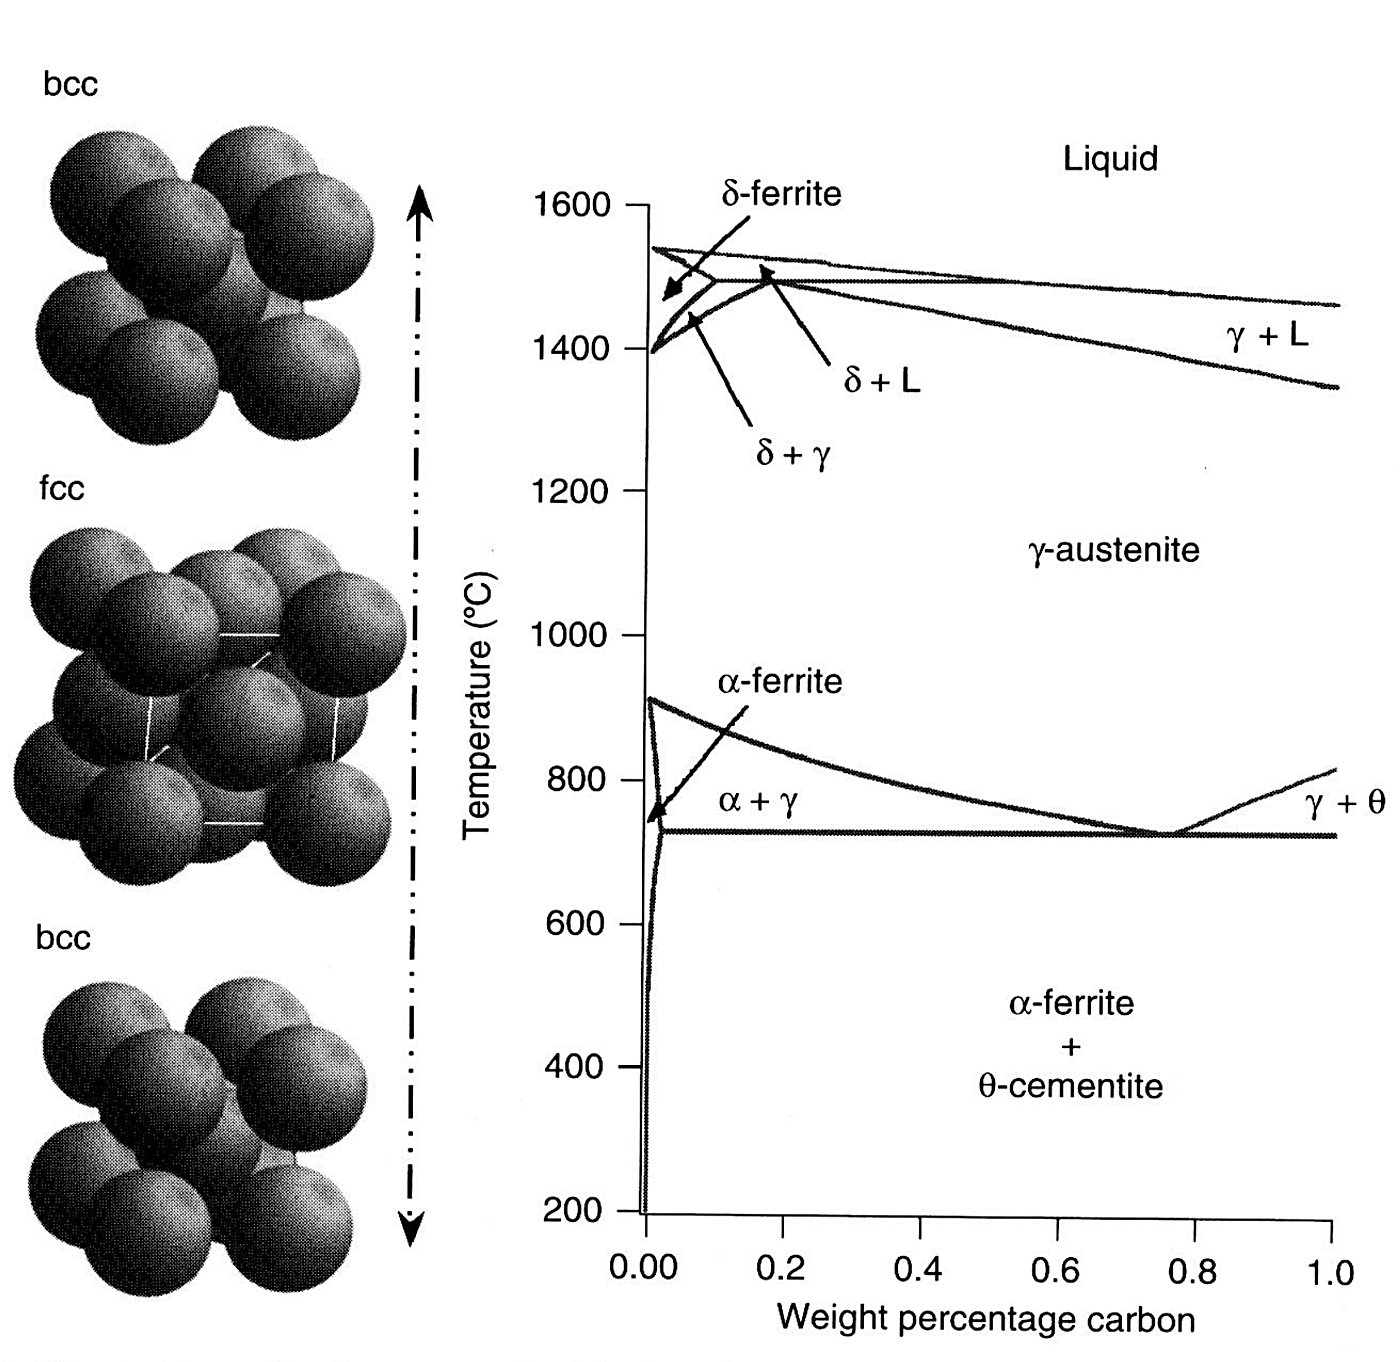
Todas as temperaturas acima são lidas no diagrama ferro-carbono metaestável, que é o diagrama abaixo. Seus limites de campo, e não quaisquer dados de liga, definem a temperatura de austenitização para os aços carbono comuns; os aços ligados ficam afastados dele, razão pela qual são definidos a partir de sua própria série.
A série de austenitização para O1, com tamanho de grão
O O1 é um grau de têmpera em óleo com cerca de 0,9% de carbono e temperatura de austenitização preferencial de 800 °C. A série abaixo vai da temperatura correta até uma severamente superaquecida, e os números impressos com cada placa são a dureza e o tamanho de grão ASTM obtidos do mesmo corpo de prova. O grão vai de 9,5 para 9 para 7 e depois para 3, enquanto a dureza quase não se altera, que é o motivo de usar o tamanho de grão como controle e não apenas a dureza.
A outra mudança visível na série é a austenita retida. O carbono dissolvido na austenita abaixa a temperatura de início da martensita, então quanto maior a temperatura de austenitização, mais austenita permanece não transformada quando o aço atinge a temperatura ambiente. No O1 a austenita retida só se torna visível no microscópio óptico no topo da faixa, no corpo de prova a 1100 °C. A mesma regra se aplica ao D2, onde a austenita retida está presente na temperatura de austenitização correta e ainda não pode ser vista até que uma quantidade substancial esteja presente, geralmente mais de 10%. A série de cinco temperaturas do D2 está na microestrutura do aço ferramenta página.
Camada, zona de transição e núcleo em uma barra temperada
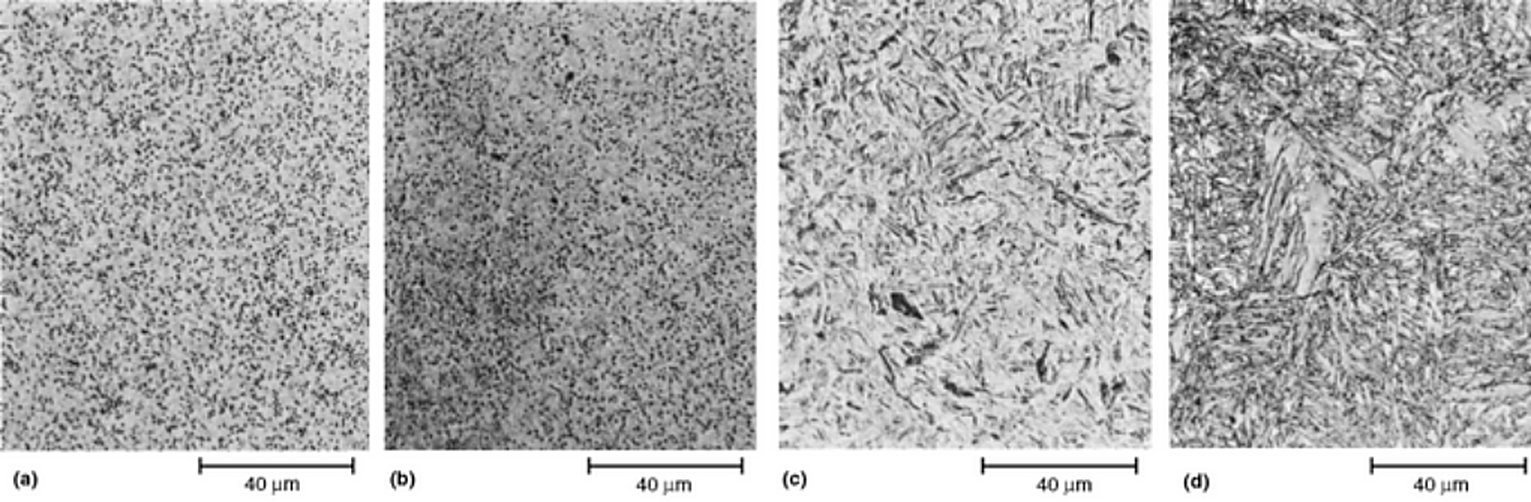
Um aço ferramenta ao carbono geralmente não é temperado em toda a seção, então a mesma barra carrega três estruturas diferentes ao mesmo tempo e a micrografia deve ser lida com isso em mente. As placas abaixo são uma barra W1 de 19 mm após têmpera em salmoura, da camada através da zona de transição até o núcleo. A camada é martensita de alto carbono com carboneto não dissolvido a 64 HRC, a zona de transição está a 55 HRC com martensita, carboneto delineado e perlita escura, e o núcleo a 42 a 44 HRC é uma matriz de perlita fina com manchas de martensita. Cementita residual está presente nas três posições, o que é correto para o grau, e a dureza com que a peça é vendida deve ser citada com a posição em que foi medida.
Quanto carboneto resta após a austenitização
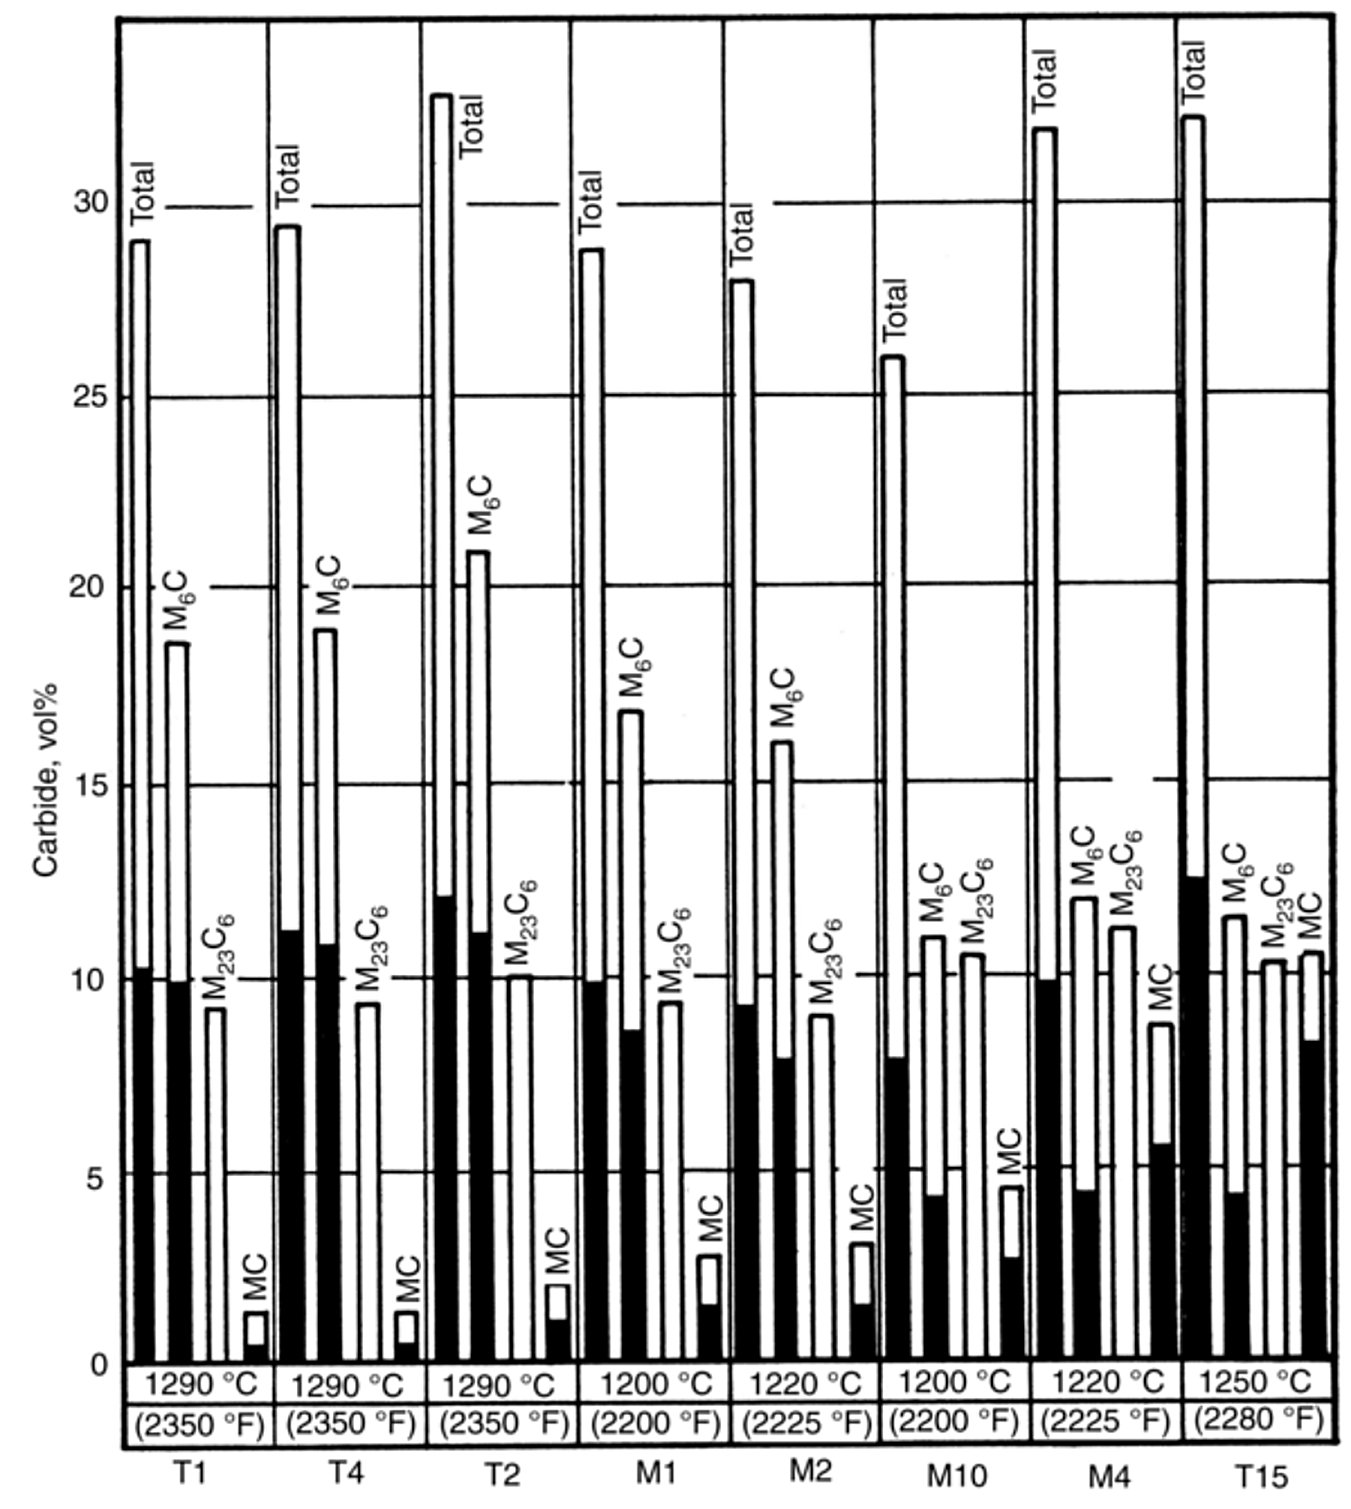
Nos aços rápidos a temperatura de austenitização decide quanto da população de carbonetos sobrevive na ferramenta endurecida, e isso por sua vez decide onde cai o equilíbrio entre resistência ao desgaste e tenacidade. O gráfico abaixo compara a quantidade de carboneto na condição recozida com a quantidade após austenitização na temperatura de têmpera impressa para cada aço. A fração dissolvida é o que eleva a dureza na têmpera e alimenta o endurecimento secundário no revenimento, e a fração não dissolvida é o que carrega a resistência ao desgaste.
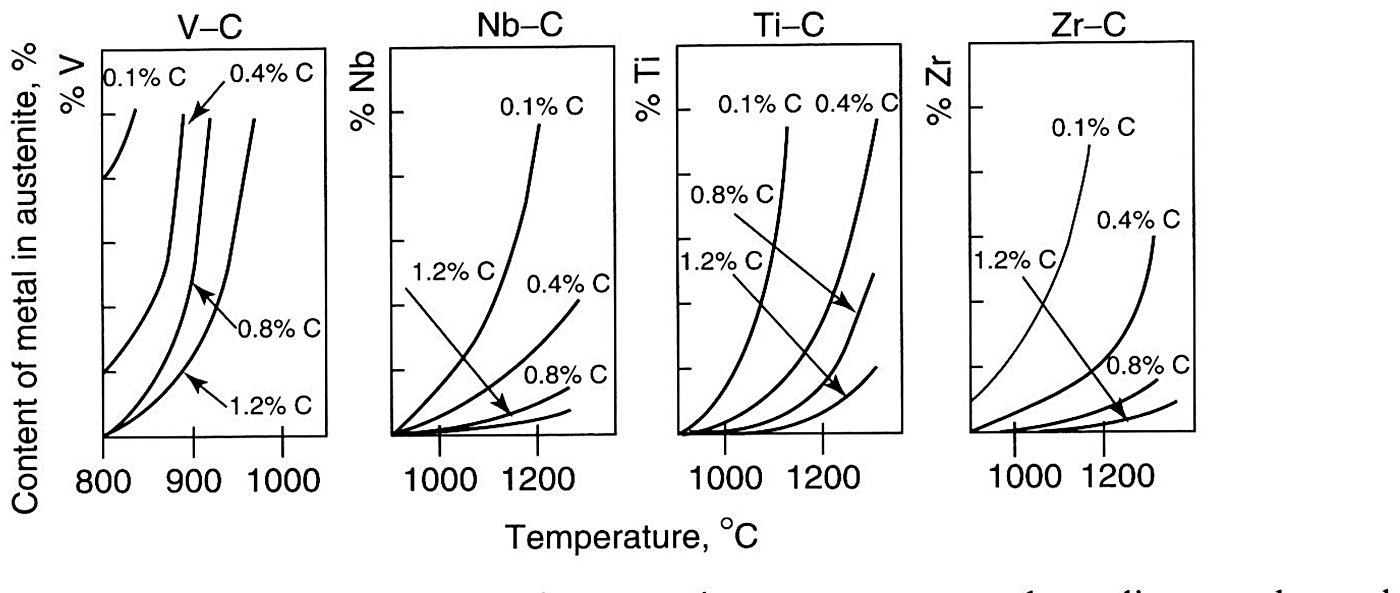
Quanto desse carboneto pode ser retomado em solução é uma questão de solubilidade. Os painéis abaixo mostram a quantidade de cada elemento formador de carboneto que a austenita pode conter a uma dada temperatura, para quatro teores de carbono.
O que verificar em uma corrida recebida
Dois números devem acompanhar o aço, e as placas acima são o que eles significam. A temperatura de austenitização recomendada pela usina deve ser aquela cujo corpo de prova mostra o grão mais fino com dureza total, e a dureza com que a ferramenta é vendida é a dureza da posição em que foi ensaiada. Um fornecedor que cita uma dureza sem dizer se é uma leitura de superfície ou de núcleo deixou a questão da austenitização em aberto. A dureza que um grau mantém quando está operando quente está na gráfico de dureza a quente, e a faixa de temperatura para cada grau está apresentada na temperatura de austenitização D2 página daquele grau.
Compilado do ASM Handbook, Volume 9, Metallography and Microstructures, artigo Metallographic Techniques for Tool Steels de George F. Vander Voort, ASM International, 2004 (seção de microestruturas tratadas termicamente, Fig. 39 e Fig. 45 a Fig. 48). Cada legenda foi lida da camada de texto pesquisável do arquivo e conferida com a placa impressa, e cada placa foi recortada do arquivo a 1,5 vez sua largura em pixels impressa. As placas são um resumo de referência da prática publicada e não uma especificação da Aobo Steel, então confirme a temperatura de austenitização e a posição da dureza com o certificado de ensaio do material antes de redigir uma folha de processo.