
Trincas por têmpera em aços-ferramenta: mecanismos, identificação e prevenção.
O que é trincamento por têmpera?
A fissuração por têmpera é uma falha que ocorre durante ou logo após o processo de têmpera. As fissuras geralmente se iniciam na superfície e se propagam para o interior ao longo de trajetórias longitudinais ou radiais. Uma vez formadas, as peças não podem ser recuperadas.
Por que ocorre a fissuração por têmpera?
A fissuração por têmpera ocorre quando interna as tensões geradas durante o resfriamento e a transformação excedem a resistência à tração da estrutura endurecida. A fratura resultante é interpretada da mesma forma que qualquer outra, e as marcas que datam uma trinca de têmpera são mostradas na gráfico de características da superfície de fratura.
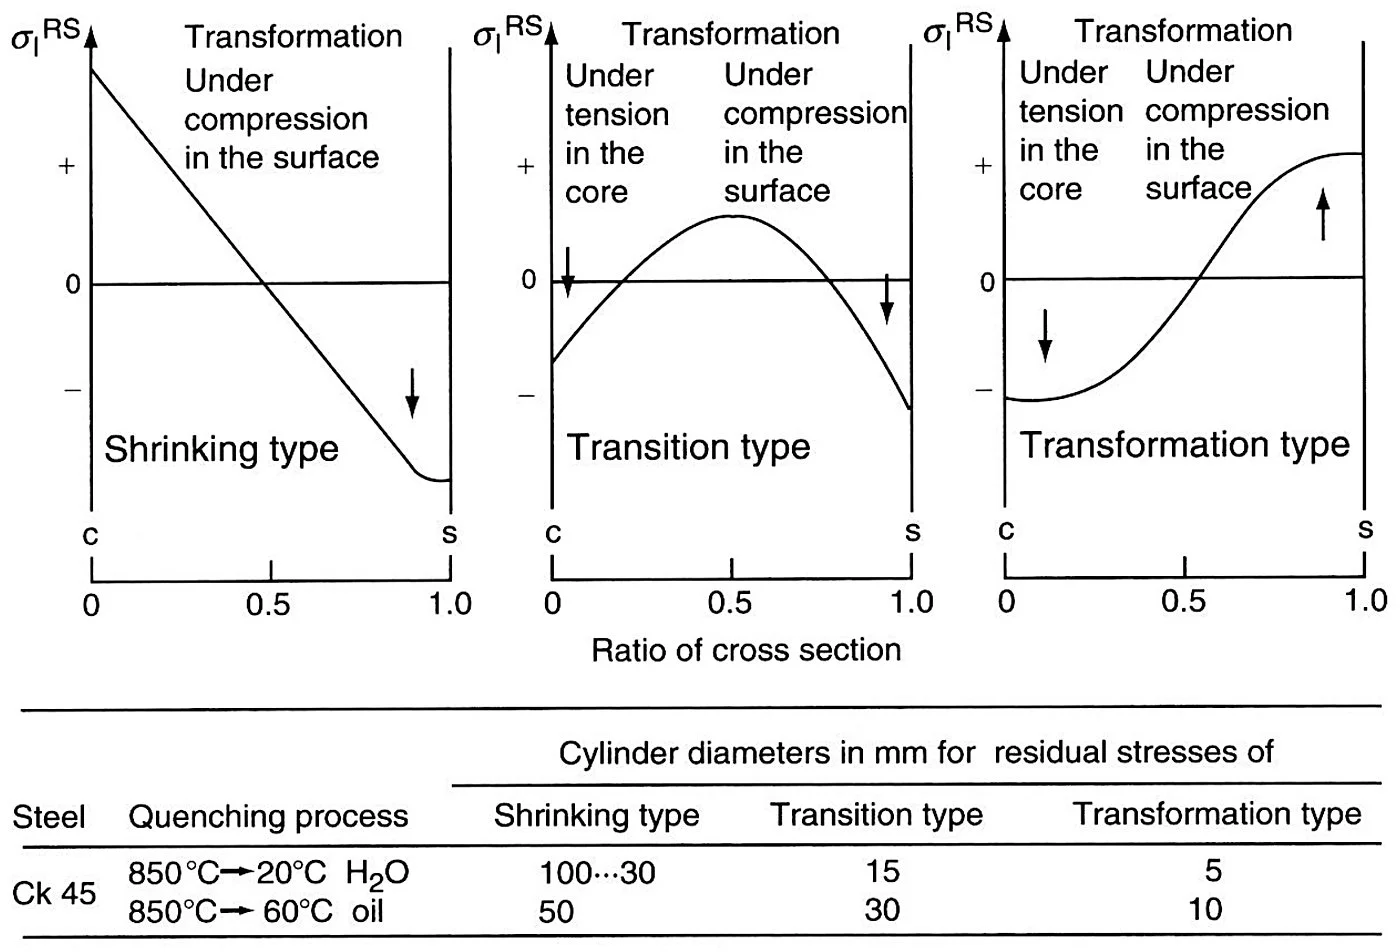
Durante a têmpera, a superfície resfria e se contrai primeiro, enquanto o núcleo permanece quente, criando um gradiente de temperatura que introduz tensão mecânica em toda a seção. Ao mesmo tempo, a transformação de austenita em martensita produz expansão volumétrica. Como a superfície se transforma primeiro, ela se expande enquanto o núcleo permanece dúctil e pode acomodar a deformação.
À medida que o resfriamento continua, o núcleo atinge a temperatura de transformação e começa a se expandir. Nesse estágio, a superfície já se transformou em martensita rígida e não pode mais se deformar plasticamente. O núcleo em expansão impõe tensão de tração à superfície. Quando essa tensão excede a resistência local do material, as trincas se iniciam na superfície e se propagam para o interior.
Como a trinca então se propaga depende da severidade da têmpera, e o padrão muda sistematicamente com ela.
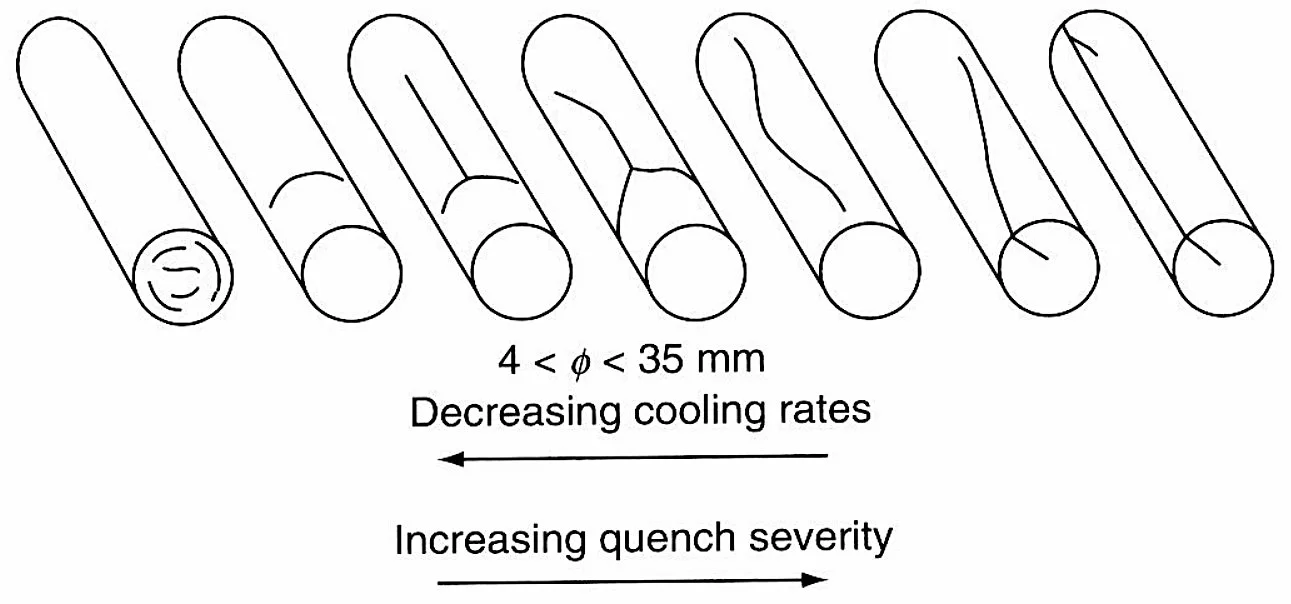
→ Aprenda como funciona o processo de têmpera no tratamento térmico de aços para ferramentas.
Qual efeito prevalece depende da seção e do grau, e há três resultados padrão. Os painéis abaixo são os três padrões de tensão residual que um cilindro endurecido pode apresentar.
Fatores que influenciam o risco de fissuras
O risco de trincamento depende de como a tensão é gerada e concentrada durante a têmpera.
A composição do material afeta diretamente o comportamento de transformação. Um teor de carbono mais alto aumenta a expansão volumétrica e reduz as temperaturas de transformação, diminuindo a relaxação de tensões e aumentando a suscetibilidade ao trincamento.
A geometria controla a extração de calor e a distribuição de tensões. Cantos vivos, chaveteros e grandes diferenças de espessura de seção criam resfriamento não uniforme, que concentra tensões em locais específicos.
A condição da superfície define onde as trincas se iniciam. Essa superfície é um elo em uma cadeia mais longa de causas, e a cadeia completa, do projeto ao uso em serviço, é abordada na Página de análise de falhas de ferramentas e matrizes. Marcas de usinagem, defeitos de estampagem e descontinuidades metalúrgicas atuam como concentradores de tensão. descarbonetação superficial altera ainda mais o momento da transformação entre a superfície e o núcleo, aumentando a incompatibilidade durante o resfriamento.
A prática de austenitização afeta a resistência estrutural. Temperatura excessiva engrosse os grãos, reduzindo a resistência à fratura intergranular durante a têmpera.
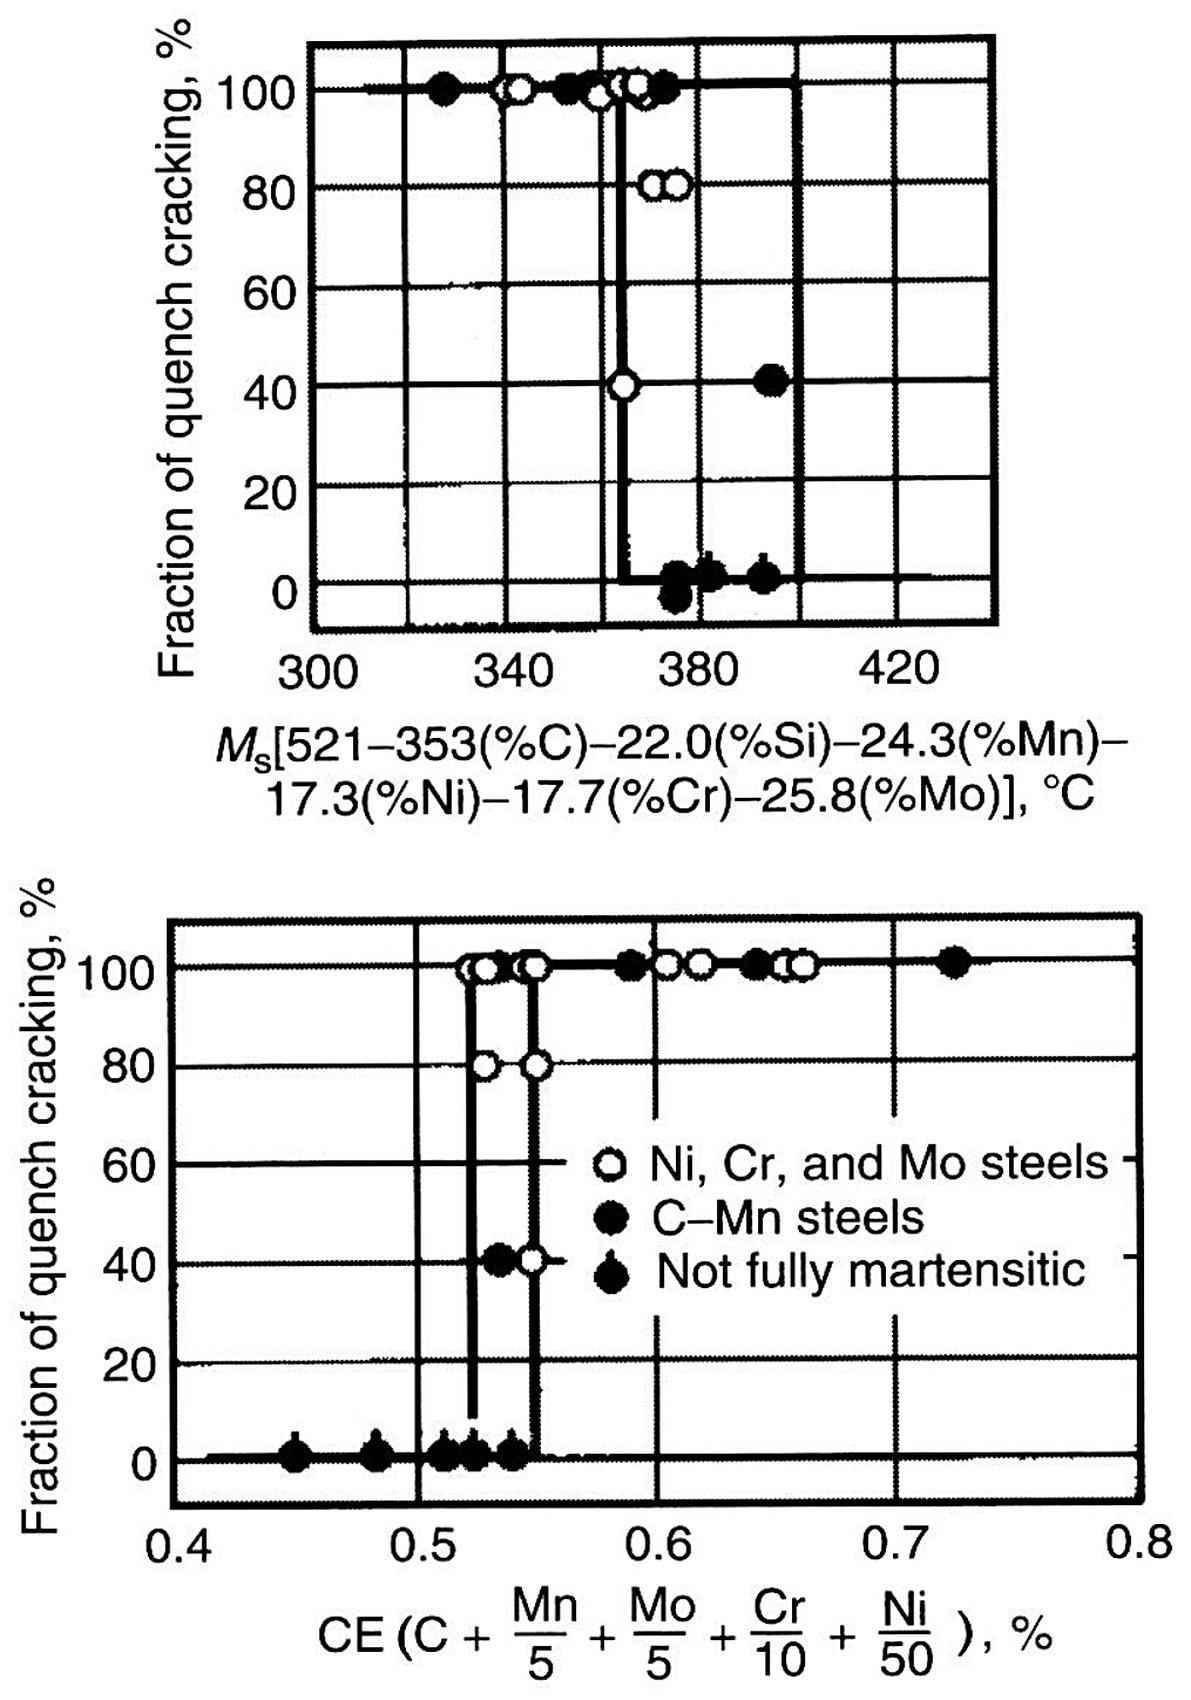
Os dois números de material que mais influenciam o risco são a temperatura de início de martensita e o carbono equivalente, e a relação não é linear.
Identificação na prática
As fissuras de têmpera são identificadas por sua origem, morfologia e características metalúrgicas.
As trincas geralmente se iniciam na superfície e seguem os contornos de grão da austenita prévia, resultando em uma trajetória de fratura intergranular. Se o revenido ocorrer após a trinca, a oxidação no interior da trinca produz cores ou escamas características do revenido, indicando que a trinca se formou antes do revenido. Em contraste, trincas formadas após o tratamento térmico não apresentam oxidação interna.
A microestrutura ao redor não mostra descarbonetação porque o trincamento ocorre após o estágio de alta temperatura.
Prevenção e Mitigação
A prevenção concentra-se na redução da concentração de estresse e na sincronização da transformação ao longo de toda a seção.
Projete a geometria para evitar transições bruscas e grandes diferenças de espessura, a fim de promover resfriamento uniforme. A preparação da superfície deve eliminar defeitos de usinagem e evitar a descarbonetação durante o aquecimento.
Selecione métodos de têmpera para controlar a taxa de resfriamento e reduzir os gradientes de temperatura. Processos como a martêmpera equalizam a temperatura antes da transformação, reduzindo significativamente a tensão interna.
Realize o revenimento imediatamente após a têmpera, enquanto o componente ainda está quente, para aliviar tensões residuais e prevenir trincas retardadas.
Seleção de Materiais e Temperabilidade
A seleção do material controla o nível de tensão desenvolvido durante o resfriamento rápido.
Aços de baixa temperabilidade requerem resfriamento rápido para atingir a dureza total, o que produz gradientes térmicos acentuados e alta tensão interna. Esses aços são adequados apenas para geometrias simples.
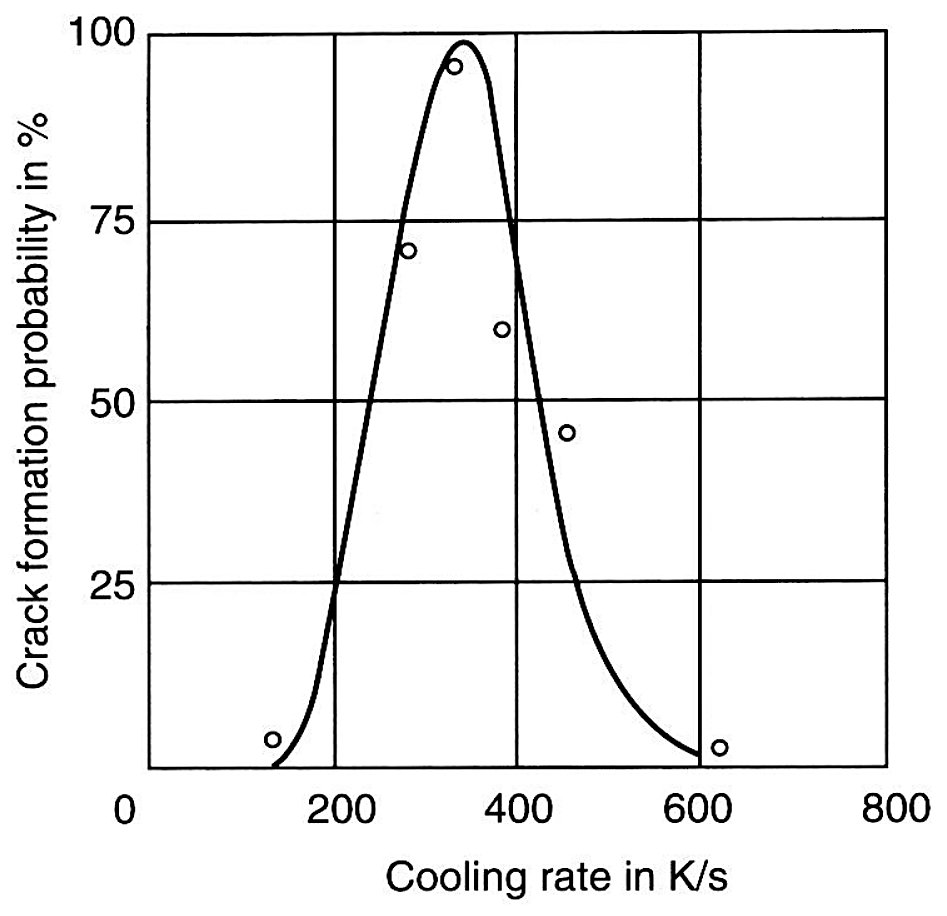
A própria taxa de resfriamento tem uma faixa perigosa, e ela é mensurável.
Aços-ferramenta de alta temperabilidade se transformam em taxas de resfriamento mais lentas, permitindo têmpera ao ar ou suave. Isso reduz os gradientes de temperatura e a tensão interna, tornando-os mais adequados a formas complexas e seções grandes. A seção que cada grau endurecerá em uma dada têmpera é mostrada na Tabela de temperabilidade do aço ferramenta.