
공구강의 열처리 지침
냉간 작업상온에서 블랭킹, 성형 및 절단 작업에 적합한 내마모성 등급.
D21.2379 / SKD11
고탄소 고크롬 냉간 금형강. 공기 경화는 변형을 낮게 유지하면서 장기 생산에 우수한 내마모성을 제공합니다.
오스테나이트화995–1030°C
담금질 매체공기
일하고 있는58–60 HRC
D31.2080 / SKD1
장시간 블랭킹 및 성형 작업에 적합한 내마모성 냉간 가공강입니다. 오일 경화 처리로 매우 높은 경도를 얻을 수 있지만, 담금질 균열을 방지하기 위해 주의가 필요합니다.
오스테나이트화925–980°C
담금질 매체기름
일하고 있는58–64 HRC
D61.2436 / SKD2
텅스텐이 합금된 냉간 가공강으로, 미세하고 안정적인 탄화물이 함유되어 있어 절삭 및 트리밍 공구에서 날카로운 날을 유지합니다.
오스테나이트화약 960°C
담금질 매체기름
일하고 있는58–64 HRC
A21.2363 / SKD12
공기 경화 냉간 가공강 내마모성과 인성을 균형 있게 유지하며, 오일 경화 강종보다 치수 안정성이 우수합니다.
오스테나이트화925–980°C
담금질 매체공기
일하고 있는57–62 HRC
O11.2510 / SKS3
다용도 유경화 공구강으로 가공이 용이하고 작업장에서 실수를 용인해 주는 특성이 있어 소량에서 중량 생산에 적합한 신뢰할 수 있는 선택입니다.
오스테나이트화790–815°C
담금질 매체기름
일하고 있는57–62 HRC
O21.2842
담금질 시 변형이 적은 망간 오일 경화강으로, 계측기 및 정밀 공구에 적합합니다.
오스테나이트화790–815°C
담금질 매체기름
일하고 있는57–62 HRC
충격 방지강한 충격과 진동 하중을 받는 공구에 적합한 내구성이 뛰어난 재질입니다.
S11.2550
충격에 강하면서도 적당한 내마모성이 요구되는 공구에 사용되는 텅스텐 내충격강입니다. 균열 방지를 위해 담금질 직후 바로 템퍼링 처리를 하는 경우가 많습니다.
오스테나이트화900–955°C
담금질 매체기름
일하고 있는50–58 HRC
S71.2355
반복적인 강한 충격을 받는 금형에 사용되는 고인성 및 심층 경화성을 갖춘 공기 경화 내충격강.
오스테나이트화925–955°C
담금질 매체공기
일하고 있는54–58 HRC
뜨거운 작업고온에서도 강도를 유지하고 열피로에 저항하는 강재.
H101.2365
크롬-몰리브덴 고온 작업용 강재로 열연화에 대한 저항성이 뛰어나며, 고온 펀치, 압출 공구 및 인서트에 사용됩니다.
오스테나이트화995–1025°C
담금질 매체공기
일하고 있는40–52 HRC
H111.2343 / SKD6
다이캐스팅, 압출 및 단조 금형에 사용되는, 깊은 경화성과 높은 인성을 지닌 공기 경화형 고온 가공강.
오스테나이트화995–1025°C
담금질 매체공기
일하고 있는42–54 HRC
H131.2344 / SKD61
열 피로 저항성과 인성을 결합하여 다이캐스팅, 단조 및 압출 금형에 사용되는 핵심적인 고온 작업용 강종입니다.
오스테나이트화995–1040°C
담금질 매체공기
일하고 있는44–52 HRC
고속고온에서 고속으로 작동하는 절삭 공구에 적합한 적색 경질 등급입니다.
M21.3343 / SKH51
드릴, 탭 및 절삭 공구에 적합한 내마모성과 인성이 균형 있게 갖춰진 다용도 고속강입니다.
오스테나이트화1190–1230°C
담금질 매체기름/공기/소금
일하고 있는60~65 HRC
스테인리스습하거나 위생적인 환경에서 사용되는 금형, 블레이드 및 마모 부품에 대한 내식성 등급.
440C1.4125 / SUS440C
높은 경도를 가지면서 부식에 강한 고탄소 마르텐사이트 스테인리스강으로, 베어링, 칼날 및 마모 부품에 사용됩니다.
오스테나이트화1010-1065°C
담금질 매체오일/공기
일하고 있는58-60 HRC
4201.2083 / SUS420
내식성이 뛰어나고 연마성이 우수한 마르텐사이트계 스테인리스강으로, 습하거나 부식성 환경에서 작동하는 플라스틱 금형 및 블레이드에 널리 사용됩니다.
오스테나이트화980-1035°C
담금질 매체오일/공기
일하고 있는48-52 HRC
베어링 및 기타베어링 및 충격 하중을 받는 단조 공구용 특수 등급.
521001.3505 / 100Cr6
롤러 및 레이스와 같이 높은 경도와 우수한 내마모성이 요구되는 부품에 사용되는 고탄소 크롬 베어링강.
오스테나이트화815–860°C
담금질 매체기름
일하고 있는60–64 HRC
L61.2714 / SKT4
충격 하중을 받는 금형 및 대형 단조 공구용으로 높은 인성과 우수한 경화능을 갖춘 니켈-크롬 공구강.
오스테나이트화815–870°C
담금질 매체기름
일하고 있는45–58 HRC
4단계 열처리
열처리는 제어된 가열 및 냉각으로 미세조직을 변화시키고 형상 변화를 제한하면서 특성을 변화시킵니다. 체인은 예열, 오스테나이트화, 담금질 및 temper로 진행되며, 최종 결과는 가장 취약한 연결고리, 특히 로의 균일성, 부품 형상 및 담금질 강도에 의해 결정됩니다.
네 단계는 공구가 완성되기 훨씬 전에 시작되는 하나의 시퀀스의 일부이며, 조직은 각 단계마다 변화합니다.
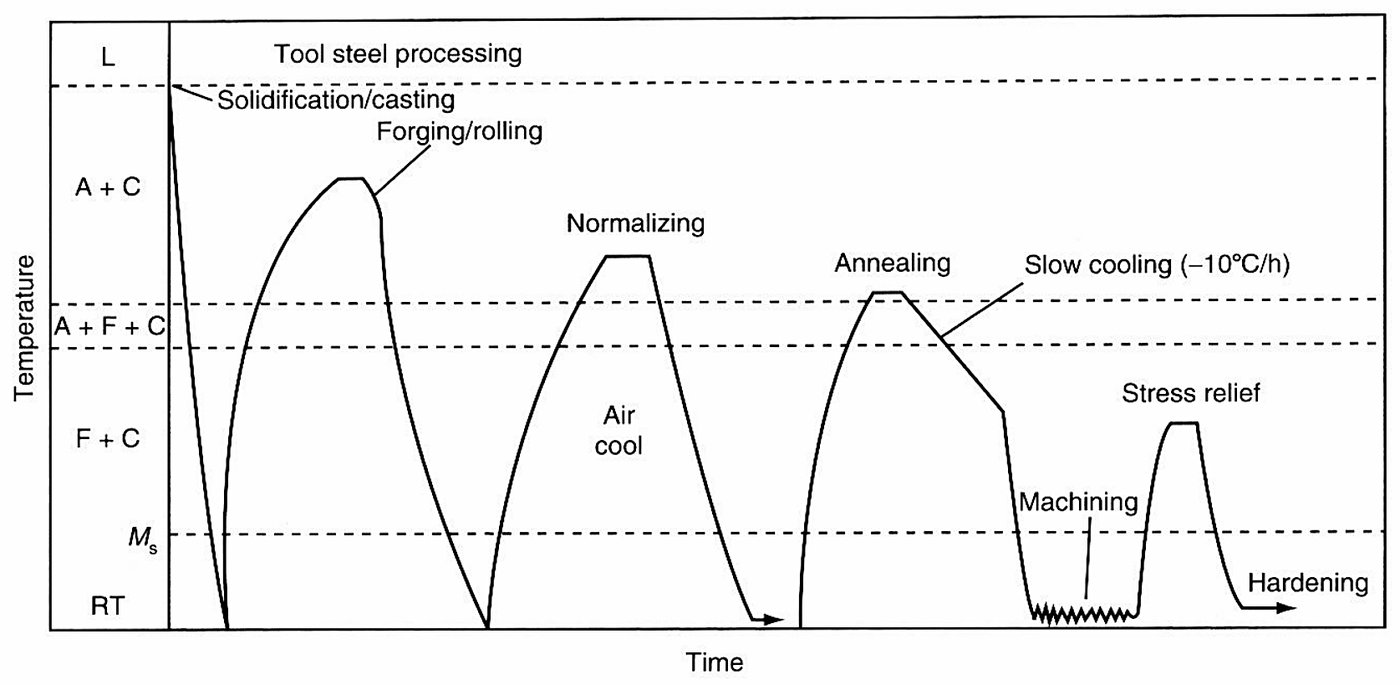
이러한 공정 중 마지막인 최종 경화는 공구가 작업할 특성을 결정하는 세 단계입니다.
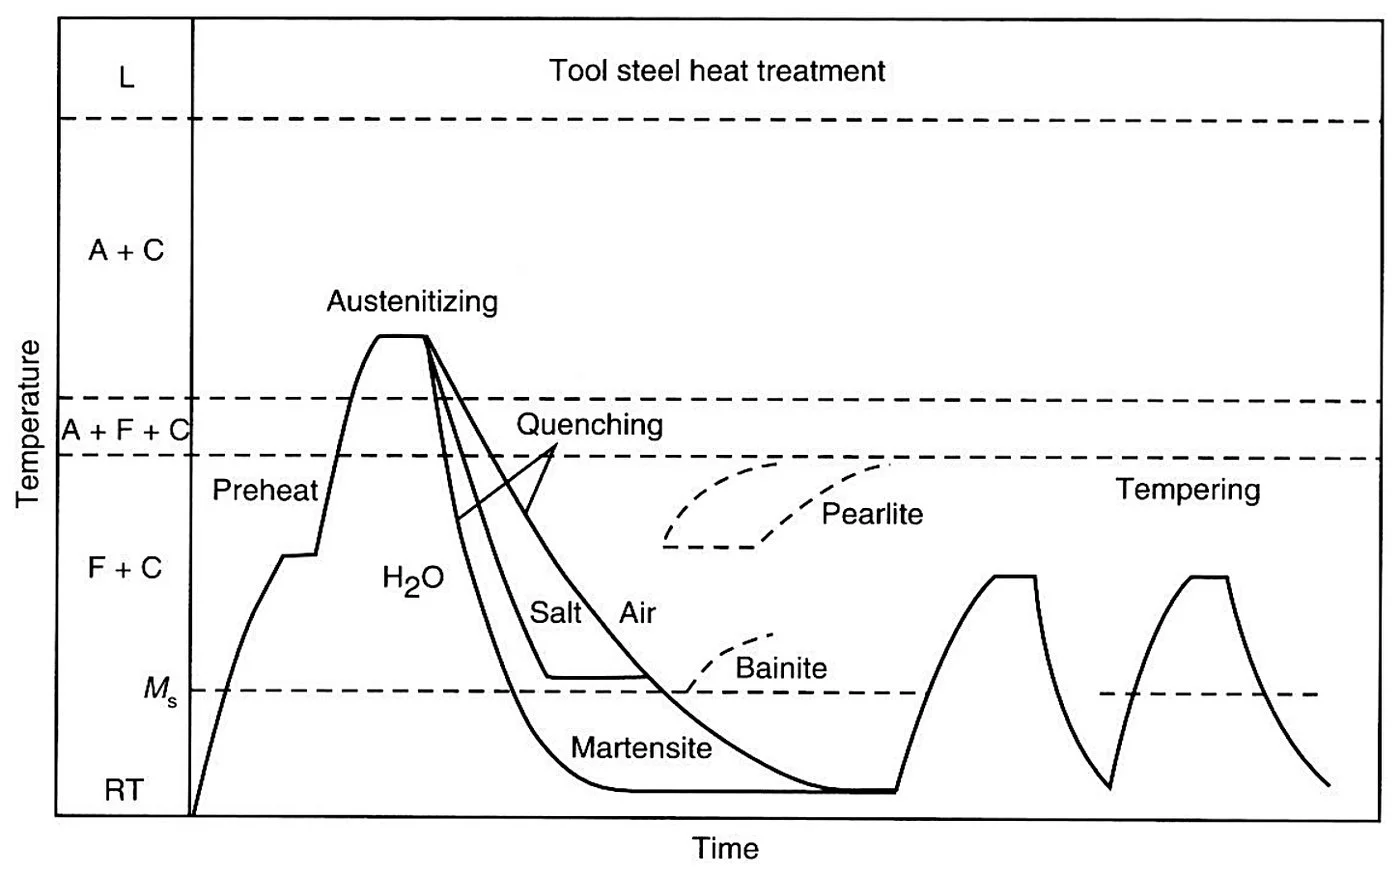
프로세스 체인
- 예열 열 충격을 줄이고 균열 발생 위험을 낮춥니다.
- 오스테나이트화 탄화물을 용해시켜 오스테나이트에 탄소와 합금 원소를 풍부하게 합니다.
- 담금질 매체 펄라이트를 억제하고 베이나이트 마르텐사이트를 형성합니다.
- 템퍼 강도를 회복시키고 잔류 오스테나이트를 제어합니다.
Aobo Steel은 가공 및 열처리가 가능한 어닐링 상태의 공구강을 공급합니다. 여기의 공정 범위는 확립된 야금 표준, 국제 강종 데이터 및 장기적인 업계 관행에서 도출되었으며, 단조, 금형 제작 및 생산 사용자의 실제 운영 피드백을 반영합니다. 열처리 자체는 귀사 측에서 수행하므로, 이 지침은 해당 작업을 지원하기 위한 참고 자료로 제공됩니다. 공구 성능은 여러 요인에서 비롯되며 열처리는 그 중 한 단계에 불과하고 그 결과는 로 제어, 부품 형상 및 담금질에 의해 추가로 좌우되므로, 이 범위는 출발점으로 읽고 귀사의 부품에 맞게 확인하는 것이 가장 좋습니다.