
Descarbonetação e Remoção de Sobremetal Antes da Têmpera
A superfície de uma barra carrega o registro de cada processo que a produziu, e a têmpera transforma esse registro em trincas, pontos moles e dimensões perdidas. Duas condições na camada externa decidem o resultado. A primeira é o teor de carbono, que define se a superfície pode endurecer tão completamente quanto o núcleo. A segunda é o óxido que se forma abaixo da carepa, porque retira os elementos de liga da solução exatamente na camada que precisa suportar a tensão de contato. Esta página aborda a profundidade que cada condição atinge, quanto sobremetal deve ser removido antes da têmpera para eliminá-la, os limites estabelecidos pelas normas de engrenagens e os processos externos que produzem um defeito superficial pelo qual o tratador térmico é então responsabilizado.
Por que uma camada descarbonetada trinca
A descarbonetação é a perda de átomos de carbono da superfície de uma peça, de modo que a superfície fica com teor de carbono inferior ao do material logo abaixo dela. A profundidade de descarbonetação é definida como a espessura da camada cuja estrutura difere significativamente da do núcleo. A descarbonetação completa deixa uma camada totalmente ferrítica que não pode endurecer de forma alguma, e na zona de descarbonetação parcial o teor de carbono aumenta gradualmente da superfície ferrítica até o núcleo. Ambas são lidas na estrutura atacada, não por análise de carbono, razão pela qual a profundidade é reportada com o ataque que a produziu.
O dano de uma superfície descarbonetada decorre de duas mudanças. Como a temperatura de início da martensita cai à medida que o teor de carbono aumenta, a superfície descarbonetada se transforma a uma temperatura mais alta que o núcleo, o que deixa alta tensão residual de tração nessa superfície ou um estado de tensões desequilibrado que se manifesta como distorção. E como a superfície tem menor temperabilidade que o núcleo, os produtos de transformação superiores se formam ali primeiro e nucleiam produtos no núcleo que nunca foram desejados, de modo que a mesma peça fica com uma pele mole e mais martensita abaixo dela do que o desenho previa. O limiar indicado pela fonte é um teor de carbono de cerca de 0,6 por cento. Acima desse valor a dureza superficial deve ser aceitável, e em cerca de 0,6 por cento ou menos todas as propriedades principais são afetadas, com a fadiga por flexão no exemplo reduzida em 50 por cento.
Até onde a camada vai é determinado pela temperatura e pelo tempo. A descarbonetação pode ocorrer em temperaturas acima de 700 °C, e é tipicamente mais severa quando o aço é aquecido acima de 910 °C. A regra que uma oficina pode adotar é que descarbonetação de até 0,06 mm (0,0025 in.) por 1,6 mm (1/16 in.) de diâmetro pode estar presente na barra como recebida, o que para uma barra de 100 mm de diâmetro resulta em uma camada de cerca de 3,75 mm no raio.
| Condições da superfície | Até que profundidade vai | O que faz à peça |
|---|---|---|
| Descarbonetação | Até 0,06 mm (0,0025 in.) por 1,6 mm (1/16 in.) de diâmetro | Eleva a temperatura Ms na superfície, reduz a temperabilidade ali e deixa tensão residual de tração e dureza irregular |
| Descarbonetação completa | Uma camada totalmente ferrítica, cuja espessura é a profundidade de descarbonetação | A camada não pode endurecer de forma alguma, e é medida pela estrutura e não pelo carbono |
| Descarbonetação parcial, limite de especificação | Nenhuma aparente nos 0,13 mm (0,005 in.) externos, exceto em raízes não retificadas | O limite estabelecido pela ANSI/AGMA 2001-C95 para os graus 2 e 3, sem limite para o grau 1 |
| Perda de dureza superficial por descarbonetação | Os 0,1 mm (0,004 in.) externos | A redução não deve exceder 2 HRC na barra de ensaio sob ISO 6336-5.2 para os graus MQ e ME |
| Oxidação interna, primeiro tipo | Partículas globulares de cerca de 0,5 µm, da superfície até cerca de 8 µm, com grãos superficiais de 0,5 a 1 µm e alguns tão grandes quanto 2 a 4 µm | Remove manganês, cromo e silício da camada e reduz a dureza, a fadiga por flexão, a compressão residual e a resistência ao desgaste |
| Oxidação interna, segundo tipo | Tipicamente 5 a 25 µm, como uma fase escura nos contornos de grão austeníticos prévios | Torna-se mais profunda com a temperatura e o tempo, e um tamanho de grão superficial mais grosseiro aumenta a quantidade |
| Zona oxidada em SAE 1015 cementado | Cerca de 0,020 mm após 8,8 h a 1000 °C, cerca de 0,012 mm a 850 °C | A profundidade é função da temperatura e do tempo, portanto é definida pelo ciclo e não pelo aço |
| Carepa compacta de um forno a gás de chama direta | Uma carepa leve de 0,08 mm (0,003 in.) ou menos, ou uma carepa pesada de 0,13 mm (0,005 in.) | Uma carepa leve acelera a têmpera e uma pesada a retarda, de modo que a profundidade variável ao longo da peça gera pontos moles, distorção descontrolada e, em aços com níquel, trincas |
| Costura superficial ou filete não metálico | Uma costura de 0,025 mm (0,001 in.) de profundidade por 3,3 mm (0,13 in.) de diâmetro é geralmente aceita em barra trefilada a frio | Atua como concentrador de tensão e impede que o metal quente se solde a si mesmo durante o forjamento, portanto o material deve ser removido antes da têmpera |
As condições na superfície do aço, a profundidade que cada uma atinge e o efeito que tem sobre a peça tratada termicamente. Regras de profundidade e limites de especificação conforme publicados no artigo, agrupados aqui pela condição superficial que descrevem.
Quanto sobremetal remover antes da têmpera
Costuras e filetes não metálicos são a razão pela qual um desenho de têmpera precisa de uma tolerância de remoção de sobremetal que um desenho de usinagem não precisa. Uma costura é um concentrador de tensão na superfície, e um filete de inclusões impede que o aço quente se solde a si mesmo durante o forjamento, o que deixa a mesma descontinuidade na peça acabada. Onde qualquer um dos dois estiver presente em barra laminada a quente, a recomendação é remover sobremetal antes do tratamento térmico em vez de esperar que a têmpera sobreviva a ele. Os valores abaixo são a remoção mínima por lado indicada pela fonte, expressa como porcentagem do diâmetro da barra para que escalem com o tamanho sendo adquirido.
| Condição da barra | Aço não ressulfurado | Aço ressulfurado |
|---|---|---|
| Torneado entre pontas | 3% do diâmetro | 3,8% do diâmetro |
| Torneado sem centros ou retificado | 2,6% do diâmetro | 3,4% do diâmetro |
Remoção mínima de material recomendada por lado a partir de barra laminada a quente, para eliminar as costuras superficiais e os cordões não metálicos que, de outra forma, atuariam como concentradores de tensão durante o tratamento térmico. Com base em barra adquirida com retidão especial de 3,3 mm (0,13 in.) em 1,5 m (5 ft) no máximo. Fonte, Tabela 7 do artigo.
Dois detalhes nesses números merecem atenção. O valor para o aço ressulfurado é maior que para o grau não ressulfurado em ambas as condições, porque um aço fabricado para usinabilidade carrega mais costuras e mais segregação ao longo delas. E a condição da barra importa tanto quanto o aço, já que o torneamento sem centros ou a retificação exige menos remoção que o torneamento entre pontas, porque a barra é mais reta e mais concêntrica desde o início. Para barra acabada a frio, a fonte aceita uma profundidade de costura ou não metálico de 0,025 mm (0,001 in.) por 3,3 mm (0,13 in.) de diâmetro, e onde a profundidade da costura é excessiva, a recomendação é uma inspeção por partículas magnéticas antes do tratamento térmico, em vez de uma tolerância maior. Cortar a peça a partir de barra comprada sobredimensionada é a mais barata dessas medidas e a que mais frequentemente é omitida.
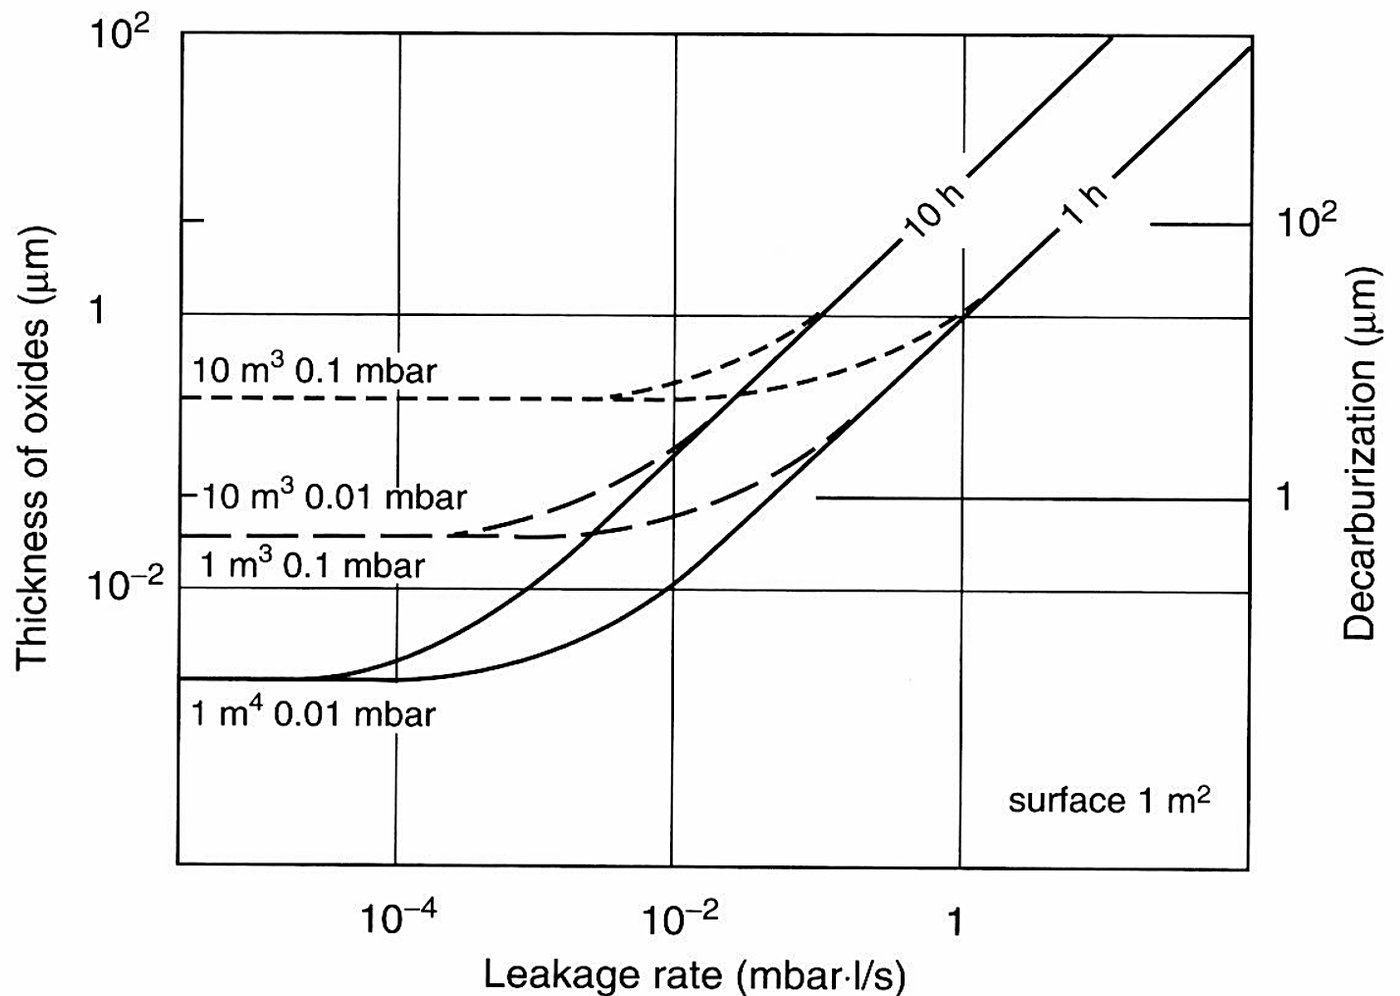
A profundidade desse dano é determinada pelo forno, e a taxa de vazamento do forno a vácuo é uma das entradas mensuráveis.
Oxidação interna, a camada que um ataque revela
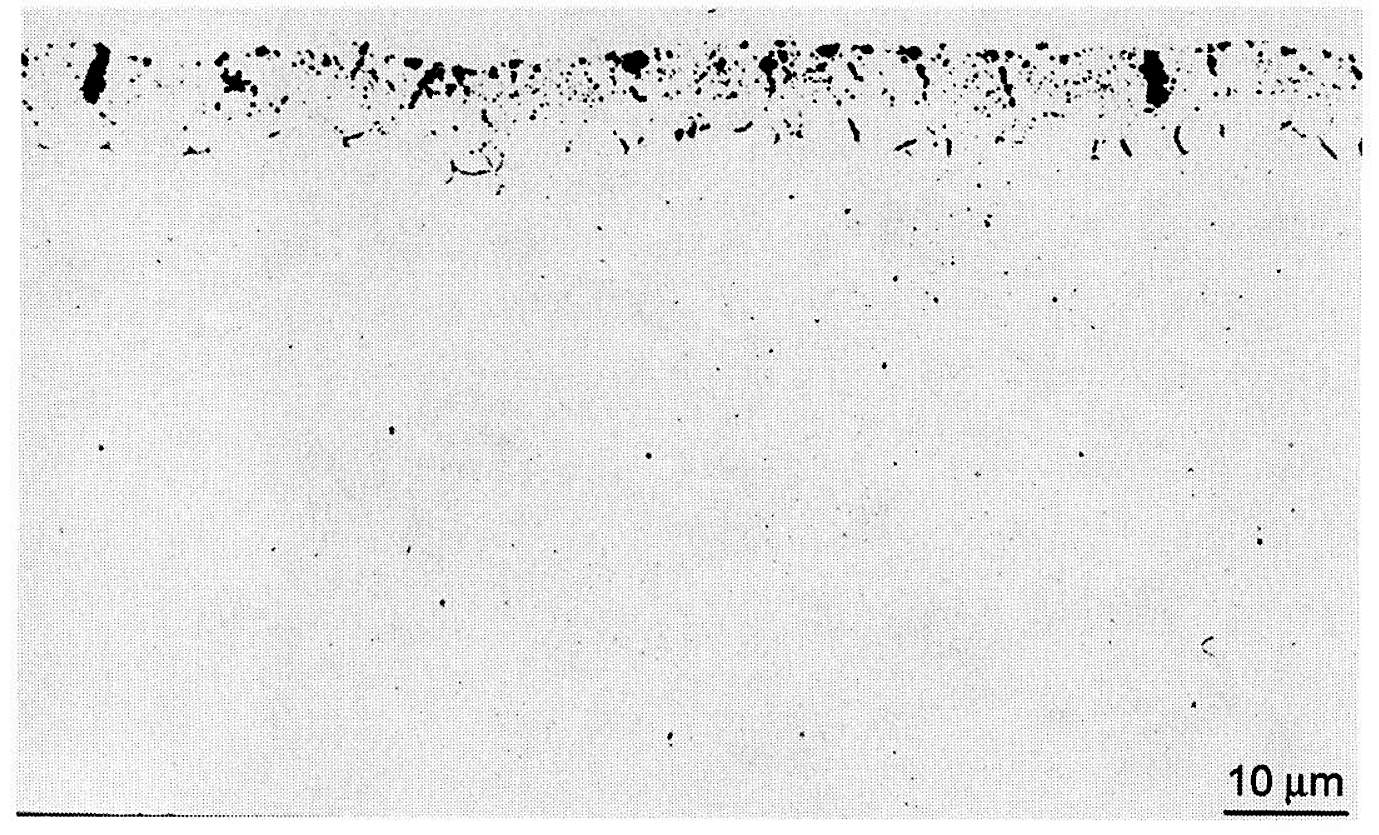
A cementação em uma atmosfera endotérmica a 900 a 950 °C conduz oxigênio e enxofre para o interior, e eles oxidam os elementos de liga que têm maior afinidade por eles, que são manganês, cromo e silício. O resultado é a oxidação interna, também chamada de subescala. Ela reduz a dureza, a resistência à fadiga por flexão, a tensão compressiva superficial e a resistência ao desgaste na camada onde ocorre, e é essencialmente impossível de prevenir durante a cementação em uma atmosfera endotérmica. O teor de silício dos graus comuns de cementação, cerca de 0,25 por cento, está muito acima da quantidade necessária para produzi-la, e o silício também reduz as concentrações limiar de manganês e cromo que fazem o mesmo. Níquel e molibdênio atuam no sentido oposto e reduzem a sensibilidade, e um potencial de carbono mais alto reduz a quantidade para o mesmo tempo de cementação.
Uma condição relacionada é conhecida como produtos de transformação a alta temperatura, ou HTTP. São estruturas não martensíticas, como perlita e bainita, que se formam na mesma zona onde se encontra a oxidação interna, e se estendem mais profundamente que a oxidação, mais notavelmente em graus mais pobres. Elas reduzem a dureza, reduzem a tensão compressiva superficial, reduzem a resistência à fadiga por flexão e reduzem a resistência ao desgaste, de modo que uma peça pode passar em uma verificação de profundidade de camada e ainda estar errada no décimo de milímetro mais externo. As medidas contra elas são um grau com teor de liga suficiente para dar martensita na camada empobrecida, um aumento tardio do potencial de carbono ou uma adição tardia de amônia, um resfriamento mais rápido onde a distorção permite, e remoção por retificação, jateamento abrasivo ou shot peening.
| Profundidade de camada, mm | Profundidade de camada, in. | Grau 2, mm | Grau 2, in. | Grau 3, mm | Grau 3, in. |
|---|---|---|---|---|---|
| <0,75 | <0,030 | 0.0178 | 0.0007 | 0.0127 | 0.0005 |
| 0,75 a 1,50 | 0,030 a 0,059 | 0.0254 | 0.0010 | 0.0203 | 0.0008 |
| 1,50 a 2,25 | 0,059 a 0,089 | 0.0381 | 0.0015 | 0.0203 | 0.0008 |
| 2,25 a 3,00 | 0,089 a 0,118 | 0.0508 | 0.0020 | 0.0254 | 0.0010 |
| >3,00 | >0,118 | 0.0610 | 0.0024 | 0.0305 | 0.0012 |
Profundidade aceitável de oxidação interna em relação à profundidade de camada, conforme ANSI/AGMA 2001-C95 e os graus equivalentes ML, MQ e ME da ISO 6336-5.2. O Grau 1 não tem valor especificado, e a recuperação por shot peening é aceitável com o acordo do cliente. Fonte, Tabela 13 do artigo.
Remover a camada não é tão simples quanto usiná-la. A fonte lista polimento eletrolítico, usinagem eletroquímica, brunimento, retificação, jateamento abrasivo e shot peening como formas de remover os óxidos superficiais, e então adverte que cada um deve ser escolhido com cuidado, pois pode adicionar tensão de tração, arriscar descarbonetação durante uma etapa posterior de reaquecimento, ou não manter a profundidade com precisão. Onde a camada pode ser deixada no lugar e a superfície trabalhada em vez disso, o shot peening é aceito como recuperação pela mesma norma que estabelece o limite de profundidade, com o acordo do cliente.
A camada que um ataque revela sob a superfície corre ao longo dos contornos de grão.
Superaquecimento, queima e o defeito que o tratador térmico herda
Nem todo defeito superficial observado em uma peça endurecida foi produzido durante o endurecimento. A queima é a fusão incipiente de constituintes de baixo ponto de fusão em filmes líquidos ao longo dos contornos de grão, o que concentra elementos fragilizantes ali e deixa vazios atrás à medida que os filmes se contraem ao resfriar. Geralmente ocorre durante a laminação ou o forjamento, e pode não ser descoberta até depois do tratamento térmico, que é como acaba sendo interpretada como falha de tratamento térmico. O aquecimento na faixa de engrossamento produz um tamanho de grão misto e uma resposta de endurecimento imprevisível, e uma temperatura de austenitização alta o suficiente para crescer os grãos deixa uma estrutura sensível a trincas mesmo quando o próprio resfriamento estava correto.
O exame que separa os dois é o perfil da trinca. Onde uma trinca que se parece com trinca de têmpera carrega oxidação superficial e descarbonetação em seu interior, a trinca existia enquanto a peça ainda estava quente no forno e não se formou durante o resfriamento, porque o interior de uma trinca de têmpera nunca vê alta temperatura. Uma atmosfera úmida de forno a gás de fogo direto é uma fonte adicional, já que uma carga aquecida nela pode absorver hidrogênio e trincar por razões que não se aplicariam em uma atmosfera seca.
O próprio aço é o último item, e é o que sai da usina com um certificado. Um conjunto de pistas de rolamento de AISI 1070 trincou na têmpera, e a metalografia confirmou trinca de têmpera, mas a análise do aço mostrou uma química que não era um 1070 comum. O material entregue estava no topo ou acima do topo de todas as faixas que importavam, de modo que sua temperabilidade era maior do que o procedimento de têmpera havia sido escrito para suportar, e a têmpera adequada a um 1070 era severa demais para o que realmente chegou.
| Elemento | Faixa de especificação para AISI 1070, % | Teor no aço obtido, % |
|---|---|---|
| Carbono | 0,65 a 0,75 | 0.74 |
| Manganese | 0,60 a 0,90 | 0.97 |
| Fósforo | 0.11 | 0.04 |
| Enxofre | 0.026 | 0.05 |
| Silicon | 0,10 a 0,20 | 0.23 |
| Níquel | não especificado | 0.07 |
| Chromium | não especificado | 0.11 |
| Molibdênio | não especificado | 0.22 |
| Cobre | não especificado | 0.10 |
O aço entregue conforme a especificação para um AISI 1070 que trincou na têmpera como pista de rolamento. Carbono, manganês e molibdênio estão todos no topo da faixa ou acima dela, de modo que a temperabilidade do aço entregue era maior do que o procedimento de têmpera havia sido escrito para suportar. Fonte, Tabela 6 do artigo.
O que isso significa em um pedido de aço ferramenta
Quatro itens decidem se uma ferramenta endurecida inicia sua vida com uma superfície sadia, e todos os quatro podem ser escritos em um pedido. A tolerância de material, porque os valores de remoção são percentuais do diâmetro e a pessoa que compra a barra é a única que pode deixar o material na peça. O limite de descarbonetação e costura, expresso em relação a uma norma em vez de como uma garantia geral. A atmosfera e o potencial de carbono do ciclo, porque a oxidação interna e os produtos de transformação que a seguem são determinados pelo forno e não pelo aço. E a química efetivamente entregue, verificada em relação à temperabilidade para a qual o procedimento de têmpera foi escrito, já que um aço dentro de sua própria especificação ainda pode ser o aço errado para a têmpera no tanque. Os defeitos de tratamento térmico que uma oficina vê com mais frequência, com a causa e a correção para cada um, estão reunidos em o guia de solução de problemas de tratamento térmico de aços-ferramenta, o lado do meio de têmpera do mesmo problema está em meios de têmpera para aço ferramenta, e a trinca que resulta é descrita em trincas de têmpera em aço ferramenta. Como a camada é medida depois de formada é abordado em medição de inclusões e tamanho de grão, os defeitos que vêm da usina são catalogados em defeitos e descontinuidades em barra de aço forjado, e a química que decide a resposta é apresentada em como a química do aço é testada e em a tabela de composição do aço ferramenta. Tratamentos superficiais que restauram a camada em vez de removê-la estão agrupados em tratamento a vapor para vida útil da ferramenta, a variação dimensional que acompanha tudo isso está em Variação dimensional no tratamento térmico, e a sequência de exame mais ampla está em Análise de falha de ferramentas e matrizes e características da superfície de fratura.
Antes de agir sobre um defeito superficial
Uma página de referência, não é uma especificação da Aobo Steel, e as profundidades acima são os valores publicados para os graus e os processos nomeados. A descarbonetação e a oxidação interna dependem ambas da temperatura, do tempo, da atmosfera e do aço, portanto uma profundidade medida em uma corrida é evidência sobre essa corrida e não uma previsão para a próxima. As porcentagens de remoção são recomendações mínimas para barra laminada a quente e não substituem a sobremetal que o seu próprio processo necessita. Quando uma peça já trincou, um defeito encontrado na fratura não é por si só prova de que o defeito causou a falha, e a sequência de exame tem que descartar as alternativas antes de responsabilizar a usina ou o temperador.
Fonte: ASM Handbook, Volume 11, Failure Analysis and Prevention, ASM International, 2002.