
Guia de Tratamento Térmico de Aço para Ferramentas S7
O aço para ferramentas S7 é tipicamente tratado termicamente por pré-aquecimento a 1200–1250°F (649–677°C), austenitização a cerca de 1725°F (940°C), têmpera ao ar para seções de até cerca de 2,5 pol. (63,5 mm) e aplicação de revenimento duplo imediato. Para a maioria das ferramentas de trabalho a frio, o S7 é comumente revenido a 400–500°F (204–260°C), produzindo uma dureza de trabalho típica de cerca de 56–58 HRC.

A Aobo Steel fornece aço para ferramentas S7 na condição recozida, pronto para sua usinagem e tratamento térmico interno. Verifique os tamanhos e o estoque disponíveis, ou envie sua necessidade para um orçamento. Faixa de tamanhos, tolerâncias, pedido mínimo e prazos de entrega estão descritos em nosso página sobre capacidade de fornecimento de aço ferramenta.
Guia rápido de tratamento térmico do aço ferramenta S7
| Fase do Processo | Temperatura | Tempo de imersão | Método de resfriamento |
|---|---|---|---|
| Recozimento | 815–870 °C | 1–1,5 h/pol. | O forno esfria até 482 °C e, em seguida, resfria ao ar. |
| Alívio do estresse | 649–677 °C | 1–2 horas/em | Forno frio preferencial |
| Pré-aquecimento | 649–704 °C | Até uniforme | — |
| Austenitização | 940–982 °C | Controlado pelo tamanho da seção | Ar ou óleo, dependendo do tamanho da seção. |
| Têmpera | — | — | Ar ≤63,5 mm; óleo ou óleo de flash >63,5 mm |
| Revenimento | 204–538 °C | 2 horas/in, duas vezes | Resfriamento por ar entre os ciclos |
A dimensão da seção transversal influencia significativamente o método de têmpera e a dureza final. Seções finas e médias normalmente atingem a dureza máxima por resfriamento ao ar, enquanto seções mais espessas podem exigir um resfriamento mais rápido para evitar baixa dureza no núcleo.
Processo de tratamento térmico passo a passo para aço ferramenta S7
1. Pré-aquecimento
Proteja o aço ferramenta S7 da descarbonetação durante o aquecimento. Utilize um forno de atmosfera controlada, um forno a vácuo, um banho de sal neutro ou uma folha de aço inoxidável selada.
Aqueça uniformemente a 649–677 °C (1200–1250 °F) e mantenha nessa temperatura até que toda a seção transversal atinja a temperatura. Para seções pequenas, uma permanência de 10 a 15 minutos após a equalização da temperatura geralmente é suficiente.
O pré-aquecimento reduz o choque térmico, melhora a uniformidade da temperatura e diminui o risco de fissuras durante a subida final até a temperatura de austenitização.
2. Austenitização
Eleve a temperatura para cerca de 940 °C (1725 °F). A cronometragem deve começar somente depois que a peça atingir sua temperatura ideal.
O tempo de imersão deve ser controlado cuidadosamente. Temperaturas ou tempos de imersão excessivos podem causar o crescimento de grãos, retenção de austenita, redução da tenacidade e instabilidade dimensional.
| espessura da seção | Tempo de imersão recomendado |
|---|---|
| 1/8 pol. / 3,2 mm | 30 minutos |
| 1/4 pol. / 6,4 mm | 40 minutos |
| 1/2 pol. / 12,7 mm | 45–50 min |
| 3/4 pol. / 19 mm | 50–55 min |
| ≥1 pol. / 25 mm | Aproximadamente 1 hora/in |
3. Têmpera
Para seções de até 2,5 polegadas (aproximadamente 63,5 mm), utilize resfriamento com ar parado. Resfrie a peça a aproximadamente 150 °F (65 °C) antes do revenimento.
Para seções acima de 2,5 pol., use um método de resfriamento mais rápido. Uma têmpera rápida em óleo é comumente usada: imerja e agite até que o calor vermelho visível desapareça, depois remova a peça e resfrie ao ar até cerca de 150 °F.
O resfriamento a ar proporciona melhor controle dimensional, enquanto o resfriamento à base de óleo ajuda seções maiores a atingirem dureza suficiente em toda a sua seção transversal.
4. Têmpera
Comece o processo de têmpera imediatamente quando a peça esfriar até cerca de 65 °C (150 °F).
O aço S7 requer têmpera dupla. Cada ciclo de têmpera deve durar 2 horas por polegada de espessura da seção, seguido de resfriamento completo ao ar até a temperatura ambiente antes do segundo ciclo.
Para a maioria ferramentas de trabalho a frio, revener a 400–500 °F (204–260 °C). Isso normalmente produz uma dureza de trabalho em torno de 56–58 HRC.
Para trabalhos a quente ou aplicações em temperaturas elevadas, recomenda-se o tratamento térmico a 482–538 °C (900–1000 °F) para melhorar a estabilidade térmica.
O revenimento a baixas temperaturas, abaixo de 400 °F (204 °C), pode aumentar a dureza, mas também aumenta o risco de fragilidade e não é recomendado para aplicações industriais padrão, a menos que a dureza máxima seja a principal prioridade e qualquer perda de tenacidade seja aceitável.
Recozimento e alívio de tensões do aço ferramenta S7
1. Recozimento
Fornecemos aço para ferramentas S7 na condição recozida. O recozimento é geralmente necessário apenas ao restaurar a usinabilidade após a têmpera ou ao retrabalhar ferramentas.
O recozimento deve ser realizado em atmosfera controlada, forno a vácuo ou ambiente de sal neutro para evitar a descarbonetação.
Prática recomendada de recozimento:
| Item | Recomendação |
|---|---|
| Temperatura | 815–870 °C, tipicamente em torno de 843 °C |
| Hora de relaxar | Aproximadamente 1,5 h/in |
| Resfriamento | Resfriamento em forno a ≤14 °C/h até 482 °C, seguido de resfriamento ao ar. |
| Dureza final | Normalmente não ultrapassa cerca de 230 HB |
O recozimento adequado melhora a usinabilidade e prepara o aço para o endurecimento subsequente.
2. Alívio do Estresse
Recomenda-se o alívio de tensões após usinagem de desbaste pesado, eletroerosão, soldagem ou ao trabalhar com geometrias complexas e seções irregulares.
Não é obrigatório para todas as peças, mas torna-se importante quando a tensão residual pode causar distorção ou fissuras durante o endurecimento.
Prática recomendada para aliviar o estresse:
| Item | Recomendação |
|---|---|
| Temperatura | 649–677 °C |
| Hora de relaxar | 1–2 horas/em |
| Resfriamento | Resfriamento por forno preferencial |
O resfriamento uniforme é importante. O resfriamento desigual pode introduzir novas tensões térmicas e reduzir o benefício do alívio de tensões.
Dureza do aço ferramenta S7 após tratamento térmico
A dureza final do aço para ferramentas S7 depende principalmente da temperatura de austenitização, do método de têmpera, do tamanho da seção e da temperatura de revenimento. Como o S7 é selecionado pela resistência ao choque, o tratamento térmico não deve focar apenas na dureza máxima. O objetivo prático é um equilíbrio estável entre Dureza Rockwell, tenacidade e resistência ao trincamento.
Após o endurecimento adequado, o aço S7 pode atingir cerca de 58–64 HRC no estado bruto de têmpera. No entanto, o S7 temperado é muito quebradiço para uso normal em ferramentas e deve ser revenido imediatamente após a têmpera. Para a maioria das ferramentas de trabalho a frio, a dureza de trabalho típica após o revenido é de cerca de 56–58 HRC.
| Temperatura de revenimento | Dureza aproximada | Significado prático |
|---|---|---|
| Após a têmpera, antes do revenimento. | 58–64 HRC | Dureza máxima, mas muito quebradiço para uso em serviço. Revenido imediatamente após a têmpera. |
| 400–500 °F / 204–260 °C | 56–58 HRC | Faixa de trabalho a frio comum para punções, matrizes, lâminas de corte e ferramentas sujeitas a impactos. |
| Aproximadamente 450 °F / 230 °C | Aproximadamente 58 HRC | Gama prática de uso geral, ideal para situações que exigem resistência ao desgaste e robustez ao impacto. |
| 500–900 °F / 260–482 °C | Aproximadamente 54–56 HRC | Faixa de dureza estável com melhor tenacidade do que temperaturas de revenido mais baixas. |
| 900–1000 °F / 482–538 °C | Aproximadamente 48–52 HRC | Utilizado em aplicações de trabalho a quente ou em temperaturas elevadas, onde a estabilidade térmica é mais importante do que a dureza máxima. |
| 1050–1150 °F / 565–620 °C | Aproximadamente 45 HRC | Ampla faixa de têmpera com amolecimento significativo. Utilizada somente quando uma dureza menor for aceitável. |
Para aplicações de trabalho a frio, o aço S7 é geralmente temperado a 400–500 °F (204–260 °C) para atingir uma dureza de aproximadamente 56–58 HRC. Essa faixa de dureza é adequada quando a ferramenta precisa resistir simultaneamente a impactos, lascamento e desgaste moderado.
Para trabalhos a quente ou serviços em temperaturas elevadas, o aço S7 geralmente é temperado a 900–1000 °F (482–538 °C). A dureza é menor, mas o aço é mais adequado para aplicações onde a estabilidade térmica e a resistência ao amolecimento são mais importantes do que a dureza Rockwell máxima.
O revenimento abaixo de 400 °F (204 °C) geralmente não é recomendado para ferramentas industriais padrão. Embora possa manter uma dureza maior, também aumenta o risco de fragilidade e fissuras. As ferramentas S7 devem ser submetidas a um revenimento duplo, com resfriamento completo à temperatura ambiente entre os ciclos de revenimento, para reduzir as tensões internas e melhorar a confiabilidade da dureza final.
A dureza correta deve sempre ser selecionada de acordo com o modo de falha da ferramenta. Se o desgaste for o principal problema, uma faixa de têmpera mais baixa pode ser adequada. Se o principal problema for trincas, lascas ou falhas por impacto, uma dureza ligeiramente menor com melhor tenacidade geralmente é mais segura do que buscar a dureza máxima.
Tratamento térmico do aço ferramenta S7 por aplicação
O tratamento térmico do S7 deve ser ajustado de acordo com a condição de trabalho da ferramenta. A principal variável é geralmente a Temperatura de revenimento.
| Aplicativo | faixa de revenimento | Dureza típica | Prioridade principal |
|---|---|---|---|
| Ferramentas para trabalho a frio, matrizes, punções, lâminas de corte | 400–500 °F / 204–260 °C | 56–58 HRC | equilíbrio entre desgaste e resistência |
| Ferramentas para trabalho a frio com foco em máxima dureza | 345–400 °F / 175–204 °C | Maior dureza | Máxima resistência ao desgaste, menor tenacidade |
| Ferramentas para trabalho a quente ou moldagem de plástico | 900–1000 °F / 482–538 °C | 48–52 HRC | estabilidade térmica |
| Ferramentas com predominância de choque | 700–750 °F / 370–400 °C | dureza moderada | Resistência à fratura |
| Equilíbrio entre força e resistência | Aproximadamente 575 °F / 300 °C | dureza controlada | Equilíbrio entre resistência ao escoamento e impacto |
Para aplicações padrão de trabalho a frio, 450 °F (cerca de 230 °C) é comumente usado para obter dureza estável e boa resistência ao impacto.
Para aplicações em altas temperaturas, a temperatura de têmpera deve ser, normalmente, pelo menos 25 a 50 °F acima da temperatura de serviço esperada. Isso ajuda a evitar o amolecimento durante o uso.
Para ferramentas sujeitas a impactos, temperaturas de revenimento mais elevadas são geralmente mais adequadas, pois a tenacidade e a resistência à fratura são mais importantes do que a dureza máxima.
Seleção do método de têmpera do aço ferramenta S7
O método de têmpera correto depende principalmente do tamanho da seção transversal, da geometria e da sensibilidade à distorção.
| Condição | Método | Processo chave | Nota crítica |
|---|---|---|---|
| Secções ≤63,5 mm | Resfriamento ao ar | Resfrie em local com pouca ventilação após a austenitização. | Melhor estabilidade dimensional |
| Secções >63,5 mm | Refrigeração à base de óleo | Use um resfriamento mais rápido para melhorar a dureza do núcleo. | O resfriamento a ar pode ser insuficiente. |
| Seções pesadas que exigem controle de tensão | têmpera instantânea em óleo | Resfrie em óleo até que o calor incandescente desapareça e, em seguida, deixe esfriar ao ar. | Não utilize folha de aço inoxidável. |
| Peças complexas ou sensíveis à distorção | Martemperagem | Banho de sal a 595–650 °C, equalizar a temperatura e, em seguida, resfriar ao ar. | Reduz os gradientes térmicos |
Para muitas ferramentas S7, o resfriamento ao ar é preferível por reduzir o risco de distorção. No entanto, para seções grandes, o resfriamento ao ar por si só pode não fornecer taxa de resfriamento suficiente para atingir a dureza total.
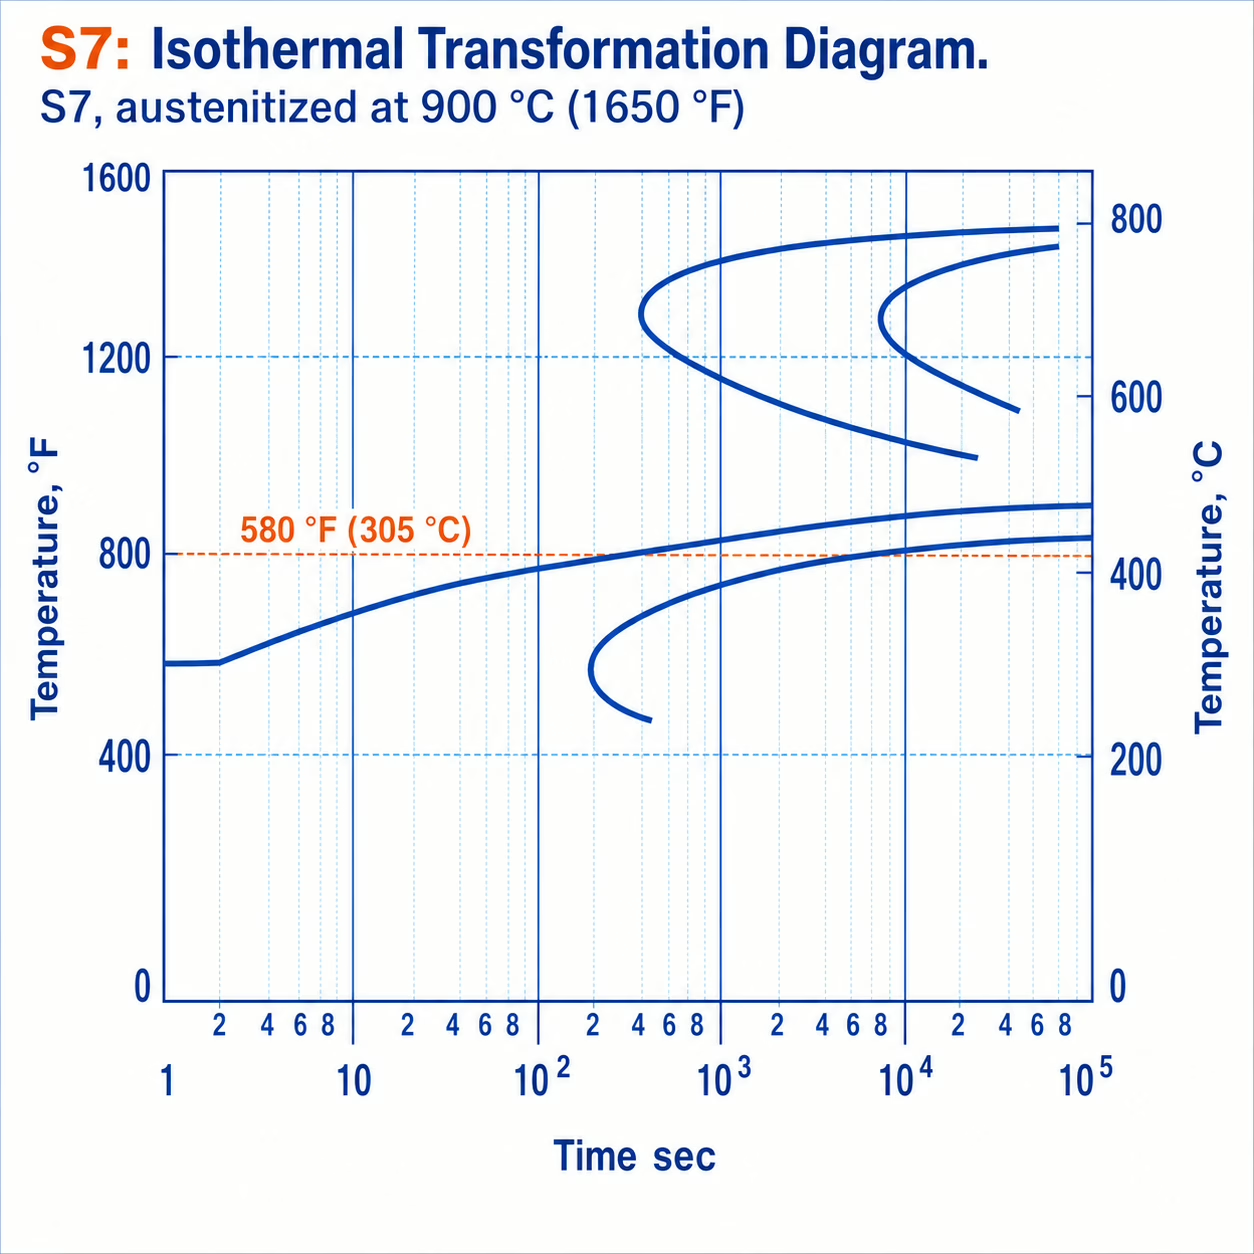
Problemas comuns no tratamento térmico do aço ferramenta S7
A maioria das falhas de tratamento térmico do S7 está ligada ao controle de atmosfera, tamanho da seção, tensão residual, temperatura excessiva ou revenimento atrasado.
| Problema | Causa raiz | Ação Corretiva |
|---|---|---|
| Descarbonetação | Perda de carbono superficial em uma atmosfera oxidante | Utilize vácuo, atmosfera controlada, sal neutro ou papel alumínio selado. |
| Distorção ou fissuração térmica | Gradientes térmicos, geometria acentuada ou tensão de usinagem | Pré-aqueça adequadamente, alivie as tensões antes do endurecimento e evite cantos vivos. |
| Baixa dureza em grandes seções | A taxa de resfriamento está muito lenta nessa seção. | Utilize refrigeração à base de óleo ou têmpera instantânea em óleo para seções mais espessas. |
| Superaquecimento ou austenita retida | Temperatura de austenitização ou tempo de permanência excessivos | Controle rigorosamente a temperatura e o tempo de imersão. |
| Rachaduras após têmpera | Temperamento tardio ou estresse interno excessivo | Tempere imediatamente e aplique têmpera dupla. |
A descarbonetação cria uma camada superficial macia que não consegue endurecer completamente, reduzindo assim a resistência ao desgaste. O superaquecimento aumenta o risco de austenita retida, crescimento de grãos, instabilidade dimensional e menor tenacidade. O revenido retardado é especialmente perigoso porque a estrutura após a têmpera apresenta alta tensão interna.
Nota: Não oferecemos serviços de tratamento térmico para o aço S7. A Aobo Steel fornece aço ferramenta S7 no estado recozido, e este guia é fornecido como referência técnica para auxiliar nossos clientes em suas decisões de processamento e aplicação.
Precisa de aço ferramenta S7 para ferramentas resistentes a choques?
A Aobo Steel fornece aço ferramenta S7 recozido para aplicações em ferramentas industriais. Envie-nos as dimensões, a quantidade, a tolerância e a aplicação desejadas para receber um orçamento.