
416, 420 및 440C 마르텐사이트계 스테인리스의 미세조직
12% 크롬 마르텐사이트계 스테인리스 강은 내식성을 유지하면서 경화되어야 하는 금형이나 절단기에 사용하기 위해 구매되며, 그 조직은 두 가지 특징으로 인해 작업 수행 여부가 결정됩니다. 즉, 탄화물 네트워크와 담금질 후 잔류 오스테나이트 양입니다. 이 페이지는 발표된 미세조직 사진을 수집한 것입니다. 420, 440C, 416, 440B 및 밀접하게 관련된 403, 410 및 422 등급의 어닐링, 담금질 및 템퍼링, 주조 상태에서 각 특징을 드러내는 에칭액과 함께 제공합니다.
이 등급들의 판독을 결정하는 요소
크롬 함량이 높아 이 등급들은 에칭이 느리고 입계에 탄화물이 빠르게 형성되므로, 저합금 공구강보다 시약 선택이 더 중요합니다. 대부분의 작업은 네 가지 시약으로 커버됩니다. Ralph 시약과 Vilella 시약은 어닐링 및 경화 상태에서 탄화물과 입계를 드러내고, 4% 피크랄 + HCl은 부드러운 콘트라스트가 필요할 때 사용되며, 변형 Fry 시약은 이 계열의 고탄소 끝에서 탄화물을 부각시킵니다. Beraha의 설파민산 시약과 같은 틴트 에칭은 탄화물 네트워크를 기지와 색상으로 구분해야 할 때 사용되며, 고탄소 등급은 옆에 있는 공구강과 마찬가지로 탈탄 및 탄화물에서 균열이 발생하기 쉽습니다.
어닐링 상태의 탄화물 네트워크
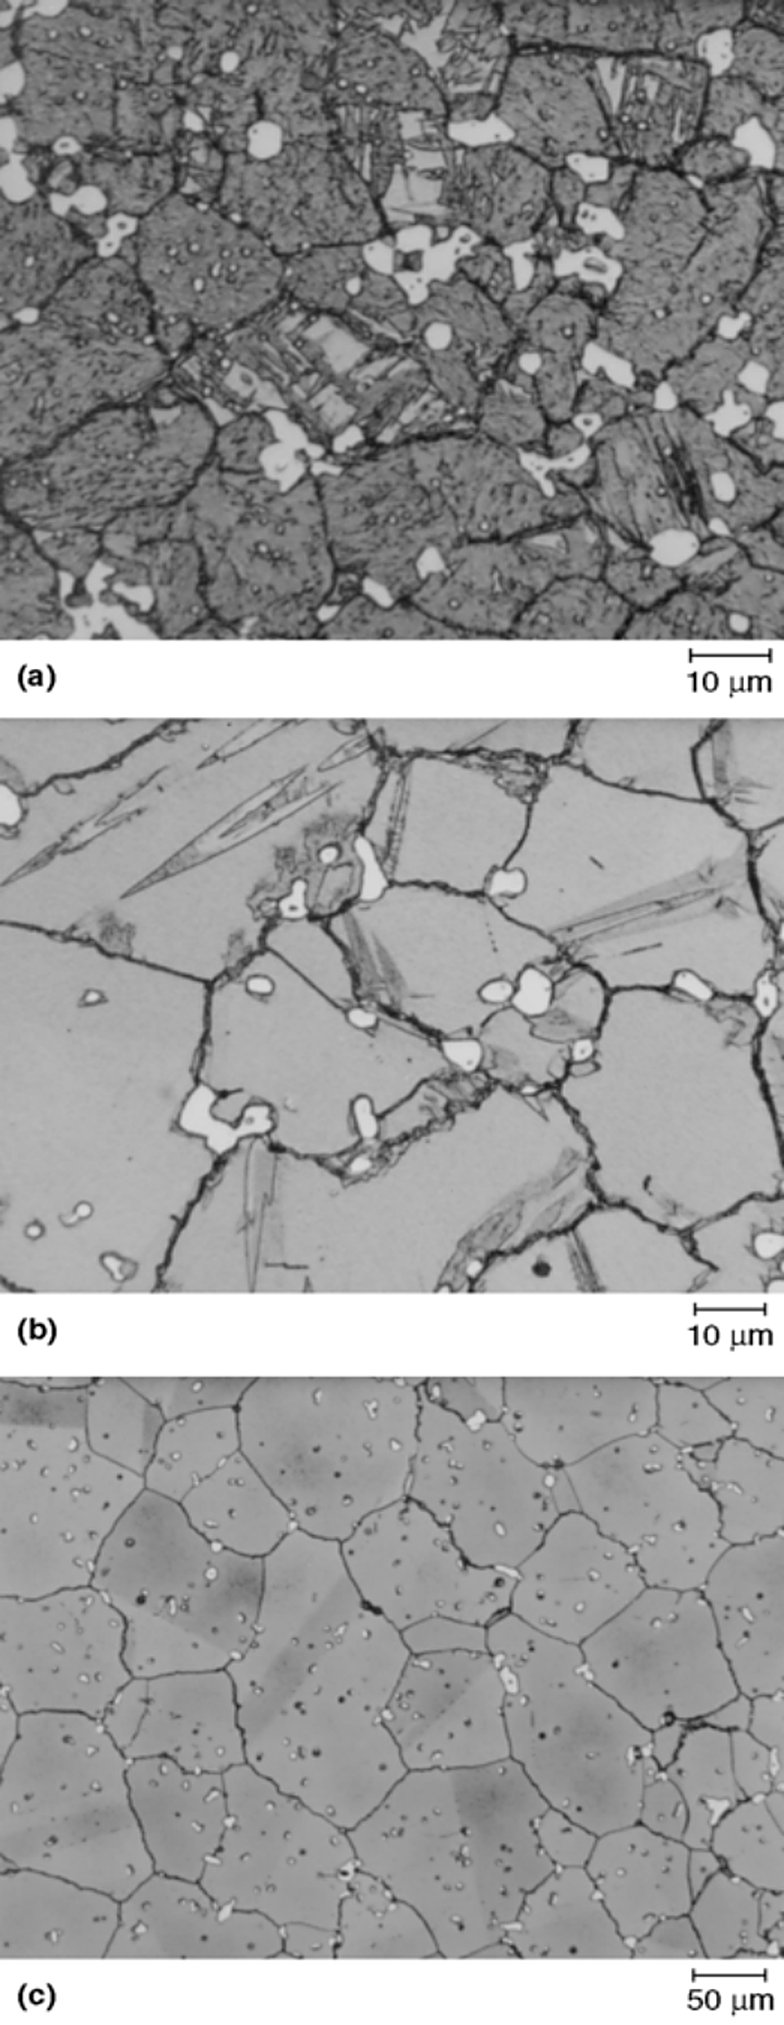
봉재의 어닐링된 420은 입계 탄화물 네트워크를 가지며, 이 네트워크의 정도가 강의 기계 가공성과 경화 방식을 결정합니다. 아래 두 사진은 동일 등급 및 동일 상태를 일반 시약과 틴트 에칭으로 처리한 것으로, 틴트 에칭이 추가하는 효과를 가장 빠르게 보여줍니다. Ralph 시약에서는 네트워크가 얇은 어두운 경계로 나타납니다. 설파민산 틴트 에칭에서는 탄화물이 고유의 색을 띠고 기지의 방해 없이 입자 주위로 네트워크를 추적할 수 있습니다.
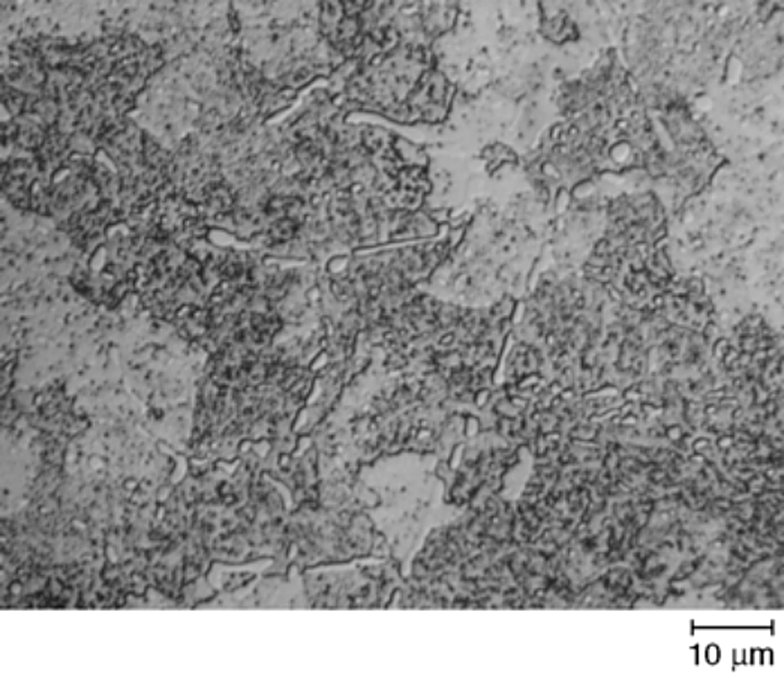
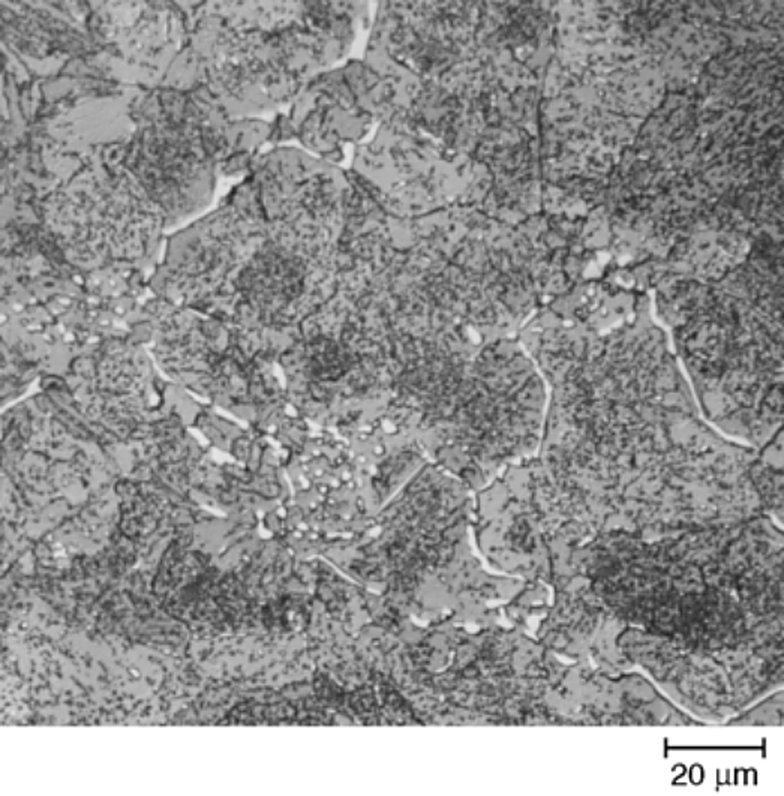
탄화물 네트워크가 자동으로 결함인 것은 아닙니다. 오스테나이트화 유지 중에 분해되는 가벼운 네트워크는 이 강종에서 정상이며, 경화된 부품까지 잔존하는 무거운 연속 네트워크는 균열 경로입니다. 그래서 네트워크를 어닐링된 바에서 그리고 경화 후에 다시 판독하며, 이 강종들에 대해 구상화 어닐링과 오스테나이트화 온도가 모두 규정됩니다. 스케줄은 다음에 명시되어 있습니다 420 스테인리스 열처리 페이지.
담금질 및 템퍼링된 외관
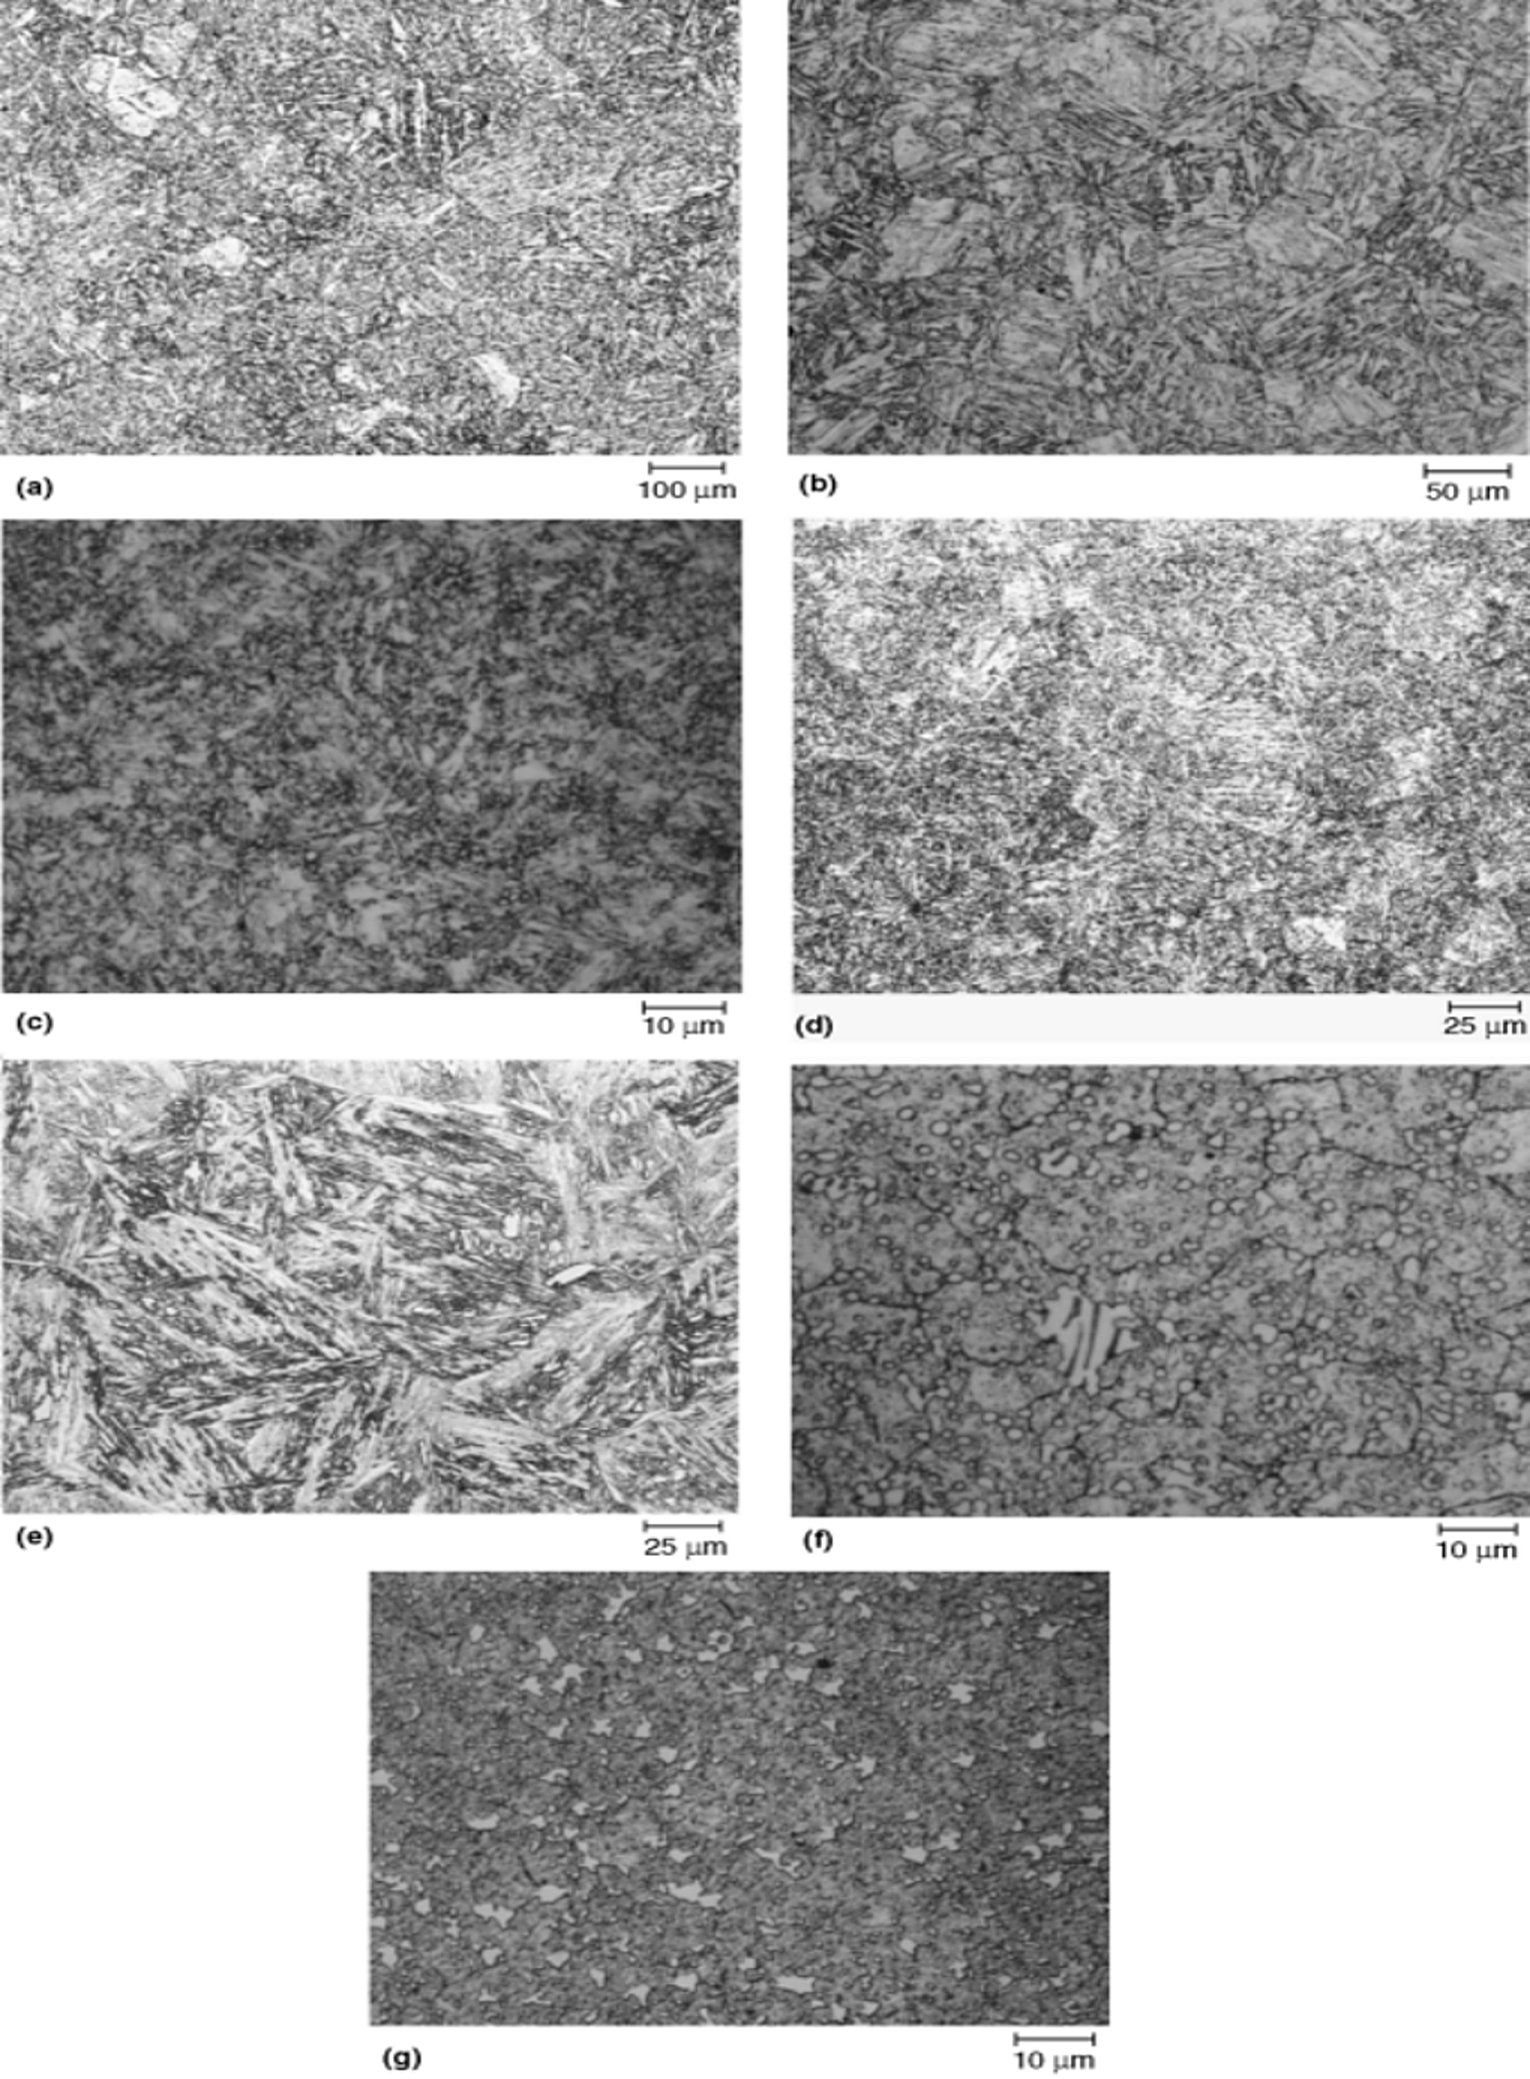
적절히 경화 및 템퍼링된 마르텐사이트계 스테인리스 강은 분산된 탄화물을 가진 미세한 마르텐사이트 기지이며, 등급 간 차이는 주로 마르텐사이트의 조대함과 남은 탄화물 양에서 나타납니다. 아래 세트는 403, 410, 420 및 422의 분말 야금 및 재용해 버전을 각각의 기사에서 사용한 시약으로 보여주며, 사진을 나란히 인쇄한 이유는 동일한 조직이 각 시약 아래에서 다르게 보이기 때문입니다.
계열 전체의 어닐링 시리즈
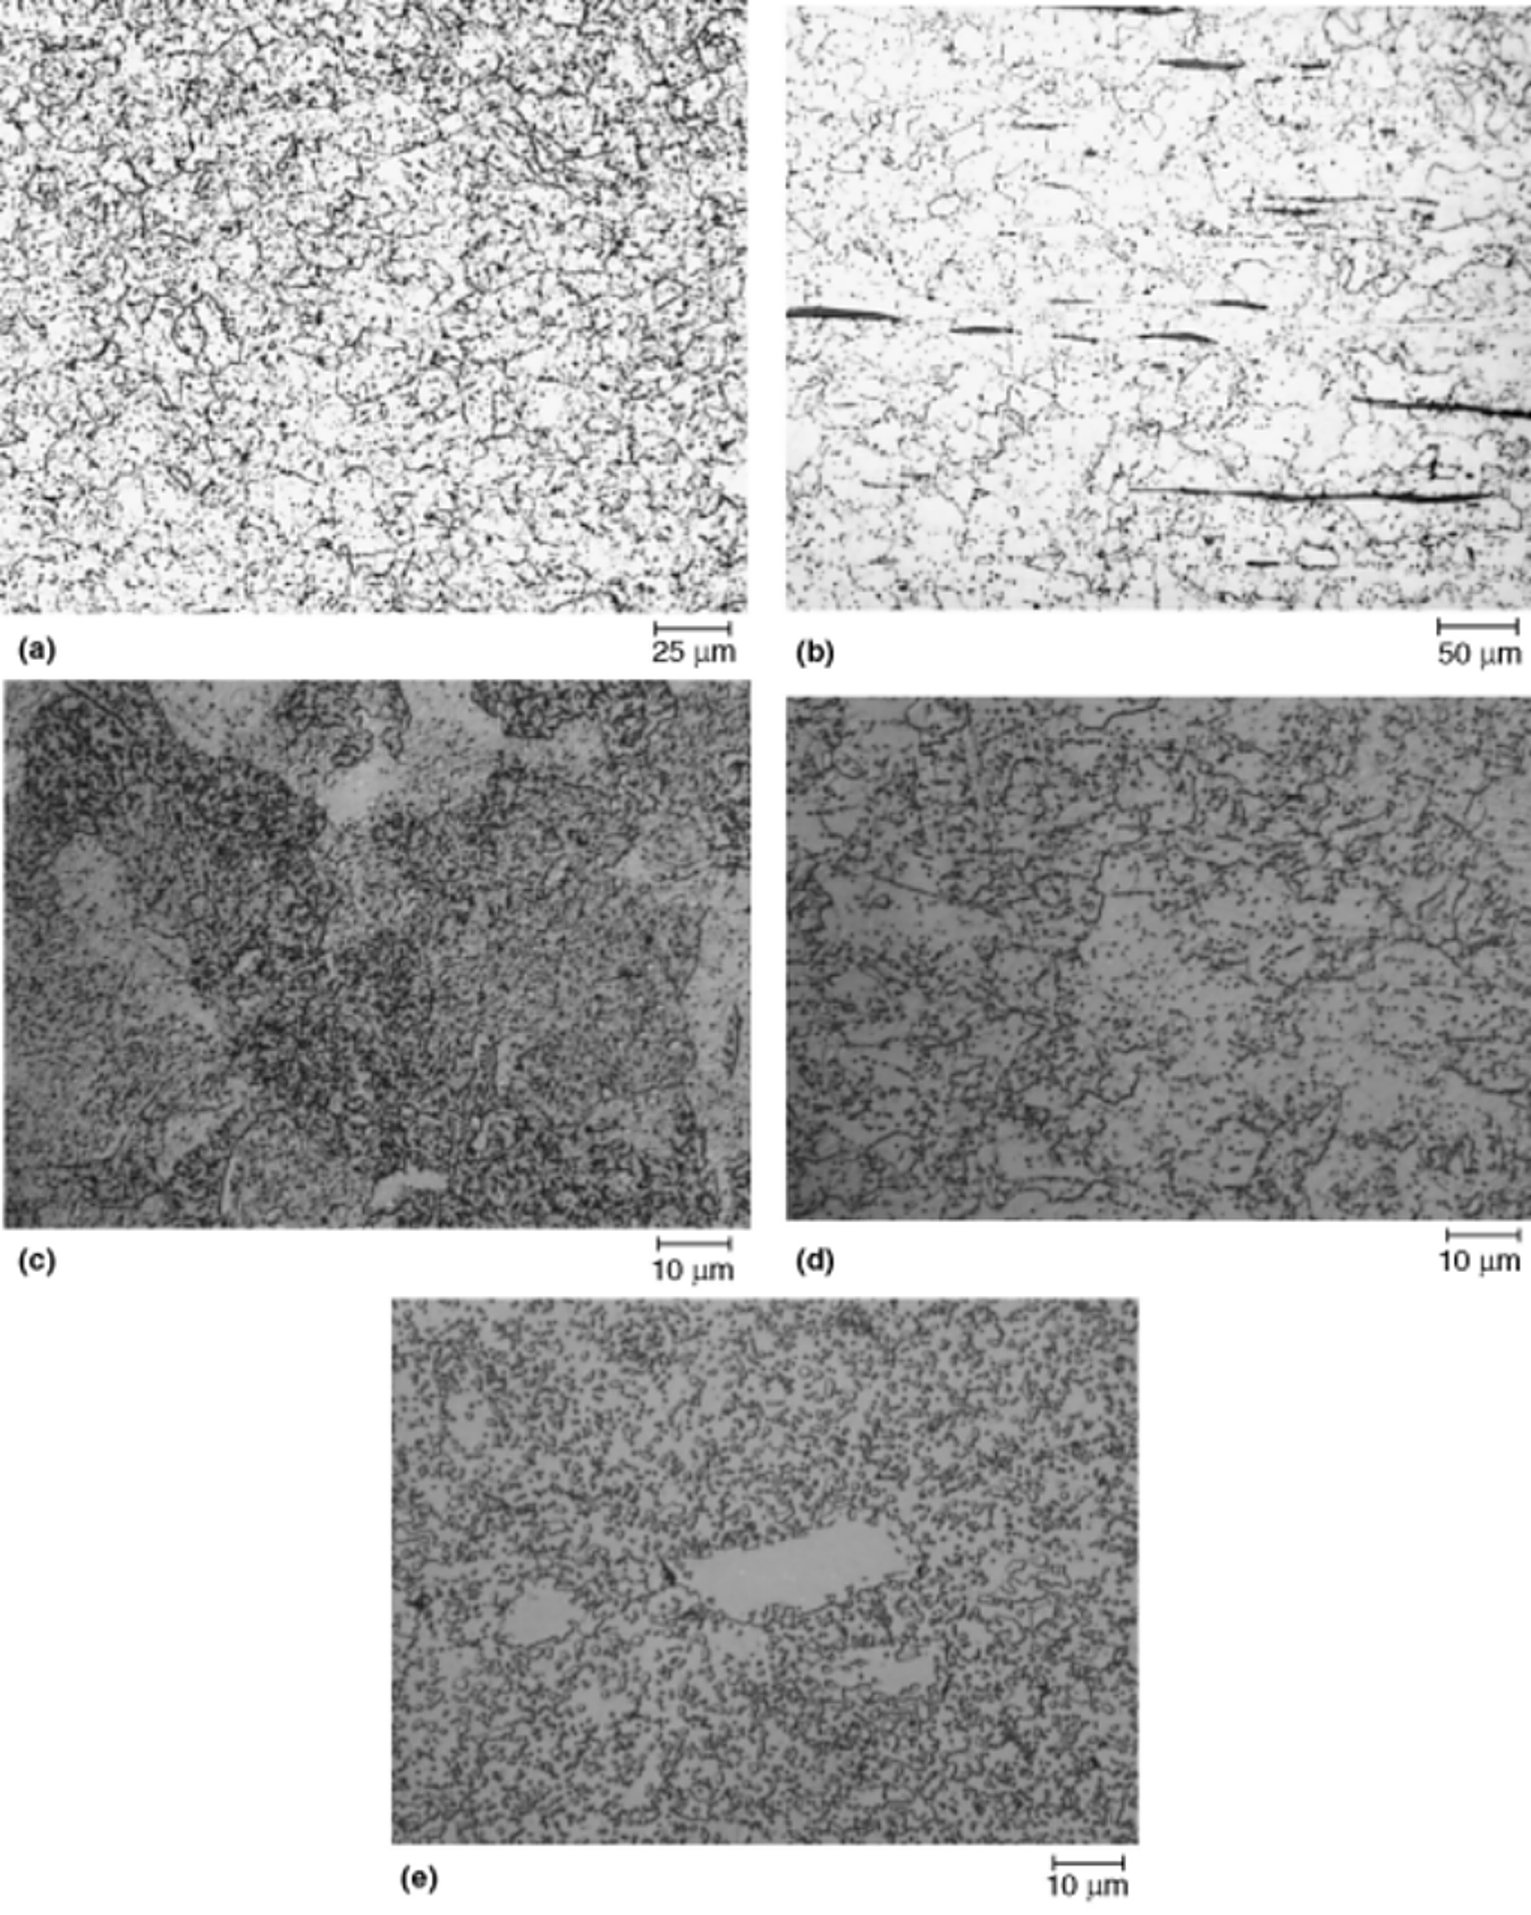
어닐링 상태에서 이 계열은 저탄소 쾌삭 끝에서 고탄소 끝으로 이어지며 탄화물 함량도 함께 증가합니다. 아래 시리즈는 403, 부싱 품질 416, 420, 재황화 등급 및 440C를 포함합니다. 416 사진은 기계 가공성이 요구될 때 볼 수 있는데, 기계 가공성을 높이는 황이 조직에 황화망간 입자를 넣기 때문이며, 반대쪽 끝의 440C는 그룹에서 가장 많은 탄화물 집단을 가집니다.
냉간 가공 등급의 균열된 탄화물
이 계열의 고탄소 끝은 냉간 가공되며, 이미 조대한 탄화물을 가진 조직을 냉간 가공하면 탄화물 자체가 균열됩니다. 아래 사진은 과도한 냉간 변형 후의 440B 및 440C이며, 균열된 탄화물이 손상입니다. 균열된 탄화물은 완성 부품에서 응력 집중원이 되므로, 냉간 압하량과 시작 봉재의 탄화물 크기가 모두 지정되며, 동일한 규칙이 다음에도 적용됩니다. 공구강 탄화물 D2 및 D3에서 동일하게 거동합니다.
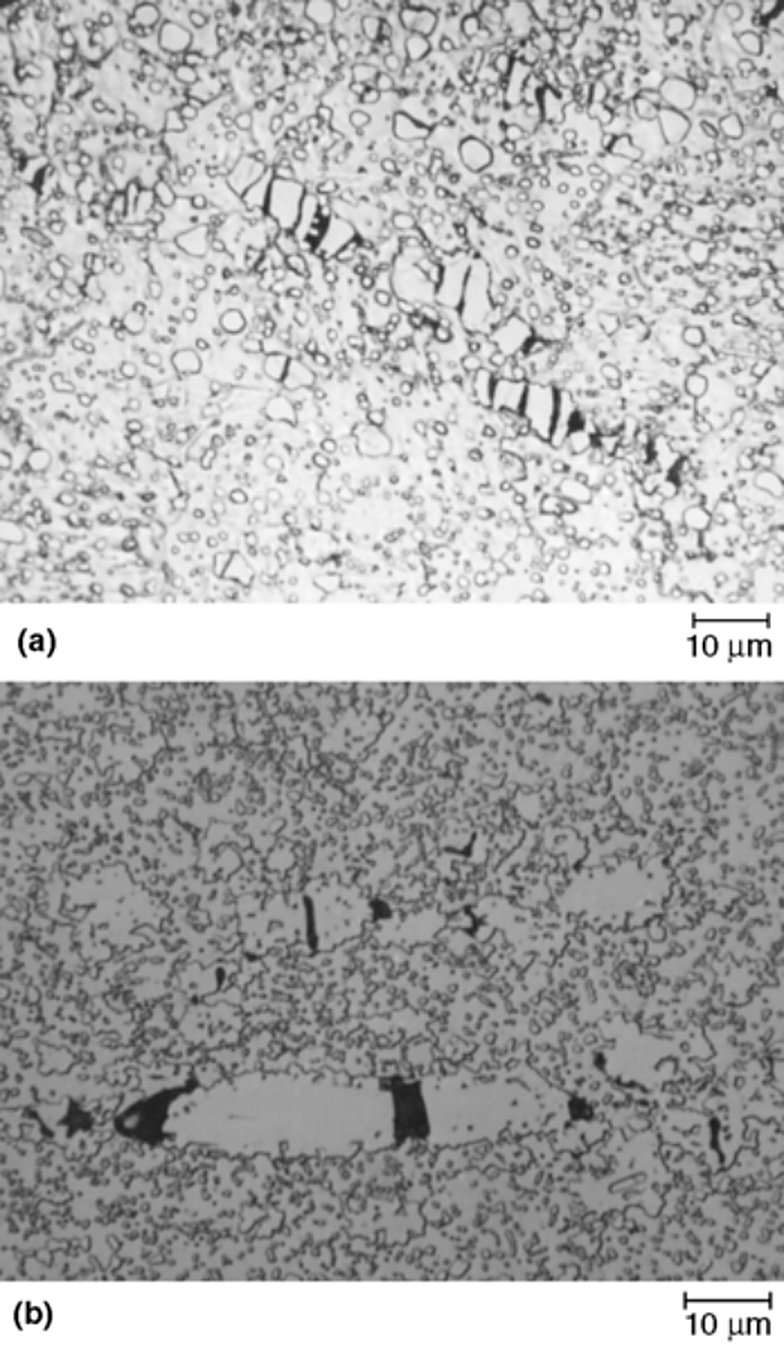
440C 오스테나이트화, 마르텐사이트에서 오스테나이트로
440C는 잔류 오스테나이트가 실수로 생성되기 가장 쉬운 등급입니다. 아래 세 사진은 동일 강을 1150 °C에서 1260 °C까지 단계적으로 오스테나이트화한 것입니다. 범위 하한에서는 담금질 조직이 주로 마르텐사이트와 약간의 잔류 오스테나이트이고, 상한에서는 대부분 잔류 오스테나이트입니다. 경화되어야 할 부품이 연하고 치수 불안정한 경우는 보통 이 사다리를 올라간 것이며, 이는 다음에 설명된 것과 동일한 메커니즘입니다. 공구강의 오스테나이트화 시리즈 O1 및 S7에서 보여줍니다.
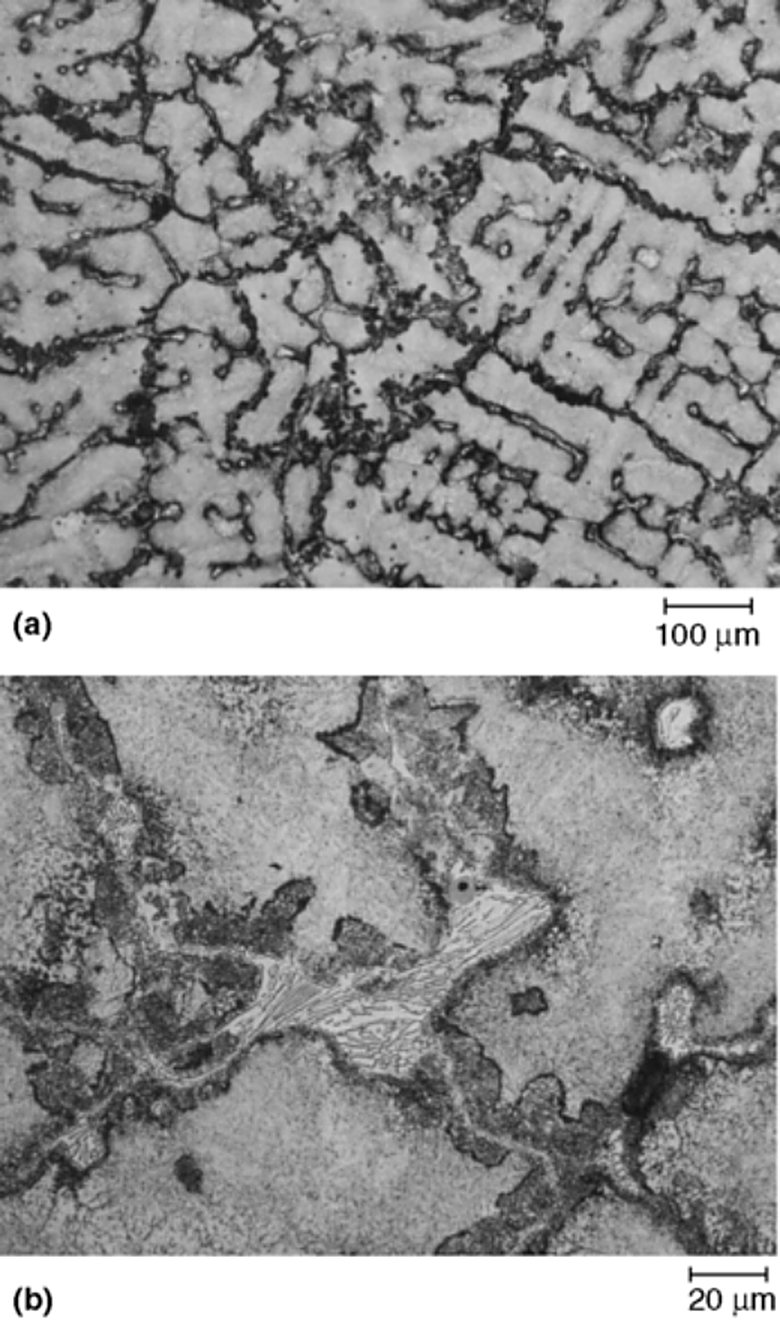
주조 조직과 공정 탄화물
440C 잉곳은 동일 등급의 압연 봉재와 동일한 재료가 아닙니다. 주조 조직은 수지상 간 영역에 공정 탄화물 구성물이 있는 마르텐사이트 기지이며, 아래 사진에서 560 HV입니다. 이 공정 탄화물은 조대하며, 이 등급이 판매 전에 열간 가공되는 이유이고, 잘 가공되지 않거나 잘못 위치한 봉재 조각이 여전히 가지는 것입니다. 주조 또는 불량 가공 시편에서 이를 판독하는 것은 공급업체가 기존 제품과 재용해 제품의 차이를 보여주는 방법입니다.
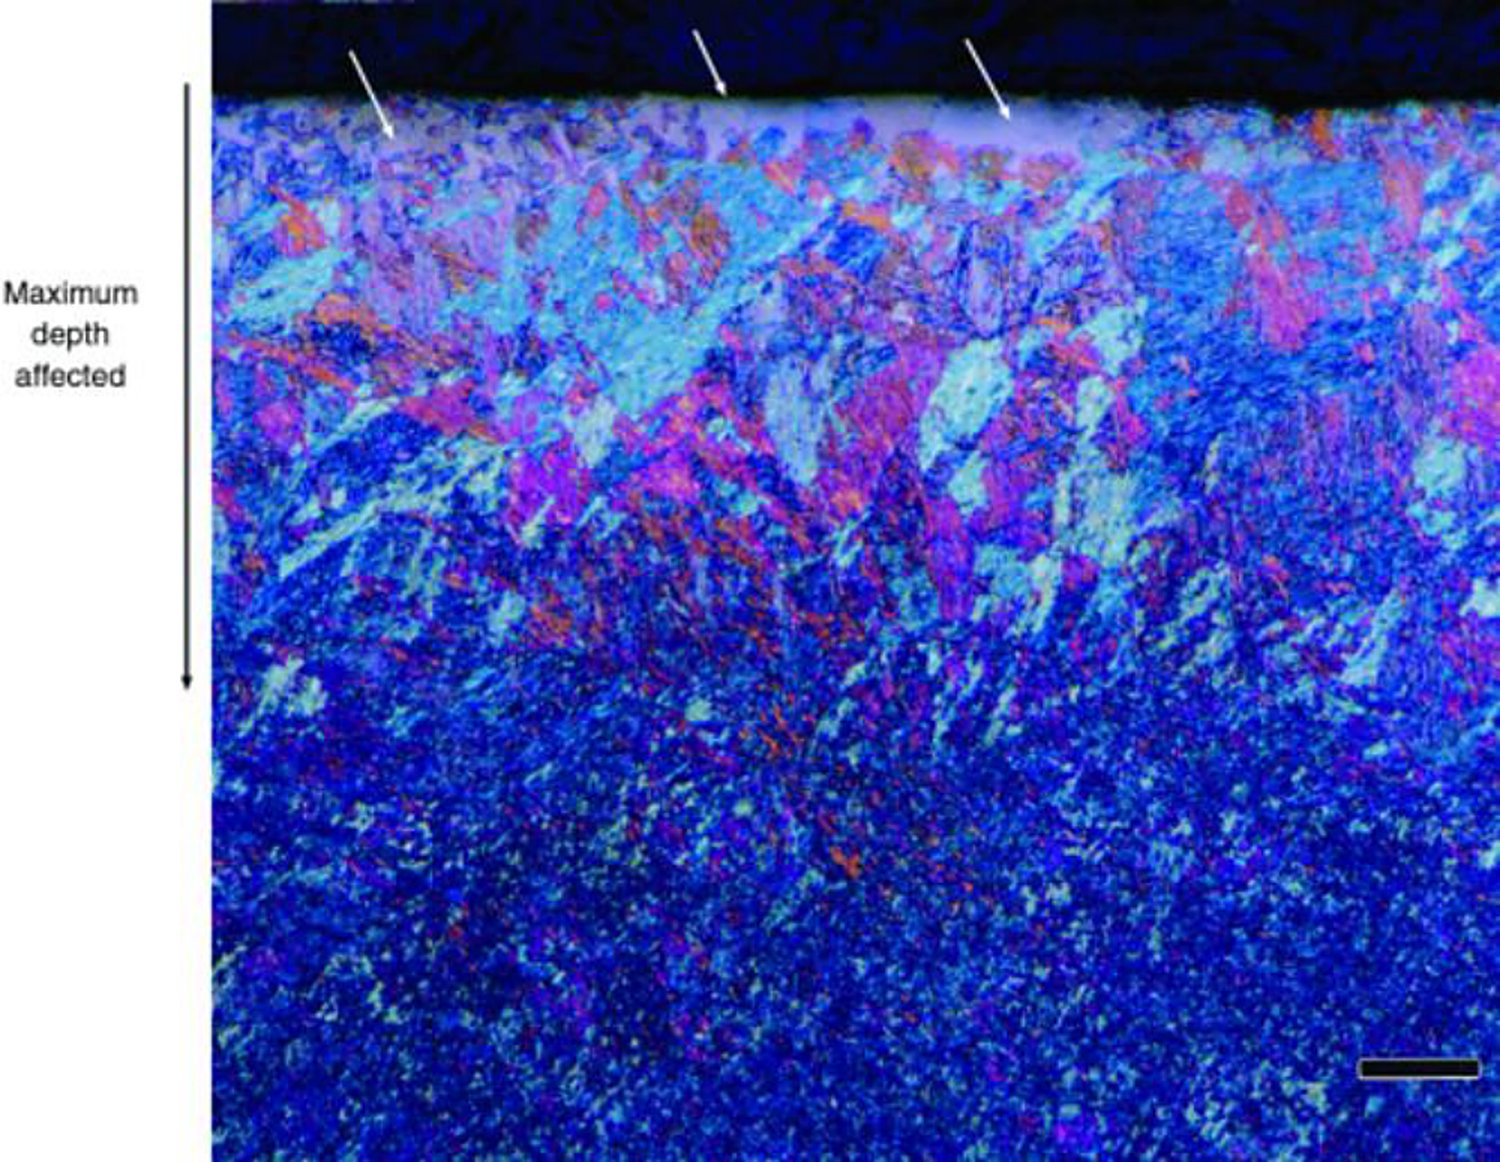
경화 표면의 탈탄
마르텐사이트계 스테인리스 강은 공기 중에서 가열될 때 표면에서 탄소를 잃으며, 손실은 경화된 부품에 유리 페라이트로 나타납니다. 아래 사진은 담금질 전에 표면이 탈탄된 420 시편으로, 유리 페라이트, 부분 탈탄 영역 및 그 아래 건전한 마르텐사이트가 각각 다른 색을 띠도록 틴트 에칭되었습니다. 부품의 표면층은 연하고 그 아래 단면은 정확하므로, 외부에서 측정한 경도는 낮게 나오고 가벼운 연삭 후 측정한 경도는 정확하게 나오며, 이는 열처리 로트를 거부하기 전에 알아둘 가치가 있습니다. 공구강 표면에서의 동일한 검사는 다음에 설명되어 있습니다. 공구강 미세조직 페이지.
이 사진들의 등급
여기에 표시된 등급의 열처리 일정은 다음에 있습니다. 420, 440C, 416 그리고 410 스테인리스 강 열처리 페이지, 그리고 계열 전체의 기계적 특성 비교는 다음에 있습니다. 마르텐사이트계 스테인리스강 특성 차트. 동일한 방식으로 판독되는 공구강, 즉 동일한 탄화물 및 잔류 오스테나이트 문제는 다음에 수집되어 있습니다. 공구강 미세조직 페이지.
ASM Handbook, Volume 9, Metallography and Microstructures, 기사 Metallography and Microstructures of Stainless Steels and Maraging Steels 및 Color Metallography (G.F. Vander Voort), ASM International, 2004에서 편집. 사진 그림 38, 44~48, 50 및 56. 모든 캡션은 파일의 검색 가능한 텍스트 레이어에서 읽고 인쇄된 사진과 대조 확인했으며, 각 사진은 인쇄된 픽셀 너비의 1.5배로 파일에서 잘라냈습니다. 사진은 Aobo Steel 사양이 아닌 발표된 관행의 참조 요약이므로, 공정 시트를 작성하기 전에 재료 시험 성적서와 대조하여 등급, 상태 및 시험 위치를 확인하십시오.