Como saber se o seu aço H13 é realmente ESR
Um cliente que administra uma fábrica de extrusão de alumínio no Brasil recentemente se deparou com um problema que ocorre com mais frequência do que a maioria dos compradores imagina. Ele comprou um produto que estava etiquetado como Aço ferramenta ESR H13 Ele adquiriu o aço de um fornecedor, colocou-o em produção e descobriu que as matrizes tinham um desempenho quase idêntico ao do aço H13 comum, sem processo de refusão por eletroescória. A vida útil, a resistência ao desgaste e a tenacidade estavam todas dentro da mesma faixa que ele havia observado em materiais convencionais. Ele suspeitava que o aço nunca havia sido refundido por eletroescória. No entanto, ele não tinha como provar isso, e um fornecedor raramente admite rotular incorretamente um material sem provas concretas.
Essa situação é comum no comércio de aços para ferramentas, pois o ESR adiciona um custo real à produção, e a tentação de vender aço convencional com o rótulo ESR é grande quando os compradores não conseguem verificar a alegação por conta própria. A boa notícia é que o ESR deixa evidências físicas no aço que não podem ser falsificadas. Uma vez que se saiba o que procurar, distinguir o aço H13 genuíno com ESR do aço H13 convencional torna-se uma questão de testes, e não de confiança.
Por que a VHS deveria ter um desempenho diferente em primeiro lugar?
A refusão por eletroescória é um processo de refino secundário. Um eletrodo consumível é fundido através de uma escória líquida reativa, e o aço resultante solidifica-se progressivamente de baixo para cima no molde. Essa solidificação direcional é o que confere ao aço ESR suas vantagens sobre o aço convencional fundido a ar ou em forno elétrico. Se um lote de H13 rotulado como ESR não apresentar melhoria na vida útil do molde ou na tenacidade em comparação com o H13 padrão, a explicação mais provável é que o material nunca passou pelo processo ESR ou passou por uma versão de baixa qualidade que não proporcionou o refino esperado.
O que verificar na macroestrutura
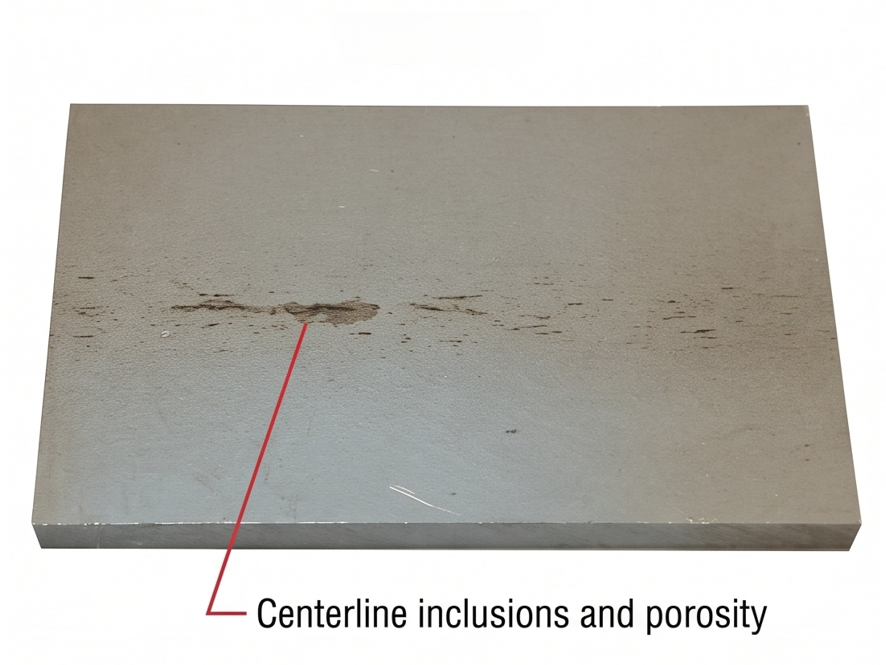
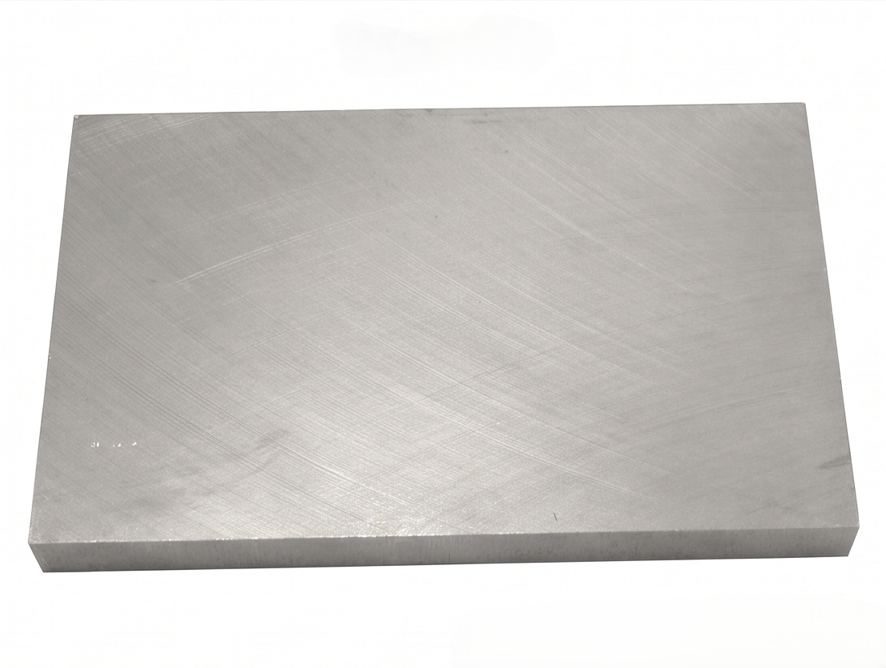
Os lingotes genuínos de aço ESR solidificam sem as cavidades de contração central e a porosidade que comumente aparecem em lingotes convencionais. Um teste de ataque ácido profundo a quente em uma seção transversal revelará claramente essa diferença. O aço convencional de fusão única normalmente apresenta inclusões na linha central, marcas de fratura e porosidade sob esse teste, enquanto o material ESR autêntico mostra uma superfície densa e uniforme, livre desses defeitos. O aço ESR também é livre da macrosegregação que aparece em lingotes convencionais, onde o teor de carbono e de liga pode variar consideravelmente do centro da seção transversal até a borda. No verdadeiro aço ESR H13, esse tipo de segregação está praticamente ausente.
O que verificar na microestrutura
A solidificação mais rápida e uniforme do aço ESR produz uma estrutura de grãos mais fina e um espaçamento mais estreito entre os braços dendríticos secundários. Especificamente no aço H13, o espaçamento interdendrítico no centro de um lingote convencional normalmente varia de 700 a 800 micrômetros. Em comparação, um lingote de aço ESR processado adequadamente reduz esse valor para algo entre 450 e 500 micrômetros. Os valores exatos variam com o diâmetro do lingote e o local da amostragem, portanto, esses números são uma faixa de referência útil, e não um limite fixo de aprovação ou reprovação. A formação de bandas de carbonetos é outro indicador. O aço ESR apresenta muito menos bandas, juntamente com carbonetos eutéticos menores e mais uniformemente distribuídos. Essa estrutura de carbonetos mais fina e uniforme é um dos principais motivos pelos quais o aço ESR H13 responde melhor a tratamento térmico e apresenta melhor desempenho sob ciclos térmicos repetidos em matrizes de extrusão.
O que verificar na limpeza
A escória ESR filtra inclusões de óxidos, silicatos e sulfetos à medida que as gotas de metal fundido passam por ela durante a refusão. Uma classificação de limpeza microscópica segundo a norma ASTM E-45 geralmente coloca o aço padrão para forno elétrico na faixa de 2,0 a 2,5 para inclusões espessas de sulfetos e silicatos. Em contraste, o aço ESR genuíno geralmente apresenta um índice de 1,0 ou inferior, muitas vezes sem nenhuma inclusão espessa. Essas faixas variam dependendo da limpeza inicial do eletrodo e se houve refino secundário, como em forno panela ou desgaseificação a vácuo, antes do ESR. Portanto, devem ser interpretadas como faixas típicas e não como limites fixos. O teor de enxofre apresenta um padrão semelhante. O ESR geralmente reduz os níveis de enxofre em 50 a 70% em comparação com o material inicial, e uma química de escória bem controlada pode reduzi-los para cerca de 0,002%. No entanto, a redução exata depende do teor de enxofre do eletrodo e do projeto da escória. Um certificado de fábrica que mostre um teor de enxofre em conformidade com o H13 comum ainda é um forte indício de que a alegação de ESR não se sustenta.
O que verificar no comportamento mecânico
Como o processo ESR elimina a macrosegregação e alinha a estrutura interna, o aço resultante é quase isotrópico, o que significa que as propriedades medidas transversalmente ao material são praticamente as mesmas que as propriedades medidas longitudinalmente. No aço convencional, a ductilidade e a tenacidade transversais geralmente ficam muito aquém dos valores longitudinais. O aço ESR H13 produzido corretamente geralmente atinge uma relação entre resistência à tração transversal e longitudinal e alongamento na faixa de 0,90 ou superior, com uma relação de tenacidade ao impacto frequentemente acima de 0,78. No entanto, os valores exatos variam com a taxa de forjamento e as condições de tratamento térmico. Testes de fadiga reforçam esse padrão. O aço ESR genuíno suporta consistentemente mais ciclos de tensão antes da ruptura do que o aço fundido ao ar da mesma classe, o que explica diretamente por que as matrizes de extrusão de aço ESR H13 genuíno devem ter uma vida útil maior do que as convencionais em serviço de extrusão.
O que verificar na superfície do lingote
Se você tiver acesso ao lingote antes de ele ser forjado ou laminado, a condição da superfície é uma das verificações mais fáceis disponíveis. O molde refrigerado a água usado no processo ESR congela uma fina camada de escória sólida entre a parede do molde e o aço em solidificação, o que deixa o lingote com uma superfície limpa e lisa que não precisa de retificação antes do trabalho a quente. Lingotes convencionais quase sempre exigem condicionamento superficial prévio — uma superfície áspera e não refinada em material vendido como ESR é motivo de suspeita.
Transformando suspeitas em provas
Para um comprador que já suspeita que um lote foi rotulado incorretamente, o caminho prático a seguir é solicitar uma foto do teste de corrosão ácida a quente, um relatório de limpeza ASTM E-45 e o teor de enxofre do certificado de fábrica, comparando esses valores com as faixas de ESR esperadas mencionadas acima. Qualquer uma dessas verificações, por si só, é útil. Juntas, elas transformam uma suspeita baseada no desempenho da matriz em um caso documentado que um fornecedor não pode facilmente contestar.
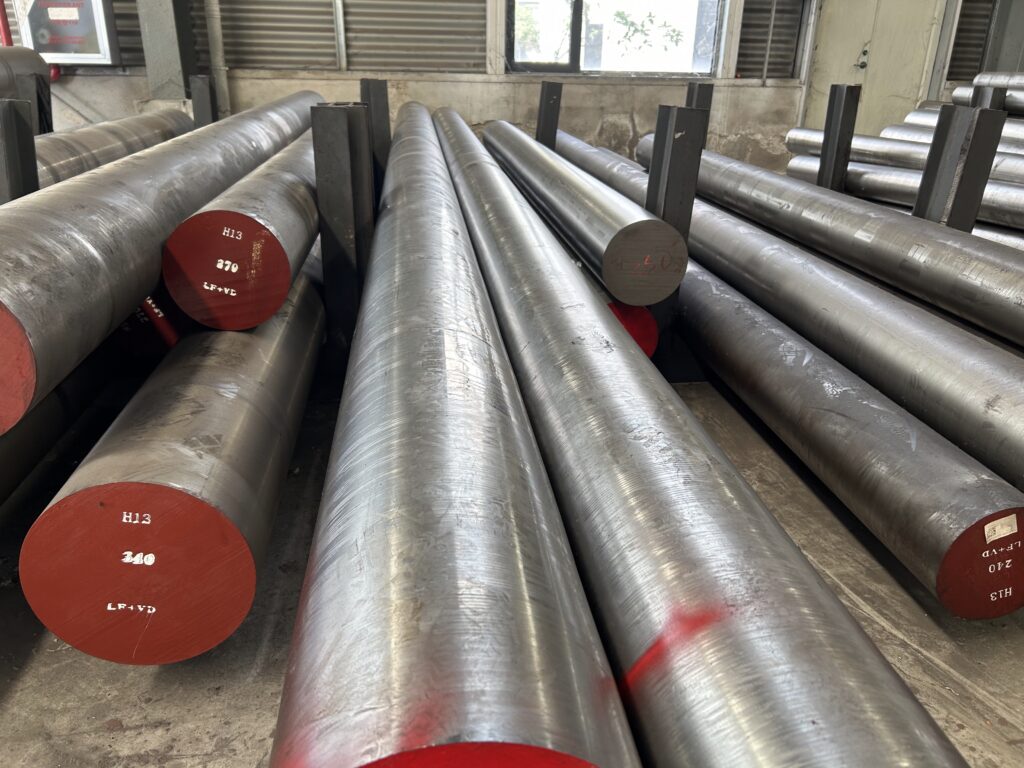
É por isso que a rastreabilidade é tão importante quanto a própria alegação de ESR. Na Aobo Steel, cada lote que adquirimos como ESR H13 é totalmente rastreável até a usina que o produziu e vem acompanhado de relatórios de testes da usina, que abrangem o teor de enxofre e a classificação de inclusões, em vez de apenas um rótulo. O refino ESR genuíno adiciona um custo real no nível da usina, o que se reflete no preço. Nosso ESR H13 normalmente custa de 300 a 350 dólares americanos por tonelada a mais do que o H13 convencional, e essa diferença de preço é mais uma evidência que os compradores podem usar. É improvável que o material com o mesmo preço do H13 convencional, mas vendido como ESR, tenha realmente passado pelo processo, já que nenhuma usina absorve esse custo extra de refino gratuitamente.
Para compradores de matrizes de extrusão que já tiveram experiências negativas com materiais de baixo desempenho, essa combinação de documentação e preços honestos costuma ser a diferença entre adivinhar e saber exatamente o que você está colocando em suas matrizes.