
냉간 공구강 열처리
냉간 공구강은 담금질 방식에 따라 세 그룹으로 나뉘며, 그룹이 사이클의 거의 모든 것을 결정합니다. 유냉 경화 등급인 O1, O2, O6, O7은 유중 담금질하고 낮은 온도에서 템퍼링합니다. A 그룹의 중합금 공기 경화 등급과 D 그룹의 고탄소 고크롬 등급은 정지 공기 중에서 경화되므로, 담금질은 사실상 공기량의 문제이며, 이들은 천천히 연화되기 때문에 템퍼링 온도가 훨씬 높습니다. 이 페이지에는 정지 공기로 충분한지 결정하는 경화능 데이터, 두 D2 다이 인서트의 측정된 오스테나이트화 절차, 두 계열의 템퍼링 반응 곡선이 포함되어 있습니다.
정지 공기로 충분한지 여부
A 그룹의 모든 강과 D3을 제외한 D 그룹의 모든 강은 단면이 극도로 크지 않은 한 정지 공기 중 냉각으로 완전 경도를 얻습니다. 얼마나 큰 것이 너무 큰 것인지가 전체 문제이며, 아래 표는 출처가 시험한 등급에 대해 이를 답합니다. 정지 공기 중에서 완전히 경화되지 않는 단면은 다른 강이 필요한 것이 아닙니다. 더 빠른 냉각이 필요하며, 출처는 인공 순환이 없는 정지 공기, 팬 공기, 고압 공기 분사, 그 다음 강이 여전히 어두운 적색 이상일 때 중단하고 공기 중에서 마무리하는 유냉, 마지막으로 일반 유냉 순으로 심각도 순서를 나열합니다. 이 목록에서 각 단계는 변형을 대가로 경도를 얻으므로, 작동하는 첫 번째 단계를 사용해야 합니다.
| 강종 | 중심 경화 | 표면 경화 | ||
|---|---|---|---|---|
| 중심에서 완전 경화되는 단면 크기 | 경도, HRC | 표면에서 완전 경화되는 단면 크기 | 경도, HRC | |
| A2, A4 | 75 mm (3 in.) 직경 | 59-61 | 100 mm (4 in.) 직경 | 59-61 |
| A5 | . . . | . . . | 100 mm (4 in.) 직경 | 62-63 |
| A6 | 180 mm (7 in.) 정육면체 | 59-60 | 180 mm (7 in.) 정육면체 | 60-61 |
| D1, D2, D5 | 100 mm (4 in.) 정육면체 | 60-61 | 125 × 125 × 255 mm (5 × 5 × 10 in.) | 61-62 |
출처: 특정 등급 공구강의 열처리(Heat Treating of Specific Classes of Tool Steels) 표 8. 강을 정지 공기 중에서 냉각할 때 완전 경도에 도달하는 단면 치수이며, 단면의 중심과 표면에서 측정한 값이다.
A 및 D 강의 오스테나이트화
이 등급들은 오스테나이트화 전에 예열하는데, 예열은 승온 중 불균일한 치수 변화로 인한 변형을 줄이기 때문입니다. A4, A5, A6, A10 유형은 오스테나이트화 온도가 충분히 낮아 공구가 액체 욕 대신 노에 들어갈 때 예열을 종종 생략할 수 있습니다. A2, A3, A7, A8, A9 및 모든 D 등급은 790~815 °C (1450~1500 °F)에서 예열하며, 이 온도에서는 스케일과 탈탄을 방지하기 위해 액체 욕 또는 보호 분위기가 필요합니다.
650 °C (1200 °F) 이상에서는 표면을 보호해야 합니다. 발생기에서 나오는 흡열 가스가 일반적인 선택이며 노점으로 제어됩니다. 전혀 변색이 허용되지 않는 경우에는 노점 -50 °C (-60 °F)의 건조 해리 암모니아와 -75 °C (-100 °F)의 건조 수소가 사용됩니다. 진공은 A 및 D 강에 특히 적합한데, 이들의 공기 경화 반응으로 인해 동일한 노에서 담금질할 수 있을 만큼 천천히 냉각할 수 있기 때문입니다. 오스테나이트화 온도에서의 유지는 탄화물이 용해될 만큼 충분히 길어야 하는데, 이것이 경도 상한을 결정하기 때문입니다. 그러나 필요 이상으로 높인 오스테나이트화 온도는 잔류 오스테나이트를 증가시키며, 이후 반복 템퍼링이나 서브제로 냉각으로 교정되는 잔류 오스테나이트는 애초에 필요하지 않았어야 할 교정입니다. 아래 표는 실제 부품 두 개가 어떻게 처리되었는지 보여줍니다. 하나는 염욕에서, 하나는 흡열 분위기 노에서.
| 부품 및 공정 | 절차 |
|---|---|
| 벤딩 다이 인서트 (a) | |
| 염욕 (b) | 공기 노에서 650 °C (1200 °F)에서 1 1/2시간 예열 (c), 1010 °C (1850 °F)에서 35분 오스테나이트화 (c), 공기 냉각, 염 제거 |
| 흡열 분위기 (d) | 705 °C (1300 °F)의 노에 직접 장입하고 1 1/2시간 예열 (c), 1010 °C (1850 °F)에서 2시간 오스테나이트화, 공기 냉각 (c) |
| 트림 다이 인서트 (e) | |
| 염욕 (b) | 공기 노에서 650 °C (1200 °F)에서 4시간 예열 (c), 그 다음 염욕에서 845 °C (1550 °F)에서 1시간 (c) (f), 1010 °C (1850 °F)에서 1시간 오스테나이트화 (c), 공기 냉각 (c), 염 제거 |
| 흡열 분위기 (d) | 705 °C (1300 °F)의 노에 직접 장입하고 4시간 예열 (c), 노 온도를 올리고 1010 °C (1850 °F)에서 4시간 오스테나이트화, 공기 냉각 (c) |
출처: 특정 등급 공구강의 열처리(Heat Treating of Specific Classes of Tool Steels) 표 7. (a) 오스테나이트화 후 200 x 305 x 38 mm(8 x 12 x 1 1/2 in.) 인서트를 510 °C(950 °F)에서 2시간 2회 템퍼링하고 공랭한 후 이를 반복한 다음, 510 °C(950 °F)에서 48시간 질화 처리하였다. (b) 염욕로는 침지 전극형으로, 깊이가 380 x 760 x 915 mm(15 x 30 x 36 in.)이었다. (c) 수동 장입에는 피스당 1 1/2분이 소요된다. (d) 로는 복사관형으로, 높이가 610 x 915 x 455 mm(24 x 36 x 18 in.)이었다. (e) 오스테나이트화 후 다이 인서트를 190 °C(375 °F)에서 4시간 2회 템퍼링하고 공랭한 후 이를 반복하였다. (f) 염욕의 가열 속도가 더 빠르기 때문에 2차 예열이 필요하였다.
유냉 경화 강의 템퍼링
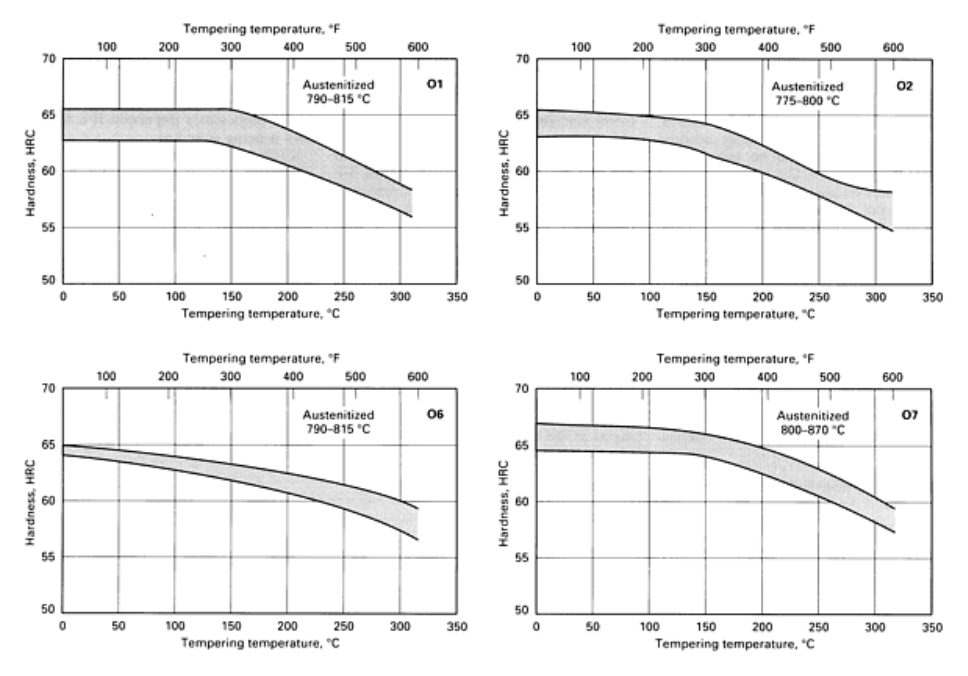
O 등급은 템퍼링 온도가 올라가면 빠르게 연화되며, 아래 곡선은 그중 네 가지를 나란히 보여줍니다. 오스테나이트화 온도는 템퍼링 온도만큼 중요하며, 곡선의 한 영역이 아니라 전체 곡선을 이동시킵니다. 일반적인 O 등급 공구는 두 번째 템퍼링이나 서브제로 냉각을 거의 받지 않습니다. 예외는 게이지처럼 치수 안정성이 핵심인 공구이며, 이러한 경우 각 재템퍼링 전에 65 °C (150 °F) 이하로 냉각하고 -75 °C (-100 °F) 이하로의 서브제로 냉각을 추가할 가치가 있습니다.
공기 경화 및 고크롬 강의 템퍼링
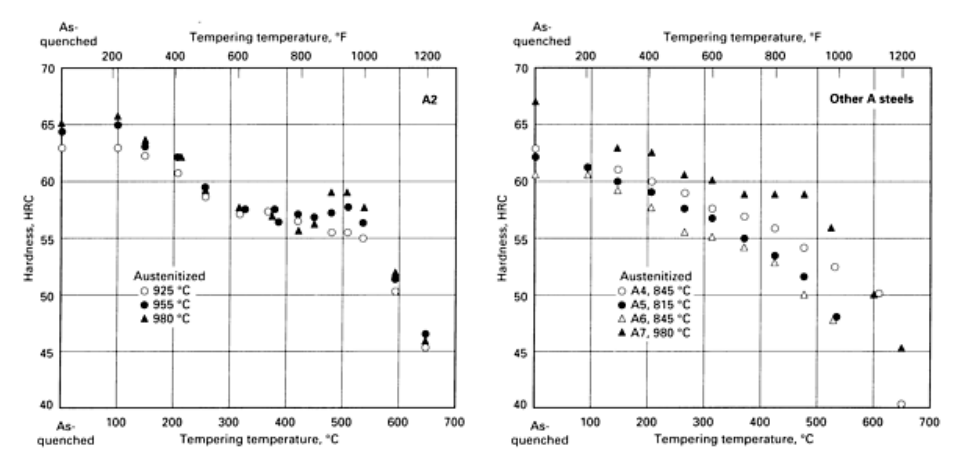
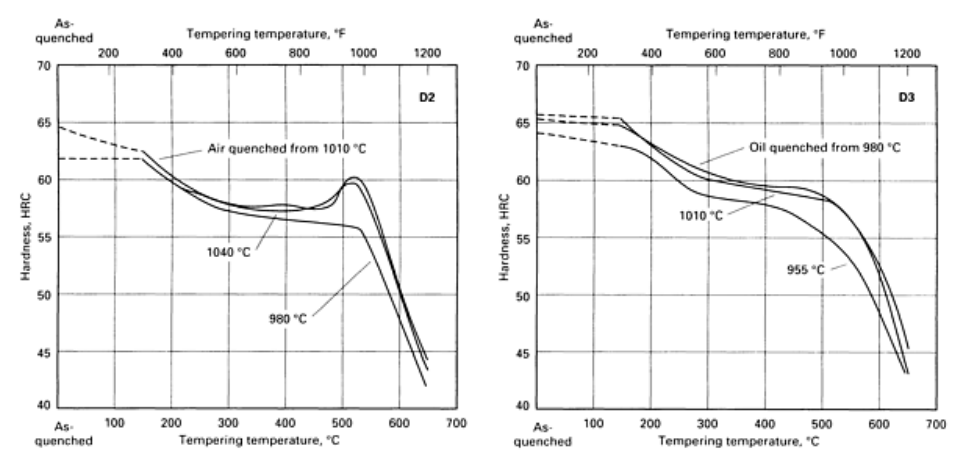
A 및 D 등급은 O 등급보다 훨씬 높은 온도까지 경도를 유지하며, 이것이 고온에서 작동하는 다이에 유용한 이유입니다. 템퍼링은 일반적으로 부품이 실온이 아니라 약 50~65 °C (120~150 °F)로 냉각되었을 때 시작하는데, 먼저 완전히 냉각하면 결과를 크게 바꾸지 않으면서 균열 위험이 높아지기 때문입니다. 이 강들은 그 시점에서 일부 오스테나이트를 유지하며, 일반적인 해결책은 서브제로 냉각이 아니라 이중 또는 삼중 템퍼링입니다. A2, A7 및 D 강의 경우 최소 템퍼링 온도 205 °C (400 °F)가 일반적인 요구 사항이며, 최대 550 °C (1025 °F)의 온도가 정상이고 특수 요구 사항에는 더 높은 온도가 사용됩니다. 아래 두 그림은 두 계열의 반응 형태를 보여줍니다.
출하 전 확인 사항
냉간 공구가 공정 카드에 명시된 대로 노에서 나오는지 결정하는 두 가지가 있습니다. 첫째는 단면이 실제로 완전히 경화되었는지 여부이며, 공기 경화 등급의 경우 표면이 아니라 코어를 확인해야 합니다. 중심이 전혀 경화되지 않은 단면에서도 표면은 경도가 높게 읽히기 때문입니다. 둘째는 오스테나이트화 온도인데, 이는 경도 상한과 2차 경화 피크의 위치를 모두 결정하며, 여기서의 작은 오류는 완성 경도에서 큰 오류로 나타납니다. 사이클을 승인하기 전에 첫 번째 제품의 코어를 강이 도달해야 하는 담금질 직후 경도와 비교하여 확인하십시오.
출처: ASM Handbook, Volume 4, Heat Treating, ASM International, 1991.