
P/M 공구강 특성, 탄화물 크기, 내마모성 및 인성
분말 야금 공구강은 한 가지 이유로 구매됩니다. 그 안의 탄화물이 조대하고 띠 모양이 아니라 작고 균일하게 분포하기 때문입니다. 해당 강종의 다른 모든 특성은 여기에서 비롯되며, 이 페이지의 차트가 이를 측정합니다. CPM T15의 중앙값 1차 탄화물은 1.3 µm로, 동일 강종의 일반강 6.2 µm와 대비되며, 이에 따른 마모 시험에서 바나듐 P/M 강종은 일반강보다 한 자릿수 앞섭니다 D2. 이 페이지는 P/M 공구강과 그 일반 대응강의 탄화물 크기 분포, 미세조직, 교차 실린더 마모 데이터, 샤르피 충격 데이터 및 연삭성을 수집합니다.
분말 공정이 바꾸는 것
일반 공구강은 용해 및 주조되므로 응고 중에 탄화물이 형성되고, 마지막으로 응고되는 액체는 탄소와 합금이 풍부합니다. 이로 인해 탄화물 띠가 생기고, 큰 입자의 긴 꼬리를 가진 탄화물 분포가 생성됩니다. P/M 공정에서는 용탕을 가스 분사하여 분말로 만들고, 각 입자가 개별적으로 응고되며, 분말은 열간 등방압 성형, 압출 또는 단조로 치밀화됩니다. 탄화물 편석은 수십 마이크론 크기의 입자 내부에서만 발생할 수 있으므로, 치밀화 후 조직은 잉곳 규모가 아닌 부품 규모에서 균일합니다.
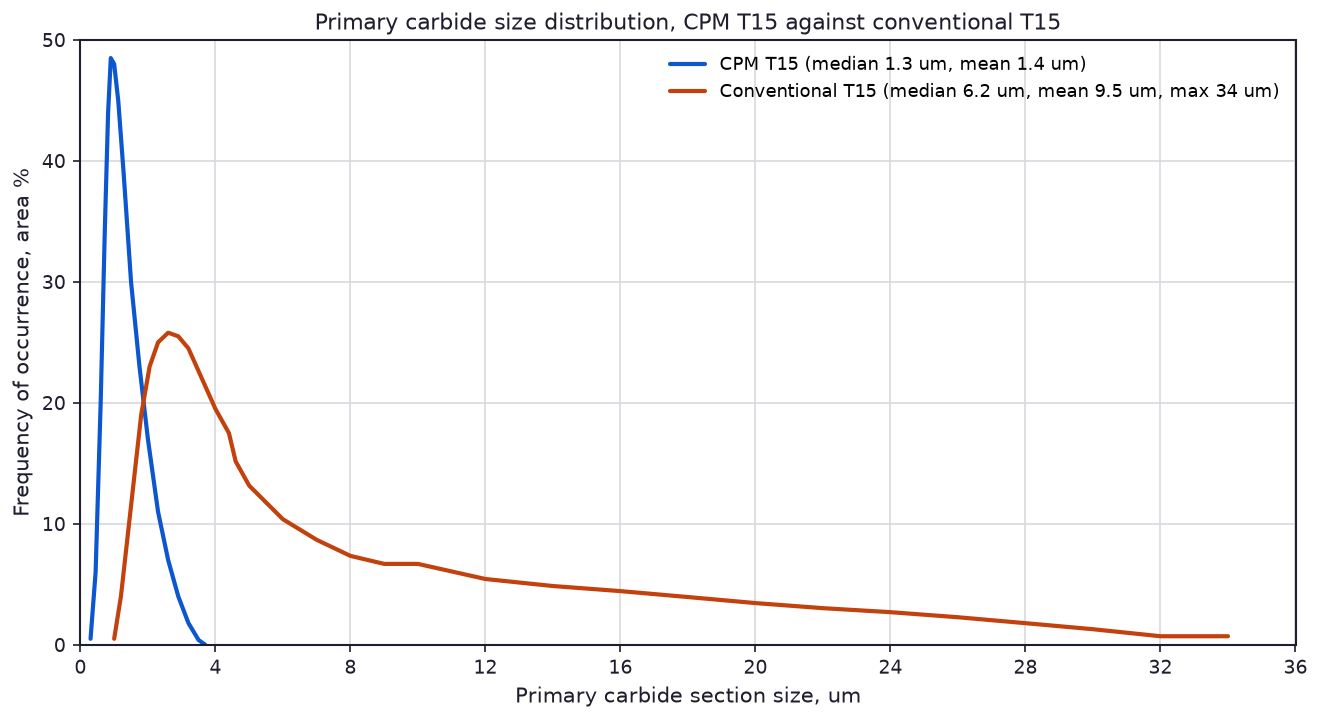
이 모든 것을 한 줄로 보여주는 측정값은 아래의 1차 탄화물 크기 분포입니다. CPM T15 곡선은 좁은 피크로, 중앙값 1.3 µm, 평균 1.4 µm입니다. 일반 T15 곡선은 더 늦게 피크를 이루고 최대 34 µm까지 꼬리를 끌고 갑니다. 34 µm 탄화물은 공구 날에서 균열 개시점이며, 가장 먼저 치핑되는 입자입니다.
이에 따른 조직
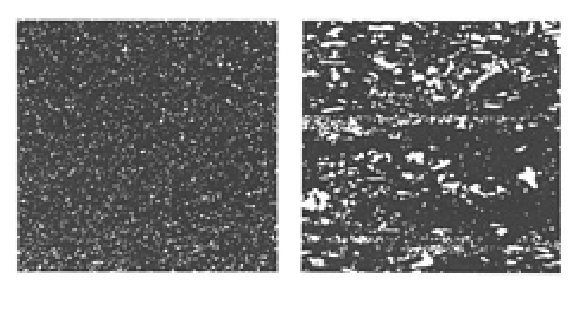
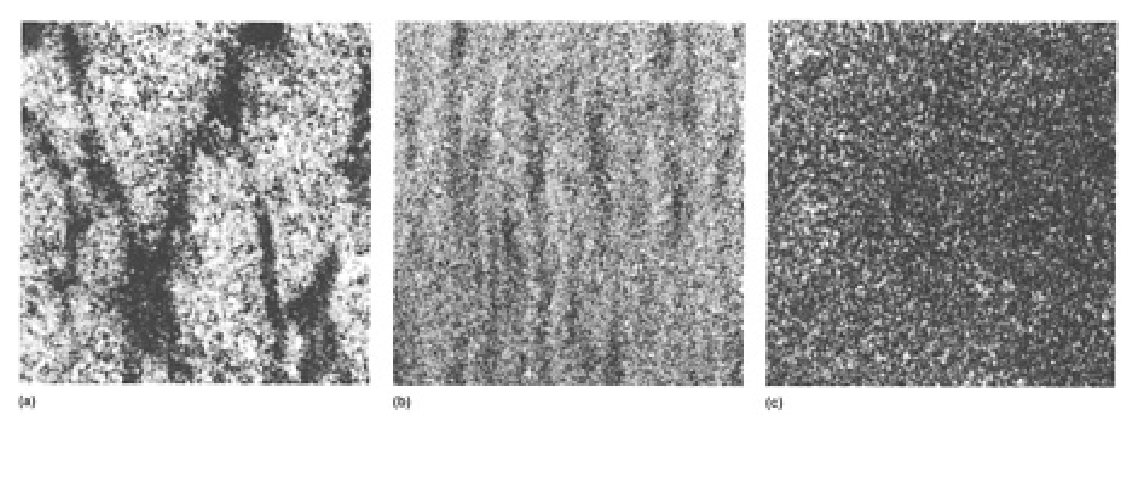
아래 미세조직 사진은 동일한 배율의 동일한 두 강종입니다. CPM T15에서는 탄화물이 미세하고 균일한 분포를 보이며, 일반 T15에서는 조대하고 띠 모양으로 배열되어 있는데, 이는 편석이 남긴 조직입니다. 세 번째 그림은 절삭 공구가 아닌 금형강에 대해 동일한 비교를 수행하며, 두 가지 일반 공정과 분말 공정을 구분합니다. 표준 일반 H13은 조대하고 심하게 띠 모양이며, 더 엄격한 편석 한도로 제조된 프리미엄 품질 일반 H13은 더 미세하지만 여전히 띠 모양입니다. P/M H13은 균일하며 띠가 전혀 없습니다. 열간 가공강에서는 그 차이가 날 끝 치핑이 아닌 열피로 저항으로 나타나는데, 탄화물 띠에서 시작된 균열이 매 사이클마다 조금씩 더 진행되기 때문입니다.
교차 실린더 시험의 내마모성
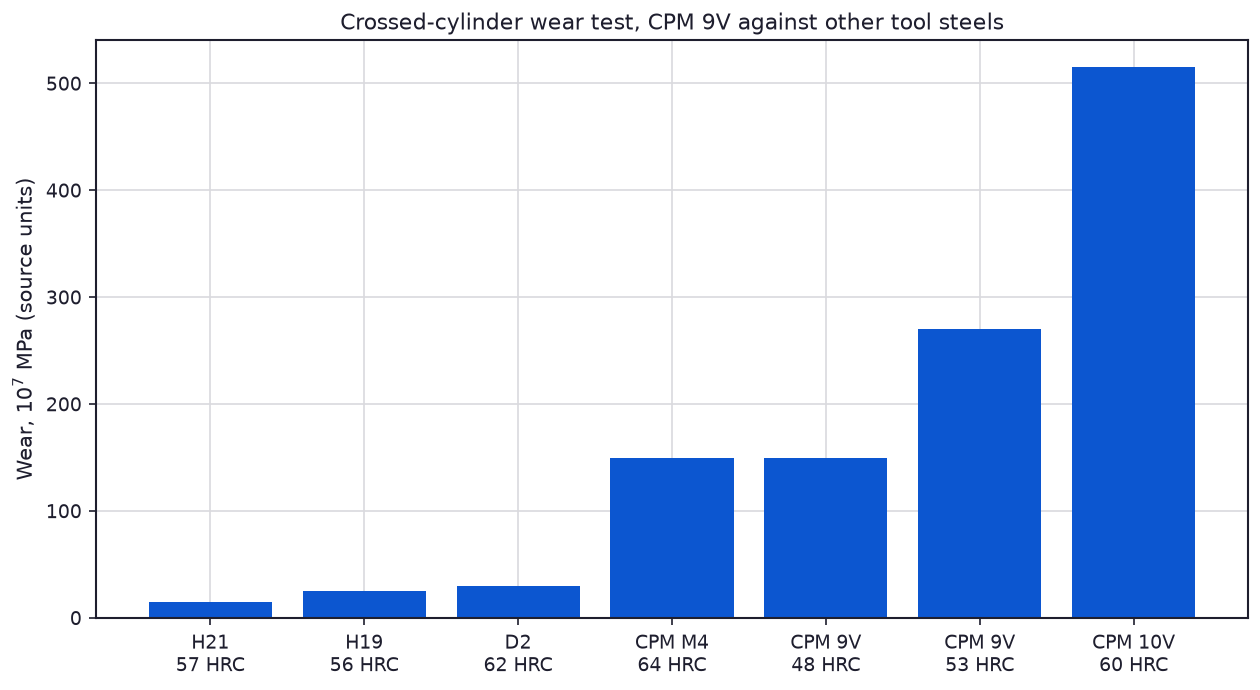
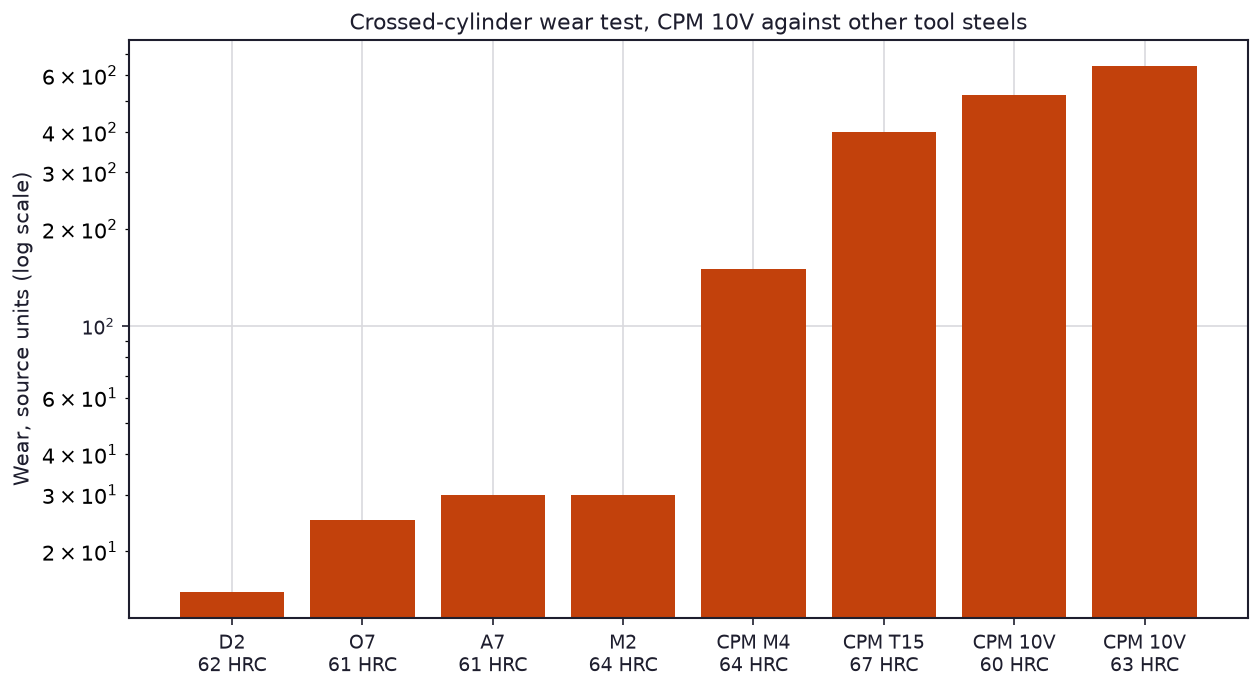
교차 실린더 마모 시험은 두 실린더를 하중 하에 서로 눌러 마모된 부피를 측정하며, 공구강 업계에서 연삭 마모에 대해 인용하는 시험입니다. 두 차트를 함께 읽으십시오. 일반 강종은 눈금 하단에 위치하며, 첫 번째 차트에서 H21은 15, H19는 25, D2는 30이고, 두 번째 차트에서 D2는 약 15, O7은 약 25, A7과 M2는 약 30입니다. P/M 강종은 이들과 한 자릿수 차이로 분리되며, 그 차이는 바나듐 함량에 따라 증가합니다. 첫 번째 차트에서 CPM M4는 150, CPM 9V는 두 경도 수준에서 150과 270, CPM T15는 약 400, CPM 10V는 60 HRC에서 515이고, 두 번째 차트에서는 약 520과 640입니다. CPM 10V는 고바나듐 냉간 가공강이며, 이 시험이 장기 블랭킹과 이전에 초경으로 제작되던 마모 부품에 이 강종이 지정되는 이유입니다.
동일 강종의 충격 인성
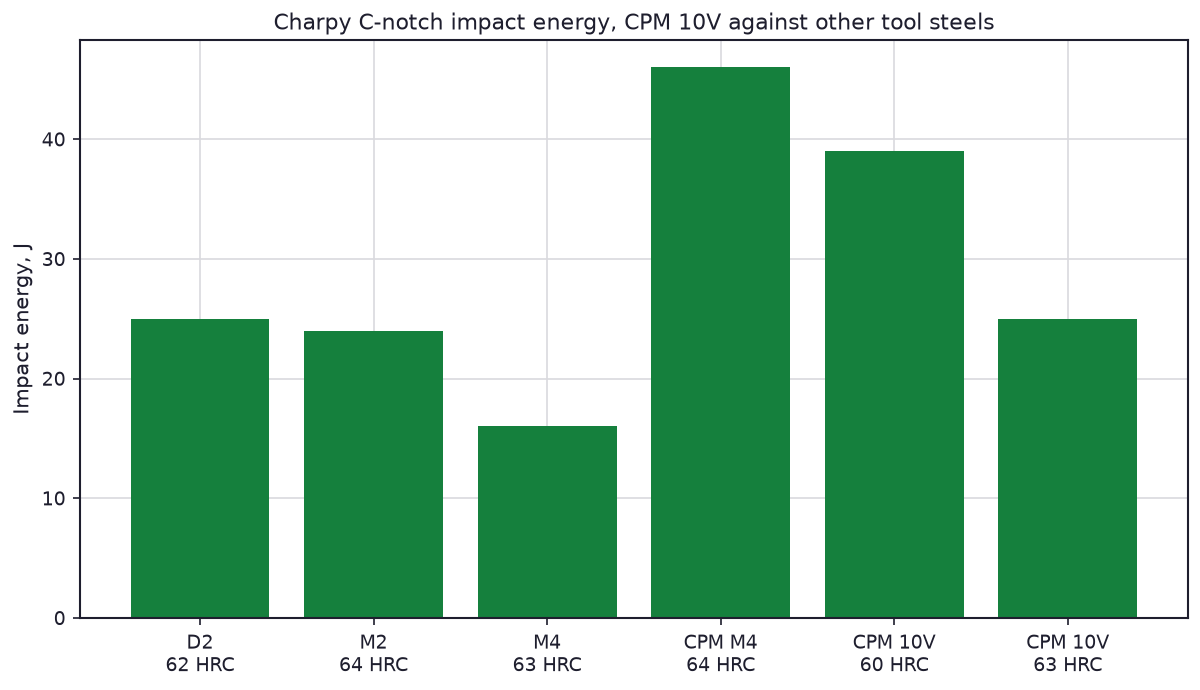
미세 탄화물은 내마모성뿐만 아니라 인성에도 도움이 되는데, 조대 입자가 균열을 시작시키기 때문입니다. 아래 샤르피 C-노치 데이터에서 CPM M4는 64 HRC에서 46 J에 도달하는 반면 일반 M4는 63 HRC에서 16 J이며, CPM 10V는 60 HRC에서 39 J입니다. 예외는 주의 깊게 읽을 가치가 있습니다. 동일한 CPM 10V를 63 HRC까지 올리면 25 J로 돌아오므로, 이 페이지에서 가장 합금량이 높은 강종에서는 인성 이점이 경도로 상쇄됩니다. 이는 정상적인 상충 관계이며, P/M 강종이 도달할 수 있는 최고 경도가 아닌 작업에 필요한 경도로 주문되는 이유입니다.
분쇄 가능성
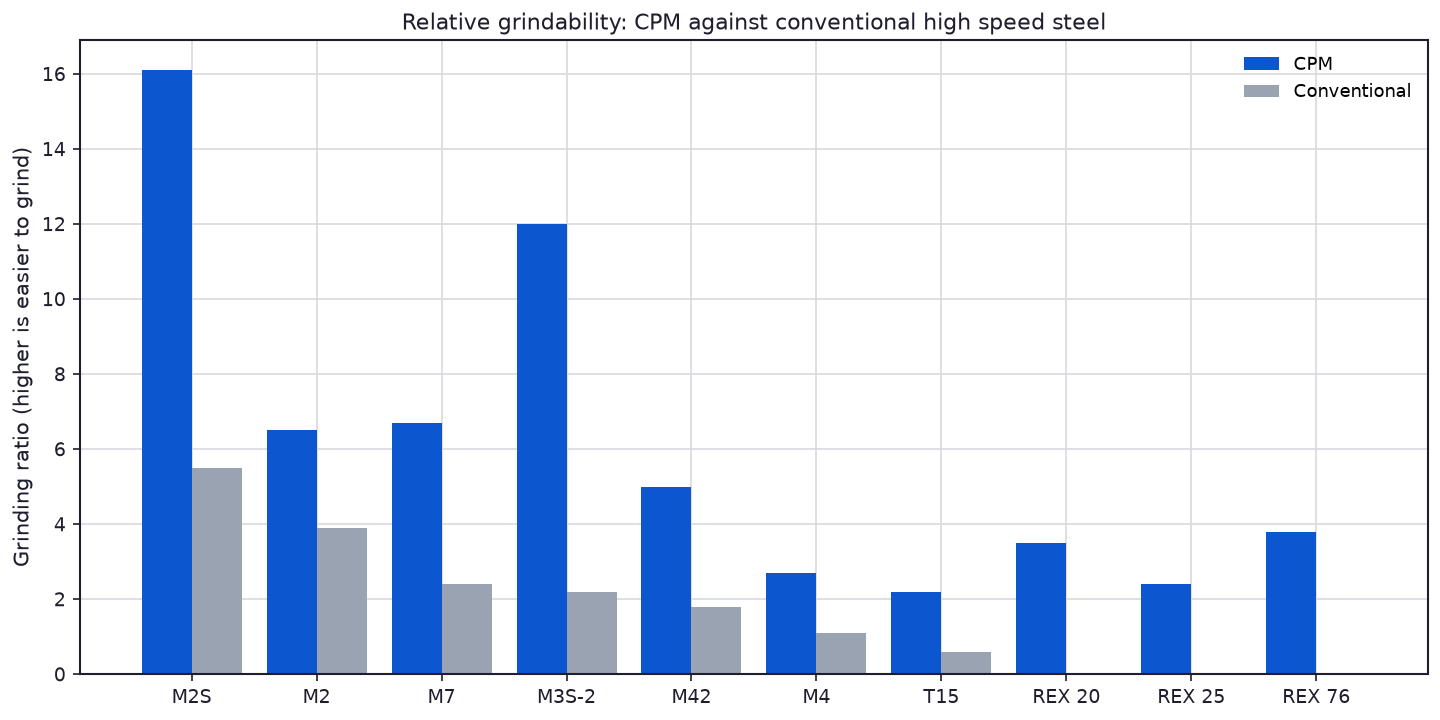
마지막 차트는 작업장 비용을 결정하는 차트입니다. 연삭비는 제거된 금속 부피를 마모된 휠 부피로 나눈 값이므로, 숫자가 높을수록 강이 더 쉽게 연삭됩니다. 모든 CPM 강종은 일반 대응강을 능가합니다. M2S 16.1 대 5.5, M3S-2 12.0 대 2.2, M42 5.0 대 1.8, T15 2.2 대 0.6. P/M 공구강은 킬로그램당 더 비싸지만 마무리 비용이 저렴하며, 복잡한 공구에서는 연삭 시간이 종종 둘 중 더 큰 숫자입니다.
분말 공정을 지정해야 하는 경우
P/M 강종은 파괴 모드가 탄화물과 관련된 경우, 즉 고바나듐 공구의 날 끝 치핑, 장기 블랭킹 금형의 띠 모양 마모, 열간 가공 금형의 열피로 균열, 또는 휠이 도달해야 하는 공구 형상에서 그 가격을 정당화합니다. 또한 대안이 초경인 경우에도 답이 되는데, P/M 냉간 가공강은 탄화물 내마모성의 일부를 공구강의 인성과 기계 가공성으로 제공하기 때문입니다. 적당한 생산량의 일반 냉간 가공의 경우, 일반 D2 그리고 M2 이 가성비 선택으로 남아 있으며, 이들이 제공하는 내마모성과 인성은 위 차트가 측정되는 기준선입니다. P/M 고속도 강종과 그 일반 대응강은 조성으로 비교됩니다 PM 고속도강 조성 페이지에서, 공구강 계열의 인성은 다음에 정리되어 있습니다 공구강 충격 인성 차트, 일반 강종의 연삭 마모 시험 데이터는 다음에 있습니다 공구강 연마 마모 시험 데이터 페이지에서, 연삭비에 따른 휠 선택은 다음에 있습니다 공구강 연삭성 및 연삭 휠 선택 페이지에서, 각 강종이 경화되는 단면 크기는 다음에 있습니다 공구강의 경화능과 단면 크기 페이지.
출처: ASM Handbook, Vol 1, Properties and Selection: Irons, Steels and High-Performance Alloys.