
공구강의 경화능과 단면 크기
경화능은 주어진 공구강의 단면이 실제로 어느 두께까지 경화되는지를 결정하며, 이는 작업장에서 봉재를 주문하기 전에 필요한 첫 번째 수치입니다. 100 mm 블록의 표면에서 65 HRC로 경화되는 강종이라도 중심부는 여전히 연할 수 있으며, 이를 알려주는 것은 경화능 데이터뿐입니다. 이 페이지는 공구강에 대한 ASM 차트 네 개를 수집합니다: 유냉 경화 강종의 단면 담금질 밴드, 담금질 직후 경도, O1, O2, O6 및 O7 봉재의 표면, 3/4 반경 및 중심에서의 경도, 표면 대 중심 경도, M2, M3, T1 및 T2 고속도강 봉재, 그리고 1% 탄소 W1에서 60 HRC까지의 깊이.
경화능은 경도와 같은 것이 아닙니다
경화능은 강이 경화되는 깊이이지, 얼마나 단단해지는지가 아닙니다. 이 구분은 전체 공구강 패밀리를 관통합니다. 공랭 경화 냉간 가공 강종(A군)은 약 102 mm까지의 단면에서 완전 경도에 도달하며, 그중 하나인 A6는 178 mm만큼 큰 단면에서도 완전 경화됩니다. 고크롬 강종(D군)도 공랭 경화이지만, D3는 예외로 유냉 담금질되므로 해당 군에서 변형과 균열이 발생하는 강종입니다. 유냉 경화 강종(O군)은 소형에서 중형 단면을 유냉으로 경화하며, 이는 수냉 담금질보다 안전하고 변형이 적습니다. 수냉 경화 강종(W군)은 가장 빠른 냉각이 필요하며 탱크에서 균열이 발생할 가능성이 가장 높습니다.
탄소 함량은 깊이에 불리하게 작용합니다. O군과 D군 강은 탄소를 너무 많이 함유하여 일반적인 경화 온도에서 상당 부분이 미용해 탄화물로 존재하며, 그 탄화물은 경화능에 기여하지 않습니다. 그 결과 매우 높은 표면 경도에 도달하지만 유사한 합금 함량의 저탄소 강보다 작은 단면에서만 경화됩니다. 오스테나이트화 온도를 높이면 그 탄화물이 더 많이 용해되어 경화 깊이가 증가하지만, 결정립도 성장하고 인성이 저하되며 담금질 균열 위험이 높아집니다. 이러한 트레이드오프 때문에 아래 차트는 모두 명시된 오스테나이트화 온도에 연계되어 있습니다.
유냉 경화 강종의 단면 담금질 경화능 밴드
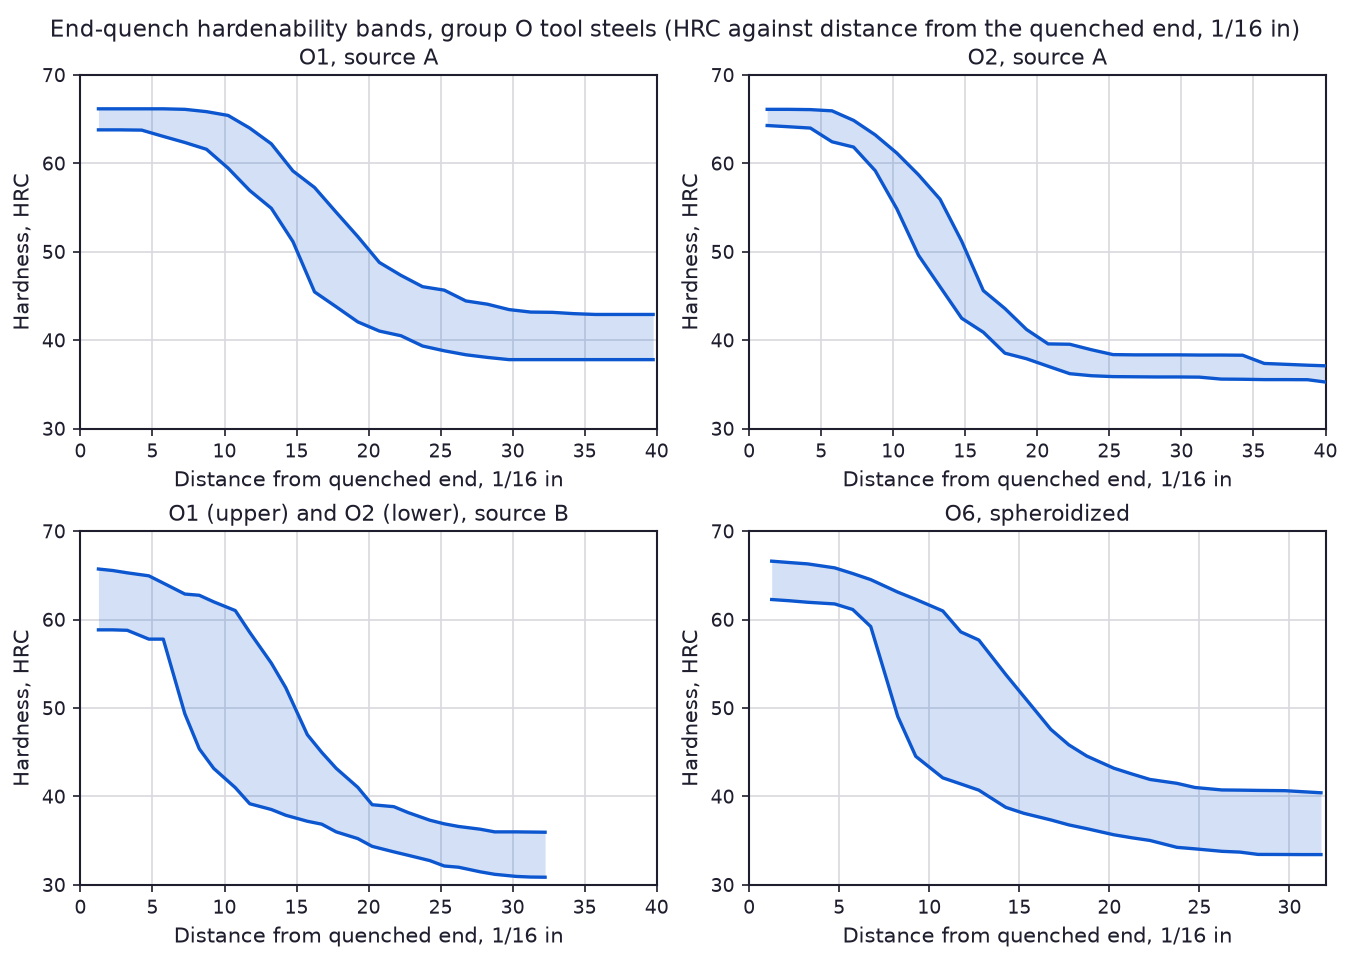
단면 담금질 시험(Jominy)은 25 mm 원형 봉재의 한쪽 끝을 담금질하고 1/16인치 간격으로 경도를 측정하므로, 거리 축은 냉각 속도를 대신합니다. 경화능 밴드는 동일 강종의 여러 히트를 포괄하는 범위이며, 강재 구매자가 견적을 받을 때 기준이 되어야 합니다. 패널 (c)는 O1과 O2를 하나의 그리드에 표시합니다: 위쪽 선은 O1, 아래쪽 선은 O2이며, 밴드 중간에서 대략 3~5 HRC 차이로 분리됩니다. 두 강종 모두 담금질 끝에서 약 65 HRC로 시작합니다. 밴드의 먼 쪽 끝에서는 약 40 HRC로 떨어집니다. 구상화 조직에서 도시된 O6는 밴드의 첫 부분에서 O1에 가깝게 위치합니다.
봉재 직경에 따른 담금질 직후 경도, O1~O7
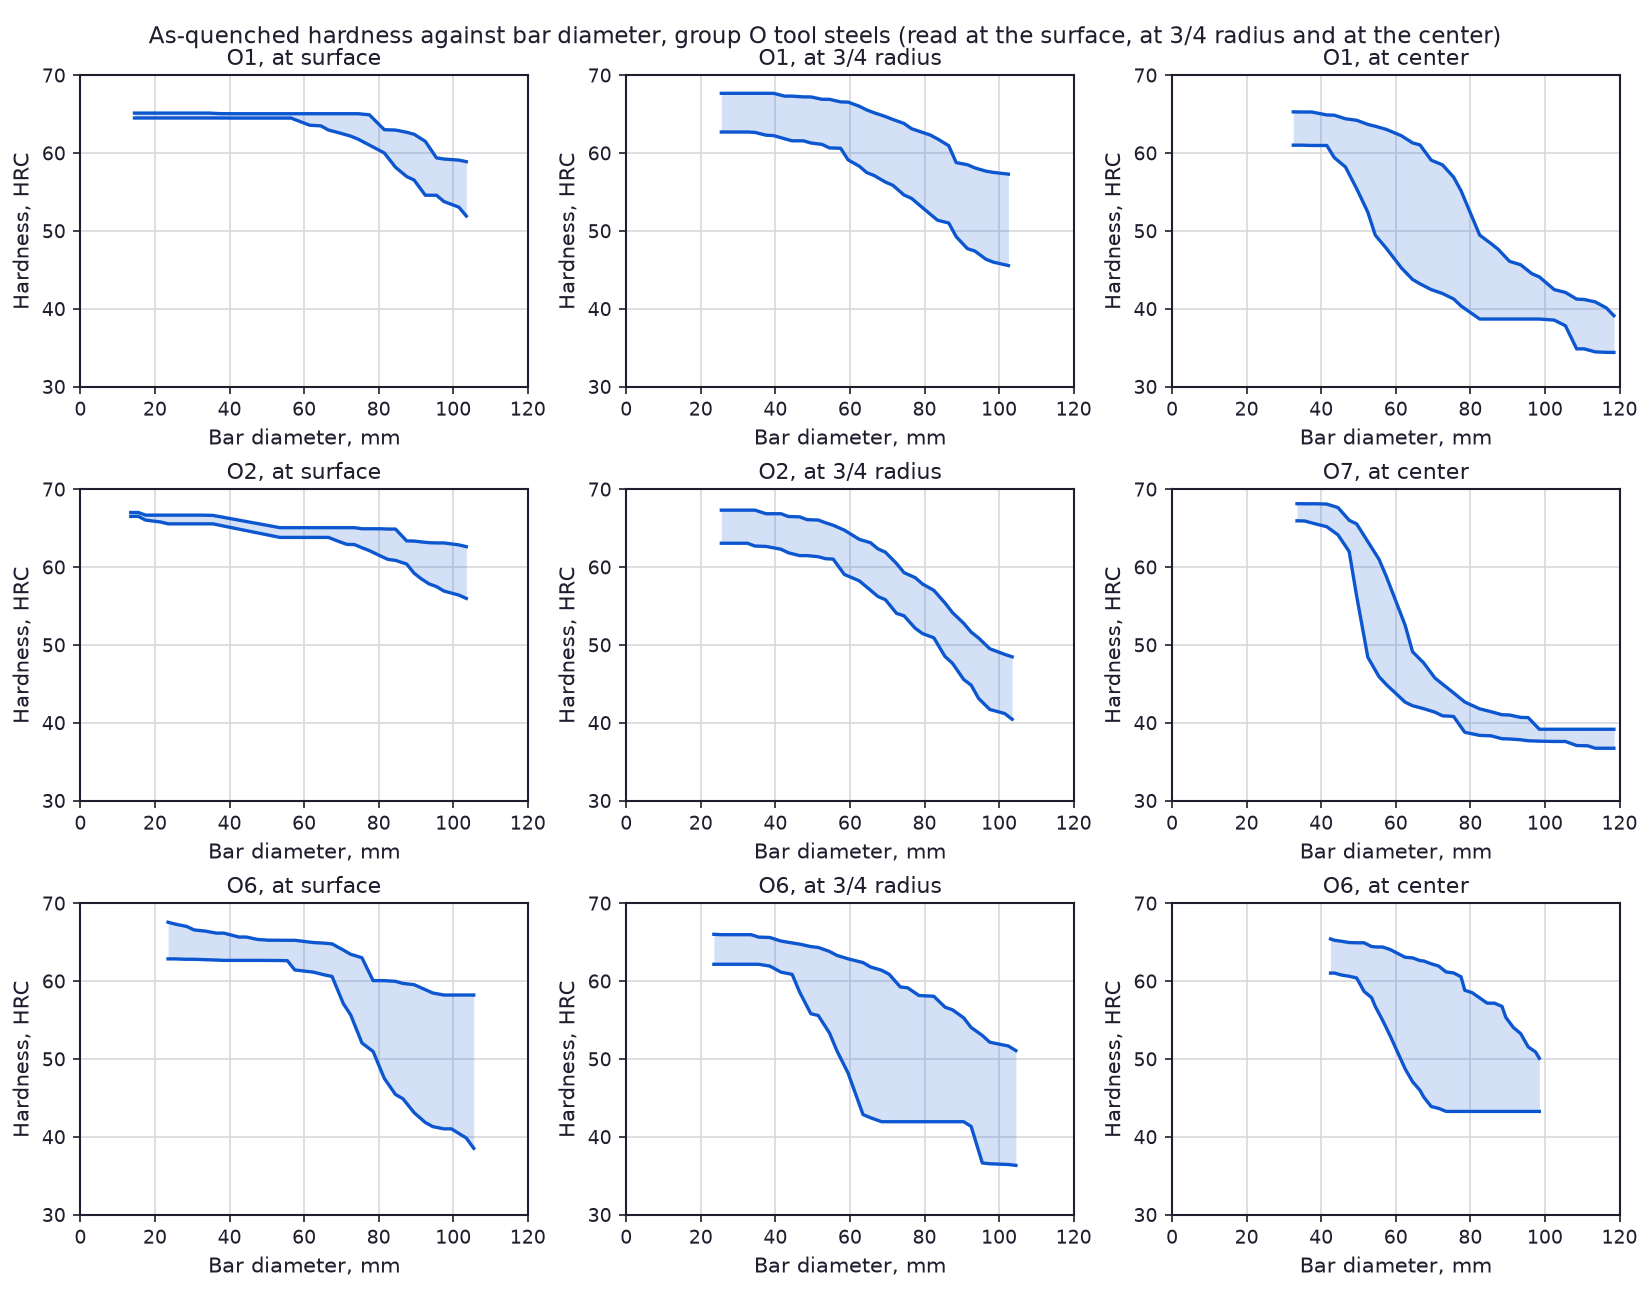
단면 담금질 시험은 강종을 순위 매기지만, 이 차트는 작업장에서 주어진 직경의 봉재에서 실제로 측정할 값을 알려줍니다. 각 패널은 한 강종을 표면, 3/4 반경 및 중심에서 측정한 것이며, 출처는 캡션에 표시되어 있습니다. 다이 작업장에서 일반적으로 구매하는 직경에서 다음과 같이 읽습니다. 815 °C에서 담금질한 O1은 약 60 mm까지 표면에서 약 65 HRC, 100 mm 봉재의 표면에서 46 HRC, 같은 100 mm 봉재의 중심에서 약 35 HRC를 나타냅니다. O2는 표면 경도를 더 멀리 유지합니다: 거의 85 mm까지 약 65 HRC, 100 mm에서도 약 53 HRC이며, 이는 단면 담금질 순위와 반대이며 두 시험 시리즈에서 사용된 오스테나이트화 온도 차이로 설명됩니다. O7은 네 강종 중 경화능이 가장 낮습니다: 중심 곡선이 20~30 mm에서 약 66 HRC에서 100 mm에서 약 38 HRC로 떨어집니다. 이는 O7이 다른 O군 강종보다 경화능은 낮지만 내마모성은 더 우수하다는 핸드북 주석과 일치합니다. O6는 세 위치 모두에서 O1에 가깝게 측정됩니다.
실제 작업 수치는 해당 봉재 크기에서 표면 곡선과 중심 곡선 사이의 차이입니다. 60 mm 블록 전체가 경화되어야 하는 다이는 25 mm 소재의 동일한 다이와는 다른 문제이며, 데이터 시트의 어떤 선도 한 패널의 세 곡선만큼 직접적으로 이를 보여주지 않습니다.
고속도강은 단면 전체에서 경도를 유지합니다
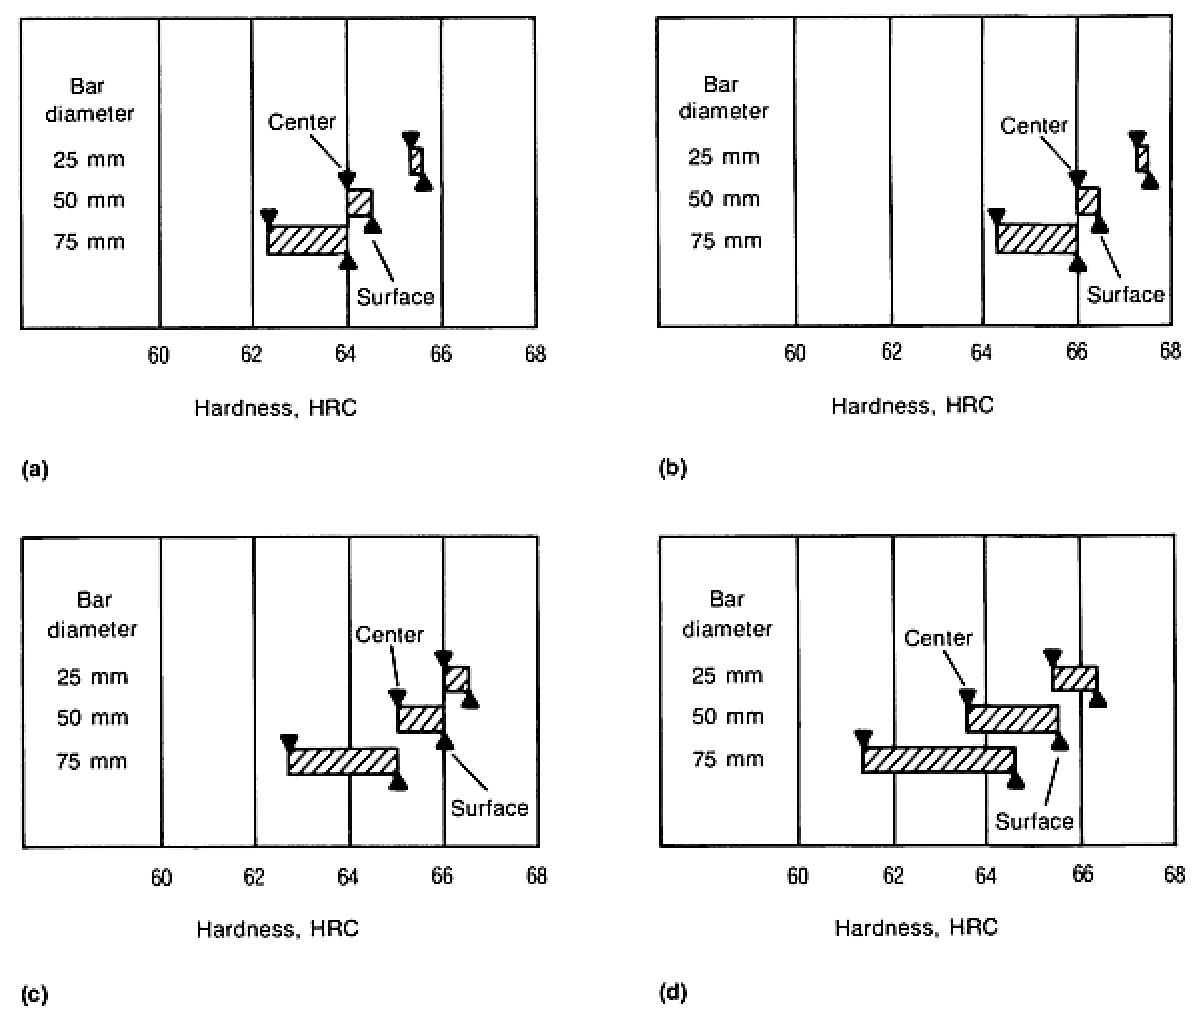
고속도강은 반대의 경우입니다. 아래 네 패널은 M2, M3, T1 및 T2의 25, 50 및 75 mm 봉재에 대한 표면 및 중심 경도를 도시합니다. 25 mm에서 봉재 중심은 약 65~66 HRC이며, 75 mm 봉재에서도 중심은 여전히 약 62~65 HRC, 표면은 62~64 HRC를 나타냅니다. 75 mm 전체에서 표면과 중심의 차이는 1~3 포인트입니다. 위의 유냉 경화 강종에서 동일 단면의 중심이 20포인트 이상 차이 날 수 있는 것과 비교하면, 이것이 대형 성형 공구나 대형 호브는 고속도강으로 만들고 소형 블랭킹 다이는 그렇지 않은 이유입니다.
1% 탄소 W1에서 60 HRC까지의 깊이
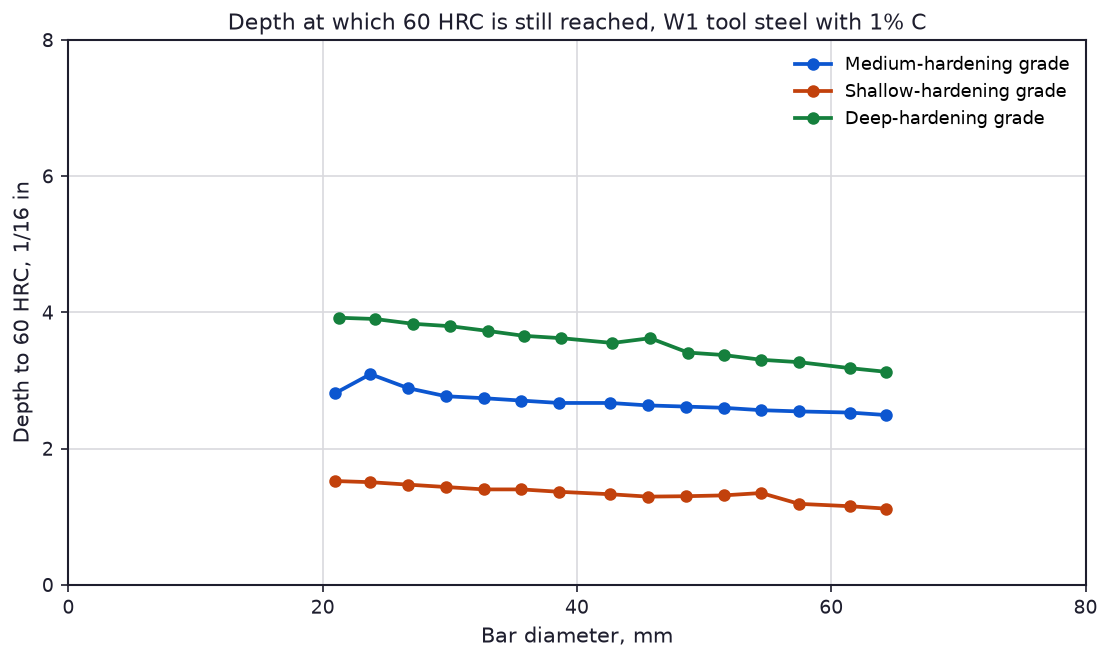
수냉 경화 강종은 규모의 다른 끝을 보여줍니다. 이 차트는 1% 탄소를 함유한 W1의 얕은, 중간 및 깊은 경화 변종에 대해 60 HRC가 여전히 측정되는 깊이를 봉재 직경에 대해 도시합니다. 20 mm 봉재에서 깊은 경화 강종은 약 4/16 in (6 mm) 깊이까지 60 HRC에 도달하고, 중간 강종은 약 2.8/16 in (4 mm), 얕은 강종은 약 1.5/16 in (2 mm)에 도달합니다. 봉재를 65 mm로 키우면 세 강종은 각각 약 3, 2.5 및 1.2 sixteenths로 떨어집니다. 따라서 깊은 경화 W1조차도 65 mm 봉재에서 60 HRC 기준으로 약 5 mm 이상 경화되지 않으며, 이는 수냉 경화 강종이 격렬한 담금질을 필요로 하고, 균열이 발생하며, 가장 단순한 단면 외에는 유냉 및 공랭 경화 패밀리로 대체된 이유입니다.
주문 시 차트 활용 방법
구매하는 직경에서 해당 강종의 중심 곡선을 읽으십시오. 그 값이 공구에 필요한 경도보다 낮으면 옵션은 순서대로 다음과 같습니다: 더 작은 단면을 구매하거나, 같은 군에서 경화능이 더 높은 강종으로 이동하거나, 공랭 경화 패밀리로 상향하는 것입니다. 대략 100 mm 이상에서는 공랭 경화 강종이 냉간 가공 다이에 대한 실용적인 해답이며, 열간 가공 및 고속도 강종은 공구가 단순히 완전 경화되는 것보다 고온에서 작동해야 하는 경우의 해답입니다. 이 페이지의 모든 수치는 담금질 직후 경도입니다. 공구가 작업하는 경도는 템퍼링 사이클에서 나오며, 여기서 공구강 템퍼링 차트 가 이어받고, 공구가 뜨거워진 후 유지하는 경도는 공구강 고온 경도 차트에 있습니다. 위 강종에 필요한 담금질제와 그들이 제공하는 냉각 속도는 수냉, 유냉 및 공랭 경화강 담금질 차트에서 비교되며, 부품이 담금질 대신 오스템퍼링될 때 적용되는 단면 크기 한계는 오스템퍼링 단면 크기 차트에 있습니다. 동일한 강이 대형 블록으로 공급되는 경우, 공랭 경화 D2 와 그 유사 강종이 일반적인 사양입니다.
출처: ASM Handbook, Vol 1, Properties and Selection: Irons, Steels and High-Performance Alloys.