
공구강 경화능 차트
이 섹션은 각 공구강이 어느 깊이까지 경화되는지, 중심부에서 도달하는 경도, 그리고 해당 경화 온도를 보여줍니다. 수냉 경화 강종은 얇은 표층만 경화되고, 유냉 경화 강종은 더 깊이 경화되며, D2, A2, S7과 같은 공냉 경화 강종은 가장 큰 블록까지 완전히 경화되는데, 이는 해당 강종으로 두꺼운 금형 섹션을 제작할 수 있는지 여부를 결정합니다.
각 등급이 경화되는 단면 크기
담금질 매체와 해당 담금질에서 등급이 경화되는 직경, 그리고 담금질 직후 도달하는 경도입니다. 동일 등급의 경화 및 뜨임 온도는 다음에 있습니다: 경화 및 템퍼링 차트.
| 등급 | 경화 깊이 | 담금질 매체 | 급랭된 HRC (a) |
|---|---|---|---|
| W2 | 칠 깊이 1/8–3/16 in. (3.2–4.8 mm) | 수냉 | 68 HRC |
| O1 | 직경 1-3/4 in. (44.5 mm)까지 | 기름 | 64 ~ 65 |
| S5 | 직경 3 in. (76.2 mm)까지 | 기름 | 62–63 |
| A2 | 직경 4-1/2 in. (114.3 mm)까지 | 공기 | 62–63 |
| S7 | 직경 2-1/2 in. (63.5 mm)까지 | 공기 | 59–60 |
| D2 | 직경 5 in. (127 mm)까지 | 공기 | 61–63 |
| M2 | 직경 1-1/2 in. (38.1 mm)까지 | 공기 | 65–66 |
| H13 | 직경 2-1/2 in. (63.5 mm)까지 | 공기 | 52–54 |
출처: Tool and Die Making Troubleshooter (R. M. Leed), 표 5-6, Bethlehem Steel 등급 데이터 시트에서 발췌.
금형강의 경화 작업, 원형 단면
등급이 완전히 경화되는 단면, 일반적으로 사용되는 경도, 그리고 이를 생성하는 오스테나이트화 온도입니다. 동일 등급의 내마모성 및 인성 등급은 다음에 있습니다: 일반 특성 차트.
| 등급 | 경화 깊이 | HRC에서 근무 | 경화 온도 | 담금질 매체 |
|---|---|---|---|---|
| W2 | 칠 깊이 측면당 약 1/8 in. (3.2 mm) | 60–62 | 1,400–1,450 °F (760–788 °C) | 수냉 담금질 |
| S7 | 원형 2-1/2 in. (63.5 mm)까지 | 56–58 | 1,725 °F (941 °C) | 공랭 담금질 |
| A2 | 원형 4-1/2 in. (114.3 mm)까지 | 58–60 | 1,775 °F (968 °C) | 공랭 담금질 |
| D2 | 원형 5 in. (127 mm)까지 | 58–60 | 1,850 °F (1,010 °C) | 공랭 담금질 |
출처: Tool and Die Making Troubleshooter (R. M. Leed), 표 5-8, W2, S7, A2 및 D2에 대한 Bethlehem Steel 데이터 시트 인용.
금형강의 경화 작업, 정사각형 단면
금형강은 원형이 아닌 정사각형 섹션으로 표기됩니다. 이는 금형 블록의 형상이 그러하기 때문입니다. A2와 S7이 두 표에 모두 나타나는 것도 같은 이유입니다.
| 등급 | 경화 깊이 | HRC에서 근무 | 경화 온도 | 담금질 매체 |
|---|---|---|---|---|
| A2 | 정사각형 4-1/2 in. (114.3 mm)까지 | 58–60 | 1,775 °F (968 °C) | 공랭 담금질 |
| S7 | 정사각형 2-1/2 in. (63.5 mm)까지 | 56–58 | 1,725 °F (941 °C) | 공랭 담금질 |
| 420 SS | 정사각형 1-1/2 in. (38.1 mm)까지 | 48–50 | 1,750–1,850 °F (954–1,010 °C) | 공랭 담금질 |
| H13 | 정사각형 1-1/2 in. (38.1 mm)까지 | 46–48 | 1,850 °F (1,010 °C) | 공랭 담금질 |
| P-20 | 예비 경화, 경화 단계 없음 | 28–32 | 납품 시 예비 경화 | 없음 |
출처: Tool and Die Making Troubleshooter (R. M. Leed), 표 5-10, Bethlehem Steel 데이터 시트에서 발췌.
다른 공구 재료의 경도
공구강과 함께 금형을 구성하는 코팅 및 비철강 재료의 경도를 Knoop 미세 경도와 일반적으로 인용되는 Rockwell C 값으로 나타냈습니다. 이러한 층을 생성하는 표면 처리는 다음에 설명되어 있습니다: 표면 처리 페이지.
| 재료 또는 코팅 | Knoop (HK) | 록웰 C(HRC) (b) |
|---|---|---|
| 다이아몬드 | 9,000 | 99 |
| 입방정 질화붕소 | 5,000 | 94 |
| 질화티타늄 | 2,800 | 87 |
| 바나듐 탄화물 | 2,500 | 85 |
| 탄화규소 | 2,400 | 84 |
| 산화알루미늄 | 2,100 | 83 |
| 텅스텐 탄화물 | 1,900 | 82 |
| 지르코늄 산화물 | 1,500 | 77 |
| 가스 질화층 | 850–1,000 | 65–70 |
| 크롬 도금 | 900–1,000 | 68–70 |
| 경화된 고속도강 | 800–850 | 63–65 |
| 경화된 공구강 | 460–690 | 45–60 |
| 어닐링된 강 | 185 | 20 |
출처: Tool and Die Making Troubleshooter (R. M. Leed), 표 5-11, Bry Coat 경도 환산 추정치에서 발췌.
- 누프(Knoop)와 로크웰 C는 동일한 스케일이 아닙니다. 68 HRC를 초과하는 값은 경도 데이터로부터의 환산값이 아닌 근사치입니다. 누프 값이 높아질수록 두 스케일 간의 관계는 정확도를 잃기 때문입니다.
- 위의 직경은 사방이 냉각되는 원형 섹션을 기준으로 한 것입니다. 실제 깊이는 부품 설계, 부품 질량, 경화 온도, 냉각 속도에 따라 달라지며, 무거운 직사각형 블록의 중심부는 동일 중량의 원형 봉재보다 더 느리게 냉각됩니다.
표 읽는 방법
경화능이 좋은 강은 더 깊고 안전하게 경화됩니다. 느린 냉각 속도에서 변태하는 강종은 공기 중에서 담금질할 수 있으며, 공기 담금질은 물이나 기름보다 부품에 훨씬 적은 응력을 가하므로 섹션이 균열되거나 변형될 가능성이 낮습니다. 이것이 공냉 경화 강종이 가장 두꺼운 금형 섹션을 담당하는 이유이며, 담금질 균열 은 일반적으로 무거운 단면에서 낮은 경화능 등급에 관한 이야기입니다.
담금질 매체는 강종만큼 중요합니다. O1은 오일이 교반되고 냉각된 상태에서만 1-3/4 in.까지 경화되며, 너무 느리게 담금질된 부품은 모서리에서는 완전 경도를 나타내지만 중심부에서는 낮은 경도를 보입니다. 물에서 담금질해야 경화되는 부품의 경우, 섹션은 경도 목표가 아닌 균열 위험에 의해 제한됩니다.
공냉 경화는 변형도 적다는 것을 의미합니다. D2는 전체 사이클에서 치수 1 in.당 ±0.0005 in. 팽창하는 반면, 유냉 경화 강종은 1 in.당 0.0015 in. 팽창합니다. 이는 경화 후 치수 연삭과 블록이 근사치로 나오기를 기대하는 것의 차이입니다. 각 계열의 수치는 다음에 있습니다: 치수 변화 차트, 그리고 공급된 열간 압연 봉에서 제거할 소재는 다음에 있습니다: 가공 여유 차트.
높은 경화능이 높은 사용 경도와 같은 것은 아닙니다. H13은 2-1/2 in.까지 경화되지만 46~48 HRC에서 사용됩니다. 열간 금형은 고온에서 경도와 인성을 맞바꾸기 때문입니다. 이들 강종이 유지하는 고온 경도는 다음에 나와 있습니다: 고온 경도표.
얕은 경화 강종이 일부 공구에는 올바른 선택입니다. W2는 한 번의 담금질로 인성 있는 중심부 위에 단단한 표층을 제공하여, 마모면과 파손되지 않는 몸체가 필요한 펀치에 적합합니다. P20은 28~32 HRC로 예비경화된 상태로 공급되며 공구 제작자가 경화하지 않으므로, 대형 금형 블록이 이 재료로 제작됩니다. 두 경로 모두 다음에서 다룹니다: 용도별 선정 페이지.
중심부를 확인하지 않으면 낮은 표면 경도 판독값은 경화능에 대해 아무것도 말해주지 않습니다. 탈탄과 느린 담금질은 내부가 올바르게 경화된 부품의 표층을 연화시킵니다. 시험 전에 수천 분의 1인치를 절단하거나 연삭하고, 다음을 사용하십시오: 경도 시험 방법 줄 시험으로 충분하지 않을 때. 다른 스케일로 판독된 값은 다음에서 환산됩니다: 경도 변환 계산기.
경화능은 탄소와 이를 고용 상태로 유지하는 합금 원소, 즉 크롬, 몰리브덴, 망간, 텅스텐에서 비롯됩니다. 각 강종의 화학 조성은 다음에 있습니다: 조성 차트.
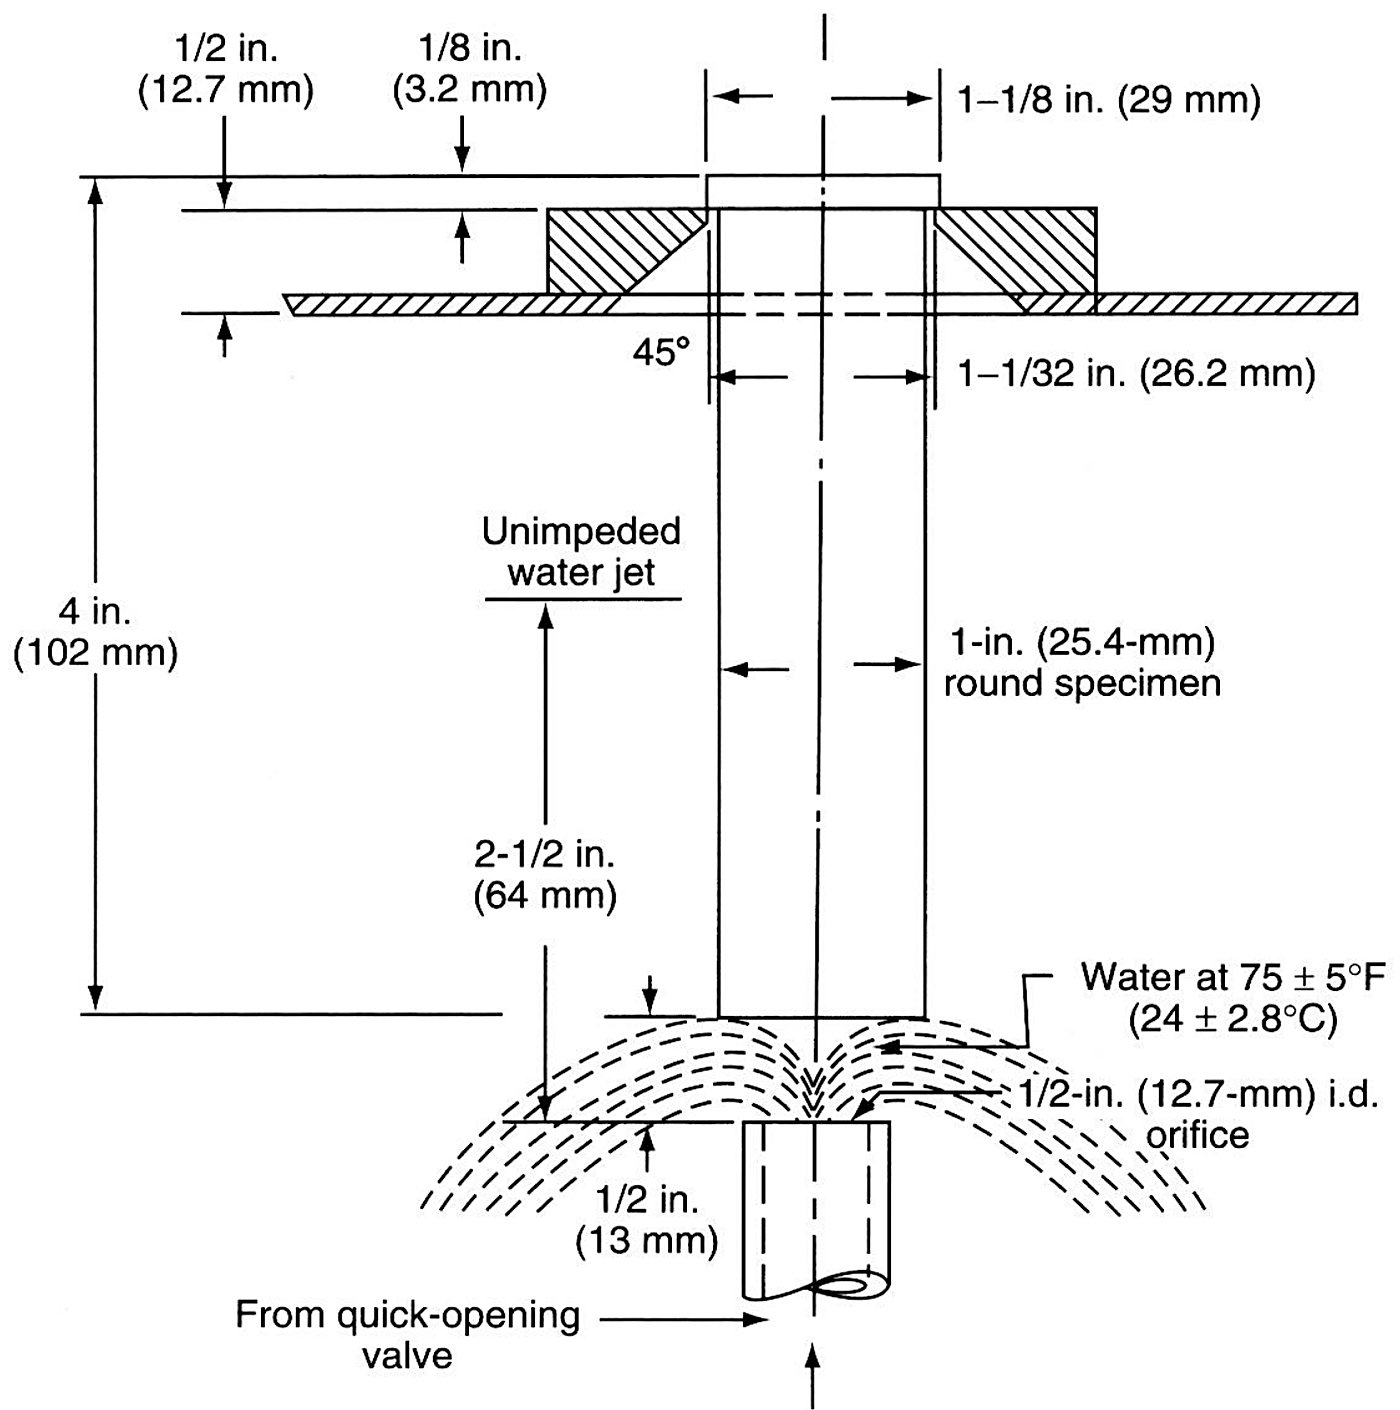
표의 수치는 경화능을 측정하는 단면 담금질 시험(end-quench test)에서 나온 것입니다. 25 mm 원형 봉재를 오스테나이트화하고 고정구에 고정한 후 한쪽 끝에서만 담금질하여, 단일 시편으로 길이 방향의 전체 냉각 속도 범위를 커버합니다.
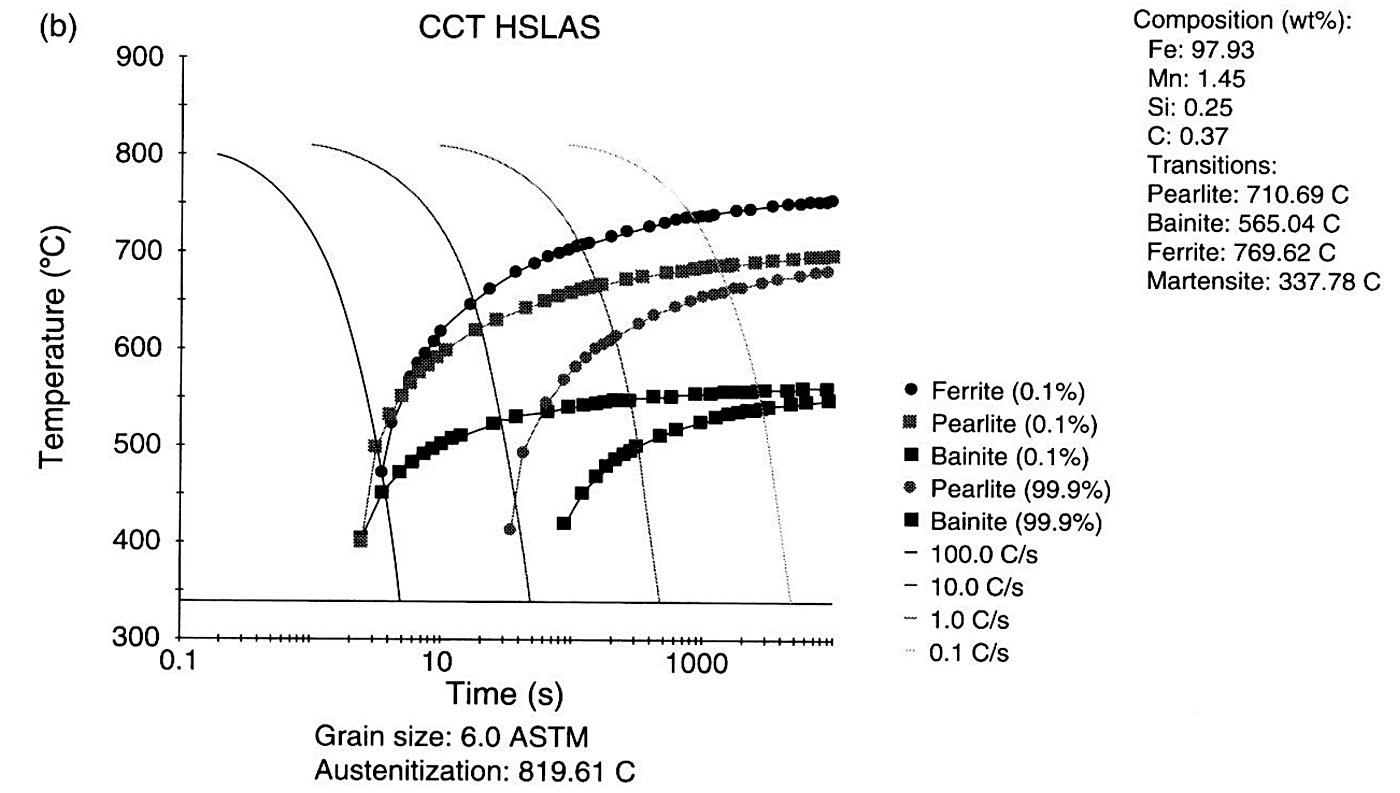
위의 표는 수치를 제공합니다. 아래 다이어그램은 그 수치가 왜 그렇게 나오는지 보여줍니다: 실제 담금질이 생성하는 냉각 속도를 그 위에 그린 계산된 연속 냉각 변태 곡선도입니다. 빠른 곡선은 페라이트와 펄라이트 시작선을 지나 마르텐사이트에 도달하고, 느린 곡선은 먼저 이들을 교차하여 페라이트와 펄라이트로 끝나는데, 이것이 연질부와 도면 미달 경도의 원인입니다.
담금질을 단면에 맞추십시오
얇은 단면에는 수냉, 경화능이 낮은 강종에 적용, 중간 범위에는 오일, 무겁거나 다루기 어려운 것에는 공기. 섹션에 필요한 것보다 빠른 담금질은 아무것도 얻지 못하고 응력만 초래합니다. Aobo Steel은 공급하는 원형 봉재와 판재 사이즈를 다음에 기재합니다: 공구강 카탈로그.
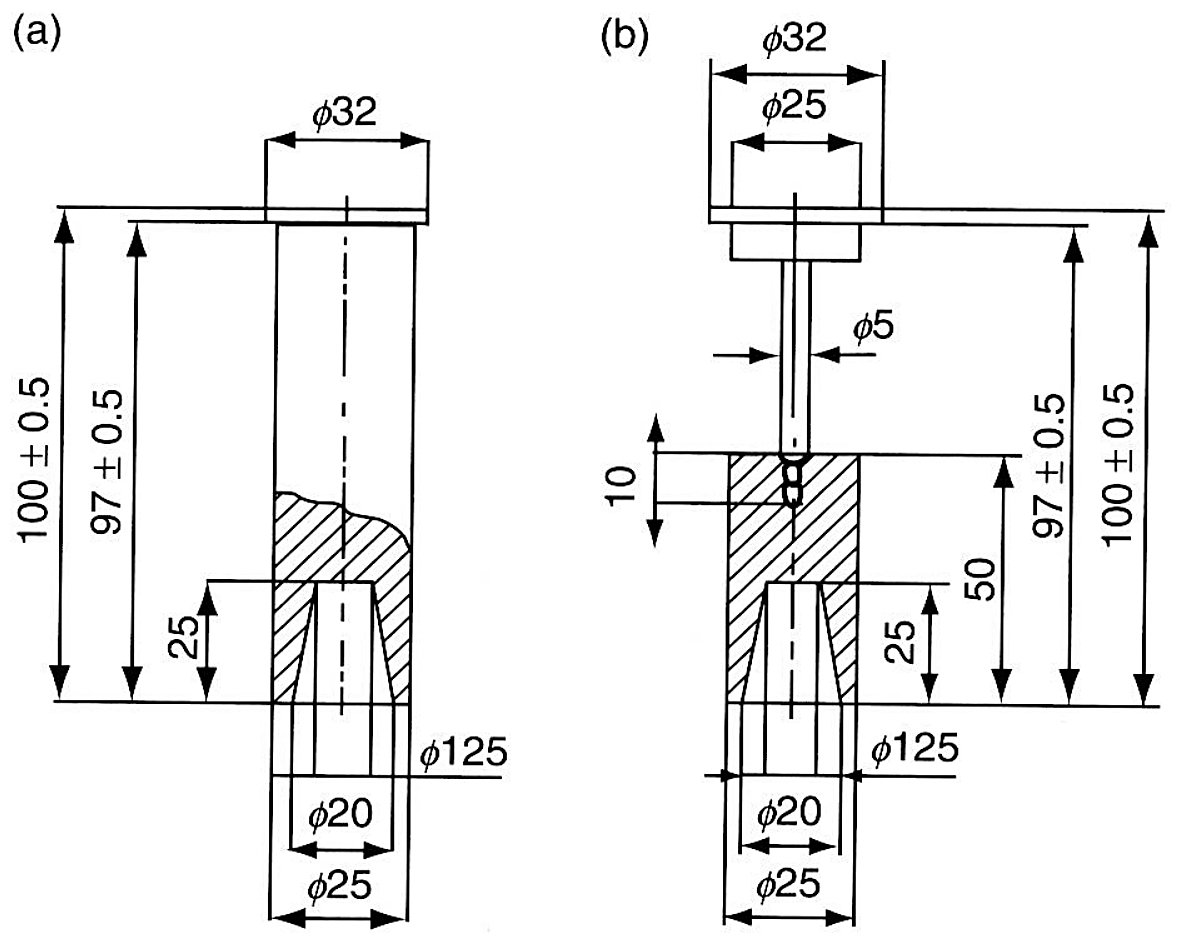
얕은 경화 강종은 경화능이 봉재의 처음 몇 밀리미터에서 소진되기 때문에 해당 시험에서 다루기 어려운 경우입니다. 대신 이들을 위해 두 개의 특수 L 시편이 사용됩니다.
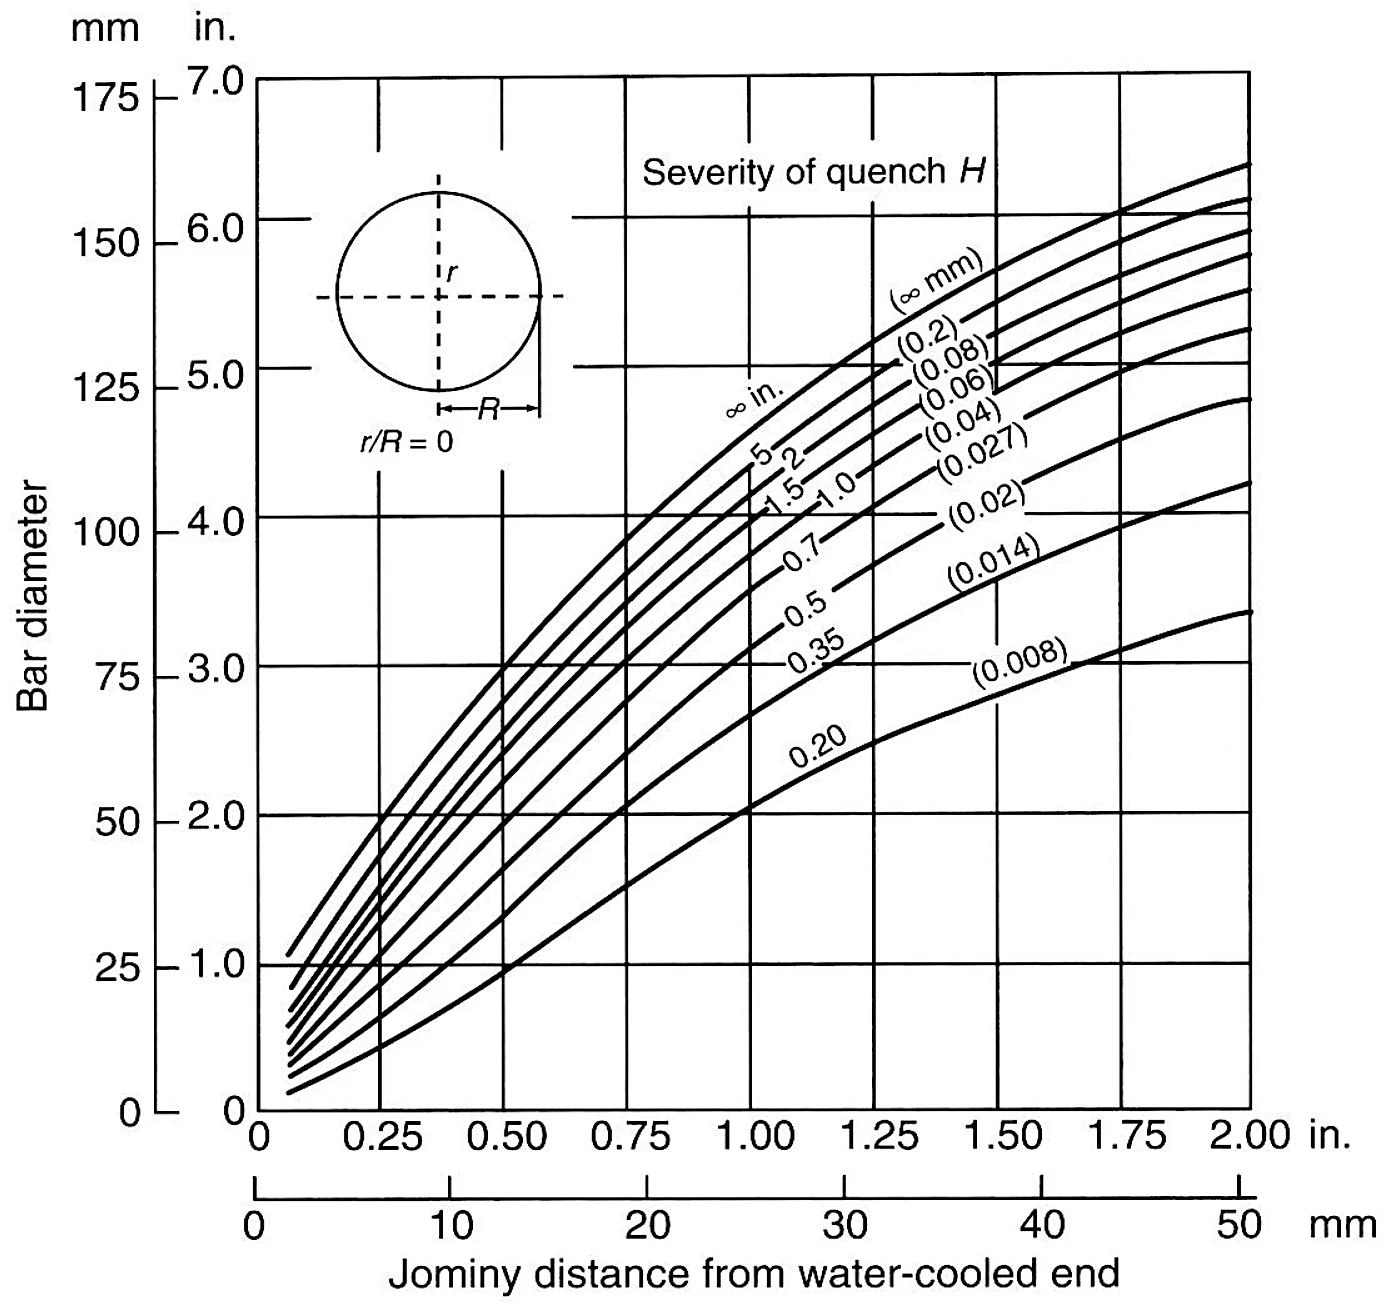
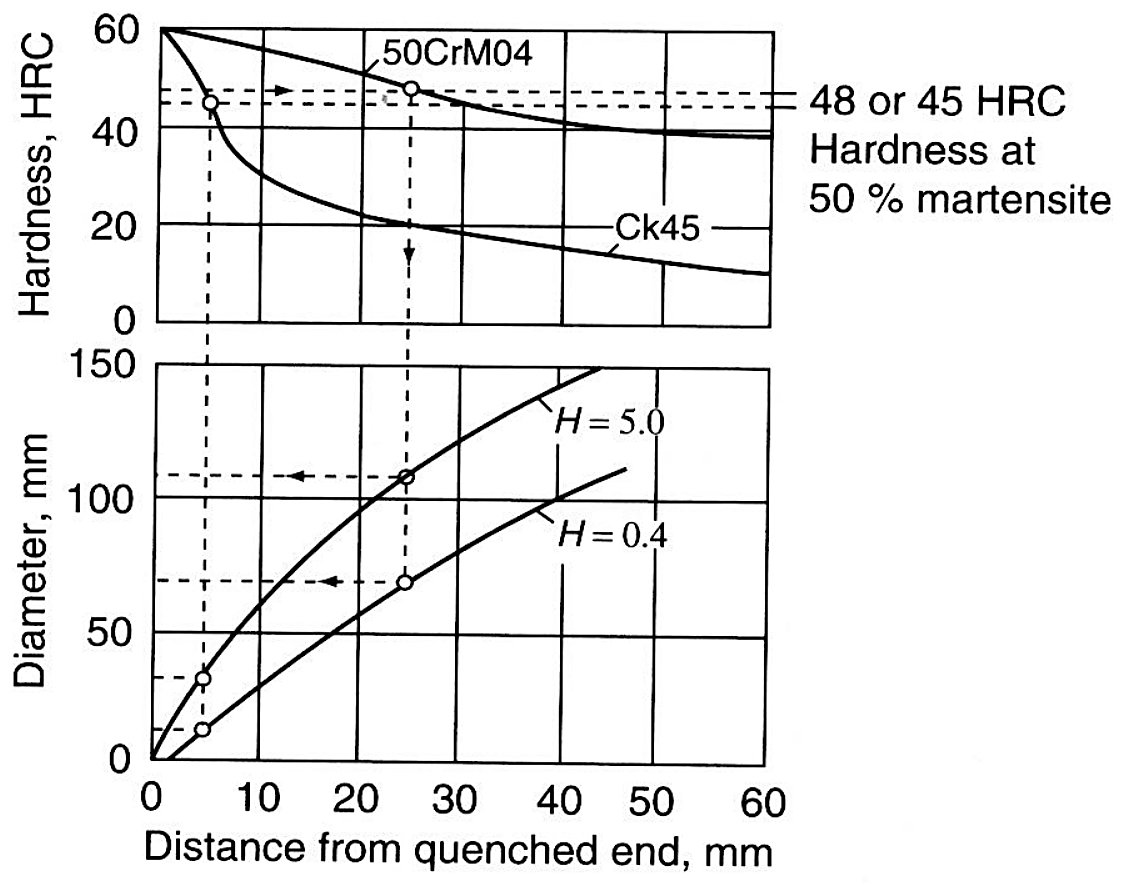
심층 경화가 아닌 모든 경우에 대해, 주어진 매체에서 완전히 경화되는 봉재 직경은 이와 같은 도표에서 읽어낸다.
예비 경화는 다른 구매입니다
P20과 예비경화 금형 강종은 사용 경도로 공급되어 금형으로 바로 가공됩니다. 블록이 나중에 경화되지 않는 한 경화능 표는 적용되지 않으며, 대부분의 금형 공장은 이를 피합니다. 금형 강종은 다음 아래에 분류됩니다: 플라스틱 금형강.
사이클을 강재와 함께 유지하십시오
경화능은 가능한 것을 결정하고, 노 사이클은 얻는 것을 결정합니다. 다음은 열처리 가이드 공구강 사이클이 포함해야 하는 단계를 나열하며, 다음은 제분소 인증서 경화능 계산에 사용된 분석을 입증합니다.
단면 크기가 등급 이름을 이깁니다
동일 강종의 두 금형이라도 하나가 다른 하나보다 네 배 무거우면 다르게 거동합니다. 섹션이 문제인 경우, 해결책은 보통 침탄 시간을 늘리는 것이 아니라 다른 강종이며, 다음은 등급 선정 가이드 다이 공장이 직면하는 순서대로 그 트레이드를 검토합니다.
같은 곡선이 섹션의 질문에 답합니다: 주어진 담금질 매체에서 중심부에 50% 마르텐사이트를 유지할 수 있는 최대 봉재는 무엇인가. 아래 차트는 두 강종에 대해 이를 한 번에 판독합니다.
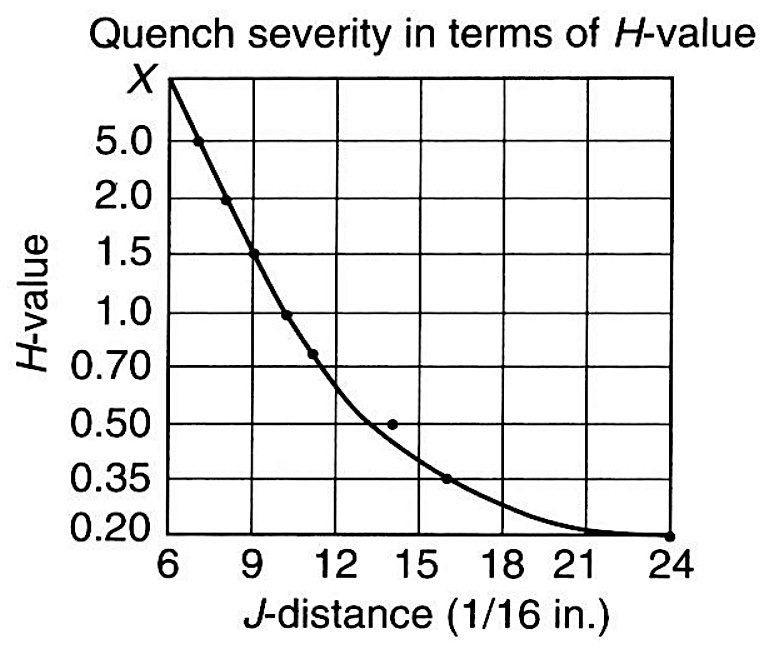
동일한 담금질을 설명하는 두 가지 방법인 Jominy 거리와 H 값은 하나의 교정 곡선으로 연결된다.
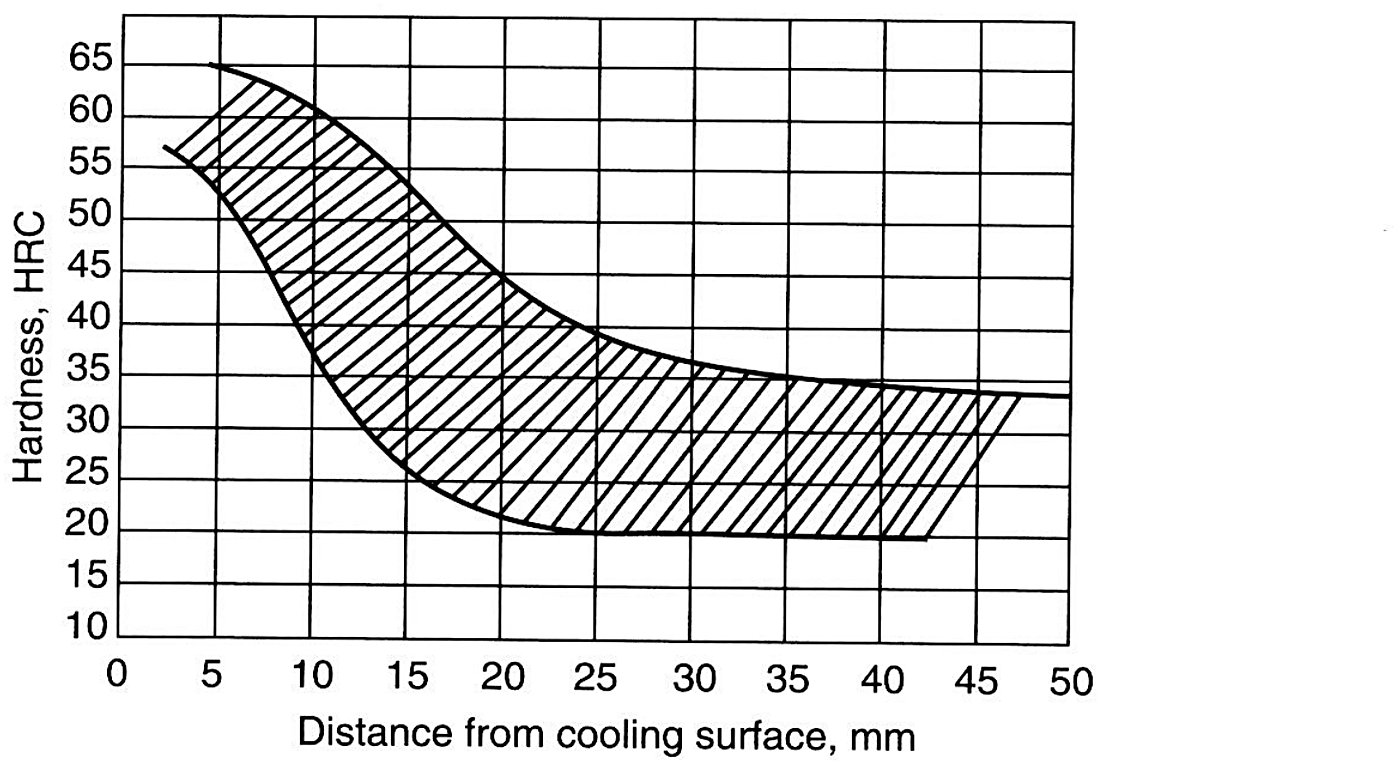
경화능 밴드는 전체 논의를 하나의 차트에 담습니다. 담금질된 끝에서 주어진 거리에서 강종이 유지할 것으로 예상되는 경도 범위를 제공하며, 밴드 폭은 해당 강종에 대해 강재 제조사에 허용되는 산포입니다.
관련 참조 페이지
공구강 열처리 문제 해결 차트 · 강철 열색 차트 · 공구강 템퍼링 차트 · 공구강 풀림 및 불림 차트 · D2 오스테나이트화 온도 · 공구강 단조 온도 가이드 · H 강철 조성 차트
출처: Tool and Die Making Troubleshooter (R. M. Leed, Hanser Gardner), Tables 5-6, 5-8, 5-10 and 5-11, 이는 Bethlehem Steel Corporation 강종 데이터 시트(1976~1981)와 Bry Coat 경도 환산 추정치에서 유래. 비교용 참조 데이터에 불과합니다. 생산 전에 시험편으로 자체 노에서 담금질과 깊이를 확인하십시오. Aobo Steel은 소둔 상태의 공구강을 공급하며, 경화는 고객이 수행합니다.