
가스 침탄에서의 탄소 침투
700~1150°C의 침탄 가스에서 7시간 후 원형 봉재의 각 0.5mm 층별 탄소 함량. 공개된 실무 자료의 참고 요약이며 Aobo Steel의 규격이 아닙니다.
수치가 측정하는 것
아래 표는 단일 침탄 깊이 수치가 아니라 침탄층을 통과하는 탄소 프로파일입니다. 원형 봉재를 한 온도에서 7시간 동안 조명용 가스에 유지한 후 0.5mm씩 절삭 가공하며 각 연속 층의 탄소를 분석했습니다. 봉재는 담금질되지 않았고 침탄 깊이는 직접 측정되지 않았습니다. 출처가 공개하는 것은 각 층에 도달한 탄소량이며, 이것이 작업 현장에서 시간이 아닌 침탄 온도를 선택할 때 이 데이터 세트를 유용하게 만드는 이유입니다.
실험은 R. Bruch에 의해 수행되었으며 아헨 야금 학교의 보고서에 기록되었습니다. 이는 인성 있는 심부에 내마모성 표면을 부여하기 위해 침탄층을 사용하는 공구 작업장을 위해 작성된 The Heat Treatment of Tool Steel에 재수록되어 있습니다.
연속 0.5mm 층별 탄소
각 0.5mm 층의 탄소 함량(%), 침탄 가스에서 7시간
| 온도 | 층 1 (0~0.5mm) | 층 2 (0.5~1.0mm) | 층 3 (1.0~1.5mm) | 층 4 (1.5~2.0mm) | 층 5 (2.0~2.5mm) |
|---|---|---|---|---|---|
| 700 °C | 0.096 | 0.045 | 0.036 | – | – |
| 800 °C | 0.210 | 0.105 | 0.048 | – | – |
| 900 °C | 0.363 | 0.210 | 0.057 | – | – |
| 1000 °C | 0.579 | 0.321 | 0.241 | 0.152 | 0.091 |
| 1050 °C | 0.594 | 0.365 | 0.332 | 0.212 | 0.150 |
| 1100 °C | 1.522 | 1.487 | 1.284 | 1.147 | 0.988 |
| 1150 °C | 1.637 | 1.604 | 1.382 | 1.330 | 1.195 |
출처: The Heat Treatment of Tool Steel (Harry Brearley)의 침탄 표.
원형 봉재를 각 온도에서 7시간 동안 조명용 가스에 노출한 후 0.5mm씩 절삭 가공하며 각 층을 분석했습니다. 값은 출처가 공개한 대로의 탄소 함량(%)입니다. 대시는 출처가 수치를 제시하지 않음을 의미하며, 이로 인해 가장 낮은 세 온도에서는 세 번째 층 아래에 판독값이 없습니다.
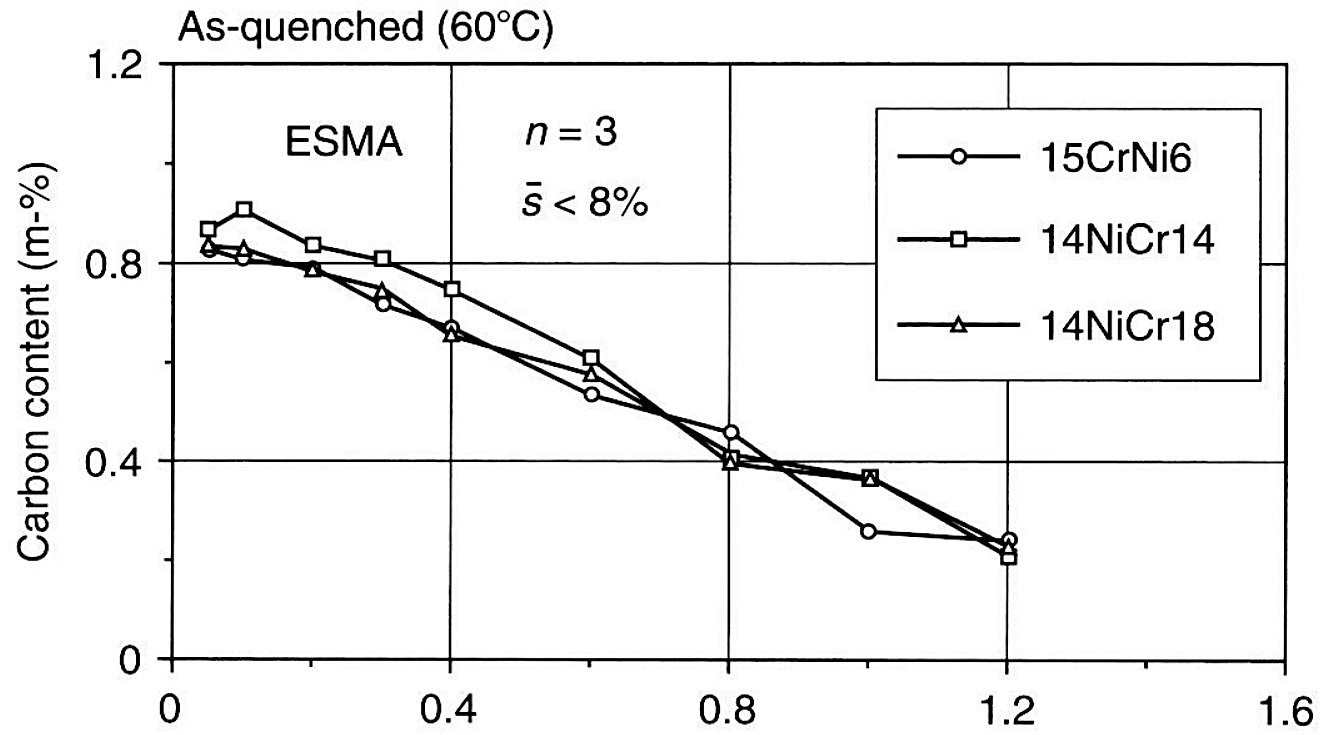
생산 침탄 합금강에서 측정된 탄소 구배를 깊이에 따라 아래에 도시하였다.
온도 임계점이 위치하는 곳
열의 첫 번째 층을 읽어보십시오. 700~900°C 사이에서 침탄층은 0.096%에서 0.363%로 천천히 성장하며 상승은 거의 선형에 가깝습니다. 900~1050°C에서는 동일한 온도 단계가 훨씬 큰 탄소 단계(0.363~0.594%)를 가져오며, 1100°C에서는 수치가 1.522%로 완전히 이탈하는데, 이는 관통 경화 부품용으로 공급되는 어떤 공구강의 탄소 수준보다도 훨씬 높습니다.
그 이탈이 이 표의 실용적 핵심입니다. 탄소가 풍부한 분위기에서 대략 1050°C 이상으로 작업하는 현장은 통제된 방식으로 더 빠르게 침탄하는 것이 아니라 과침탄(supercarburizing)을 하는 것이며, 외피에 형성되는 유리 시멘타이트가 표면 경화 부품에서 알려진 반점 모양 모서리와 박리를 발생시킵니다. 상업적 범위는 그 아래에 있으며, 이 표는 통상적인 900~950°C라는 수치가 왜 그 위치에 있는지를 보여줍니다.
탄소 구배가 얼마나 급한가
1000°C에서 첫 번째 층은 0.579%에 도달하고 다섯 번째 층은 0.091%로 떨어져, 2.5mm에 걸쳐 약 6:1의 감소를 보입니다. 이 구배는 기계 가공 여유가 제거해야 하는 부분입니다. 현장에서 침탄 후 표면을 정밀 가공하기 위해 0.25mm를 제거하면 가장 풍부한 층의 일부가 제거되어 완성된 침탄층이 표에서 제시하는 것보다 더 무르게 시작됩니다. 동일한 판독은 경화 후 부품을 연삭할 때도 반대 방향으로 작용합니다.
1100°C와 1150°C 행은 또한 표면이 포화된 후 프로파일이 얼마나 빠르게 평탄해지는지를 보여줍니다. 층 1과 층 2는 1100°C에서 0.035%, 1150°C에서 0.033%만 차이나는 반면, 1000°C에서는 0.258% 차이입니다. 표면이 더 이상 탄소를 받아들일 수 없게 되면 추가 시간과 온도는 탄소를 위쪽이 아닌 안쪽으로 밀어 넣어, 침탄층이 더 풍부해지는 대신 더 깊어집니다.
수치는 공개된 실험값이며 참고용 요약입니다. 실제 결과는 분위기, 강재 및 로에 따라 달라집니다. 재료 시험 성적서(MTC)로 확인하거나 Aobo Steel에 문의하십시오.
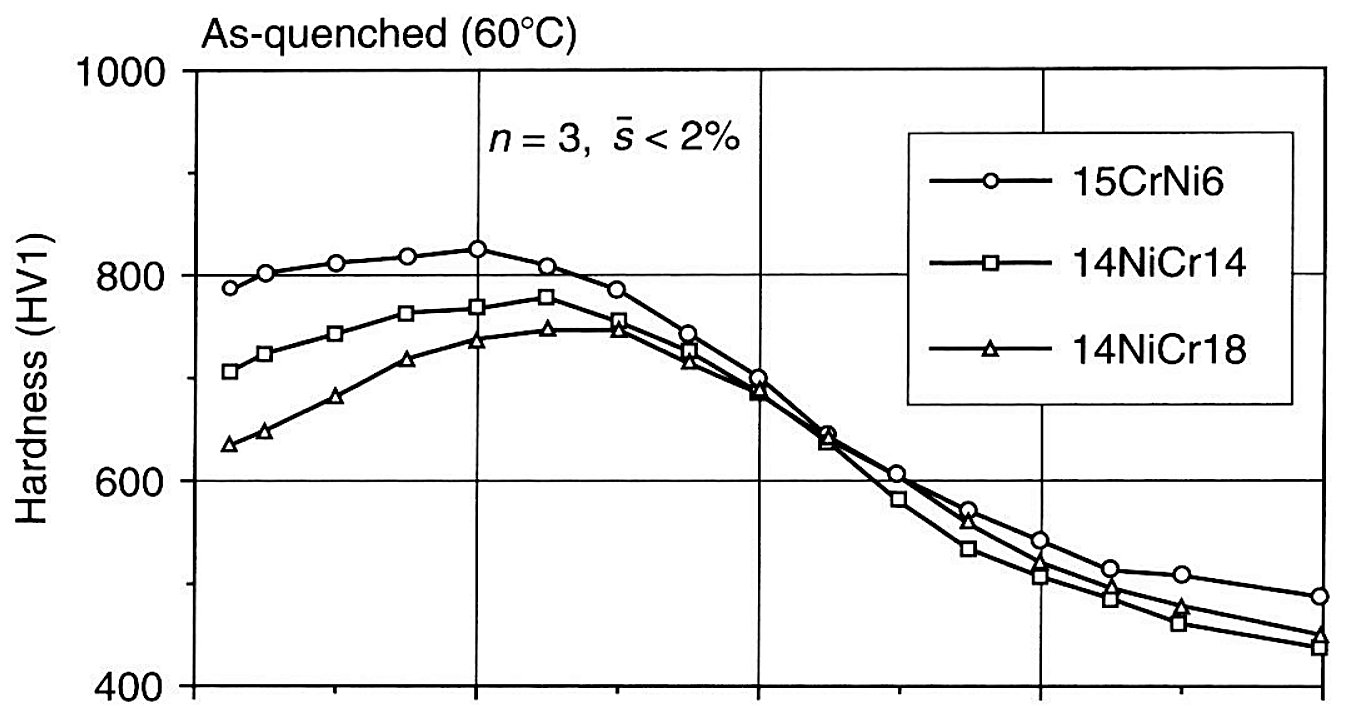
동일한 시편을 탄소 대신 경도로 측정하였다.
관련 참조 데이터
동일 주제의 공정 측면은 저희 표면 경화 가이드에 제시되어 있으며, 경쟁 확산 처리에 대해서는 공구강 질화 가이드에서 확인할 수 있습니다. 표면 경화 표면과 동일한 마모 조건을 견뎌야 하는 공구의 경우 D2 공구강, H13 공구강 및 공구강 표면 처리 페이지.
출처: The Heat Treatment of Tool Steel (Harry Brearley).