
Aobo Steel · 공구강 공급업체 · 중국 황스
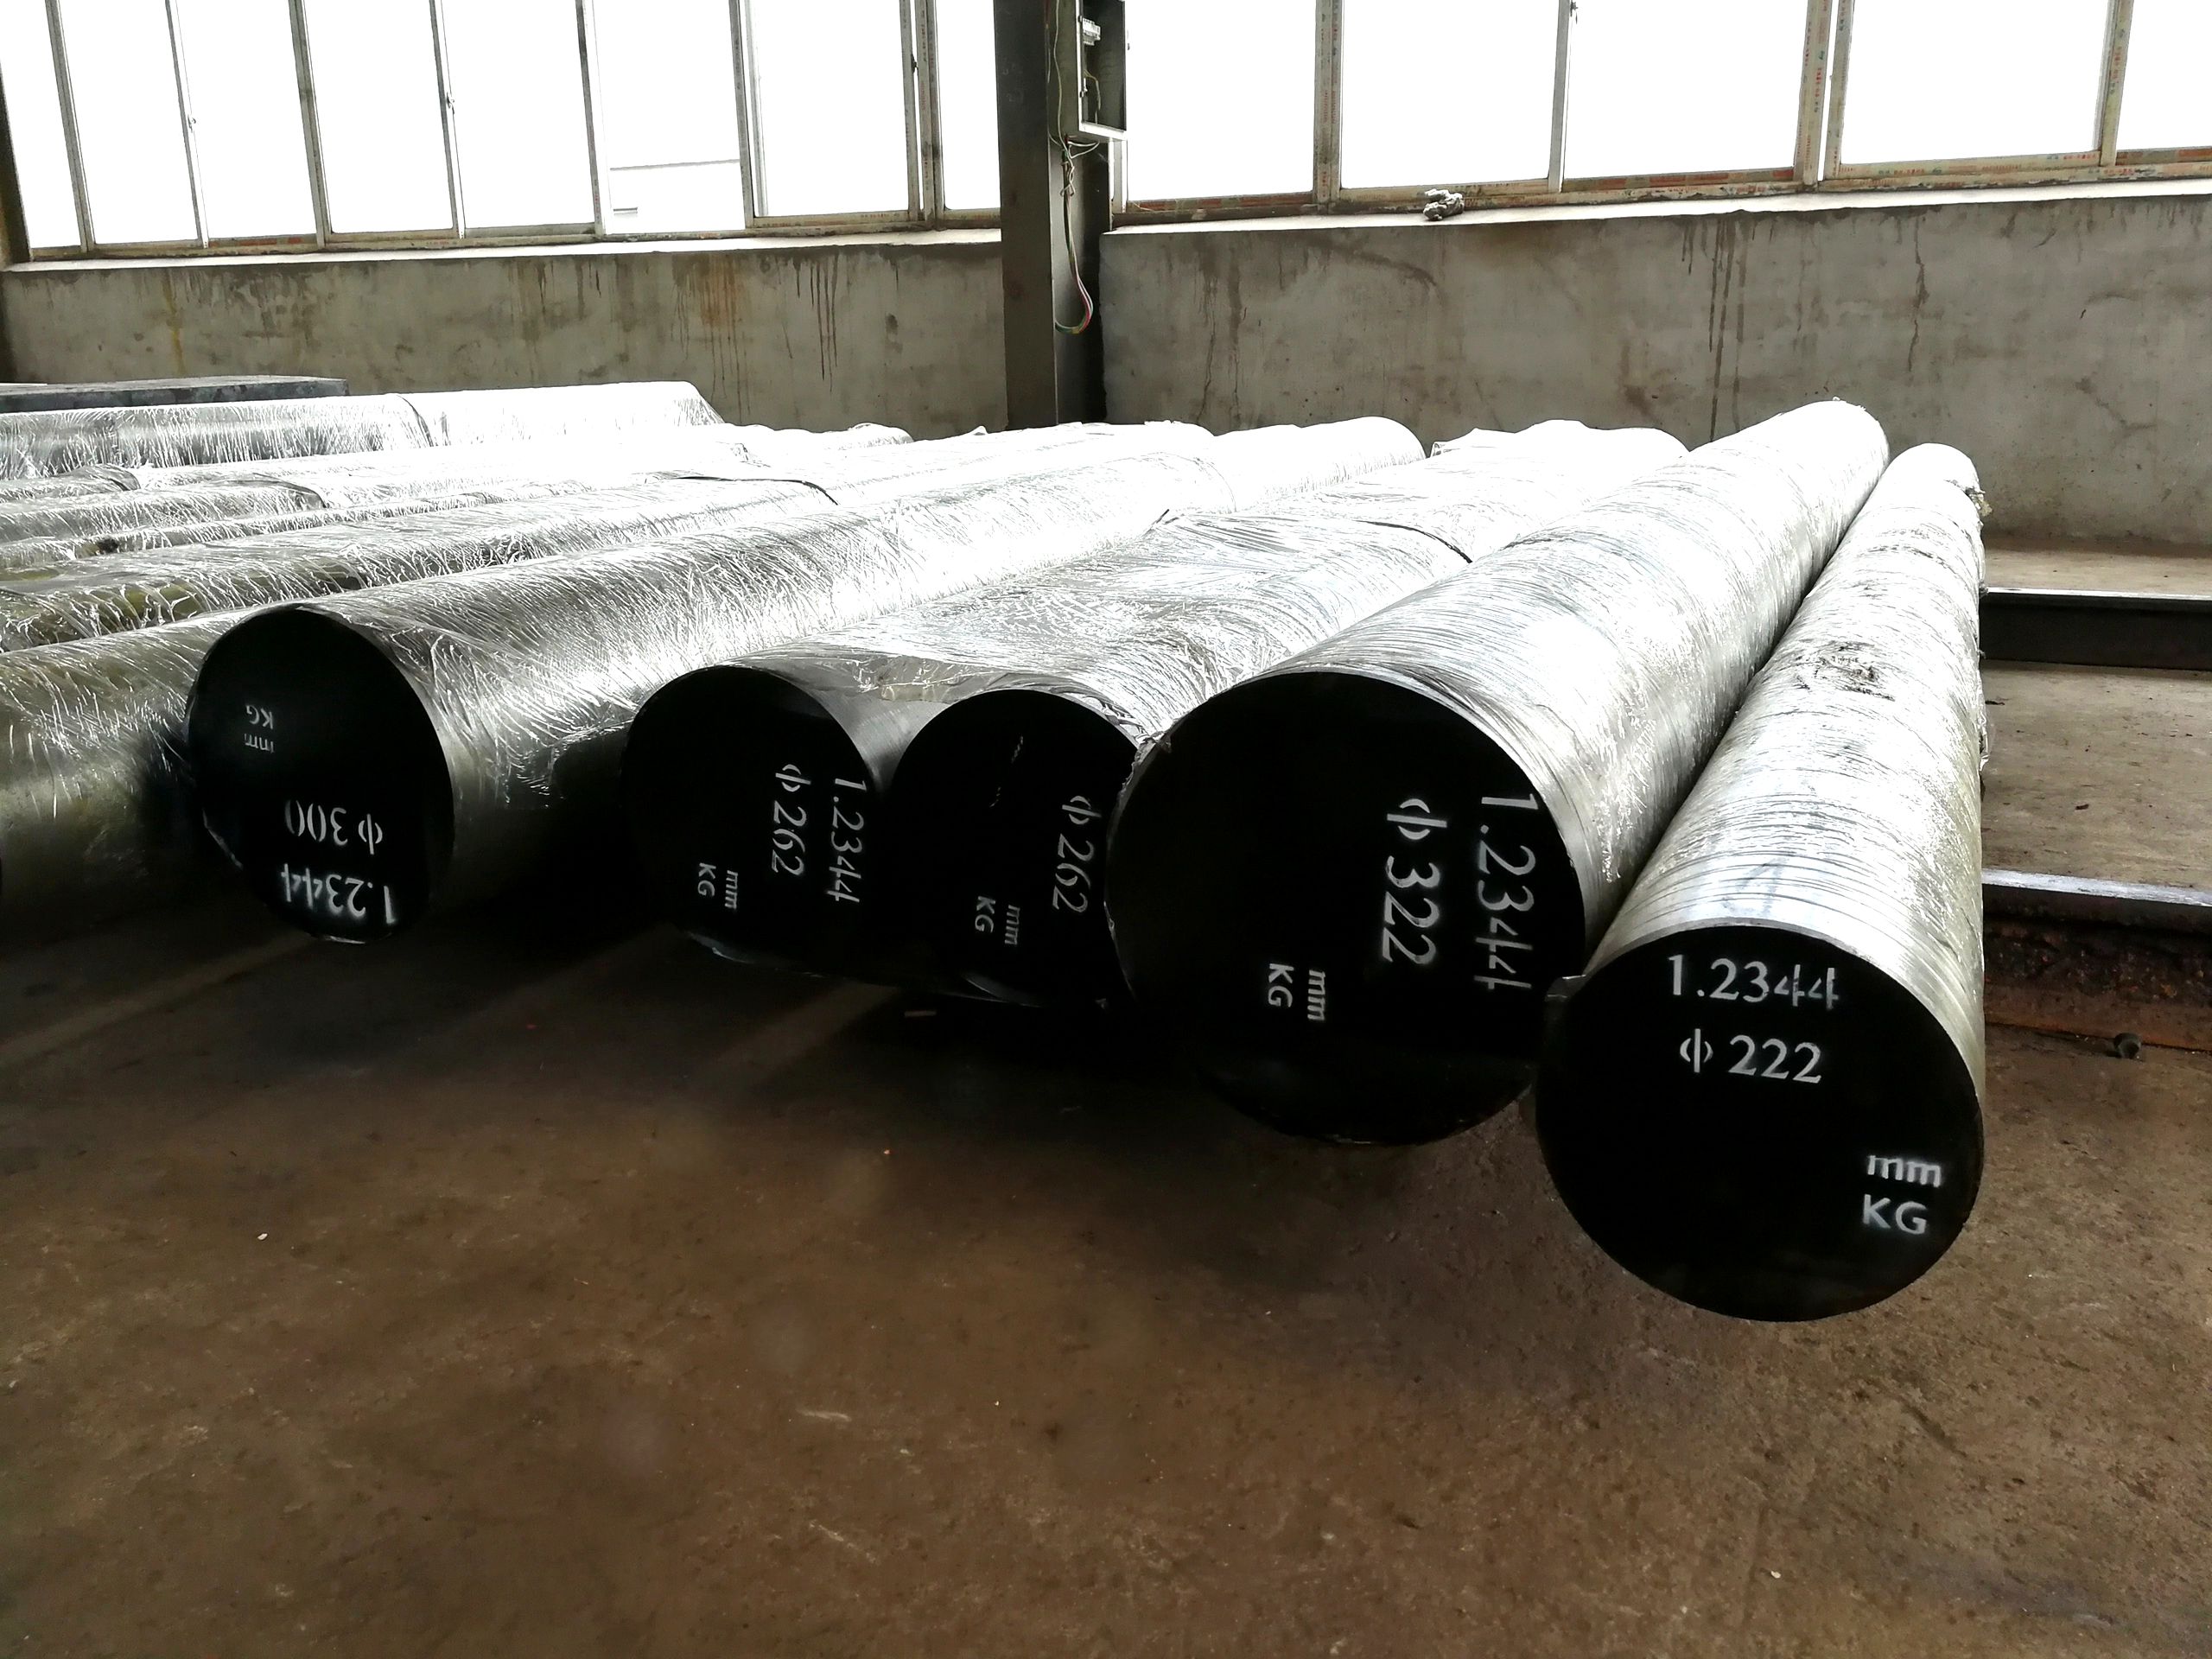
1.2344 ESR 금형강
DIN 1.2344 / X40CrMoV5-1 — AISI H13 / JIS SKD61 상당 · 전기 슬래그 재용해
알루미늄 압출 금형용 ESR 금형강 — 다이 홀더, 맨드릴, 컨테이너 라이너, 백커 및 볼스터. 공급 소둔 및 선삭, 모든 봉재에 열번호 표기, 요청 시 절단 길이 조정.
추가 공급: H13 공구강, ESR 공구강 그리고 D2 환봉. 선택: 알루미늄 압출 다이용 공구강 · 주문 계획: 강철 중량 계산기. 표면 결함: 픽업 및 다이 라인.
가격 및 납기 문의
직경, 수량 및 목적항을 알려주시면 영업일 기준 1일 이내에 가격, 사이즈 및 납기를 확정해 드립니다.
1.2344 ESR이 프레스에서 사용되는 위치
다이 뒤의 다이 스택은 프레스 톤수의 대부분을 지지하며, 경도는 부품별로 달라집니다. 다이는 베어링부에서 내마모성이 필요합니다. 홀더나 백커는 인성이 필요합니다. 취성 지지대는 분산시키려는 하중 아래에서 균열이 발생하기 때문입니다. 아래 범위는 사용 중 작업 경도이며, 어닐링된 봉재의 경도가 아닙니다.
다이 유형 및 공구 세트 강재를 주문하기 전에 스택을 결정합니다.
| 부분 | 사용 경도 | 일반적인 단면 | 수명을 제한하는 요인 |
|---|---|---|---|
| 평면, 포트홀 및 브리지 다이 | 46 ~ 50 HRC | 100 ~ 500 mm | 베어링 마모가 먼저, 그 다음 열간 균열. 얇은 프로파일에서는 47 ~ 51 HRC. |
| 다이 홀더 | 40 ~ 46 HRC | 200 ~ 800 mm | 굽힘 및 피로 균열. 마모가 허용되는 경우 28 ~ 32 HRC의 예비 경화 4140이 더 저렴한 옵션입니다. |
| 다이 링 | 42 ~ 48 HRC | 200 ~ 800 mm | 수축 끼워맞춤으로 인한 원주 응력. |
| 다이 백커 및 볼스터 | 40 ~ 46 HRC | 150 ~ 1000 mm | 압축 항복 및 영구 변형. 중하중용 44 ~ 48 HRC. |
| 컨테이너 라이너 | 42 ~ 47 HRC | 150 ~ 500 mm 보어 | 스코어링 및 열간 균열, 방사형 파열 위험과 균형을 이룸. |
| 맨드릴 및 피어서 | 43 ~ 48 HRC | 20 ~ 150 mm | 네킹 및 열 피로. 중공 팁은 M2에서 55 ~ 60 HRC로 운용. |
| 더미 블록 | 42 ~ 48 HRC | 150 ~ 500 mm | 머시루밍, 열연화 및 날끝 마모. |
| 전단날 홀더 | 40 ~ 45 HRC | 블록 또는 봉재 | 볼트 구멍 균열 및 구조적 피로. |
성분 데이터는 일반적인 참고용으로만 제공됩니다. 실제 값은 표준, 제철소 및 생산 번호에 따라 다를 수 있습니다. 정확한 값은 재료 시험 성적서(MTC)를 확인하거나 Aobo Steel에 문의하십시오.
중후 단면에 ESR을 적용하는 이유
벽 두께 150 mm의 링은 보어 부위와 외부의 강재가 동일하지 않습니다. 일반 주조는 탄소와 크롬이 중심부로 편석되며, 그 차이는 뜨임 후 경도 편차로 나타납니다. 재용해는 반응성 슬래그를 통해 잉곳을 방울 단위로 재구성하므로 단면 전체에 걸쳐 성분이 균일하게 유지되고, 질화층 아래에 개재물이 적게 존재합니다. ESR 공정 는 별도로 다룹니다.
재용해가 항상 올바른 구매는 아닙니다. 200 mm 미만의 다이 홀더나 백커는 비용을 정당화할 만큼 충분한 이점을 얻지 못하며, 동일한 용도에는 EAF + LF + VD 경로가 더 저렴합니다. 두꺼운 벽, 수축 끼워맞춤, 질화 보어에서 그 가치를 발휘합니다. 얇은 벽 프로파일의 장기 캠페인에는 1.2367 대 1.2344 가 또 다른 결정 사항입니다. 3% 몰리브덴 등급이 고온 경도를 유지하고 열전도성이 더 우수하기 때문입니다. 1.2343은 홀더와 백커에 더 인성이 강한 선택으로 남습니다.
다이 수명을 결정하는 요인
경도는 인증서가 아니라 열처리에서 나옵니다. 황삭 가공 후 650~675 °C에서 응력 제거하고, 995~1025 °C에서 오스테나이트화한 뒤 가스 냉각하고, 두 번 뜨임하십시오. 580 °C에서 금형은 48~50 HRC, 600 °C에서 44~46 HRC가 나오므로 47~50 HRC가 필요한 베어링은 약 570~590 °C에서 뜨임합니다. 이어서 510~540 °C에서 0.10~0.20 mm, 900~1100 HV의 침탄층으로 질화하므로, 최종 뜨임은 질화 온도보다 15~30 °C 높아야 하며, 그렇지 않으면 로 안에서 심부가 연화됩니다. 첫 빌릿 전에 금형을 425~480 °C로 예열하십시오. 사용 중 금형 랜드는 550~600 °C에 이릅니다. 전체 일정은 H13 열처리 가이드에 있으며, 침탄층 세부 사항은 질화 가이드.
사용 중 손상 순서는 보통 베어링 마모가 먼저, 그다음 열 균열, 그다음 금형 랜드의 소성 변형이며, 파괴는 마지막으로 냉간 빌릿 또는 마스킹했어야 할 부분을 질화한 코너에서 발생합니다. 금형 마모 패턴 은 세척과 침식을 구분하며, 사용 중 연화 는 뜨임 온도를 지적합니다.
작업 경도, 열처리 및 질화 범위는 ASM Handbook Volume 14, Forming and Forging 및 Volume 4, Heat Treating을 따릅니다.