
공구강 시험 보고서 검증 방법
구매자는 공구강 샘플을 독립적인 시험 기관에 보내고, 시험 기관의 검사 결과가 나올 때까지 몇 주를 기다린 후 마침내 보고서를 받습니다. 그런데 한두 가지 원소의 수치가 예상 범위를 벗어난 것으로 나타납니다. 구매자의 즉각적인 반응은 당연합니다. 제철소가 수주를 위해 불량 자재를 보냈고, 대량 출하 시에는 다른 제품을 보낼 계획이었던 것일까?
이러한 우려는 국제 공구강 거래에서 꽤 자주 제기되므로 차분하게 살펴보는 것이 좋습니다. 왜냐하면 그 원인은 구매자들이 처음 생각하는 것과는 다른 경우가 많기 때문입니다.
최근 영국의 산업용 기계 칼 및 파쇄기 날 제조업체와 관련된 사례가 이를 잘 보여줍니다. 고객사 연구소는 D2 샘플에 대한 독립적인 테스트를 진행한 후, 측정 결과와 함께 기준 화학 범위표를 보내면서 두 가지 원소가 해당 범위보다 낮게 나온 이유를 설명해 달라고 요청했습니다.
강재가 규격에 부합하는데도 시험 보고서에서 "규격 미달"로 나타나는 이유는 무엇일까요?
Before concluding that a supplier has manipulated chemistry, it helps to check three things that cause more disputes than actual composition problems. One of them is the condition of the bar itself, and the flaws that reach a bench in wrought form are catalogued in the 강봉 결함 페이지.
1. 참고 범위 자체가 잘못되었을 수 있습니다.
In this case, the client’s own lab was using a reference range of 0.60% to 1.60% for Manganese, and the measured result for the sample was 0.40%, below that range. That reference range is incorrect. Under ASTM A681, the standard Mn range for D2 sits between 0.10% and 0.60%. Under DIN EN ISO 4957 for the European equivalent, 1.2379, the accepted range is 0.20% to 0.60%. Measured against the correct standard, a result of 0.40% sits comfortably inside the accepted range rather than outside it. Mn content is a common point of confusion between D2 and 1.2379, and this kind of mix-up is not a rare clerical slip. Standard documents get copied, translated, and passed along informally between departments, and a single transcription error can persist for years before anyone catches it.
| 등급 | 기준 | 정확한 Mn 범위 |
| D2 | ASTM A681 | 0.10% – 0.60% |
| 1.2379 | DIN EN ISO 4957 | 0.20% – 0.60% |
2. A low Carbon reading is usually a surface effect, not a bulk composition problem.
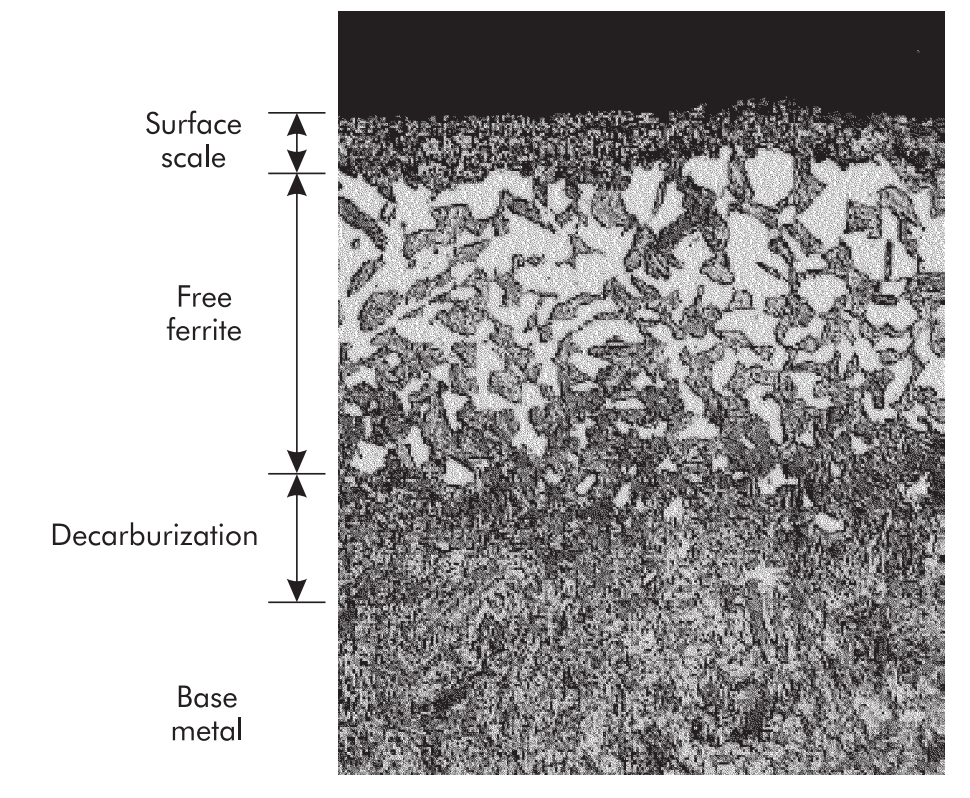
당사는 공구강을 공급합니다. 어닐링 조건, 완전 어닐링 과정을 거치는 동안 표면에 얇은 탈탄층이 생기는 것은 재료의 품질 저하를 나타내는 것이 아니라, 해당 공정에서 발생하는 정상적이고 불가피한 부산물입니다. 바로 이러한 이유 때문에 표준 테스트 프로토콜에서는 소결 전 표면을 1~2mm 정도 갈아내는 과정을 거칩니다. 화학적인 분석 결과이므로 측정값은 얇은 탈탄층이 아닌 실제 전체 조성을 반영합니다. 두 번째 원인도 동일한 근본 메커니즘을 공유합니다. 실험실에서 굳어지다 보호 분위기나 스테인리스 스틸 호일로 감싸지 않은 상태에서 경도 시험을 위한 시료를 탈탄하는 과정은 동일한 방식으로 표면을 탈탄시켜 후속 탄소 측정값에 동일한 영향을 미칩니다. 탄소 측정값이 예상 범위보다 낮게 나오는 경우, 예를 들어 D2 열처리에서 1.40%보다 약간 낮은 값이 나와야 하는 경우, 표면을 적절히 연마하고 3~4곳에서 측정하여 평균값을 내는 것이 올바른 조치입니다. 또한, 절삭유나 기타 잔류물이 표면에 남아 있어 측정값을 왜곡할 수 있는 요소가 없는지 확인해야 합니다.
3. 원재료 배합은 제분소가 가장 쉽게 맞출 수 있는 부분이자, 가장 속이기 어려운 부분입니다.
제강 및 정련 단계(EAF, LF, VD, ESR 공정)에서 용융강은 최종 가공 전에 여러 번 샘플링 및 테스트됩니다. 화학적 조성은 봉강이 최종 형태로 가공되기 훨씬 전에 원천적으로 관리됩니다. 이는 구매자가 어떤 부분을 중점적으로 검토해야 하는지에 영향을 미치기 때문에 중요합니다. 제철소는 용융 과정에서 모든 원소가 고정되고 압연, 단조 또는 열처리 전에 최종 제품이 확정되기 때문에 승인을 위해 "양호한" 샘플만 선별적으로 출하하고 생산 주문 제품은 다른 조성의 제품을 출하하는 것은 현실적으로 불가능합니다. 이러한 종류의 조작을 의심하는 구매자는 휴대용 PMI 분광기 또는 표준 실험실 재검사를 통해 납품된 제품을 즉시 확인하거나 배제할 수 있으며, 실제 불일치는 즉시 드러납니다. 샘플은 통과시키고 출하 제품은 불합격시키기 위해 화학적 조성을 조작하는 것은 완제품 역시 원래 샘플만큼 쉽게 검증할 수 있으므로 아무런 이득이 없습니다.
품질 문제를 제기하기 전에 확인해야 할 사항
시험 결과가 이상해 보일 경우, 간단한 검증 절차를 거치면 이메일을 통한 장황한 논의보다 훨씬 빠르게 문제를 해결할 수 있습니다. 먼저, D2, 1.2379 및 유사한 냉간 가공 등급은 구성 성분이 매우 유사하여 범위가 혼동되기 쉬우므로, 해당 범위가 어떤 표준 및 등급에서 가져온 것인지 확인하십시오. 특히 저탄소 측정값의 경우, 분석 전에 시료 표면을 1~2mm 정도 연마했는지, 그리고 결과가 단일 지점이 아닌 3~4개 지점의 평균값인지 확인하십시오. 탈탄된 표면층이 남아 있으면 실제 전체 구성 성분과 관계없이 측정값이 낮아지기 때문입니다. 마지막으로, 원본 보고서와 함께 EN 10204 3.1에 따른 공장 시험 인증서(MTC)를 요청하십시오. 유효한 인증서는 해당 열처리 공정 전반에 걸쳐 일관된 화학적 조성을 보여주고 독립 실험실 결과와 비교할 수 있는 두 번째 데이터 포인트를 제공합니다.
투명한 공급업체가 제공해야 할 사항
자체 품질 관리에 자신감 있는 공급업체라면 화학 조성, 경도, 미세 구조, 초음파 검사(UT), 충격 에너지 결과 및 비열에 대한 공장 시험 증명서 등 모든 관련 문서를 주저 없이 제공해야 합니다. 구매자가 중국어로 된 시험 보고서의 번역을 요청하는 경우, 언어에 관계없이 데이터 자체가 의미를 전달하므로 주저 없이 제공해야 합니다.
국제 공구강 조달 과정에서 성분 관련 분쟁은 흔히 발생하는 일이며, 특히 구매자와 제조업체가 서로 다른 표준 체계를 사용할 때 더욱 그렇습니다. 대부분의 경우 양측이 동일한 참조 범위와 샘플링 방법을 사용하면 해결됩니다. 독립적인 검증을 비난으로 받아들이기보다는 환영하는 공급업체가 장기적인 공급 관계를 구축할 가치가 있는 업체입니다.
이 가이드는 해외 구매자와의 구성 분쟁 해결 경험과 유럽, 동남아시아 및 라틴 아메리카 전역의 유통업체 및 산업 구매자와 협력하는 공구강 공급업체인 아오보 스틸(Aobo Steel)의 품질 관리 관행을 바탕으로 작성되었습니다.