H13 강재와 P20 강재: 주요 차이점, 적용 분야 및 선택 방법
P20은 예비 경화된 플라스틱 금형강입니다, 일반적으로 약 28–32 HRC로 공급됩니다. 이는 효율적인 가공, 안정적인 금형 생산 및 관리된 제조 비용을 위해 설계되었습니다. 중간 정도의 조건에서 작동하는 표준 플라스틱 사출 금형의 경우 P20이 종종 실용적인 선택입니다. P20이 적합하지 않은 경우를 포함한 금형 유형별 적용 세부 사항은 P20 공구강 응용 분야 가이드.
요약하자면, 비용과 효율성을 고려한다면 P20을, 내열성 및 내마모성을 고려한다면 H13을 선택하십시오.
H13은 열간 공구강입니다. 일반적으로 풀림 상태로 공급되며, 먼저 가공된 후 요구되는 작업 경도로 열처리됩니다. 이는 공구가 열, 열 피로, 연마 마모, 고압 및 긴 생산 주기를 견뎌야 할 때 사용됩니다.
Aobo Steel에서 H13 및 P20 강철을 구입하실 수 있습니다.
아오보 스틸은 다이캐스팅, 열간 가공 공구, 플라스틱 사출 금형, 금형 베이스, 인서트 및 금형 부품에 사용되는 H13 열간 가공 공구강과 P20 예비 경화 플라스틱 금형강을 공급합니다.
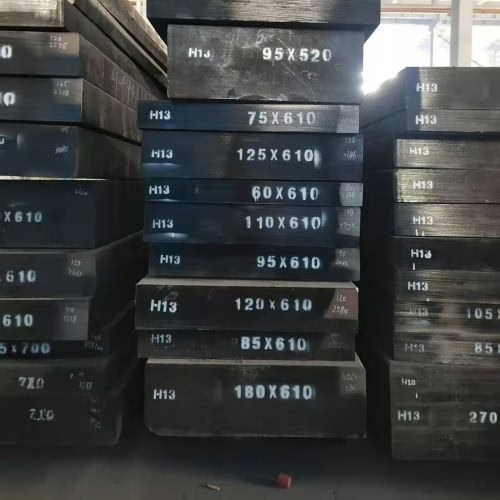
H13 | 1.2344 | SKD61
다이캐스팅 금형, 캐비티, 코어, 인서트, 고온 작업 마모 저항성, 열 피로 저항성 및 고압 생산 툴링에 사용되는 고온 작업용 공구강.
H13과 P20의 핵심적인 차이점
| 특성 | H13 강철 | P20 강철 |
|---|---|---|
| 강철 종류 | 고온 작업용 공구강 | 플라스틱 금형강 |
| 일반적인 배송 조건 | 어닐링된 | 사전 경화 |
| 일반적인 작업 경도 | 열처리 후 40~54 HRC | 28~32 HRC |
| 내열성 | 높은 | 낮은 |
| 열피로 저항성 | 높은 | 제한된 |
| 내마모성 | 고온 열처리 후 | 보통의 |
| 가공성 | 중간 | 훌륭한 |
| 열처리 요구사항 | 최종 공연에 필수적입니다. | 일반적으로 가공 후에는 필요하지 않습니다. |
| 일반적인 비용 수준 | 더 높은 | 낮추다 |
| 최적 사용법 | 다이캐스팅, 고온 작업, 고마모성 금형 부품 | 표준 플라스틱 금형, 홀더, 지지판 |
P20은 사전 경화 처리된 상태로 공급되어도 금형에서 유용한 성능을 발휘합니다. H13은 적절한 열처리 후에야 최대 성능을 발휘합니다.
이 차이는 경도뿐만 아니라 가공 경로, 납품 계획, distortion risk, 공구 수명 및 총 금형 비용에도 영향을 미칩니다.
H13과 P20 강종의 동등 등급
해외에서 H13 또는 P20을 조달할 때는 구매자가 AISI, DIN, JIS, GB, UNS 또는 현지 명칭을 사용할 수 있으므로 동등한 등급을 확인하는 것이 중요합니다.
| 표준/지역 | H13 상당 | P20 상당 |
|---|---|---|
| AISI/ASTM | H13 / ASTM A681 H13 | P20 / ASTM A681 P20 |
| 유엔 | 티20813 | 티51620 |
| DIN / W-Nr. | 1.2344 | 1.2311 |
| 지이스 | SKD61 | 일반적으로 P20형 플라스틱 금형강을 통해 언급됩니다. |
| GB 중국 | 4Cr5MoSiV1 | 3Cr2Mo |
| BS | BH13 / H13 | BS 4659 P20 참조 |
| 아프노르 | Z40CDV5 | Z 33 C 35 유형 참조 |
| 일반적인 수정 등급 | H13 변종 | 1.2738, 1.2312, 3Cr2MnNiMo |
대부분의 해외 구매에서 핵심적인 상호 참조 사항은 간단합니다.
H13은 일반적으로 1.2344, SKD61 및 4Cr5MoSiV1과 일치합니다. P20은 일반적으로 1.2311 및 3Cr2Mo와 일치합니다.
경도, 열처리 및 가공성
H13과 P20의 차이점 중 가장 많이 검색되는 것은 경도이지만, 경도만으로 판단해서는 안 됩니다. 더 중요한 것은 강철이 어떻게 가공 상태에 도달하는지입니다.
| 목 | H13 강철 | P20 강철 |
|---|---|---|
| 제공된 상태 | 어닐링된 | 사전 경화 |
| 일반적으로 공급되는 경도 | 일반적으로 가공하기에 충분히 부드럽습니다. | 일반적으로 28~32 HRC |
| 열심히 일하다 | 일반적으로 열처리 후 경도는 40~54 HRC 정도입니다. | 일반적으로 제공된 경도에서 직접 사용됩니다. |
| 가공 경로 | 먼저 기계 가공을 한 후 열처리합니다. | 기계를 바로 사용하세요 |
| 왜곡 위험 | 열처리 과정 중 반드시 제어되어야 합니다. | 최종 경화가 일반적으로 필요하지 않으므로 비용이 낮습니다. |
| 주요 장점 | 고온 강도, 내마모성, 열피로 저항성 | 빠른 가공 속도, 낮은 비용, 안정적인 금형 제조 |
P20 강재는 가공 시간을 단축하고 최종 열처리 공정을 생략할 수 있기 때문에 일반적으로 선택됩니다. 많은 표준 플라스틱 금형의 경우 28~32 HRC 정도의 경도면 충분합니다. P20의 장점은 최대 경도가 아니라 안정적인 가공성, 짧은 제조 시간, 그리고 낮은 금형 비용입니다.
H13은 공구에 더 높은 가공 경도와 우수한 열 안정성이 요구될 때 선택됩니다. 다이캐스팅 및 고온 가공 공구에서 H13은 부품, 합금, 충격 하중 및 열 사이클링 조건에 따라 44~48 HRC의 경도로 자주 사용됩니다.
더 높은 경도가 항상 더 나은 것은 아닙니다. H13을 너무 강하게 밀어붙이면 인성이 감소할 수 있으며, 균열 위험 이 증가할 수 있습니다. 올바른 경도는 가능한 최고 HRC 값이 아니라 작업 조건과 일치해야 합니다.
적용 분야: 사출 성형, 다이캐스팅 및 고장 모드 분석
올바른 선택은 해당 도구의 작동 방식과 고장 발생 가능성에 따라 달라집니다.
| 적용/고장 조건 | 더 나은 선택 | 이유 |
|---|---|---|
| 표준 플라스틱 사출 금형 | P20 | 비용 절감, 가공 용이성, 사전 경화 처리 |
| 단기 및 중기 생산용 플라스틱 금형 | P20 | 비용, 안정성 및 금형 성능의 균형이 우수함 |
| 대형 금형 받침대, 홀더, 백킹 플레이트 | P20 | 불필요한 합금 비용 없이 우수한 지원 기능을 제공합니다. |
| 유리섬유 강화 플라스틱 또는 연마성 플라스틱 | H13 | 열처리 후 내마모성이 향상됨 |
| 대용량 플라스틱 금형 | H13 | 마모가 주요 문제가 되는 경우 공구 수명 연장 |
| 게이트 영역, 인서트 및 마모가 심한 금형 부분 | H13 | 압력과 마찰에 대한 내구성이 더 뛰어납니다. |
| 알루미늄, 마그네슘 또는 황동 다이캐스팅 | H13 | 고온 강도 및 열피로 저항성이 향상되었습니다. |
| 다이캐스팅 캐비티, 코어 및 인서트 | H13 | 열 균열, 침식 및 열 순환에 대한 저항성이 뛰어납니다. |
| 저온 또는 중요하지 않은 다이캐스팅 지원 부품 | P20을 사용할 수 있습니다. | 열과 침식이 제한적인 환경에서만 적합합니다. |
일반적인 사출 성형에는 P20이 일반적으로 더 실용적인 소재입니다. P20은 가공이 가능하고 열처리로 인한 변형을 방지하면서 제조 시간을 단축할 수 있습니다.
H13은 플라스틱에 유리 섬유나 연마성 충전제가 포함되어 있거나, 금형을 장시간 가동해야 하거나, 캐비티, 코어, 게이트 또는 인서트 영역이 너무 빨리 마모되는 경우에 더 적합합니다.
다이캐스팅의 경우 H13이 일반적으로 올바른 기본 재료입니다. 다이캐스팅은 공구를 열, 열 사이클링, 솔더링, 침식 및 열 균열에 노출시킵니다. P20은 이러한 종류의 반복적인 고온 서비스.
실패가 열, 열 피로 또는 연화로 인해 발생하는 경우 표면 처리만으로는 P20을 H13으로 바꿀 수 없습니다. 질화층 또는 코팅 은 표면 경도를 향상시킬 수 있지만 고온 강도가 부족한 기본 강철을 완전히 보상할 수는 없습니다.
비용 대비 공구 수명
H13과 P20의 경제적 차이는 단순히 강재 가격 차이보다는 공구 수명 주기 전체 비용에 더 큰 영향을 받습니다.
P20 소재는 가공이 용이하고 최종 열처리가 불필요한 경우가 많아 초기 금형 비용을 절감하는 데 도움이 됩니다. 일반적인 플라스틱 금형, 소량에서 중량 생산, 그리고 내열성이 덜 요구되는 부품의 경우 P20은 초기 비용 절감 효과를 제공하지만, 금형에 대한 요구 사항이 높아질 경우 더 빨리 교체해야 할 수도 있습니다.
H13 강재는 높은 강재 가격과 필요한 열처리로 인해 초기 비용이 더 높지만, 뛰어난 내구성으로 공구 수명을 연장하고 가동 중지 시간을 줄이며 까다로운 응용 분야에서 유지 보수 비용을 절감할 수 있습니다. 다이캐스팅, 마모성 플라스틱, 고압 또는 장기 생산 응용 분야의 경우, 초기 비용이 더 높더라도 공구 수명 연장으로 인해 전체적인 비용 절감 효과가 더 클 수 있습니다.
| 비용 요소 | P20 강철 | H13 강철 |
|---|---|---|
| 원자재 비용 | 낮추다 | 더 높은 |
| 가공 비용 | 낮추다 | 더 높은 |
| 열처리 비용 | 일반적으로 가공 후에는 필요하지 않습니다. | 최종 공연에 필수적입니다. |
| 제조 리드 타임 | 더 짧은 | 더 길게 |
| 왜곡 제어 | 더 쉬운 | 열처리 과정 중 관리가 필수적입니다. |
| 중간 정도의 플라스틱 성형에서 공구 수명 | 좋은 | 종종 불필요함 |
| 고온 또는 마모성 환경에서의 공구 수명 | 제한된 | 더 나은 |
| 최적의 경제적 적합성 | 표준 금형 및 비용 관리 생산 | 극한 환경용 공구 및 장기 생산 |
구매 시 중요한 질문은 단순히 "어떤 강철이 더 저렴한가?"가 아니라, "공구의 성능, 내구성, 교체 및 유지보수를 고려했을 때, 공구의 예상 수명 동안 가장 낮은 총비용을 제공하는 강철은 무엇인가?"입니다.“
금형이 적당한 플라스틱 성형 조건에서 제대로 작동한다면 일반적으로 P20이 더 나은 비용 효율성을 제공합니다. 하지만 금형이 열, 마모, 압력 또는 열 피로로 인해 고장나는 경우에는 H13이 장기적으로 더 안전한 선택입니다.
최종 선정 규칙
효율적인 금형 제작을 위해 P20을 선택하십시오.
표준 생산 시 가공 효율성, 치수 안정성 및 금형 비용 절감을 위해 P20을 선택하십시오.
까다로운 서비스에는 H13을 선택하세요
공구가 열, 피로, 압력, 마모 또는 장시간 작동을 견뎌야 하는 경우 H13을 선택하십시오.
P20은 효율적이고 적당한 금형 제작에 적합하며, H13은 더 뜨겁고 까다로운 환경에 적합합니다. 적합한 강재는 작업 조건과 예상되는 파손 유형에 따라 달라집니다.
금형이나 공구 제작 프로젝트에 H13 또는 P20 강이 필요하신가요?
Aobo Steel은 사출 금형, 다이캐스팅 툴링을 위한 H13 열간 공구강 및 P20 예비 경화 플라스틱 금형강을 공급합니다, 인서트, 금형 베이스 및 생산 툴링 응용 분야.
이메일: [email protected] · 전화 및 WhatsApp: +86 180 6294 5370
관련 페이지
H13 비교: H13 대 A2 · H13 vs H11 · H13 대 1.2367 · H13 대 H21 · H13 vs SKD61
참고 페이지: Tool steel tempering chart · H13 강철 특성 · 금형 연마 및 텍스처링
조성, 경도 및 열처리 수치는 H13 / 1.2344 / SKD61 및 P20 / 1.2311 / 3Cr2Mo에 대해 일반적으로 게시된 값입니다. 납품된 로트의 밀 증명서와 대조하여 정확한 범위를 확인하십시오.