
M2 공구강 열처리 가이드
M2 공구강은 2단 예열, 1190–1230°C에서의 오스테나이트화, 오일·공기 또는 염욕 담금질, 그 후 538–595°C에서 2회 또는 3회 뜨임으로 열처리됩니다. 올바르게 뜨임하면 M2는 약 60–65 HRC에 도달하며, 고속도강에서 기대되는 높은 경도, 내마모성 및 적열 경도를 나타냅니다. 뜨임 온도별 경도 값은 풀림 및 적열 경도 범위와 함께 차트로 제시되어 있습니다. M2 공구강 경도 페이지.
일반적인 공정 순서는 540~650°C에서 1차 예열 후 845~870°C에서 2차 예열하는 것입니다. 전체 온도가 균일해지면 2~5분 정도 짧게 유지합니다. 그런 다음 66~93°C까지 급랭하고 즉시 템퍼링합니다. 공정 가능 범위가 좁기 때문에 아래의 제어 요소들이 노 가열 시간보다 더 중요합니다.
M2는 몰리브덴-텅스텐 고속 공구강입니다. 과도한 유지 시간, 과열, 부적절한 분위기 제어 또는 지연되고 불충분한 템퍼링은 경도 저하, 결정립 조대화, 잔류 오스테나이트, 균열, 표면 탈탄 또는 치수 불안정성과 같은 문제를 야기할 수 있습니다.
M2 공구강 열처리 온도표
아래 표는 M2 공구강의 주요 열처리 데이터를 요약한 것입니다. 전체 공정 순서는 다음 단계별 설명에서 확인할 수 있습니다.
| 처리 단계 | 온도/조건 | 키 컨트롤 |
|---|---|---|
| 어닐링 | 870~900°C / 1600~1650°F | 두께 1인치당 약 1시간 동안 유지합니다. 노에서 650°C까지 천천히 냉각한 후 공랭합니다. 어닐링 후 경도는 일반적으로 약 241 HB이며, 규격상 최대 약 248 HB까지 가능합니다. |
| 스트레스 해소 | 650~675°C / 1200~1245°F | 고강도 가공 후 사용합니다. 단면적 1인치당 1~2시간 동안 유지한 후 천천히 식히십시오. |
| 첫 번째 예열 | 540~650°C / 1000~1200°F | 초기 열 충격을 줄여줍니다. |
| 두 번째 예열 | 845–870°C / 1555–1600°F | 오스테나이트화 처리 전에 공구의 평형을 맞춥니다. |
| 오스테나이트화 | 1190–1230°C / 2175–2245°F | 인성 범위는 낮고, 경도, 내마모성 및 내열경도 범위는 높습니다. |
| 담그는 시간 | 일반적으로 평형 상태 후 2~5분 | 장시간 담가두지 마세요. |
| 담금질 | 오일, 공기 또는 소금물 목욕 | 약 66~93°C(150~200°F)까지 급랭하십시오. |
| 담금질 상태 경도 | 약 64~66 HRC | 즉시 열처리하십시오. M2를 담금질한 상태 그대로 두지 마십시오. |
| 선택 사항인 영하 온도 처리 | -100~-195°C / -150~-320°F | 치수 안정성이 매우 중요한 경우에 사용됩니다. |
| 뜨임 | 538–595°C / 1000–1105°F | 이중 열처리가 필수적입니다. 삼중 열처리는 까다로운 공구에 자주 사용됩니다. |
| 일반적인 최종 경도 | 약 60~65 HRC | 오스테나이트화 온도, 담금질 방법, 템퍼링 온도 및 단면 크기에 따라 다릅니다. |
M2는 가능하면 진공로, 제어된 중성 분위기 또는 중성 염욕에서 가열해야 합니다. M2 경화 온도에서 표면 탈탄이 발생할 수 있습니다. 이로 인해 외부층이 연화되어 내마모성이 저하됩니다.
M2 공구강 열처리 방법 (단계별)
M2 열처리는 연속적인 야금 공정으로 관리되어야 하며, 각 단계는 서로 연관되어 영향을 미칩니다. 불충분한 예열은 열충격과 균열 발생 가능성을 높입니다. 최적화되지 않은 오스테나이트화는 탄화물 용해를 방해하고 잔류 오스테나이트를 증가시킵니다. 부적절한 담금질은 달성 가능한 경도를 저하시키고 변형을 유발합니다. 불충분한 다단계 템퍼링은 미세구조를 불안정한 상태로 만듭니다.
1단계: 경화 전 응력 완화
M2 공구를 경화 전에 과도하게 가공한 경우 응력 제거 처리를 권장합니다. 재료가 많이 제거되면 내부 가공 응력으로 인해 최종 열처리 과정에서 변형이나 균열이 발생할 수 있습니다.
공구를 650~675°C(1200~1245°F)까지 천천히 가열하고 단면적 1인치당 약 1~2시간 동안 유지합니다. 공구를 실온까지 천천히 냉각합니다. 이 단계는 강재를 경화시키는 것이 아니라 고온 경화 공정 전에 내부 응력을 해소하는 것입니다. 응력 해소 전에 황삭 가공을 완료하십시오. 경화 및 템퍼링 후 최종 연삭을 위한 충분한 여유를 남겨 두십시오.
2단계: M2 공구강의 이중 예열
M2는 오스테나이트화 영역에 직접 넣어서는 안 됩니다. 합금 함량이 높고 경화 온도가 높기 때문에 고온에 직접 가열하면 심각한 열충격이 발생하여 균열 위험이 증가할 수 있습니다.
| 예열 단계 | 온도 범위 | 목적 |
|---|---|---|
| 첫 번째 예열 | 540~650°C / 1000~1200°F | 초기 온도 충격을 줄이고 균일한 가열을 시작합니다. |
| 두 번째 예열 | 845–870°C / 1555–1600°F | 급속 가열하여 오스테나이트화 범위에 도달하기 전에 공구의 온도를 균일하게 조정합니다. |
예열의 목적은 온도를 균일하게 하는 것이지 장시간 유지하는 것이 아닙니다. 균일하게 가열되면 지체 없이 공구를 오스테나이트화하십시오. 가열 중 과도한 유지는 불필요하며, 특히 분위기 보호가 제대로 되지 않은 경우 탈탄이 증가할 수 있습니다.
일부 참고 문헌에서는 일반적인 M2 예열 범위를 730~845°C로 제시하거나, 843°C와 1010°C의 고온 2단계 사이클을 제시합니다. 명확하고 단계적인 공정을 위해서는 540~650°C와 845~870°C 순서가 이해하기 쉽고 경화 전 가열 순서를 직접적으로 설명합니다.
3단계: 오스테나이트화 온도 및 유지 시간
M2는 일반적으로 1190~1230°C(2175~2245°F)에서 오스테나이트화됩니다. 이 단계가 가장 중요합니다. 온도는 필요한 합금 탄화물을 용해시키기에 충분해야 하지만, 결정립 조대화, 과도한 잔류 오스테나이트 또는 열 손상이 발생하는 임계값 미만이어야 합니다.
| 오스테나이트화 타겟 | 온도 범위 | 응용 로직 |
|---|---|---|
| 강인함 우선 순위 | 1175–1190°C / 2150–2175°F | 최대 경도보다 인성과 균열 저항성이 더 중요할 때 사용됩니다. |
| 표준 M2 경화 범위 | 1190–1230°C / 2175–2245°F | M2 절삭 공구 및 내마모성 공구의 일반적인 범위입니다. |
| 최대 경도 및 내마모성 | 약 1230°C / 2245°F | 높은 경도, 내마모성 및 내열경도가 요구되는 경우에 사용됩니다. |
| 소금욕 조절 | 약 14°C / 25°F 정도 낮아집니다. | 염욕 후 경화 과정에서 사용됩니다. |
| 고탄소 M2 조절 | 약 14°C / 25°F 정도 낮아집니다. | 과열 및 잔류 오스테나이트 위험을 줄이는 데 도움이 됩니다. |
오스테나이징 온도에서의 유지 시간은 짧아야 합니다. 공구가 온도에 도달하면 M2 공정에서 약 2~5분 정도만 유지하십시오. 이 시간은 전체 용광로 공정 시간이 아니라, 단면이 균일해진 후 온도를 유지하는 시간입니다. 가열 시간은 유지 시간에 포함되지 않습니다. 매우 큰 단면의 경우 약 5~7분이 필요할 수 있습니다. 저합금강처럼 M2 공정을 장시간 유지하지 마십시오.
M2 열처리 실패의 가장 흔한 원인 중 하나는 고온 유지 시간 초과입니다. 고온에서 너무 오래 유지하면 오스테나이트에 탄소와 합금이 과도하게 용해되어 잔류 오스테나이트가 증가하고 결정립이 조대화되며 인성이 저하됩니다. 반대로, 저온 유지는 정반대의 효과를 가져옵니다. 탄화물 용해가 불충분해져 경도가 낮아지고 템퍼링 과정에서 2차 경화가 약해집니다. 따라서 목표는 최대 유지 시간이 아니라 좁은 범위 내에서 제어된 탄화물 용해를 달성하는 것입니다.
4단계: 담금질 방법: 오일, 공기, 염욕
오스테나이트화 처리 후, M2를 오일, 공기 또는 고온 염욕에서 담금질합니다. 최적의 방법은 공구 크기, 목표 경도, 변형 허용 오차 및 사용 가능한 장비에 따라 달라집니다.
| 담금질 방법 | 최적 사용 | 주요 제한 사항 |
|---|---|---|
| 오일 담금질 | 더 높은 경도 반응 | 공랭식보다 변형 및 균열 위험이 더 높습니다. |
| 공기 담금질 | 치수 안정성 향상 | 경도는 크기가 크거나 냉각 속도가 느린 부분에서 더 낮을 수 있습니다. |
| 뜨거운 소금물 담금질 | 우수한 온도 균일화 및 열충격 감소 | 적절한 염욕 장비와 엄격한 관리가 필요합니다. |
오일 퀜칭은 최대 경도 반응이 요구될 때 주로 선택되며, 공구를 오스테나이트화 상태에서 66~93°C(150~200°F)까지 냉각합니다. 공기 퀜칭은 비교적 온화하고 변형 위험을 줄여주므로, 급격한 냉각보다는 치수 안정성이 중요한 소형 부품이나 공구에 적합합니다. 고온 염욕 퀜칭은 온도 균일화를 더욱 효과적으로 제어할 수 있습니다. 공구의 단면 온도가 균일해질 때까지 유지한 후, 템퍼링 전에 추가로 냉각하여 열 충격과 변형을 최소화합니다.
담금질 매체와 관계없이 공구가 66~93°C로 냉각되는 즉시 템퍼링을 시작해야 합니다. 담금질 직후의 마르텐사이트 상태를 장시간 유지하면 템퍼링되지 않은 잔류 오스테나이트와 잔류 응력으로 인해 지연 균열이나 치수 변형이 발생할 위험이 커집니다.
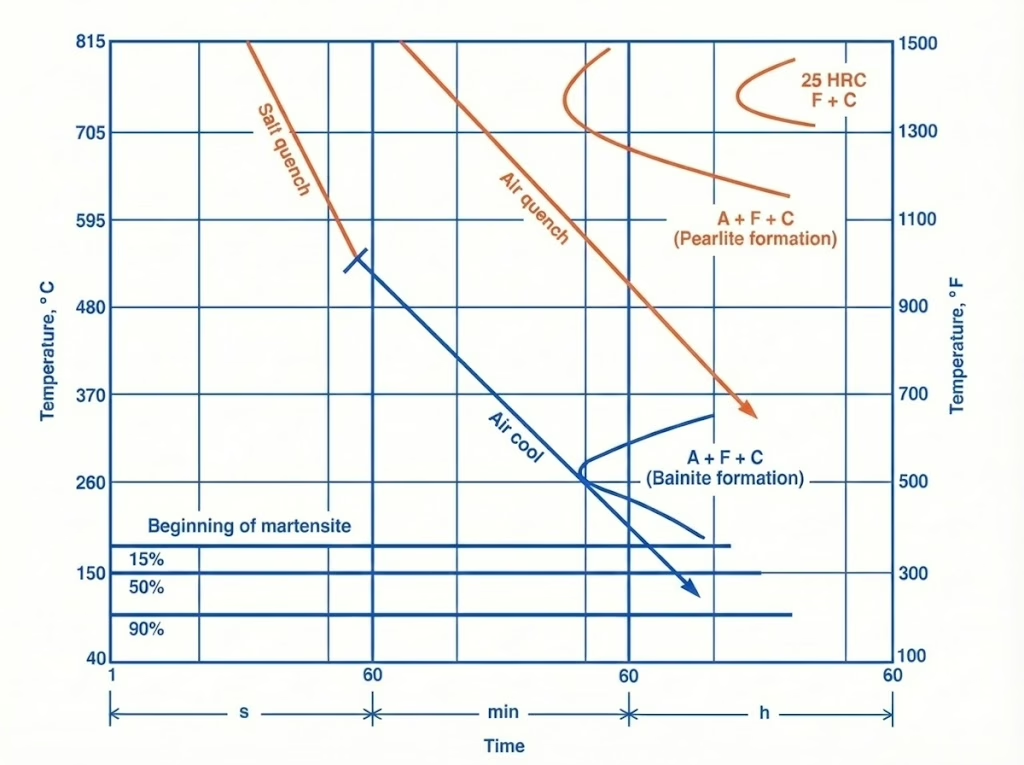
5단계: 선택 사항인 영하 온도 처리
극저온 처리는 선택 사항입니다. 주로 복잡한 공구, 정밀 부품 또는 잔류 오스테나이트를 추가로 줄여야 하는 부품과 같이 치수 안정성이 중요한 경우에 사용됩니다.
일반적인 극저온 범위는 -100~-195°C(-150~-320°F)입니다. 부품이 실온으로 돌아온 후에는 즉시 템퍼링을 시작해야 합니다. 복잡한 형상의 경우, 균열 발생 위험을 줄이기 위해 동결 전에 짧은 시간 동안 저온 응력 완화 템퍼링을 적용할 수 있습니다. 극저온 처리는 적절한 오스테나이징, 담금질 및 다중 템퍼링을 대체하는 것이 아닙니다. 이는 공구 설계 및 사용 조건에 따라 필요한 경우 추가적인 안정화 단계일 뿐입니다.
6단계: 이중 또는 삼중 담금질
담금질 직후 템퍼링을 시작해야 합니다. 영하 이하의 저온 사이클을 사용하는 경우, 부품이 실온으로 돌아오자마자 즉시 템퍼링을 실시해야 합니다. M2 공법은 2차 경화에 의존합니다. 템퍼링은 단순히 응력을 완화하는 것 이상의 역할을 합니다. 잔류 오스테나이트의 변태, 탄화물 석출, 최종 경도 및 인성을 제어합니다.
M2강의 일반적인 템퍼링 범위는 538~595°C(1000~1105°F)입니다. 이중 템퍼링은 실질적인 최소 요구 사항이며, 삼중 템퍼링은 절삭 공구, 정밀 공구 및 까다로운 사용 환경에 자주 사용됩니다.
각 템퍼링 사이클 후에는 다음 사이클을 시작하기 전에 실온까지 냉각해야 합니다. 이 냉각 단계는 잔류 오스테나이트가 냉각 중에 새로운 마르텐사이트로 변태될 수 있고, 다음 템퍼링에서 새로 형성된 마르텐사이트의 응력이 해소되기 때문에 중요합니다. M2의 경우 단일 템퍼링만으로는 충분하지 않습니다. 일반적으로 한 번의 사이클로는 구조를 안정화하기에 충분하지 않습니다.
M2 템퍼링 온도 및 경도표
M2는 강력한 2차 경화 반응을 보입니다. 템퍼링 온도가 상승함에 따라 경도가 단순히 감소하는 것이 아니라, 고온 템퍼링 영역에서 미세한 합금 탄화물이 석출되어 경도가 다시 상승할 수 있습니다.
아래 차트는 M2 합금을 약 1230°C/2250°F에서 오스테나이트화 처리한 후 나타나는 일반적인 경도를 보여줍니다.
| 템퍼링 온도 | 오일 담금질 경도 | 공기 담금질 경도 |
|---|---|---|
| 담금질 직후 | 64.0–66.0 HRC | 64.0–66.0 HRC |
| 400°F / 204°C | 63.0 HRC | 63.0 HRC |
| 500°F / 260°C | 62.5 HRC | 62.5 HRC |
| 600°F / 316°C | 62.5 HRC | 62.5 HRC |
| 700°F / 371°C | 62.5 HRC | 62.5 HRC |
| 800°F / 427°C | 63.5 HRC | 63.5 HRC |
| 900°F / 482°C | 64.0 HRC | 64.0 HRC |
| 1000°F / 540°C | 64.5–65.5 HRC | 62.0 HRC |
| 1025°F / 550°C | 65.0 HRC | 63.0 HRC |
| 1050°F / 565°C | 63.5–65.5 HRC | 64.0 HRC |
| 1100°F / 595°C | 61.5–64.0 HRC | 63.0 HRC |
| 1150°F / 620°C | 60.0–62.0 HRC | 60.0 HRC |
| 1200°F / 650°C | 53.0–53.5 HRC | 53.0 HRC |
M2 절삭 및 공구 응용 분야의 경우, 540~565°C 부근에서 템퍼링을 하는 것이 일반적입니다. 이는 2차 경화 범위에 가깝고 경도, 절삭 성능, 인성 및 안정성의 균형을 이루기 때문입니다.
M2 합금은 템퍼링 온도가 너무 낮거나 템퍼링 횟수가 부족하면 내부 응력이 높아지고 잔류 오스테나이트가 불안정해질 수 있습니다. 최소 2회 템퍼링이 필요하며, 더욱 까다로운 공구에는 3회 템퍼링이 사용되는 경우가 많습니다.
오스테나이트화 온도가 M2 템퍼링 경도에 미치는 영향
오스테나이트화 온도는 최종 경도에 영향을 미칩니다. 경화 온도가 높을수록 더 많은 탄소와 합금 원소가 용해되어 템퍼링 중 2차 경화가 강화되지만, 잔류 오스테나이트 함량이 증가하고 과열 위험도 커집니다.
아래 표는 °C 단위로 보고된 별도의 데이터 세트를 사용하므로 최고값이 위의 °F 이중 템퍼링 차트와 약간 다릅니다. 두 결과는 서로 모순되지 않습니다. 서로 다른 배치, 오스테나이징 조건 및 시험 설정에서 얻은 데이터이며, 둘 다 동일한 경향을 보입니다. 즉, 525~550°C 부근에서 2차 경화 최고점이 나타난 후 575°C 이상에서 감소합니다.
| 템퍼링 온도 | 1180°C에서 경화됨 | 1200°C에서 경화 | 1220°C에서 경화됨 | 1240°C에서 경화됨 |
|---|---|---|---|---|
| 담금질 직후 | 66.0 HRC | 64.0 HRC | 65.0 HRC | 64.0 HRC |
| 200°C | 63.0 HRC | 61.5 HRC | 62.5 HRC | 61.5 HRC |
| 300°C | 62.7 HRC | 61.5 HRC | 62.5 HRC | 61.5 HRC |
| 400°C | 63.0 HRC | 62.0 HRC | 62.5 HRC | 62.0 HRC |
| 500°C | 63.5 HRC | 64.0 HRC | 64.5 HRC | 64.5 HRC |
| 525°C | 64.5 HRC | 65.0 HRC | 65.5 HRC | 66.0 HRC |
| 550°C | 64.5 HRC | 65.5 HRC | 66.0 HRC | 66.5 HRC |
| 575°C | 64.0 HRC | 63.5 HRC | 64.5 HRC | 66.0 HRC |
| 600°C | 62.0 HRC | 62.5 HRC | 62.5 HRC | 63.0 HRC |
이러한 이유로 M2는 단순히 최고 경도 수치를 얻기 위해 열처리해서는 안 됩니다. 경화 온도가 높을수록 2차 경화가 강해지지만, 안전한 가공 여유가 줄어듭니다. 생산 현장에서는 적절한 인성, 제어된 잔류 오스테나이트, 그리고 안정적인 공구 수명을 갖춘 안정적인 경도를 목표로 하는 것이 더 바람직합니다.
M2 열처리 문제
M2 열처리 실패의 대부분은 다음 다섯 가지 영역에서 발생합니다. 잘못된 오스테나이트화, 과도한 침지 시간, 부적절한 분위기 보호, 부적절한 담금질 및 불충분한 템퍼링.
| 문제 | 주요 원인 | 결과 |
|---|---|---|
| 낮은 경도 | 과소 가열, 불충분한 탄화물 용해, 불량한 담금질 또는 과도한 잔류 오스테나이트 | 해당 공구는 요구되는 작업 경도에 도달할 수 없습니다. |
| 결정립 조대화 | 과열 또는 과도한 침수 | 인성이 낮고 균열 위험이 높습니다. |
| 과잉 잔류 오스테나이트 | 높은 오스테나이트화 온도, 장시간 유지 또는 불충분한 템퍼링 | 치수 변화 및 불안정한 경도. |
| 담금질 균열 | 열충격, 심한 담금질 응력 또는 지연된 템퍼링 | 경화 중 또는 경화 후에 발생하는 균열. |
| 탈탄 | 대기 보호 장치 없이 가열 | 표면이 부드럽고 내마모성이 떨어집니다. |
| 온도 조절 부족 | 템퍼링 온도가 너무 낮거나 템퍼링 횟수가 너무 적습니다. | 취성 및 불안정한 구조. |
M2는 고온 한계에 가까운 온도에서 가공되기 때문에 과열 및 과소비는 심각한 문제입니다. 과도한 온도나 시간은 결정립을 조대화하고 잔류 오스테나이트를 증가시키며 인성을 저하시키고 공구의 신뢰성을 떨어뜨립니다. 반대로 과소열은 합금 탄화물의 용해를 저해하여 담금질 경도를 낮추고 템퍼링 중 2차 경화를 약화시킵니다.
M2 합금에서는 잔류 오스테나이트가 예상되는 현상이지만, 과도한 잔류 오스테나이트는 문제를 일으킵니다. 사용 중에 잔류 오스테나이트가 변태되어 새로운 마르텐사이트를 형성하고, 이로 인해 치수 증가 및 내부 응력이 발생하여 균열 위험이 높아질 수 있습니다. 탈탄 또한 주요 파손 원인 중 하나입니다. 진공 상태가 아닌 중성 분위기에서 또는 염욕 보호 없이 가열할 경우, 표면에서 탄소가 손실되어 경화 후에도 표면이 무른 상태로 남게 됩니다.
템퍼링 오류는 특히 비용이 많이 듭니다. M2는 잔류 오스테나이트의 변태와 새로운 마르텐사이트의 템퍼링이 한 번의 템퍼링 주기 내에 완료될 수 없기 때문에 여러 번의 템퍼링 주기가 필요합니다. 안정적인 성능을 위해서는 각 템퍼링 주기 사이에 공구를 실온으로 냉각해야 합니다.
Aobo Steel supplies M2 / DIN 1.3343 / JIS SKH51 high-speed tool steel in the annealed condition and does not provide final heat-treatment services such as hardening, quenching, sub-zero treatment, or tempering. The heat-treatment parameters, hardness data, and process recommendations in this guide are provided as general technical support references for customers. Actual results may vary with furnace capability, section size, tool geometry, steel condition, quenching practice, atmosphere control, and final application. Final heat-treatment procedures should be confirmed and validated by the customer’s heat-treatment provider before production.
대량 주문에 필요한 어닐링 처리된 M2 고속 공구강을 찾고 계십니까?
아오보 스틸은 M2 / DIN 1.3343 / JIS SKH51 규격의 원형 봉강 및 판재를 공급하며, 출하 전 공장 인증서 및 치수 검사를 실시합니다.