
Guía de tratamiento térmico del acero para herramientas H13
acero para herramientas H13 generalmente se somete a tratamiento térmico mediante recocido a 845–900 °C / 1550–1650 °F, precalentamiento a 790–815 °C / 1450–1500 °F, austenización a 995–1025 °C / 1825–1875 °F, temple en aire en reposo o gas a alta presión, y doble revenido a 510–620 °C / 950–1150 °F.
Tras un tratamiento térmico adecuado, el acero H13 suele alcanzar una dureza de entre 51 y 54 HRC en estado templado y, según la aplicación, se suele templar hasta obtener una dureza de trabajo de entre 40 y 50 HRC.
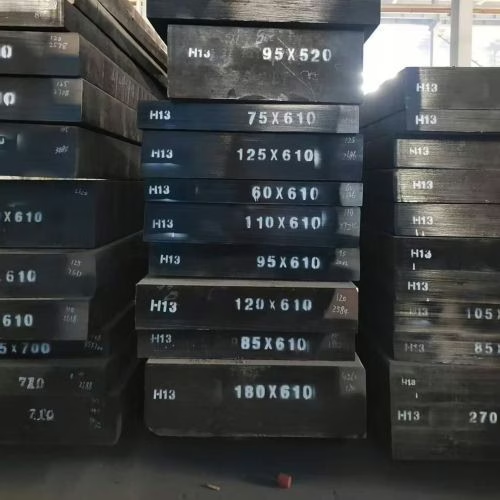
Aobo Steel suministra acero para herramientas H13 en condición recocida para die casting dies, troqueles de forja, herramientas de extrusión y otras aplicaciones de trabajo en caliente. Envíe su tamaño, cantidad y condición superficial requeridos para recibir soporte de suministro a granel.
Descripción general del tratamiento térmico del acero para herramientas H13
El acero H13 se suele suministrar en estado recocido para su mecanizado, y posteriormente se endurece y templa hasta alcanzar la dureza de trabajo final.
| Escenario | Propósito principal | Resultado típico |
|---|---|---|
| Recocido | Ablandar el acero para el mecanizado y aliviar las tensiones. | Estructura esferoidizada y menor dureza. |
| Precalentamiento | Reducir el choque térmico e igualar la temperatura | Menor riesgo de agrietamiento y deformación |
| Austenitización | Construir la base de endurecimiento | Alta templabilidad y dureza potencial. |
| Temple | Formar la estructura endurecida | Alta dureza tras el temple |
| Templado | Ajustar la dureza, la tenacidad y la estabilidad térmica. | Propiedades de trabajo finales |
Paso a paso: Cómo realizar el tratamiento térmico del acero para herramientas H13
1. Recocido del acero para herramientas H13 antes del mecanizado.
El acero H13 se suministra normalmente recocido, ya que este es el estado más práctico para el mecanizado y el desbaste. Un recocido adecuado produce una estructura de carburo esferoidizada, ablanda el acero y reduce las tensiones internas derivadas de procesos previos.
El rango típico de recocido es de 845 a 900 °C (1550 a 1650 °F). Algunas prácticas también mencionan 871 °C (1600 °F), con un tiempo de mantenimiento que depende del espesor de la sección. Después del tratamiento térmico, el H13 debe enfriarse muy lentamente en el horno, generalmente a una velocidad de entre 14 y 15 °C por hora, hasta alcanzar aproximadamente 480 a 500 °C, y luego enfriarse al aire hasta alcanzar la temperatura ambiente.
Para mayor coherencia, la dureza recocida de H13 se reporta mejor como aproximadamente 192–229 HB.
2. Precalentamiento del acero para herramientas H13
El precalentamiento se utiliza antes del endurecimiento para reducir el choque térmico y mejorar la uniformidad de la temperatura en toda la sección. Esto cobra mayor importancia a medida que la herramienta se vuelve más grande o compleja.
El rango típico de precalentamiento es de 790 a 815 °C (1450 a 1500 °F). Para piezas delicadas o secciones más complejas, se puede utilizar un precalentamiento inicial de entre 704 y 760 °C (1300 a 1400 °F). La pieza debe mantenerse precalentada hasta que la temperatura se estabilice en toda la sección.
3. Austenización y endurecimiento del acero para herramientas H13
Tras el precalentamiento, la temperatura de H13 se eleva al rango de endurecimiento de 995 a 1025 °C (1825 a 1875 °F). En muchos ciclos industriales estándar, se utiliza 1010 °C (1850 °F) como temperatura de endurecimiento de referencia para obtener propiedades equilibradas.
The purpose of austenitizing is to dissolve sufficient alloy carbides into solution to achieve the required hardening response without inducing unnecessary grain growth. Soak time must be controlled. A common rule is 20 to 30 minutes plus additional time based on section thickness, or about 30 minutes per inch for sections over 1 inch thick.
Si la temperatura de endurecimiento es demasiado baja o el tiempo de remojo es demasiado corto, es posible que el H13 no alcance su dureza máxima. Si la temperatura es demasiado alta, la tenacidad puede disminuir.
4. Temple del acero para herramientas H13
El acero H13 es de endurecimiento profundo, por lo que el temple al aire o con gas a alta presión es habitual en muchos procesos de tratamiento térmico industrial. El temple con gas en horno de vacío se utiliza ampliamente, ya que proporciona superficies más limpias y un control más preciso. Para secciones muy grandes, se puede utilizar un temple intermitente en aceite, aunque conlleva un mayor riesgo de deformación. El acero H13 no debe templarse en agua.
El acero H13 no debe templarse y dejarse enfriar completamente a temperatura ambiente antes del revenido. El temple se interrumpe generalmente cuando el acero alcanza entre 50 y 66 °C (125 y 150 °F), y la pieza se transfiere inmediatamente al revenido. Este es uno de los controles más importantes para reducir el agrietamiento por temple retardado.
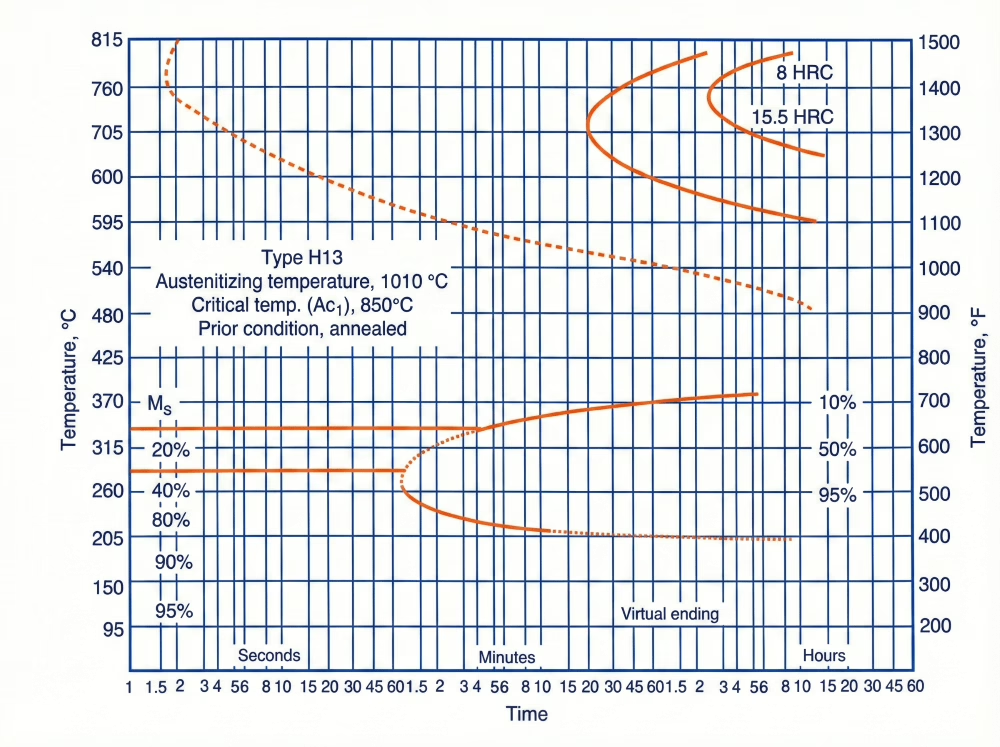
5. Templado del acero para herramientas H13
El revenido convierte el H13 frágil recién templado en un acero para herramientas de trabajo en calienteutilizable. El doble revenido es la práctica estándar, y en algunos casos puede usarse un tercer revenido. Una pauta práctica es 2 horas por pulgada del espesor de la sección transversal más delgada, con un mínimo de 2 horas por ciclo. La pieza debe enfriarse de nuevo a temperatura ambiente entre revenidos.
El tempering range normal se mantiene mejor entre 510 y 620 °C (950 y 1150 °F). La temperatura de revenido seleccionada debe basarse en la aplicación, la dureza requerida y la temperatura de servicio de la herramienta. Para el H13, la dureza más alta posible rara vez es la mejor condición final.
¿Qué dureza puede alcanzar el H13 después del tratamiento térmico?
El dureza del H13 cambia claramente a lo largo del ciclo de tratamiento térmico, por lo que la forma más clara de presentarla es por condición.
| Condición | Dureza típica |
|---|---|
| Condición recocida | Aproximadamente de 192 a 229 HB |
| Estado de temple | Normalmente entre 51 y 54 HRC |
| Condiciones de funcionamiento templadas | Generalmente entre 40 y 50 HRC |
| Superficie nitrurada | Generalmente por encima de 1000 HV, a menudo entre 1100 y 1300 HV. |
Tratamiento térmico H13 recomendado y dureza según la aplicación.
El tratamiento térmico final del H13 debe seleccionarse según la aplicación, ya que los troqueles de fundición a presión, los troqueles de forja, las herramientas de extrusión y los moldes de plástico fallan de maneras diferentes. Algunas aplicaciones están limitadas principalmente por el desgaste, mientras que otras están limitadas por el impacto o thermal fatigue.
| Solicitud | Dureza de trabajo típica | Prioridad del tratamiento térmico |
|---|---|---|
| Troqueles de fundición a presión | 44 a 48 HRC | Resistencia a la fatiga térmica y resistencia al calor |
| Herramientas de forja de alto impacto | 40 a 44 HRC | Resistencia y tenacidad a las grietas |
| Troqueles generales para forja en caliente | Aproximadamente de 38 a 45 HRC | Equilibrio entre resistencia al desgaste y resistencia a los golpes. |
| Herramientas de extrusión | Dureza de trabajo en caliente de media a alta | Resistencia al ablandamiento y al desgaste |
| Herramientas H13 nitruradas | Núcleo resistente con superficie muy dura. | Resistencia al desgaste superficial con núcleo estable |
Para las herramientas de fundición a presión estándar, una dureza de 44 a 48 HRC es un rango de trabajo general robusto. Para aplicaciones de alto impacto, especialmente en forja por martillo o herramientas sometidas a impactos severos, un rango inferior, como de 40 a 44 HRC, suele ser más seguro, ya que el agrietamiento se convierte en el principal riesgo. Los troqueles de forja en caliente de uso general se utilizan comúnmente con una dureza de 38 a 45 HRC, según el tamaño de la sección, la severidad y las condiciones de servicio.
Si se debe aumentar aún más la resistencia al desgaste sin sacrificar la tenacidad del núcleo, el H13 se puede nitrurar después del revenido adecuado. La profundidad y la dureza que produce ese ciclo se establecen en el guía de nitruración de acero para herramientas. En ese caso, la clave no reside simplemente en el elevado número de superficie. La clave está en que el acero puede mantener un núcleo resistente y estable a la vez que adquiere una capa superficial mucho más dura.
Problemas y causas comunes del tratamiento térmico H13
Esta sección resulta más útil si se organiza por modo de fallo en lugar de mediante largas explicaciones teóricas.
| Problema | Causa típica | Resultado práctico |
|---|---|---|
| agrietamiento por enfriamiento | Templado retardado, enfriamiento brusco, sobrecalentamiento, geometría deficiente de la pieza. | Grietas después del temple o poco después del enfriamiento. |
| Distorsión | Gradientes térmicos, tensiones residuales de mecanizado, soporte deficiente | Deformación, flexión, cambio de tamaño |
| descarburación superficial | Calentamiento en un ambiente no protegido | Superficie blanda y poca resistencia al desgaste. |
| Puntos blandos o de baja dureza | Calentamiento insuficiente, remojo corto, enfriamiento insuficiente en secciones pesadas | Respuesta de dureza débil |
| Baja tenacidad o fragilidad | Templado inadecuado o respuesta deficiente al enfriamiento de secciones gruesas | Fallo frágil prematuro |
| Grietas de molienda | Calor excesivo de molienda después del tratamiento térmico | Red de grietas superficiales y fallos de servicio rápidos |
Agrietamiento por enfriamiento
agrietamiento por enfriamiento es una de las fallas más graves en el tratamiento térmico del H13. Las causas prácticas más comunes son el revenido tardío, la temperatura de endurecimiento excesiva, un temple demasiado severo y una geometría de pieza deficiente con esquinas agudas o cambios bruscos de sección. La regla práctica más estricta sigue siendo simple: después del temple interrumpido, el H13 debe revenirse de inmediato.
Distorsión e inestabilidad dimensional
La deformación suele deberse a un calentamiento o enfriamiento desigual, o a tensiones residuales de mecanizado. Las piezas grandes o con soporte deficiente son especialmente vulnerables. Por ello, el alivio de tensiones antes del endurecimiento y un buen soporte durante el calentamiento forman parte del control del proceso, no son un detalle opcional.
Descarburación superficial
Si el H13 se calienta en una atmósfera oxidante, la superficie puede perder carbono y no alcanzar su dureza máxima. El resultado es una superficie blanda con menor resistencia al desgaste y peor rendimiento a la fatiga. Por ello, el vacío, la atmósfera controlada o una protección superficial equivalente deben formar parte de las buenas prácticas de tratamiento térmico del H13.
Baja dureza y zonas blandas
If H13 no alcanza la dureza esperada, las causas habituales son calentamiento insuficiente, tiempo de permanencia insuficiente o temple débil en secciones muy grandes. En secciones gruesas, el núcleo puede enfriarse demasiado lentamente, transformándose parcialmente en bainita en lugar de martensita, lo que reduce la respuesta de dureza.
Baja tenacidad y fragilidad
El acero H13 se valora por combinar resistencia al calor con buena tenacidad, pero este equilibrio depende de un revenido adecuado y una respuesta de temple correcta. La conclusión principal es sencilla: el proceso de revenido final debe seleccionarse para favorecer tanto la dureza como la tenacidad, especialmente en aplicaciones de trabajo en caliente, donde la estabilidad es tan importante como la resistencia.
Grietas de rectificado después del tratamiento térmico
Algunos fallos atribuidos al tratamiento térmico se producen, en realidad, durante el rectificado final. Los cortes intensos, el uso de una muela inadecuada o una mala gestión de la refrigeración pueden provocar un sobrecalentamiento localizado de la superficie, creando una capa quebradiza que se agrieta durante su uso.
Consideraciones sobre el tratamiento térmico para grandes bloques y matrices H13
Large H13 sections should not be treated as scaled-up small parts. Once the section becomes very heavy, heat transfer through the core becomes the limiting factor. Sections above about 305 mm (12 inches) may no longer respond adequately to standard air cooling, and that point should remain because it reflects a real industrial limitation.
Para bloques H13 de gran tamaño, los principales problemas son el enfriamiento lento del núcleo, la menor dureza del núcleo, el mayor riesgo de distorsión y una mayor sensibilidad a la estrategia de temple. El enfriamiento lento en el núcleo puede producir bainita en lugar de martensita y también puede favorecer la precipitación de carburos en los límites de grano, lo que reduce la tenacidad. Por ello, los bloques H13 de gran sección pueden requerir temple en aceite interrumpido, métodos de sales calientes o temple en gas a alta presión, en lugar de un simple tratamiento al aire.
Los bloques H13 de gran tamaño requieren un control más preciso de la secuencia de calentamiento, enfriamiento y mecanizado. En muchos casos, el mecanizado basto antes del endurecimiento es más realista que el acabado de todos los detalles y la espera de una distorsión mínima posterior.
Tabla de tratamiento térmico del acero para herramientas H13
| Fase de tratamiento térmico | Rango de temperatura (°C) | Rango de temperatura (°F) | Tiempo de remojo/mantenimiento | Refrigeración / Notas |
|---|---|---|---|---|
| Recocido | 845–900 | 1550–1650 | Aproximadamente 1 hora por pulgada de espesor | Enfriar el horno lentamente hasta aproximadamente 480–500 °C, luego enfriar al aire. |
| Precalentamiento | 790–815 | 1450–1500 | Mantener hasta que se iguale a través de la sección | Para piezas delicadas, se puede utilizar primero un precalentamiento más bajo, de alrededor de 704–760 °C. |
| Austenitización | 995–1025 | 1825–1875 | Aproximadamente 20-30 minutos más el tiempo de retención según el grosor. | 1010 °C es una temperatura de referencia común para el endurecimiento. |
| Temple | – | – | – | El enfriamiento estándar se realiza con aire estático o gas a alta presión; para secciones muy grandes se puede utilizar un enfriamiento con aceite intermitente; no utilice enfriamiento con agua. |
| Templado | 510–620 | 950–1150 | Mínimo 2 horas por pulgada por ciclo | El doble templado es estándar; comience el templado inmediatamente después del enfriamiento interrumpido. |
Aobo Steel no ofrece servicios de tratamiento térmico. Suministramos acero para herramientas H13 en estado recocido, incluyendo barras redondas y planas, listas para el mecanizado y posterior tratamiento térmico por parte del cliente. El rango de tamaños, las tolerancias, el pedido mínimo y los plazos de entrega se detallan en nuestra página web. Página de capacidad de suministro de acero para herramientas.
Esta guía se proporciona para ayudarle a tomar decisiones sobre el tratamiento térmico y garantizar un rendimiento estable de la herramienta en aplicaciones reales.
¿Necesita acero para herramientas H13 para aplicaciones de trabajo en caliente?
Aobo Steel suministra acero para herramientas H13 recocido para matrices de fundición a presión, matrices de forja, herramientas de extrusión y otras aplicaciones de trabajo en caliente. Si necesita un suministro a granel, envíenos el tamaño, la cantidad y el estado superficial que requiere.