
Aobo Steel · 공구강 공급업체 · 중국 황스
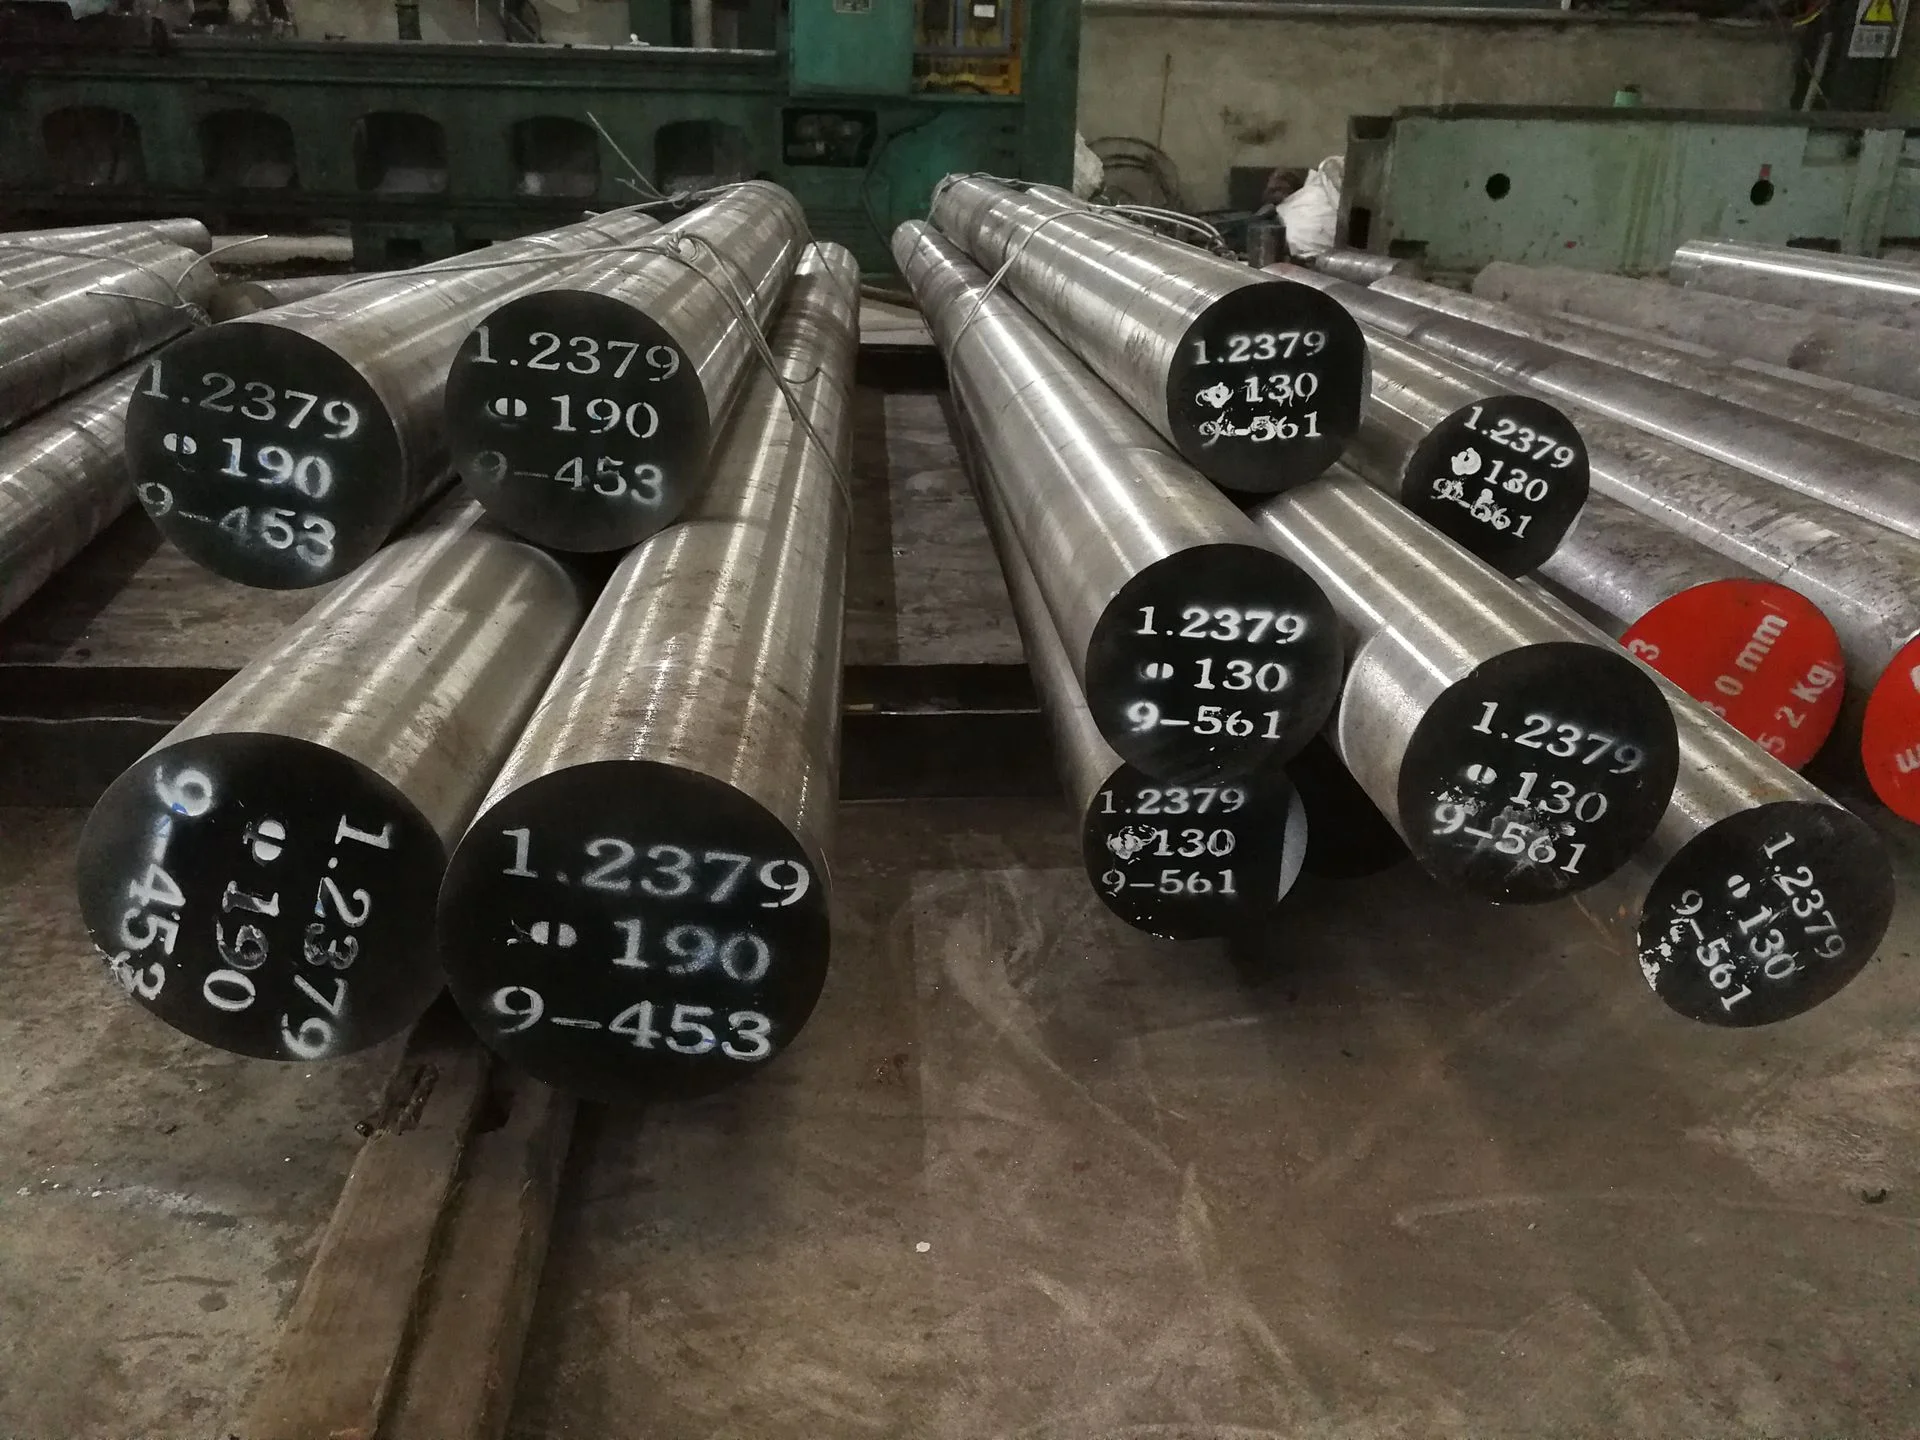
1.2379 공구강 (X153CrMoV12 / AISI D2)
EN 10027-2 재료 번호 · X153CrMoV12 · AISI D2 · JIS SKD11
1.2379는 국제적으로 AISI D2 및 JIS SKD11로 판매되는 고탄소·고크롬 냉간 금형강의 EN 10027-2 번호입니다. 유럽 도면은 보통 이 번호로 지정하며, 밀 시험성적서는 제강소가 표기하는 명칭으로 발행됩니다. 이 페이지에서는 이 번호의 의미, 동일 봉재가 보유한 다른 명칭, 그리고 이 번호로 주문 가능한 사항을 설명합니다.
추가 공급: 1.2379 원형 막대 그리고 D2 공구강 플레이트, 및 AISI D2 공구강 미국 명칭으로 주문하는 구매자를 위해.
가격 및 납기 문의
치수, 수량 및 도착항을 보내주십시오. 영업일 기준 1일 이내에 가격과 납기를 확인해 드립니다.
EN 재료 번호 1.2379의 구성 방식
EN 10027-2는 모든 강재에 설명 대신 1.XXXX 형식의 번호를 부여하며, 선두의 1은 강재를, 다음 두 자리는 강종 그룹을 나타냅니다. EN 10027-1에 따르면 동일 강재의 명칭은 X153CrMoV12이며, ISO 4957은 명칭과 번호를 같은 행에 표기하므로 여기에서 1.2379와 X153CrMoV12를 상호 대조할 수 있습니다.
출처: Handbook of Comparative World Steel Standards, Third Edition, ASTM International, 2004, 및 ISO 4957:2018 Tool Steels.
1.2379 봉재 하나가 보유한 명칭들
각 표준은 동일 강재에 대해 자체 행을 표기하며, 그 행들 간의 차이가 구매 발주서가 어느 것을 인용할지 결정합니다.
| 표준 | 지정 | 표준이 규정하는 성분 |
|---|---|---|
| ISO 4957:2018 | X153CrMoV12 · 강종 번호 1.2379 | C 1.45~1.60 · Cr 11.0~13.0 · Mo 0.70~1.00 · V 0.70~1.00 |
| ASTM A681 | D2 · UNS T30402 | C 1.40~1.60 · Cr 11.00~13.00 · Mo 0.70~1.20 · V 0.50~1.10 |
| JIS G4404 | SKD11 | D2와 같은 행에서 비교됨 |
ISO 행과 ASTM 행이 갈라지는 곳은 바나듐 범위로, 0.70~1.00 대 0.50~1.10이며, ISO 표는 이 등급에 대해 일본 열을 비워 둡니다. 합금은 동일한 강재이며, 한 표준에 따라 작성된 시험성적서는 다른 표준의 성적서가 아닙니다. 중국 등급은 Cr12MoV1V1이며, 나머지 세 등급과 함께 D2 화학 성분 페이지.
성분 데이터는 일반적인 참고용으로만 제공됩니다. 실제 값은 표준, 제철소 및 생산 번호에 따라 다를 수 있습니다. 정확한 값은 재료 시험 성적서(MTC)를 확인하거나 Aobo Steel에 문의하십시오.
소둔 상태 및 열처리
ISO 4957은 공급 상태를 +A, 즉 소둔으로 규정하며 최대 경도는 255 HBW이고, 피삭성 평가는 1% 탄소강을 100으로 할 때 이 등급을 약 45로 평가합니다. 1020 °C에서 오스테나이트화하고 공랭하면 61 HRC가 되며, 열처리 문헌에는 담금질 직후 63~64 HRC를 위해 1010 °C가 기재되어 있어, 두 출처는 완전 경화가 만들어내는 결과에 대해 서로 다릅니다. 공구의 최종 특성은 템퍼링이 결정합니다. 200 °C에서 경도는 약 61 HRC를 유지하고, 300 °C에서는 58 HRC로 떨어지며, 500 °C에서는 2회 템퍼링으로 2차 경화를 통해 59 HRC로 회복됩니다. 잔류 오스테나이트는 496~510 °C 구간에서 변태하므로, 공정에서는 2회 템퍼링을 요구합니다.
공랭은 부품을 약 0.0005 in./in. 변형시키므로, 동심도를 유지해야 하는 금형은 도면에 해당 여유를 반영해야 합니다. 또한 원형 단면이 5 in. (127 mm)를 초과하면 달성 가능한 경도도 떨어지므로, 중량 블록은 50 mm 봉재처럼 전체가 경화되지 않습니다. Aobo Steel은 소둔 상태로 공급하며 경화, 템퍼링 또는 심냉 처리는 수행하지 않습니다. D2 열처리 가이드 에는 전체 공정 순서가, 그리고 D2 경도 페이지 에는 템퍼링 온도 대비 경도가 정리되어 있습니다.
공구별 사용 경도
| 공구 | 사용 경도 | 수명을 끝내는 요인 |
|---|---|---|
| 블랭킹 다이 | 58~60 HRC | 펀치 개구부 가장자리의 날카로운 코너에서 발생하는 균열 |
| 피어싱 펀치 | 56 ~ 60 HRC | 반복 충격 하에서 균열이 발생하며, 그 배후에 낮은 인성이 있음 |
| 냉간 성형 도구 | 58~60 HRC | 작업면의 마모가 먼저 발생한 후 균열 발생 |
전단 블레이드와 슬리터 나이프는 정상적인 마모보다는 스폴링과 연삭 균열로 인해 고장 나므로, 연삭 작업 방식이 강종만큼 중요합니다. The 스탬핑, 블랭킹 및 피어싱 다이 페이지 및 전단 블레이드 페이지 대안들과 비교해 보고, 냉간 금형 공구강 허브 나머지 제품군을 보여줍니다.
1.2379가 잘못된 선택인 경우
18~24% 크로뮴 스테인리스강의 스탬핑은 이 강종이 잘 처리하지 못하는 경우로, 가공물이 다이 면에 갈링(galling)이 발생하기 때문에, 참고 자료에서는 M2 고속도강이나 저크로뮴 강종으로 전환합니다. 중충격 및 충격에는 반대 방향으로, S7 및 S1과 같은 내충격 S 계열이나 고온 경도가 중요한 경우 H11로 전환합니다. The DC53 대 D2 비교 중간 사례를 다루며, 내마모성을 약간 희생하는 대신 수명을 연장하는 더 인성이 높은 냉간 금형 강종입니다.
표면 처리 및 수리
540 °C에서 12시간 질화 처리는 내마모성을 높이지만 표면 인성을 희생하므로, 질화된 날은 스폴링이나 칩핑이 발생할 수 있습니다. PVD 코팅은 슬라이딩 마모가 지배적인 경우에 효과적이며, EDM 후 표면을 연삭하여 재주조 백색층을 제거하면 고장 발생률이 훨씬 낮아집니다. 용접 수리는 균열을 완전히 제거하고 예열 및 후열을 실시하거나 완전 재어닐링이 필요합니다. The D2 가공 가이드 작업을 경제적으로 유지하는 절삭 속도를 다룹니다.
1.2379 주문
주문 라인에는 EN 번호, 제철소가 준수하는 표준 및 납품 상태가 포함됩니다. 유럽 유통업체들은 동일한 강재를 자체 코드로 판매합니다: Saarstahl GS2379, Thyssen GS-379, Hitachi SLD, Assab XW-42 및 Dörrenberg RS2379이며, 각 제철소가 명시하는 납품 경도는 수입 브랜드 교차 참조.
환봉은 Ø20 ~ 600 mm, 단조 및 선삭 가공, 판재는 두께 20 ~ 400 mm × 폭 200 ~ 610 mm입니다. 재용해 소재는 1.2379 ESR 압연롤 페이지에 있으며, 품질 검증 페이지 배치 출하 전에 인증서에서 확인하는 항목을 나열합니다.
출처: ISO 4957:2018 Tool Steels, Handbook of Comparative World Steel Standards (ASTM International), Tool Steels (Roberts and Krauss), Tool Steels Properties and Performance (Mesquita), Heat Treatment Selection and Application of Tool Steels (Bryson), Heat Treater’s Guide, Tool and Die Making Troubleshooter (Leed).
자주 묻는 질문
ISO 4957은 이 등급을 강종 번호 1.2379와 함께 X153CrMoV12로 표기하고, ASTM A681은 D2로, 일본 표준은 SKD11로 표기합니다. 합금은 동일한 강재이며, 각 표준이 규정하는 성분 범위는 동일하기보다는 유사하고, 바나듐 범위에서 가장 크게 차이가 납니다.
소둔 상태로, ISO 4957에서 +A로 지정되며 최대 경도는 255 HBW입니다. 피삭성은 1% 탄소강을 100으로 기준할 때 약 45로 평가되며, 이 때문에 이 등급에서는 저합금 공구강보다 절삭 데이터와 황삭 가공 여유가 더 중요합니다.
블랭킹 다이와 냉간 성형 공구는 일반적으로 58~60 HRC, 피어싱 펀치는 56~60 HRC로 사용합니다. 해당 범위의 상한보다 더 높은 경도로 가면 내마모성은 얻지만 날끝 인성은 잃게 되며, 날카로운 코너에서의 균열이 뒤따르는 파손입니다.
예, 540 °C에서 약 12시간 처리합니다. 침탄층은 표면의 내마모성을 높이고 그 뒤쪽의 인성을 낮추므로, 질화된 날끝은 스폴링이나 치핑이 발생할 수 있으며, 이 처리는 날카로운 절삭날보다 성형면에 더 적합합니다.