
내충격성 및 중합금 공구강의 경화 조직
적절히 경화된 공구강은 강종이 달라도 거의 비슷하게 보이며, 이러한 규칙을 벗어나는 강종은 탄소 함량이 낮고 잔류 탄화물이 거의 없는 강종입니다. 이러한 강에서는 탄소의 거의 전부가 고용되어 마르텐사이트가 더 조대하게 나타나므로 광학 현미경으로 더 많은 것을 관찰할 수 있습니다. 이 페이지는 내충격성 강종과 중합금 유냉 및 공냉 경화 강종의 경화 및 뜨임 현미경 사진을 수집한 것입니다, S7 S1, S2, S5와 함께, L6, O1 그리고 O2, 그리고 H11과 H13 이 계열의 열간 가공 영역입니다.
이 강종들이 더 많은 조직을 보이는 이유
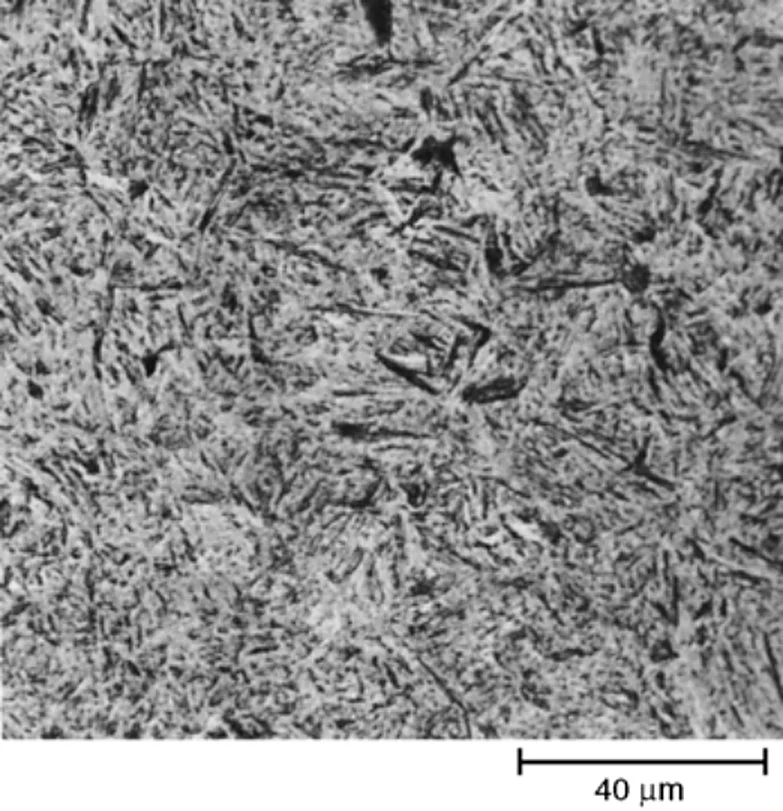
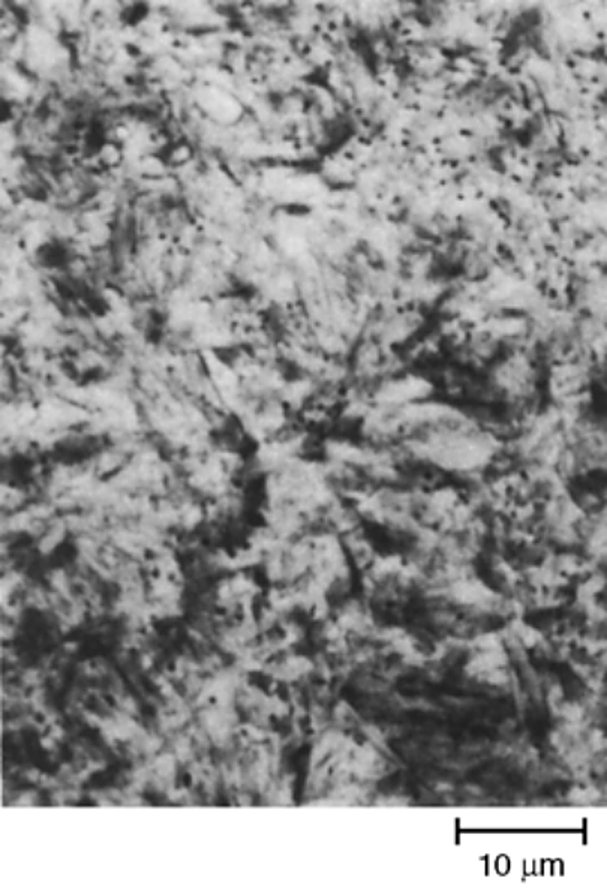
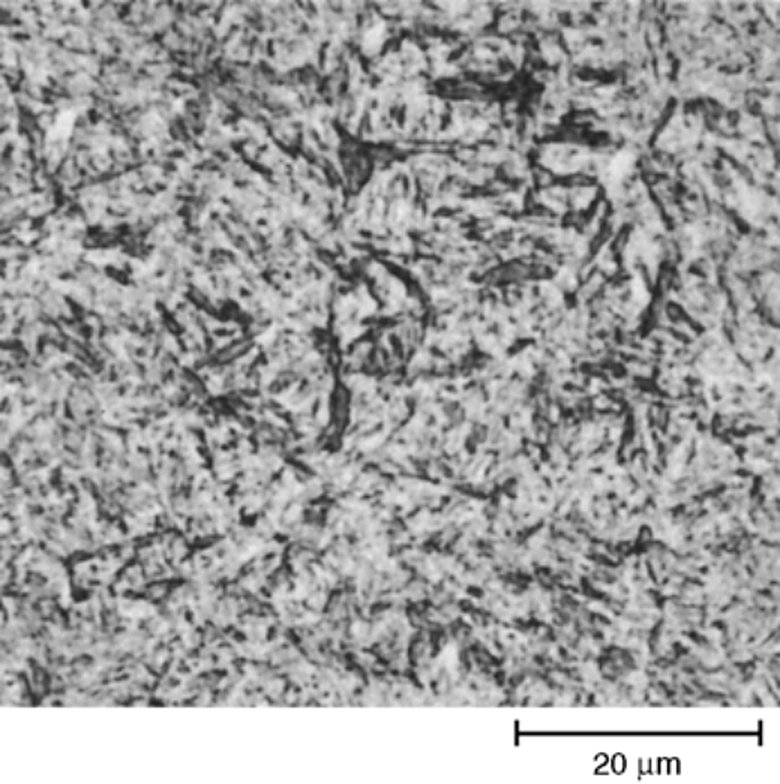
열처리된 공구강 현미경 사진은 강종이 적절히 처리되었을 때 유사하게 보이며, 이들 간의 주요 차이는 잔류 미고용 탄화물의 양과 유형으로, 이는 판상 마르텐사이트의 조대성을 결정합니다. 대부분의 공구강에서 마르텐사이트는 너무 미세하여 광학 현미경으로 세부 사항이 거의 나타나지 않습니다. 그러나 S1, S5, S7과 같은 내충격성 강종은 탄소 함량이 낮고 거의 전부를 고용시키므로 500x 및 1000x에서 더 많은 세부 사항이 보이는 더 조대한 마르텐사이트를 생성합니다.
완전 경도로 낮게 뜨임
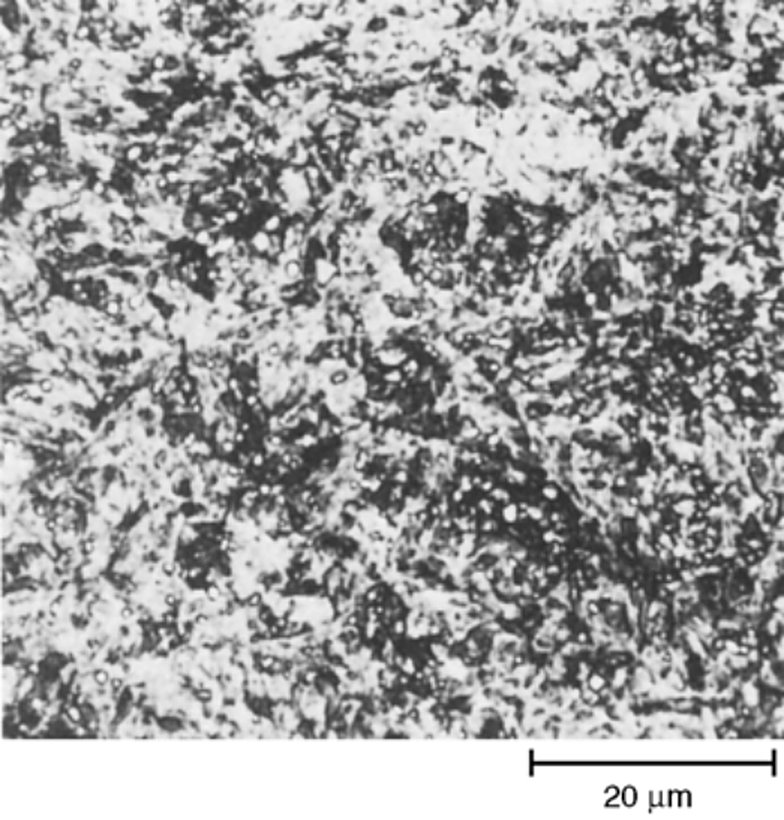
아래 여섯 개의 사진은 이 그룹의 냉간 가공 영역으로, 모두 담금질 후 경도에 영향을 주지 않으면서 담금질 응력을 완화하는 150~175 °C 범위에서 뜨임되었습니다. 경도는 58~61.5 HRC이며 뜨임 온도는 모두 낮은데, 이는 상온에서 예리한 날을 유지해야 하는 다이 또는 절삭공구의 일반적인 조합입니다. 사진들을 구분하는 것은 남아 있는 탄화물의 양입니다. S1과 S5는 마르텐사이트만을 보이는데, 이 강종은 잔류 탄화물이 너무 적어 이 배율에서 이미지에 남는 것이 없기 때문입니다.
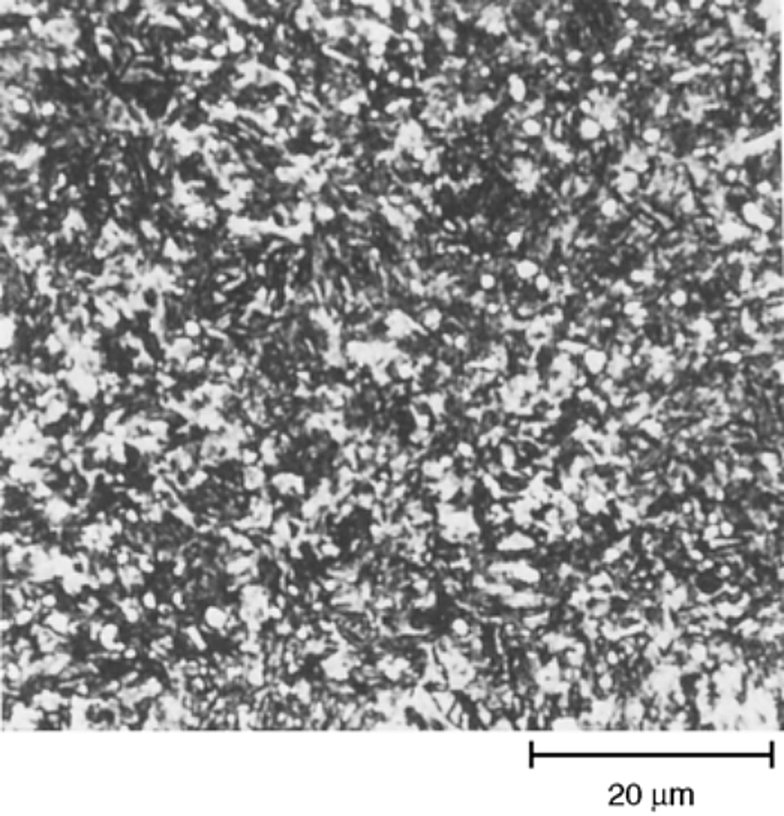
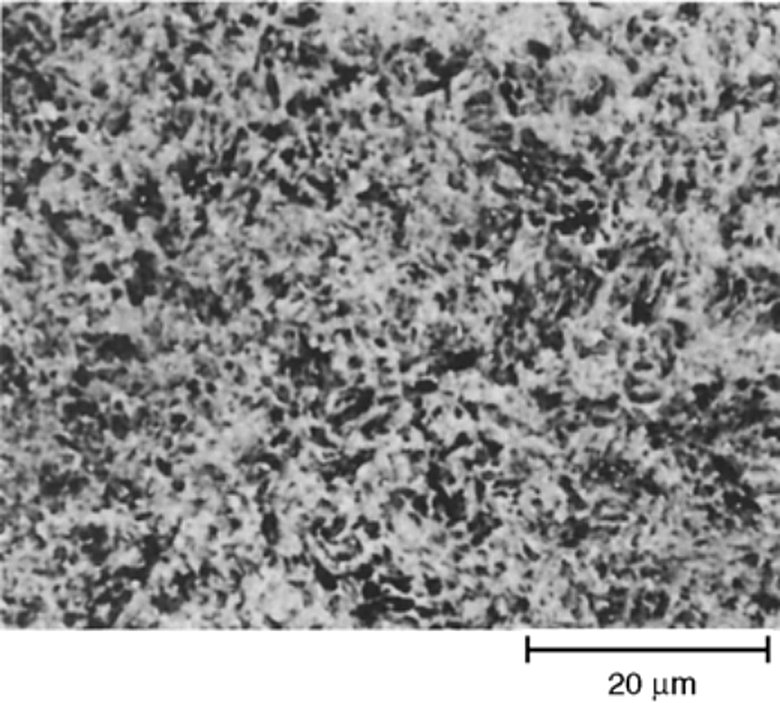
고온에서 작동하는 다이를 위한 고온 뜨임
열간 가공 강종은 담금질 후 30배 더 높은 온도에서 뜨임되는데, 이는 다이가 고온에서 작업하는 동안 경도를 유지해야 하기 때문입니다. H11은 1010 °C에서 공냉하고 510 °C에서 이중 뜨임하여 52 HRC가 되며, 텅스텐 열간 가공 강종인 H21은 1200 °C에서 유냉하고 595 °C에서 뜨임하여 53.5 HRC가 됩니다. 둘 다 마르텐사이트 기지에 미세한 탄화물이 소량 있으며, 다이가 조기에 파손될 때 두 가지 사항, 즉 이전 오스테나이트 결정립 크기와 뜨임 사이클이 두 번 수행되었는지를 확인합니다.
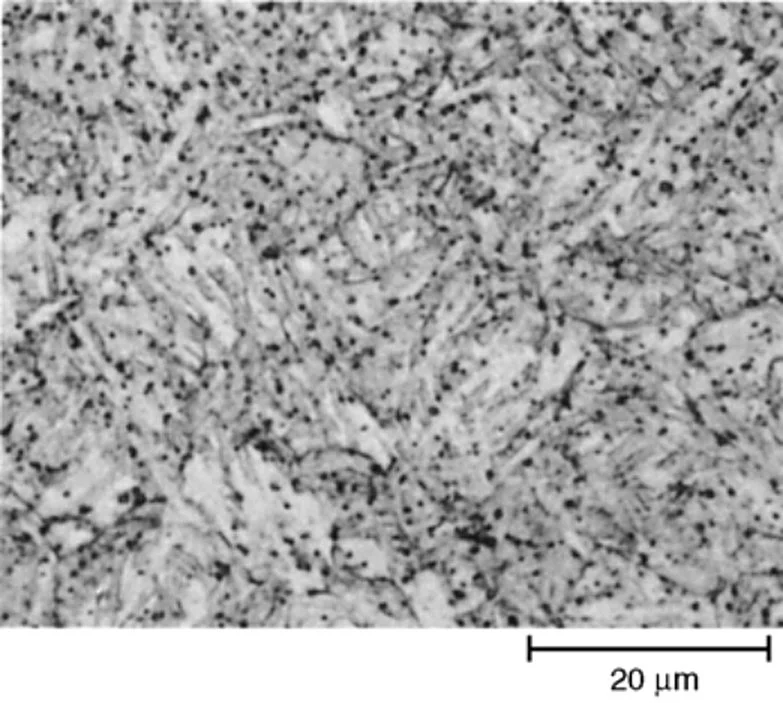
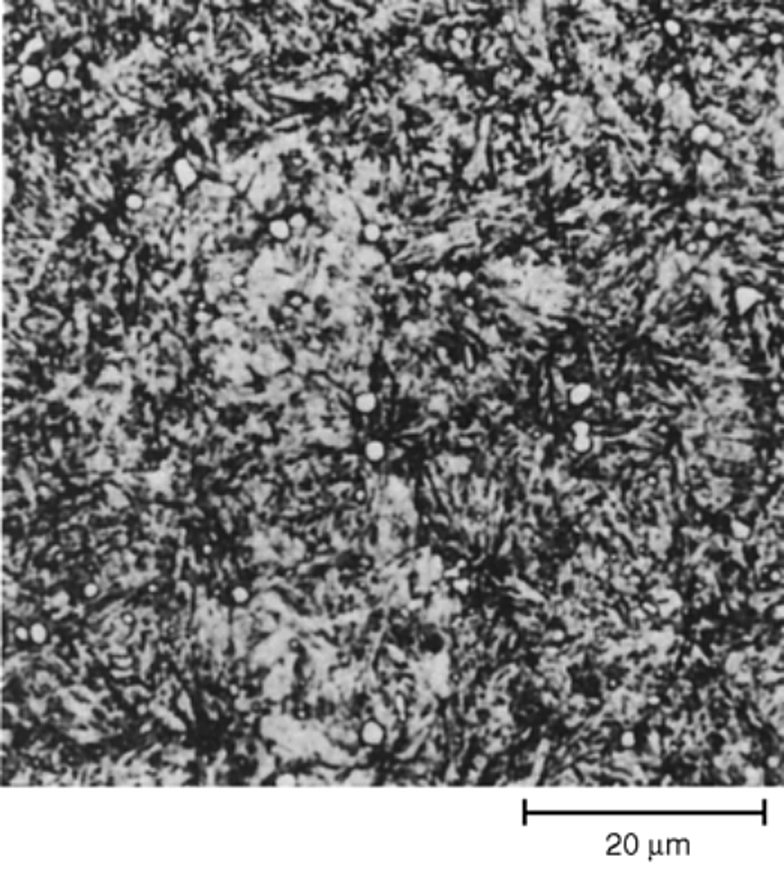
이 계열의 이 영역에서는 이중 뜨임이 선택 사항이 아닙니다. 두 번째 뜨임은 첫 번째 뜨임 후 남은 조직을 조정하는 것이며, 마모가 아닌 균열로 파손되는 열간 가공 다이는 일반적으로 한 번만 뜨임된 것입니다. 크롬 열간 가공 강종의 뜨임 스케줄은 공구강 열처리 가이드에 제시되어 있으며, 질화 케이스 상태의 동일 강종은 공구강 미세조직 페이지.
사진이 보여줄 수 있는 것과 없는 것
경화된 공구강의 현미경 사진은 결정립 크기, 미용해 탄화물의 양, 조직이 완전한 마르텐사이트인지 여부를 판정하지만, 어떤 탄화물이 존재하는지 또는 잔류 오스테나이트가 얼마나 남아 있는지는 판정하지 못합니다. 잔류 오스테나이트는 상당량, 일반적으로 10% 이상 존재하기 전까지는 보이지 않으며, 탄화물 유형을 식별하려면 틴트 에칭이나 더 높은 분해능의 방법이 필요합니다. 두 가지 확인 방법은 다음에 설명되어 있습니다 틴트 에칭 페이지에 제시되어 있으며, 각 강종이 각 뜨임 온도 후 유지하는 경도는 담금질 차트.
ASM Handbook, Volume 9, Metallography and Microstructures, George F. Vander Voort의 Metallographic Techniques for Tool Steels, ASM International, 2004 (열처리 미세조직 섹션, 그림 49~그림 53, 그림 57, 그림 58 및 그림 60)에서 발췌했습니다. 모든 캡션은 파일의 검색 가능한 텍스트 레이어에서 읽고 인쇄된 사진과 대조하여 확인했으며, 각 사진은 인쇄된 픽셀 너비의 1.5배로 파일에서 잘라냈습니다. 이 사진들은 Aobo Steel의 사양이 아니라 공개된 실무의 참고 요약이므로, 공정 시트를 작성하기 전에 강종, 오스테나이트화 온도 및 뜨임 사이클을 재료 시험 성적서와 대조하여 확인하십시오.