H13 vs acero P20: diferencias clave, aplicaciones y cómo elegir
El P20 es un acero para moldes de plástico preendurecido, generalmente suministrado a aproximadamente 28–32 HRC. Está diseñado para el mecanizado eficiente, la producción estable de moldes y el costo de fabricación controlado. Para moldes de inyección de plástico estándar que trabajan en condiciones moderadas, el P20 suele ser la opción práctica. El detalle de aplicación por tipo de molde, incluido dónde el P20 deja de ser adecuado, está en aplicaciones del acero para herramientas P20 guía.
En resumen, seleccione P20 por costo y eficiencia, y H13 por resistencia al calor y al desgaste.
El H13 es un acero para herramientas de trabajo en caliente. Normalmente se suministra en condición recocida, se mecaniza primero y luego se somete a tratamiento térmico hasta la dureza de trabajo requerida. Se utiliza cuando la herramienta debe resistir calor, fatiga térmica, desgaste abrasivo, alta presión y ciclos de producción largos.
Acero H13 y P20 disponibles en Aobo Steel
Aobo Steel suministra acero para herramientas de trabajo en caliente H13 y acero para moldes de plástico preendurecido P20 para fundición a presión, herramientas de trabajo en caliente, moldes de inyección de plástico, bases de moldes, insertos y componentes de moldes.
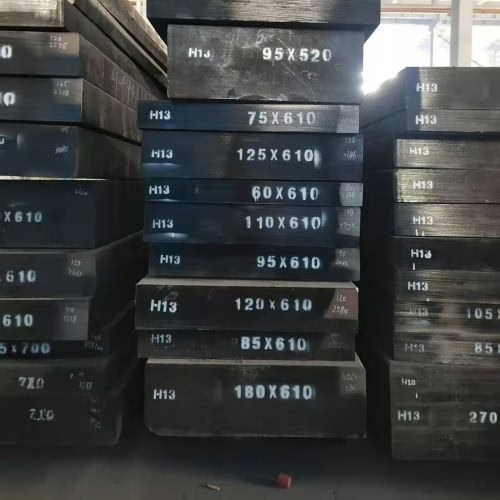
H13 | 1.2344 | SKD61
Acero para herramientas de trabajo en caliente para troqueles de fundición a presión, cavidades, machos, insertos, desgaste en trabajo en caliente, resistencia a la fatiga térmica y herramientas de producción a alta presión.
P20 | 1.2311 | 3Cr2Mo
Acero para moldes de plástico preendurecido para moldes de inyección estándar, bases de moldes, porta moldes, placas de respaldo, mecanizado eficiente y producción de moldes con costo controlado.
Diferencias clave entre H13 y P20
| Característica | H13 Steel | Acero P20 |
|---|---|---|
| Tipo de acero | Acero para herramientas de trabajo en caliente | Plastic mold steel |
| Condición de suministro habitual | Recocido | Preendurecido |
| dureza de trabajo típica | 40–54 HRC después del tratamiento térmico | 28–32 HRC |
| Resistencia al calor | Alto | Bajo |
| Resistencia a la fatiga térmica | Alto | Limitado |
| Resistencia al desgaste | Alta después del tratamiento térmico | Moderado |
| maquinabilidad | Medio | Excelente |
| Requisito de tratamiento térmico | Requerido para el rendimiento final | Generalmente no requerido después del mecanizado |
| Nivel de costo típico | Más alto | Más bajo |
| Mejor uso | Fundición a presión, trabajo en caliente, piezas de molde de alto desgaste | Moldes de plástico estándar, porta moldes, placas de respaldo |
El P20 ofrece un rendimiento útil del molde directamente en su condición preendurecida de suministro. El H13 desarrolla su rendimiento completo solo después de un tratamiento térmico adecuado.
Esta diferencia afecta no solo la dureza, sino también la ruta de mecanizado, la planificación de entregas, distortion risk, la vida útil de la herramienta y el costo total del molde.
Grados equivalentes de acero H13 vs P20
Al abastecerse de H13 o P20 a nivel internacional, los grados equivalentes son importantes porque los compradores pueden usar designaciones AISI, DIN, JIS, GB, UNS o locales.
| Estándar / Región | Equivalente de H13 | Equivalente de P20 |
|---|---|---|
| AISI / ASTM | H13 / ASTM A681 H13 | P20 / ASTM A681 P20 |
| UNS | T20813 | T51620 |
| DIN / N.º W. | 1.2344 | 1.2311 |
| JIS | SKD61 | Comúnmente referenciado a través de aceros para moldes de plástico tipo P20 |
| GB China | 4Cr5MoSiV1 | 3Cr2Mo |
| Licenciatura | BH13 / H13 | Referencia BS 4659 P20 |
| AFNOR | Z40CDV5 | Referencia tipo Z 33 C 35 |
| Grados modificados comunes | Variantes de H13 | 1.2738, 1.2312, 3Cr2MnNiMo |
Para la mayoría de las compras internacionales, las referencias cruzadas clave son simples:
El H13 se corresponde comúnmente con 1.2344, SKD61 y 4Cr5MoSiV1. El P20 se corresponde comúnmente con 1.2311 y 3Cr2Mo.
Dureza, tratamiento térmico y maquinabilidad
La dureza es una de las diferencias más buscadas entre H13 y P20, pero no debe juzgarse por sí sola. La pregunta más importante es cómo el acero alcanza su condición de trabajo.
| Artículo | H13 Steel | Acero P20 |
|---|---|---|
| Condición de suministro | Recocido | Preendurecido |
| Dureza de suministro típica | Generalmente lo suficientemente blando para el mecanizado | Generalmente 28–32 HRC |
| Working hardness | Generalmente 40–54 HRC después del tratamiento térmico | Generalmente se usa directamente a la dureza de suministro |
| Ruta de mecanizado | Mecanizar primero, luego tratar térmicamente | Mecanizar y usar directamente |
| Riesgo de distorsión | Debe controlarse durante el tratamiento térmico | Baja porque generalmente no se requiere endurecimiento final |
| Ventaja principal | Resistencia en caliente, resistencia al desgaste, resistencia a la fatiga térmica | Mecanizado rápido, menor costo, fabricación de moldes estable |
Normalmente se selecciona P20 porque ahorra tiempo de mecanizado y elimina la necesidad de tratamiento térmico final. Para muchos moldes de plástico estándar, 28–32 HRC es suficiente. La ventaja del P20 no es la dureza máxima. Su valor es el mecanizado estable, el corto tiempo de fabricación y el menor costo del molde.
Se selecciona H13 cuando la herramienta requiere mayor dureza de trabajo y mejor estabilidad térmica. En fundición a presión y herramientas de trabajo en caliente, el H13 se usa a menudo a 44–48 HRC, según la pieza, la aleación, la carga de impacto y las condiciones de ciclado térmico.
Una mayor dureza no siempre es mejor. Si se fuerza demasiado el H13, la tenacidad puede disminuir y el riesgo de agrietamiento puede aumentar. La dureza correcta debe coincidir con la condición de trabajo, no solo con el valor de HRC más alto posible.
Coincidencia de aplicación: moldeo por inyección, fundición a presión y modo de falla
La elección correcta depende de cómo trabaja la herramienta y de cómo es probable que falle.
| Aplicación / Condición de falla | Mejor opción | Razón |
|---|---|---|
| Moldes estándar de inyección de plástico | P20 | Menor costo, mecanizado más fácil, condición preendurecida |
| Moldes de plástico para producción corta a media | P20 | Buen equilibrio de costo, estabilidad y rendimiento del molde |
| Bases de molde grandes, portamoldes, placas de respaldo | P20 | Buena función de soporte sin costo innecesario de aleación |
| Plásticos con fibra de vidrio o abrasivos | H13 | Mejor resistencia al desgaste después del tratamiento térmico |
| Moldes de plástico de gran volumen | H13 | Mayor vida útil de la herramienta donde el desgaste se vuelve un problema importante |
| Zonas de compuerta, insertos y secciones de molde de alto desgaste | H13 | Mejor durabilidad bajo presión y fricción |
| Fundición a presión de aluminio, magnesio o latón | H13 | Mayor resistencia al calor y a la fatiga térmica. |
| Cavidades, machos e insertos de fundición a presión | H13 | Resiste el agrietamiento térmico, la erosión y el ciclado térmico |
| Piezas de soporte de fundición a presión a baja temperatura o no críticas | Se puede usar P20 | Solo adecuado donde el calor y la erosión son limitados |
Para el moldeo por inyección estándar, el P20 suele ser el material más práctico. Se puede mecanizar y usar directamente, lo que reduce el tiempo de fabricación y evita la distorsión por tratamiento térmico.
El H13 se vuelve más adecuado cuando el plástico contiene fibra de vidrio o cargas abrasivas, cuando el molde debe funcionar durante mucho tiempo, o cuando la cavidad, el macho, la compuerta o la zona del inserto se desgastan demasiado rápido.
Para la fundición a presión, el H13 suele ser el material base correcto. La fundición a presión expone la herramienta al calor, al ciclado térmico, a la soldadura, a la erosión y al agrietamiento térmico. El P20 no está diseñado para este tipo de servicio repetido a alta temperatura.
Si la falla es causada por calor, fatiga térmica o ablandamiento, el tratamiento superficial por sí solo no puede convertir el P20 en H13. Una capa nitrurada o recubrimiento puede mejorar la dureza superficial, pero no puede compensar completamente un acero base que carece de resistencia en caliente.
Costo vs vida útil de la herramienta
La diferencia económica entre H13 y P20 se refiere más al costo total de vida útil de la herramienta que solo a los precios del acero.
El P20 normalmente reduce el costo inicial del molde porque el mecanizado es más fácil y el tratamiento térmico final a menudo no es necesario. Para moldes de plástico estándar, producción de corta a media duración y piezas que necesitan menos resistencia al calor, el P20 ofrece menores costos iniciales, pero puede requerir un reemplazo más temprano si se exigen mayores demandas a la herramienta.
El H13 tiene un costo inicial más alto debido a los mayores precios del acero y al tratamiento térmico requerido, pero su mayor durabilidad puede extender la vida útil de la herramienta, reducir el tiempo de inactividad y disminuir los costos de mantenimiento en aplicaciones exigentes. Para fundición a presión, plásticos abrasivos, alta presión o aplicaciones de larga duración, el mayor costo inicial puede resultar en mayores ahorros generales debido a una vida útil más larga de la herramienta.
| Factor de costo | Acero P20 | H13 Steel |
|---|---|---|
| Costo de la materia prima | Más bajo | Más alto |
| Costo de mecanizado | Más bajo | Más alto |
| Costo de tratamiento térmico | Generalmente no requerido después del mecanizado | Requerido para el rendimiento final |
| Plazo de entrega de fabricación | Más corto | Más largo |
| Control de distorsión | Más fácil | Debe gestionarse durante el tratamiento térmico |
| Vida útil de la herramienta en moldeo de plástico moderado | Bien | A menudo innecesario |
| Vida útil de la herramienta en servicio caliente o abrasivo | Limitado | Mejor |
| Mejor opción económica | Moldes estándar y producción con control de costos | Herramientas para servicio severo y producciones largas |
Para compras, la pregunta relevante no es solo “¿Qué acero es más barato?” En su lugar, pregunte “¿Qué acero proporciona el menor costo total durante la vida útil esperada de la herramienta, considerando el rendimiento, la durabilidad, el reemplazo y el mantenimiento?”
Si la herramienta trabaja en condiciones moderadas de moldeo de plástico, el P20 suele ofrecer el mejor costo. Si la herramienta falla debido al calor, desgaste, presión o fatiga térmica, el H13 es la opción más segura a largo plazo.
Regla de selección final
Seleccione P20 para una fabricación de moldes eficiente
Seleccione P20 para eficiencia de mecanizado, estabilidad dimensional y menor costo del molde en producción estándar.
Opte por H13 para servicio exigente
Opte por H13 cuando la herramienta deba soportar calor, fatiga, presión, desgaste o producciones largas.
El P20 es adecuado para una fabricación de moldes eficiente y moderada; el H13 maneja entornos más calientes y exigentes. El acero correcto depende de las condiciones de trabajo y de los modos de falla esperados.
¿Necesita acero H13 o P20 para su proyecto de molde o herramienta?
Aobo Steel suministra acero para herramientas de trabajo en caliente H13 y acero para moldes de plástico preendurecido P20 para moldes de inyección, herramientas de fundición a presión, insertos, bases de moldes y aplicaciones de herramientas de producción.
Correo electrónico: [email protected] · Teléfono y WhatsApp: +86 180 6294 5370
Páginas relacionadas
Comparaciones de H13: H13 contra A2 · H13 vs H11 · H13 vs 1.2367 · H13 vs H21 · H13 vs SKD61
Páginas de referencia: Tabla de revenido del acero para herramientas · Propiedades del acero H13 · Pulido y texturizado de moldes
Familias de grados: Grados de acero para herramientas · Aceros para herramientas de la serie H · Buscador de materiales de acero para herramientas
Los valores de composición, dureza y tratamiento térmico son valores típicos publicados para H13 / 1.2344 / SKD61 y P20 / 1.2311 / 3Cr2Mo. Confirme el rango exacto con el certificado del fabricante para el lote entregado.