
H11 공구강 열처리 가이드
H11강은 995~1025°C(1825~1875°F)에서 오스테나이트화 처리 후, 약 50~65°C까지 공랭하고, 510~540°C(950~1000°F)에서 2시간씩 2회 템퍼링하여 경화시킵니다. H11강은 공랭식이므로 절대로 수냉해서는 안 되며, 항상 부품이 아직 따뜻할 때 즉시 템퍼링해야 합니다.
올바른 열처리는 연질 풀림 상태의 H11 조직, 즉 구상화된 합금 탄화물이 분포한 페라이트 기지 조직을, 고온에서도 강도와 인성을 유지하는 뜨임 마르텐사이트 조직으로 변환시킵니다. 전체 공정 순서는 부품을 준비하기 위한 풀림 또는 응력 제거, 그다음 예열, 오스테나이트화, 담금질, 이중 뜨임입니다. 각 단계가 어떤 특성을 보호하는지는 다음 문서에서 설명합니다: H11 특성 및 성능 가이드.
H11 열처리 개요
| 단계 | 온도 | 보류 또는 평가 | 메모 |
|---|---|---|---|
| 어닐링 | 845~900°C (1550~1650°F) | 용광로를 시간당 약 22°C씩 480°C까지 냉각한 후 공랭합니다. | 가공을 위해 경도가 약 192~235 HB 정도로 약해집니다. |
| 응력 제거 | 650~675°C (1200~1250°F) | 단면 1인치당 1시간 | 굳히기 전에 천천히 공기 중에서 식히십시오. |
| 예열 | 일반적인 온도는 815°C(1500°F)입니다. | 같게 하다 | 크거나 복잡한 부품의 경우 650°C의 1단계 가열 장치를 추가하십시오. |
| 오스테나이트화 | 995~1025°C(1825~1875°F), 일반적인 온도는 1010°C입니다. | 20분 + 25mm당 5분 | 진공, 염욕 또는 제어된 분위기 |
| 담금질 매체 | 50~65°C(125~150°F)의 온도로 공기를 가열하세요. | 정지된 공기 또는 공기 분사 | 공기 경화, 절대로 수냉식 경화는 하지 마십시오. |
| 템퍼 | 510~540°C (950~1000°F) | 사이클당 2시간, 2회 온도 조절 | 부품이 따뜻할 때 즉시 템퍼링하십시오. |
어닐링 및 응력 완화
어닐링은 단조 후 또는 재가공 전에 부드럽고 가공하기 쉬운 구조를 복원하는 공정입니다. 탈탄을 방지하기 위해 제어된 분위기 또는 불활성 충전재 하에서 845~900°C(1550~1650°F)까지 천천히 가열한 후, 용광로 내에서 시간당 약 22°C(40°F)의 속도로 480°C(900°F)까지 냉각하고, 마지막으로 공랭합니다. 그 결과 약 192~235 HB의 구상화된 구조를 얻을 수 있습니다.
응력 제거는 경화 전에 가공 및 성형 과정에서 발생하는 응력을 제거하여 부품의 변형을 줄여줍니다. 중가공, 연삭, 용접 또는 EDM 가공 후, 거칠게 가공된 부품을 650~675°C(1200~1250°F)로 가열하고, 가장 큰 단면의 1인치당 1시간씩 유지한 후, 정지된 공기 중에서 천천히 냉각시킵니다. 이미 경화된 부품에 응력 제거 템퍼링을 적용하는 경우, 경도가 저하되지 않도록 마지막 템퍼링 온도보다 14~28°C(25~50°F) 낮게 온도를 설정하십시오.
경화: 예열 및 오스테나이트화
예열은 열 충격을 줄이고 고온 유지 시간을 단축하며 탈탄을 방지합니다. 815°C(1500°F)까지 예열한 후 부품의 온도가 균일해지도록 하십시오. 크거나 복잡하거나 급격하게 변화하는 부분의 경우, 650°C(1200°F) 부근에서 1차 예열을 하여 부품을 천천히 가열하는 2단계 예열 방식을 사용하십시오. 진공로 및 제어 분위기로에서는 일반적으로 790~845°C(1450~1550°F)의 단일 예열을 사용합니다.
오스테나이트화는 합금 탄화물을 용해하고 냉각 시 마르텐사이트로 변태하는 오스테나이트를 형성합니다. H11은 995~1025°C(1825~1875°F)에서 오스테나이트화하며, 1010°C(1850°F)가 일반적인 목표입니다. 부품이 균일화된 후 약 20분에 단면 두께 25mm(1인치)당 5분을 추가하여 유지합니다. 진공로, 중성 염욕 또는 흡열식 분위기 to protect the surface. H13 austenitizes in nearly the same window, only slightly higher at roughly 1010 to 1040°C, so do not assume H13 needs a much hotter soak. See our H13 vs H11 comparison for grade selection.
담금질
H11은 공기 경화강으로, 잔류 응력과 치수 변화가 적습니다. 정지된 공기 중에서 냉각하거나, 두꺼운 부품의 경우 공기 분사를 이용하여 50~65°C(125~150°F)까지 냉각한 후 템퍼링하십시오. 정지된 공기 중에서 완전한 경도에 도달하지 않는 두꺼운 부품의 경우, 간헐적 담금질을 사용하십시오. 595~650°C(1100~1200°F)의 염욕에서 온도가 균일해질 때까지 유지한 후 공랭하십시오. 오일을 사용해야 하는 경우, 표면 온도가 약 540°C(1000°F)에 도달하면 부품을 꺼내 공랭하십시오. H11은 절대 수냉하지 마십시오. 열간 가공용 강재에 열 충격으로 인한 균열이 발생할 수 있습니다.
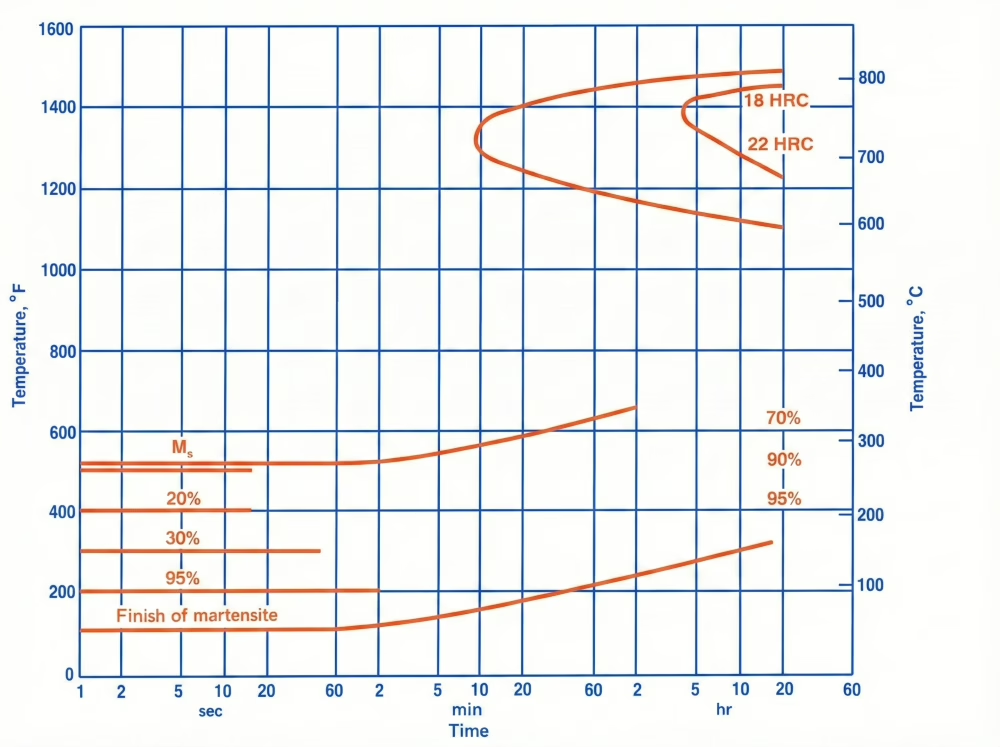
오스테나이트화 온도: 1010°C / 1850°F
출처: 열처리 기술자 안내서: 철강의 공정 및 절차, 제2판, ASM International, 1995, 592쪽.
담금질 및 경도
템퍼링은 취성이 있는 담금질 마르텐사이트를 강화하고 담금질 응력을 완화합니다. H11은 2차 경화강이므로 고온 템퍼링 과정에서 미세한 합금 탄화물이 석출되면서 경도가 다시 상승합니다. 항상 2회 템퍼링을 실시하고, 각 사이클당 최소 2시간씩 진행하며, 사이클 사이에는 상온으로 공랭하십시오. 첫 번째 템퍼링은 잔류 오스테나이트를 새로운 마르텐사이트로 변환시키고, 두 번째 템퍼링은 이 새로운 마르텐사이트의 강도를 향상시킵니다. 부품이 50~65°C(120~150°F)로 냉각되면 즉시 템퍼링을 시작하고, 템퍼링 전에 상온에 방치하지 마십시오.
필요한 작업 경도에 따라 템퍼링 온도를 선택하십시오. 510~540°C(950~1000°F)에서 이중 템퍼링을 하면 2차 경화 피크 온도 또는 그 바로 위에 위치하여 고온 작업에 적합한 안정적인 구조를 얻을 수 있습니다.
H11 템퍼링 차트(1010°C/1850°F에서 오스테나이트화 후 공랭):
| 템퍼링 온도 | 경도(HRC) |
|---|---|
| 담금질 직후 | 56 |
| 370°C (700°F) | 54 |
| 425°C (800°F) | 55 |
| 480°C (900°F) | 57 (최고치) |
| 540°C (1000°F) | 56 |
| 595°C (1100°F) | 46 |
| 650°C (1200°F) | 36 |
열순환을 겪는 고온 작업용 금형의 경우, 경도가 약간 떨어지더라도 최고 온도 이상에서 템퍼링하여 사용 온도 이상에서도 구조가 안정적으로 유지되도록 해야 합니다.
H11 열처리 시 흔히 발생하는 문제점 및 해결 방법
급랭 균열. 공기 경화강은 경화 과정에서 너무 빨리 냉각되면 균열이 발생할 수 있으며, 매우 두꺼운 부분은 공기 중에서 완전히 경화되지 않을 수 있습니다. 595~650°C의 염욕에서 온도가 균일해질 때까지 간헐적 담금질을 한 후 공랭하십시오. 오일 사용이 불가피한 경우, 표면 온도가 540°C(1000°F) 부근에서 담금질을 중단하거나, 부품이 60~80°C 정도로 따뜻한 상태일 때 꺼내어 바로 템퍼링로로 옮기십시오. 절대로 상온에 먼저 도달하도록 두지 마십시오.
왜곡. 복잡한 금형은 불균일한 가열이나 가공 중 발생하는 응력으로 인해 변형될 수 있습니다. 거칠게 가공된 부품은 650~675°C(1200~1250°F)에서 인치당 1시간 동안 응력 제거 처리를 하고, 경화 전에 공랭하십시오. 열 충격을 최소화하기 위해 2단계 예열을 사용하고, 치수 변화를 줄이기 위해 액체 담금질보다는 공랭 방식을 사용하십시오.
탈탄. H11 합금은 산화 분위기에서 가열하면 표면 탄소가 손실되어 강도와 피로 수명이 저하됩니다. 중성 염욕, 제어 분위기로 또는 진공로에서 오스테나이트화 처리를 하십시오. 이러한 장비가 없는 경우, 산소 노출을 최소화하기 위해 부품을 스테인리스강 포일로 감싸거나 중성 매체에 포장하십시오.
열 균열(열 피로 균열). 사용 중 반복적인 가열 및 냉각 과정에서 미세한 표면 균열망이 형성됩니다. 이는 완전히 제거할 수는 없지만, 적절한 가공을 통해 진행 속도를 늦출 수 있습니다. 공구를 너무 높은 경도로 가동하기보다는 적절한 경도로 템퍼링하고, 질화 처리를 하는 경우 취성층이 박리되지 않도록 질화 깊이와 백색층을 제어해야 합니다.
경도가 낮음. 2차 경화 범위 이하에서 템퍼링하면 사용 중에 연화되는 불안정한 구조가 남게 됩니다. 응력을 완화하고 구조를 안정화하려면 일반적으로 510°C(950°F) 이상인 2차 경화 피크 온도에서 템퍼링하고, 항상 이중 템퍼링을 실시해야 합니다.