Acero para herramientas D2 vs. A2: Guía práctica de selección
acero para herramientas D2 y Acero para herramientas A2 Ambos son aceros para herramientas de trabajo en frío que se endurecen al aire, pero resuelven diferentes problemas de utillaje.
La opción D2 es la más adecuada cuando la resistencia al desgaste abrasivo, la retención del filo y una larga vida útil son primordiales. La opción A2 es la más adecuada cuando la resistencia al astillamiento, la resistencia al agrietamiento, la facilidad de mecanizado y la menor dificultad de fabricación son más importantes.
Acero para herramientas D2 y A2 disponible en Aobo Steel.
Aobo Steel suministra aceros para herramientas de trabajo en frío, endurecibles al aire, de tipo D2 y A2, para matrices, punzones, cuchillas, herramientas de conformado, calibres y aplicaciones de herramientas de precisión.
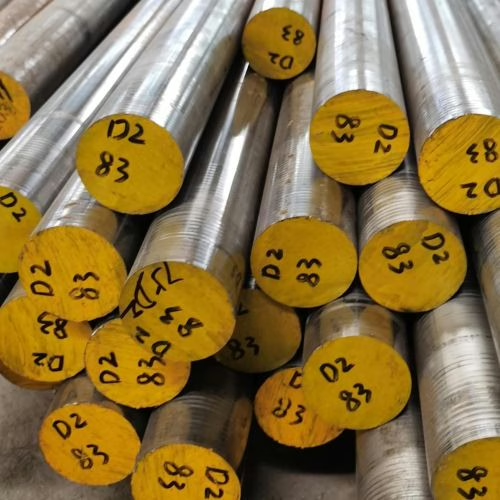
D2 | 1.2379 | SKD11
Acero para herramientas de trabajo en frío con alto contenido de carbono y cromo, diseñado para resistir el desgaste abrasivo, mantener el filo, realizar series de producción largas y para herramientas sometidas principalmente a desgaste.
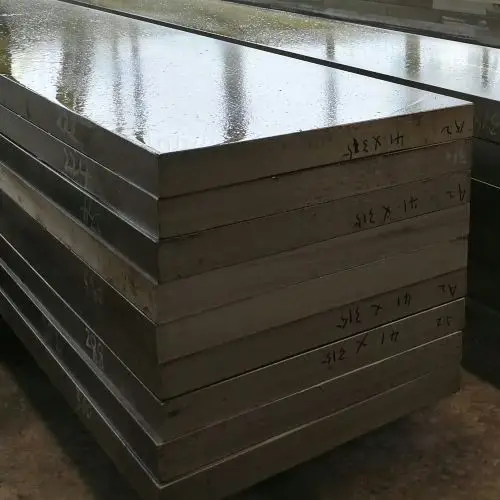
A2 | 1.2363 | SKD12
Acero para herramientas de trabajo en frío con endurecimiento al aire para una mayor tenacidad, un mecanizado más sencillo, un rectificado más fácil y para herramientas complejas o sensibles al astillamiento.
La diferencia proviene principalmente del volumen de carburo. El D2 tiene mayor contenido de carbono y cromo, que forman carburos más duros para mejorar la resistencia al desgaste. El A2 tiene menos carburos grandes, por lo que ofrece mejor tenacidad y un procesamiento más fácil.
Tabla de selección rápida
| Requisitos de herramientas | Mejor opción | Por qué |
|---|---|---|
| Resistencia al desgaste abrasivo | D2 | Mayor volumen de carburo. |
| retención de bordes | D2 | Mayor resistencia al redondeo de los bordes. |
| Largas series de producción | D2 | Mayor intervalo entre afilados. |
| Resistencia al astillado | A2 | Mayor resistencia en los bordes. |
| Resistencia al agrietamiento | A2 | Menos sensible a las esquinas afiladas y a la concentración de tensiones. |
| Carga de impacto moderada | A2 | Más seguro que el D2 bajo carga interrumpida. |
| Mecanizado más sencillo | A2 | Menor interferencia de carburo durante el corte. |
| Molienda más fácil | A2 | Menor riesgo de dificultades en el lijado y daños en la superficie. |
| Menor coste de fabricación | A2 | Menor tiempo de mecanizado y acabado. |
| Máxima vida útil en servicio abrasivo | D2 | Mejor rendimiento de desgaste a largo plazo. |
Comparación de la composición química
| Elemento | acero para herramientas D2 | Acero para herramientas A2 |
|---|---|---|
| Carbono | 1,40% a 1,60% | 0,95% a 1,05% |
| Chromium | 11.00% a 13.50% | 4,75% a 5,50% |
| Molibdeno | 0,70% a 1,20% | 0,90% a 1,40% |
| Vanadium | 0,50% a 1,10% | 0,15% a 0,50% |
| Manganese | 0,20% a 0,60% | 0,40% a 1,00% |
| Silicon | 0,10% a 0,60% | 0,10% a 0,60% |
Grados equivalentes de acero para herramientas D2 y A2
| Estándar / Región | acero para herramientas D2 | Acero para herramientas A2 |
|---|---|---|
| AISI / ASTM | D2 | A2 |
| UNS | T30402 | T30102 |
| EN / ISO | X153CrMoV12 / X160CrMoV12-1 | X100CrMoV5 / X100CrMoV5-1 |
| DIN / W-Nr. | 1.2379 | 1.2363 |
| JIS | SKD11 | SKD12 |
| BS | BD2 | BA2 |
| AFNOR | Z160CDV12 / X160CrMoV12 | Z100CDV5 |
| GB | Cr12Mo1V1 | Cr5Mo1V |
| SS Suecia | 2310 | 2260 |
| UNI Italia | X155CrVMo12-1KU o variantes similares enumeradas | X100CrMoV5-1KU |
El D2 se asocia comúnmente con 1.2379 / X153CrMoV12 / SKD11. El A2 se asocia comúnmente con 1.2363 / X100CrMoV5 / SKD12.
Los grados equivalentes son útiles para el abastecimiento y la cotización, pero los usuarios aún deben confirmar la norma exacta, la composición química, la condición de suministro y el requisito de tratamiento térmico.
Dureza y tratamiento térmico
El D2 y el A2 pueden alcanzar una dureza de trabajo similar después del tratamiento térmico, por lo que el HRC por sí solo no debe usarse para juzgar el rendimiento.
| Factor | acero para herramientas D2 | Acero para herramientas A2 |
|---|---|---|
| Dureza después del temple | Aproximadamente de 61 a 65 HRC | Aproximadamente de 62 a 65 HRC |
| Dureza de trabajo habitual | Aproximadamente de 58 a 60 HRC | Aproximadamente de 58 a 60 HRC |
| Rango de desgaste superior | Aproximadamente de 60 a 62 HRC | Posible en aplicaciones seleccionadas |
| Gama centrada en la resistencia | Aproximadamente de 56 a 58 HRC | Aproximadamente de 56 a 58 HRC |
| temperatura de austenización | Generalmente alrededor de 1850 °F / 1010 °C | Generalmente alrededor de 1775 °F / 968 °C. |
| Preocupación por la austenita retenida | Más alto | Más bajo |
| Sensibilidad al rechinamiento | Más alto | Más bajo |
| estabilidad dimensional | Excelente con el control adecuado. | Excelente y generalmente predecible. |
El D2 requiere un control más estricto durante el temple, el revenido y el rectificado debido a su mayor contenido de aleación y al riesgo de austenita retenida.
El A2 es generalmente más tolerante en el tratamiento térmico y el acabado. Esta es una razón por la que a menudo se usa para herramientas con geometría más compleja o requisitos de control de fabricación más estrictos.
Costo de maquinabilidad, rectificado y fabricación
A2 es más fácil de fabricar en una herramienta terminada. Esto importa cuando la herramienta tiene perfiles complejos, esquinas internas agudas, secciones delgadas o requisitos frecuentes de rectificado.
| Factor de procesamiento | acero para herramientas D2 | Acero para herramientas A2 |
|---|---|---|
| Maquinabilidad en estado recocido | Más bajo | Mejor |
| Clasificación típica de maquinabilidad | Alrededor de 45% | Alrededor de 60% |
| Desgaste de la herramienta de corte | Más alto | Más bajo |
| Dificultad de rectificado | Alto | Moderado |
| Costo de reafilado | Más alto | Más bajo |
| Riesgo de quemaduras por lijado o grietas | Más alto | Más bajo, pero aún requiere control. |
| Mejor uso económico | Producción de abrasivos a largo plazo | Herramientas para tiradas cortas o medianas o herramientas complejas |
El proceso D2 puede justificar su mayor coste de procesamiento cuando el desgaste abrasivo es la principal causa del tiempo de inactividad.
El grado A2 suele ser más económico cuando la herramienta no necesita una resistencia al desgaste de nivel D2, especialmente en producciones de tiradas cortas o medianas.
Selección por modo de fallo
| Modo de fallo | Cómo se ve | Mejor opción | Nota práctica |
|---|---|---|---|
| Desgaste abrasivo | Desgaste de la superficie, desafilación de los bordes, pérdida de tolerancia | D2 | La razón más importante para elegir D2 |
| Redondeo de bordes | El filo se va perdiendo gradualmente. | D2 | El D2 mantiene el filo durante más tiempo. |
| Rectificado frecuente | La herramienta se desgasta demasiado rápido. | D2 | Útil para trabajos abrasivos de larga duración. |
| Desconchado | Pequeñas lascas se desprenden del borde. | A2 | El D2 puede ser demasiado frágil. |
| Agrietamiento | La herramienta se rompe en las esquinas, agujeros o secciones delgadas. | A2 | Compruebe la geometría y la concentración de tensiones. |
| impacto moderado | Carga interrumpida o choque en el borde | A2 | Un impacto severo puede requerir acero de la serie S. |
| Daños por molienda | Grietas o quemaduras después del acabado | A2 | El A2 es más fácil de moler de forma segura. |
| Deformación plástica | La herramienta se dobla, se deforma o pierde su forma. | Comprueba primero la dureza. | El problema puede ser el tratamiento térmico o el soporte de la herramienta. |
Para la deformación plástica, cambiar de A2 a D2 no siempre es la solución. Primero verifique la dureza, el tratamiento térmico, el soporte de carga, el tamaño de la sección y el diseño de la herramienta. Considere si la falla se debe a sobrecarga, holgura de la matriz incorrecta o soporte insuficiente antes de cambiar de material.
Para herramientas que fallan debido a astillado, examine la geometría del filo, el acabado superficial y la carga de choque. Para herramientas que muestran desgaste rápido, confirme las condiciones de lubricación y alineación, así como la selección del acero.
Cuando D2 o A2 no es la opción correcta
| Situación | Evitar | Mejor dirección |
|---|---|---|
| Impacto severo o agresión | D2 y a veces A2 | S7 u otros aceros para herramientas resistentes a los golpes |
| Servicio de trabajo en caliente auténtico | D2 y A2 | H13, H11, u otro aceros para herramientas de trabajo en caliente |
| corte a alta velocidad | D2 y A2 | acero de alta velocidad |
| Se requiere desgaste abrasivo máximo | A2 | Grados de desgaste D2 o superior para trabajo en frío |
| Herramienta compleja con historial de astillamiento | D2 | A2 o una calificación más difícil. |
| Se prevén reparaciones de soldadura frecuentes. | D2 | Más acero soldable o rediseño de herramientas |
| Se requiere pulido espejo | D2 | El acero con menor contenido de carburo puede pulirse mejor. |
| Componente simple de baja carga | D2 o A2 pueden ser excesivos | O1, El acero 4140 o de menor costo puede ser suficiente. |
Elija D2 para herramientas sometidas principalmente a desgaste.
El D2 es la mejor opción cuando el desgaste por abrasión, la retención del filo y una mayor vida útil son los requisitos principales.
Elija A2 para herramientas más resistentes y fáciles de usar.
El acero A2 es la opción más segura cuando la resistencia al astillamiento, la resistencia al agrietamiento, la facilidad de mecanizado y la menor dificultad de fabricación son factores más importantes.
¿Necesita acero para herramientas D2 o A2 para herramientas de trabajo en frío?
Aobo Steel suministra acero para herramientas D2 y A2 para matrices, punzones, cuchillas, herramientas de conformado, calibres y herramientas de precisión. Comparta su aplicación, tamaño, cantidad y tolerancia para recibir una sugerencia de suministro personalizada.
Correo electrónico: [email protected] · Teléfono y WhatsApp: +86 180 6294 5370
Páginas relacionadas
Comparaciones D2: D2 contra M2 · D2 contra 4140 · D2 contra O1 · D2 contra DC53 · D2 contra D3 · D2 vs 440C · D2 contra S7
Páginas de referencia: guía de tratamiento térmico del acero para herramientas · Tabla de sobremedida de mecanizado para acero para herramientas
Familias de grados: Grados de acero para herramientas · Aceros para herramientas de la serie D · Buscador de materiales de acero para herramientas
Los rangos de composición, las cifras de dureza y los datos de templabilidad son valores publicados típicos para D2 / 1.2379 / SKD11 y A2 / 1.2363. Confirme el rango exacto con el certificado del fabricante para el lote entregado.