
A2 공구강 열처리 가이드
A2 공구강 일반적으로 650~675°C(1200~1250°F)로 예열한 후 955~970°C(1750~1775°F)에서 오스테나이트화 처리하고, 공랭한 다음 205~230°C(400~450°F)에서 이중 템퍼링 사이클을 거쳐 열처리합니다. 제어된 조건에서 이 공정을 통해 내마모성, 인성 및 치수 안정성이 균형 있게 조합된 58~62 HRC의 안정적인 경도를 얻을 수 있습니다.
A2 열처리는 좁은 공정 범위 내에서 경도, 내마모성, 인성 및 치수 안정성을 제어합니다. 공랭 경화형 냉간 가공 공구강으로서, A2는 유냉 또는 수냉 경화 강종에 비해 담금질 응력을 감소시키지만, 온도 제어, 단면 크기 및 변태 거동에 여전히 민감합니다.
A2 공구강 열처리 공정 간편 안내서
| 단계 | 온도 | 시간 | 목적 |
|---|---|---|---|
| 예열 | 1200-1250°F (650-675°C) | 동등해질 때까지 | 온도 구배를 줄이세요 |
| 오스테나이트화 | 1750-1775°F (955-970°C) | 인치당 약 1시간 소요 | 오스테나이트 형성 |
| 담금질 | 기온을 약 150°F(65°C)까지 낮춥니다. | – | 마르텐사이트 형성 |
| 1차 템퍼링 | 400-450°F (205-230°C) | 인치당 2시간 | 스트레스를 해소하세요 |
| 두 번째 온도 | 약간 더 낮음(~섭씨 15도/화씨 25도) | 인치당 2시간 | 구조를 안정화하다 |
A2 공구강 열처리 공정 단계별 안내
1. 예열
균일한 온도 분포를 보장하고 변태 전 내부 응력을 감소시키기 위해 1200-1250F로 예열합니다. 예열이 불충분하면 변형 및 균열 위험이 증가합니다.
2. 오스테나이트화
1750~1775°F(880~800°C)에서 오스테나이트화 처리를 하면 구조가 오스테나이트로 변환되고 합금 탄화물이 부분적으로 용해됩니다. 유지 시간은 단면 두께에 따라 다르며, 일반적으로 부품이 용광로 최고 온도에 도달한 후 인치당 약 1시간 정도입니다. 온도가 너무 높으면 잔류 오스테나이트가 증가하고 경도 안정성이 저하되며, 온도가 너무 낮으면 경화가 불완전해집니다.
3. 담금질
정지 공기 또는 제어 가스에서 담금질합니다. 템퍼링 전에 부품을 약 150F까지 냉각합니다. 직경 약 5인치(127 mm)를 초과하는 단면의 경우 공기 냉각으로는 심부가 완전히 경화되지 않을 수 있으며, 대체 냉각 방법이 필요할 수 있습니다.
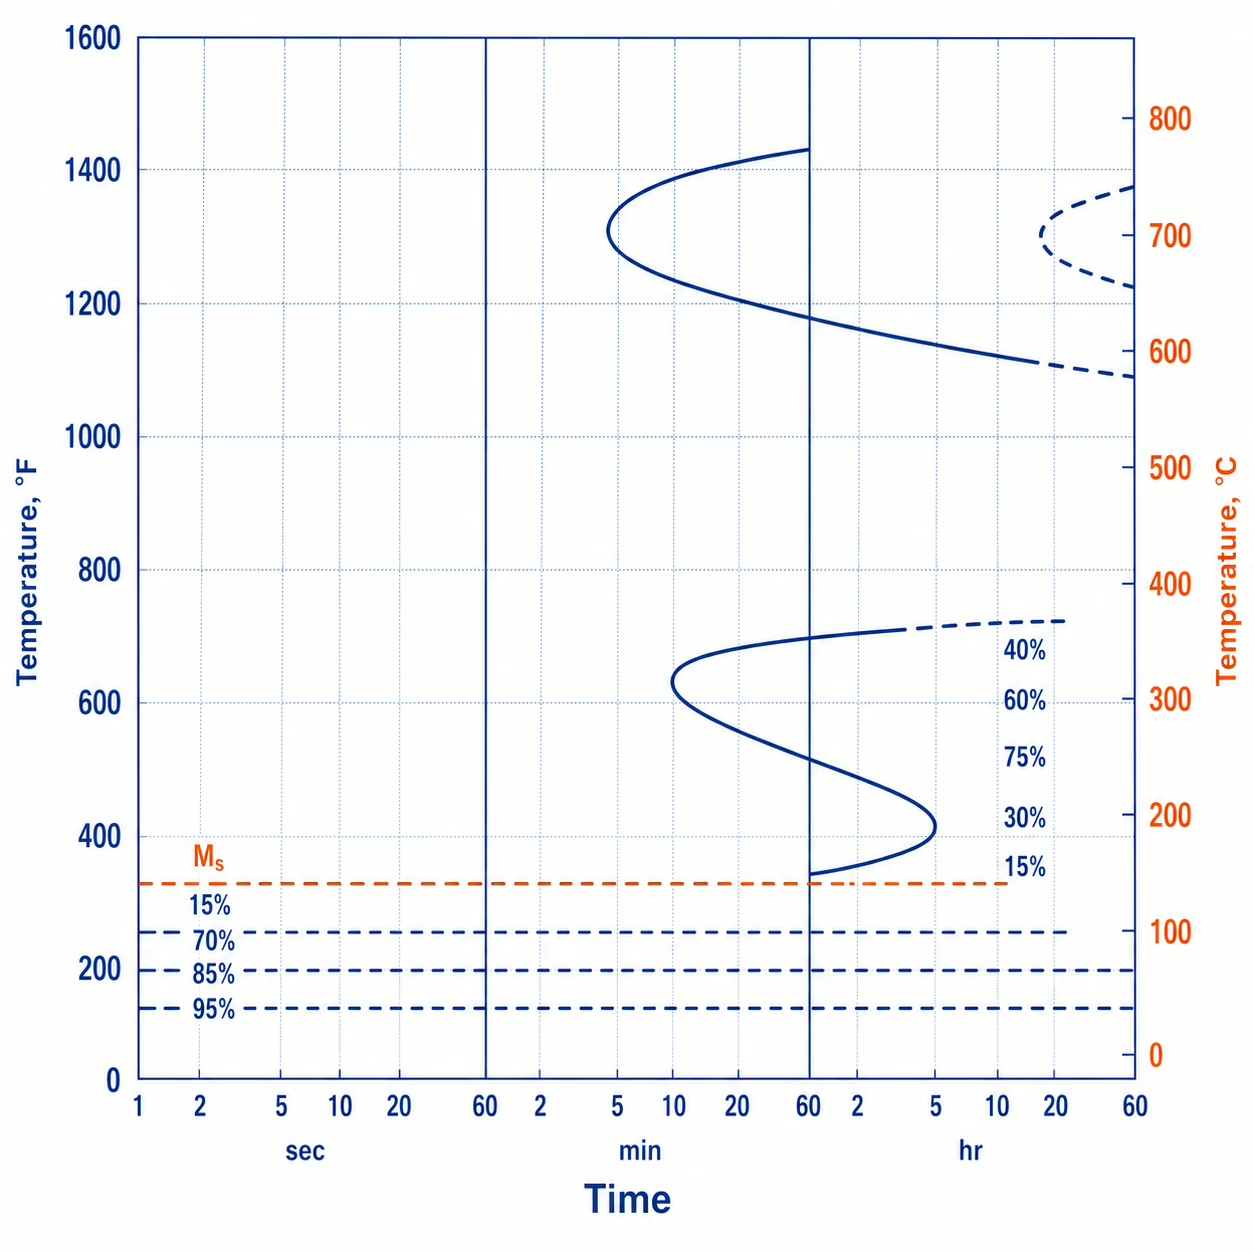
4. 담금질
템퍼링은 담금질 직후에 실시합니다. 첫 번째 템퍼링은 400-450F에서 내부 응력을 감소시키고 경도를 조정합니다. 냉각 후 두 번째 템퍼링은 조직을 안정화하고 사용 중 균열을 방지합니다.
5. 선택 사항: 극저온/저온 처리
영하 또는 극저온 처리 는 담금질 후 치수 안정성과 경도 일관성을 향상시키기 위해 적용될 수 있습니다. 이 처리는 잔류 오스테나이트를 마르텐사이트로 변태시키며, 반드시 뜨임이 뒤따라야 합니다.
A2 공구강의 경도 및 템퍼링
담금질 후 A2 공구강은 약 64-65 HRC의 담금질 상태 경도에 도달합니다. 선택된 템퍼링 온도가 사용 가능한 성능을 결정합니다.
| 템퍼링 범위 | 일반적인 경도 | 실용적인 용도 |
|---|---|---|
| 250-400°F (120-200°C) | 60-63 HRC | 최대 내마모성 |
| 400-450°F (205-230°C) | 58-62 HRC | 표준 냉간 가공 적용 |
| 약 500°F (260°C) | 감소하는 | (취성 위험)을 피하십시오 |
| 950-1000°F (510-540°C) | 56-57 HRC | 향상된 내구성과 안정성 |
A2 공구강의 열처리 후 경도
| 열처리 단계 | 일반적인 경도 | 실질적인 의미 |
|---|---|---|
| 어닐링 조건 | 201-241 HB | 가공 조건 |
| 담금질 상태 | 64-65 HRC | 서비스에 적합하지 않음 |
| 표준 열처리 조건 | 58-62 HRC | 일반적인 사용 경도 |
| 약 400°F(205°C)에서 열처리함 | 60-61 HRC | 내마모성에 중점을 둠 |
| 950~1000°F(510~540°C)에서 열처리함 | 53-57 HRC | 강인함에 집중 |
| 극저온 처리 + 열처리 | 61-62 HRC | 안정성 향상 |
A2는 일반적으로 뜨임 상태로 사용됩니다. 낮은 뜨임 온도는 내마모성에 유리하고, 높은 온도는 인성과 치수 안정성을 향상시킵니다. A2 공구강 경도 차트 는 상태 및 뜨임 온도별 전체 HRC 범위를 나열합니다.
A2 공구강 열처리 (적용 분야별)
A2 공구강의 열처리 선택은 최대 경도가 아닌 지배적인 파손 모드를 기준으로 해야 합니다.
| 응용 분야 초점 | 일반적인 도구 | 열처리 전략 | 결과적인 경도 | 주요 결과 |
|---|---|---|---|---|
| 최대 내마모성 | 블랭킹 다이, 전단 블레이드, 슬리터 나이프 | 저온 이중 열처리(~400°F / 205°C) | 60-62 HRC | 최대의 엣지 유지력 |
| 균형 잡힌 내마모성과 인성 | 펀치, 성형 도구 | 제어된 템퍼링 | 58-60 HRC | 칩핑 감소 |
| 최대의 내구성 | 충격 하중 공구 | 고온 템퍼링 | 56-58 HRC | 향상된 파괴 저항성 |
| 치수 안정성 | 정밀 공구, 게이지 | 극저온 + 열처리 | 60-62 HRC | 안정적인 크기 조절 |
| 표면 마모 저항 | 연마재 적용 | 질화 | 표면 > 코어 | 향상된 표면 수명 |
A2 공구강의 일반적인 열처리 문제 및 해결책
| 문제 | 근본 원인 | 실용적인 해결책 |
|---|---|---|
| 과도한 잔류 오스테나이트 / 불안정한 경도 | 오스테나이트화 과정 중 과열 | 온도를 제어하고, 필요한 경우 극저온 처리를 적용하십시오. |
| 담금질 후 지연 균열 | 고응력 하의 미경화 마르텐사이트 | 즉시 약 150°F(섭씨 약 66도)에서 템퍼링을 시작하십시오. |
| 취성 | 약 500°F(260°C)에서의 열처리 | 이 범위를 피하고 이중 열처리를 적용하십시오. |
| 표면 연화 또는 취성 | 열악한 용광로 분위기 | 제어된 환경에서 작업하고, 오염된 층을 제거하십시오. |
| 변형 또는 불균일한 경도 | 불균일한 가열 또는 큰 단면 크기 | 적절한 예열; 제어된 가열 및 냉각 |
안정적인 A2 열처리는 일관된 온도 제어, 균일한 가열, 그리고 담금질과 템퍼링의 적절한 순서에 달려 있습니다. 정밀 부품의 경우 경화 전 응력 제거가 권장되며, 표면 손상을 방지하기 위해 제어된 분위기가 필요합니다. 대형 단면의 경우 균일한 경도 분포를 확보하기 위해 특별한 주의가 필요합니다.
A2 공구강은 단면 크기, 온도 민감성 및 안정성과 관련된 한계가 있습니다. 큰 단면은 공기 중에서 완전히 경화되지 않을 수 있으며, 오스테나이트화는 좁은 범위 내에서 제어되어야 합니다. 고온 표면 반응에는 제어 분위기가 필요하며, 부적절한 템퍼링은 인성 또는 안정성을 감소시킬 수 있습니다.
A2 열처리 참조 카드, 인쇄 가능한 PDF
빠른 파라미터 표, 뜨임 범위, 단계별 공정, 단계 및 용도별 경도, 일반적인 문제를 담은 A4 두 페이지 분량입니다. PDF는 영어로 제공됩니다.